Statikus változat (mint a PDF-ben)
Egy 2016-os, 1,6 literes szívó benzinmotoros autó panasszal érkezik: erős olajfogyasztás, kék füst hidegindítás után, járó motornál enyhe kopogó zaj az alsó blokkból, és a kompressziómérés hengerenként a gyártói alsó határ alatt van. A motor mechanikai állapotvizsgálata során a nyomásveszteségmérés erős kartergáz-szivárgást mutat, ami dugattyúgyűrű- vagy hengerfurat-hibára utal. Ilyenkor a pontos okot csak szétszerelés után, mérésekkel lehet megállapítani, és a javítási döntés – felújítás vagy motortömbcsere – a mért kopások függvénye. Ez a fejezet azt tanítja meg, hogyan kell a motort szakszerűen ki- és beszerelni, szétszerelni, a forgattyús hajtómű főbb elemeit (hengerfurat, dugattyú, gyűrűk, hajtórúd, csapágy, főtengely, lendkerék) mérésekkel hibafelvételezni, majd a felújítási lehetőségeket mérlegelni.
Képzelj el egy szerelőcsarnokot: az autó orra letámasztva, a gyári emelési pontokon emelőbakokon áll, a motorteret műhelylámpa világítja meg. A motort a szerelő már körbekötötte jelölőcímkékkel: minden elektromos csatlakozón, vákuumcsőn, üzemanyag- és hűtőfolyadék-vezetéken számozott, színes műanyag csipesz van. A motorhoz csatlakoztatott daru emelőlánca a gyári emelőszemen függ, a motortartó bakok csavarjait már kilazították. A munkapadon sorban fekszenek a szétszerelt alkatrészek: hengerfej, hengerfejtömítés, olajteknő, a négy dugattyú hajtórúddal, a főtengely csapágyfedelekkel. A szerelő kezében belső mérőműszer van, és a hengerfuratot három magasságban, két irányban méri; a mérési jegyzőkönyv oszlopai már félig tele vannak. Ez a kép mutatja, hogy a javítás minősége nem a szerszámok számán, hanem a rendszerezett, dokumentált, mérésen alapuló munkán múlik.
Definíció. A dugattyúhézag (más néven szerelési hézag) a hengerfurat tényleges átmérője és a dugattyú mért átmérője közötti különbség, amely a hőtágulást és az olajfilm kialakulását teszi lehetővé. Jele , mértékegysége mm.
Definíció. A csapágyhézag a csapágycsésze és a csap (fő- vagy hajtórúdcsap) közötti rés, amelyben az olajfilm megbízhatóan kialakul. Jele , mm-ben adjuk meg.
Definíció. Az axiális hézag a forgattyús tengely hosszirányú elmozdulási lehetősége a beépített helyzetben. Általában a középső főcsapágyon lévő tolócsapágyak határozzák meg. Jele .
Definíció. A gyűrűvéghézag a dugattyúgyűrű zárásának hézaga, amikor a gyűrű a hengerfuratban, a gyártó által előírt mérési magasságban, összenyomott állapotban van. Jele .
Összefüggés. A dugattyúhézagot a mért hengerfurat és a mért dugattyúátmérő különbségéből számítjuk:
ahol a hengerfurat belső átmérője és a dugattyú átmérője a gyártó által megadott mérési ponton.
Szabály. A mérethatárokat mindig a gyártói javítási
utasítás alapján értékeljük. Az itt megadott számértékek tanulási
példák, nem helyettesíthetik a típusra érvényes adattáblázatokat
(ellenőrizendő: a gyártói javítási adat).
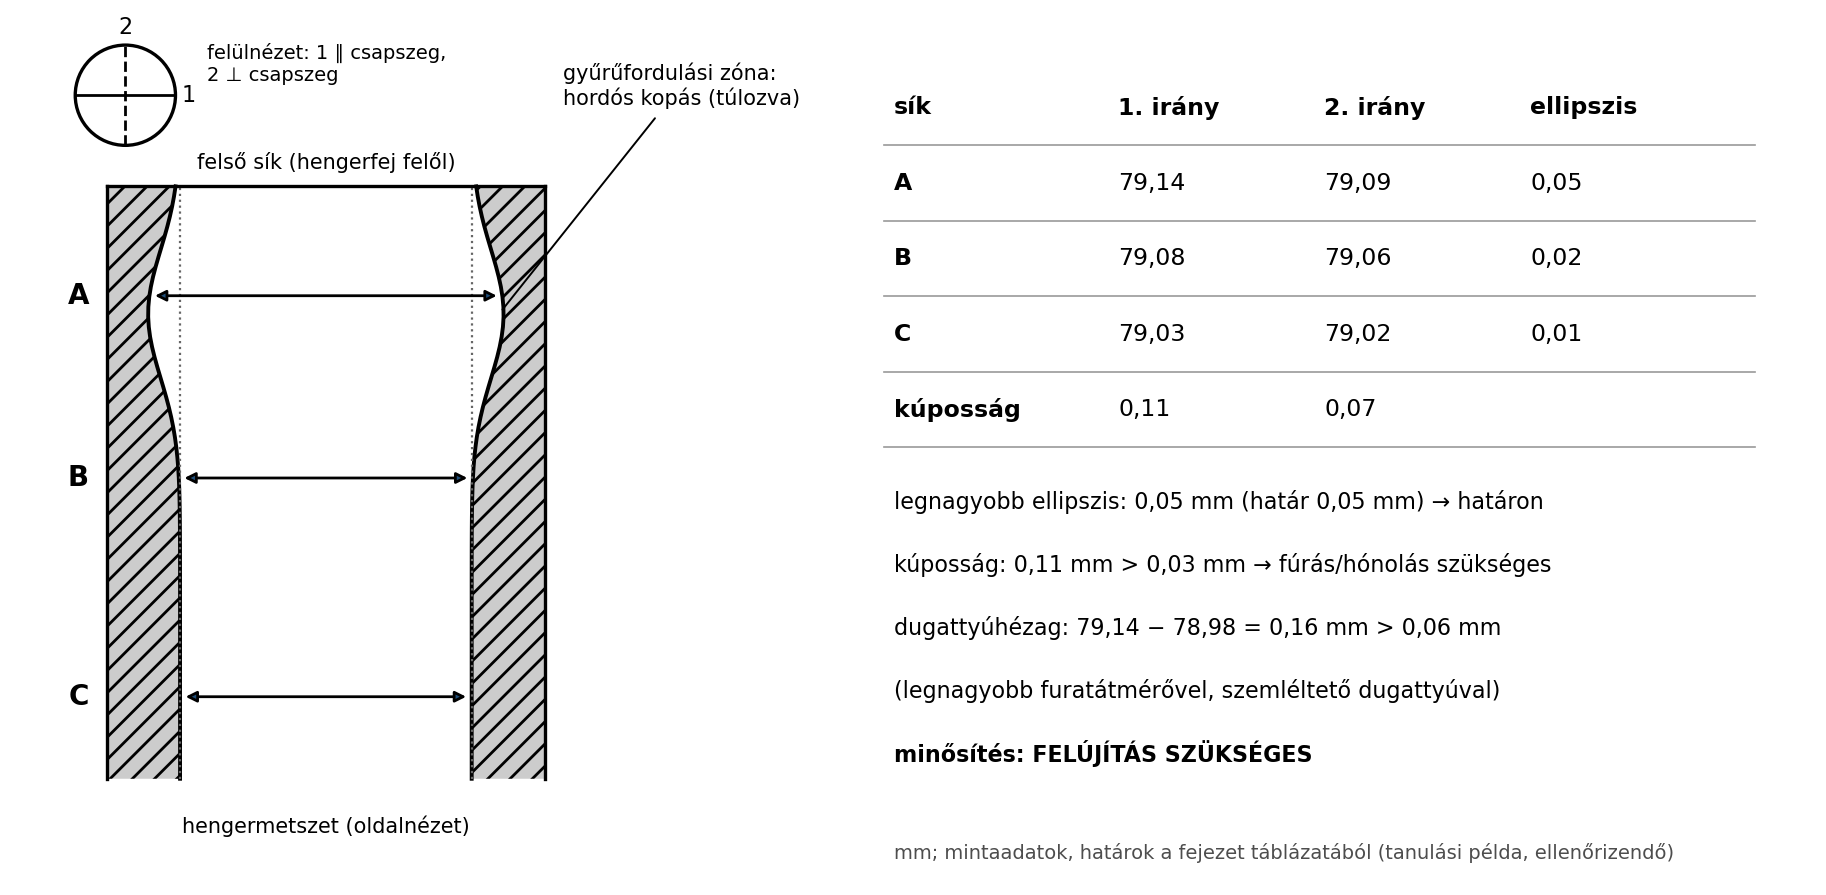
A hengerfurat kopását nem elég egyetlen átmérővel jellemezni. A dugattyúgyűrűk a felső holtpont környékén dolgozzák a legnagyobb munkát, ezért ott a furat jellemzően hordószerűen kopik, és a kopás radiálisan sem egyenletes. A mérés során a furatot általában három mérési magasságban (pl. a gyártó által megadott szinteken) és két, egymásra merőleges irányban mérjük. Az ellipszis a két irányban mért átmérő különbsége:
A kúposság pedig a legnagyobb és legkisebb átmérő különbsége a henger hosszirányában vizsgálva.
Az ábra bal oldalán a hordósan kopott furat (túlozva) és az A (felső), B (középső), C (alsó) mérési sík látható; a felülnézeten az 1. irány a csapszeggel párhuzamos, a 2. arra merőleges. A mintajegyzőkönyv adataival (A: 79,14/79,09; B: 79,08/79,06; C: 79,03/79,02 mm) a legnagyobb ellipszis 0,05 mm (az A síkon), a kúposság az 1. irányban 79,14 − 79,03 = 0,11 mm, ami a lenti táblázat 0,03 mm-es tanulási határát meghaladja, tehát felújítás szükséges. A HTML-kalkulátorba a hat mért értéket és a dugattyúátmérőt beállítva az ellipszis, a kúposság, a dugattyúhézag és a minősítés azonnal kiszámítódik.
Szabály. A motor kiemelését csak gyári emelőszemekkel vagy engedélyezett emelőlapokkal, megfelelő teherbírású daruval végezzük. Csak kocsiemelővel tartott, bakkal vagy mechanikus retesszel nem alátámasztott jármű alá bemenni tilos. A járművet a gyártó által megjelölt emelési pontokon kell alátámasztani, és a kerekeket elmozdulás ellen ki kell ékelni.
Figyelem. A motor ki- és beszerelése során a legnagyobb kockázatok: leemelt motor megbillenése, beakadt csatlakozó elszakadása, forró hűtőfolyadék vagy olaj kifröccsenése, éles karosszériaelemek okozta vágás, valamint elektromos zárlat az akkumulátor lekötése előtt. A munkát mindig a gyártói munkautasítás lépései szerint végezzük. A hűtőrendszert csak hideg motornál nyomásmentesíthetjük.
HV-biztonság. Hibrid vagy elektromos járműben a
belső égésű motor ki- és beszerelése nagyfeszültségű rendszert is
érinthet. Munkavégzés előtt a HV-rendszert a gyártó előírása szerint
kell feszültségmentesíteni, és csak arra kiképzett, jogosult személy
végezheti a munkát. A HV-rendszer elemeit (narancssárga vezetékek,
akkumulátor, inverter) mechanikailag sérteni tilos. A munkaterületet le
kell zárni és jelölni. Lépései: jogosultság és egyéni védőeszközök
ellenőrzése (szigetelő kesztyű légpróbája, arcvédő), munkaterület
lezárása és jelölése, gyújtás ki, kulcs/intelligens kulcs a
hatótávolságon kívül, 12 V-os akkumulátor lekötése, szervizcsatlakozó
eltávolítása és visszakapcsolás elleni biztosítása, a gyártói várakozási
idő kivárása, a feszültségmentesség ellenőrzése megfelelő mérési
kategóriájú műszerrel (a műszer működését előtte és utána ismert
forráson ellenőrizve), majd dokumentálás
(ellenőrizendő: gyártói eljárás, CAT-besorolás). A tanuló
ezt a munkát csak jogosult oktató felügyeletével, a gyártói eljárás
szerint végezheti. Hibridnél a motorhoz csatlakozó HV-kábelek
(motor-generátor, villamos klímakompresszor) bontása elkerülhetetlen
lehet, ezért a feszültségmentesítés a kiemelés előtt kötelező.
Gyakorlat. A motor kiemelésének ajánlott technológiai sorrendje a következő:
(ellenőrizendő: gyártói eljárás). Közvetlen
befecskendezésnél a nagynyomású oldal leállítás után is nyomás alatt
maradhat.(ellenőrizendő: (EU) 2024/573 F-gáz rendelet és hazai végrehajtás).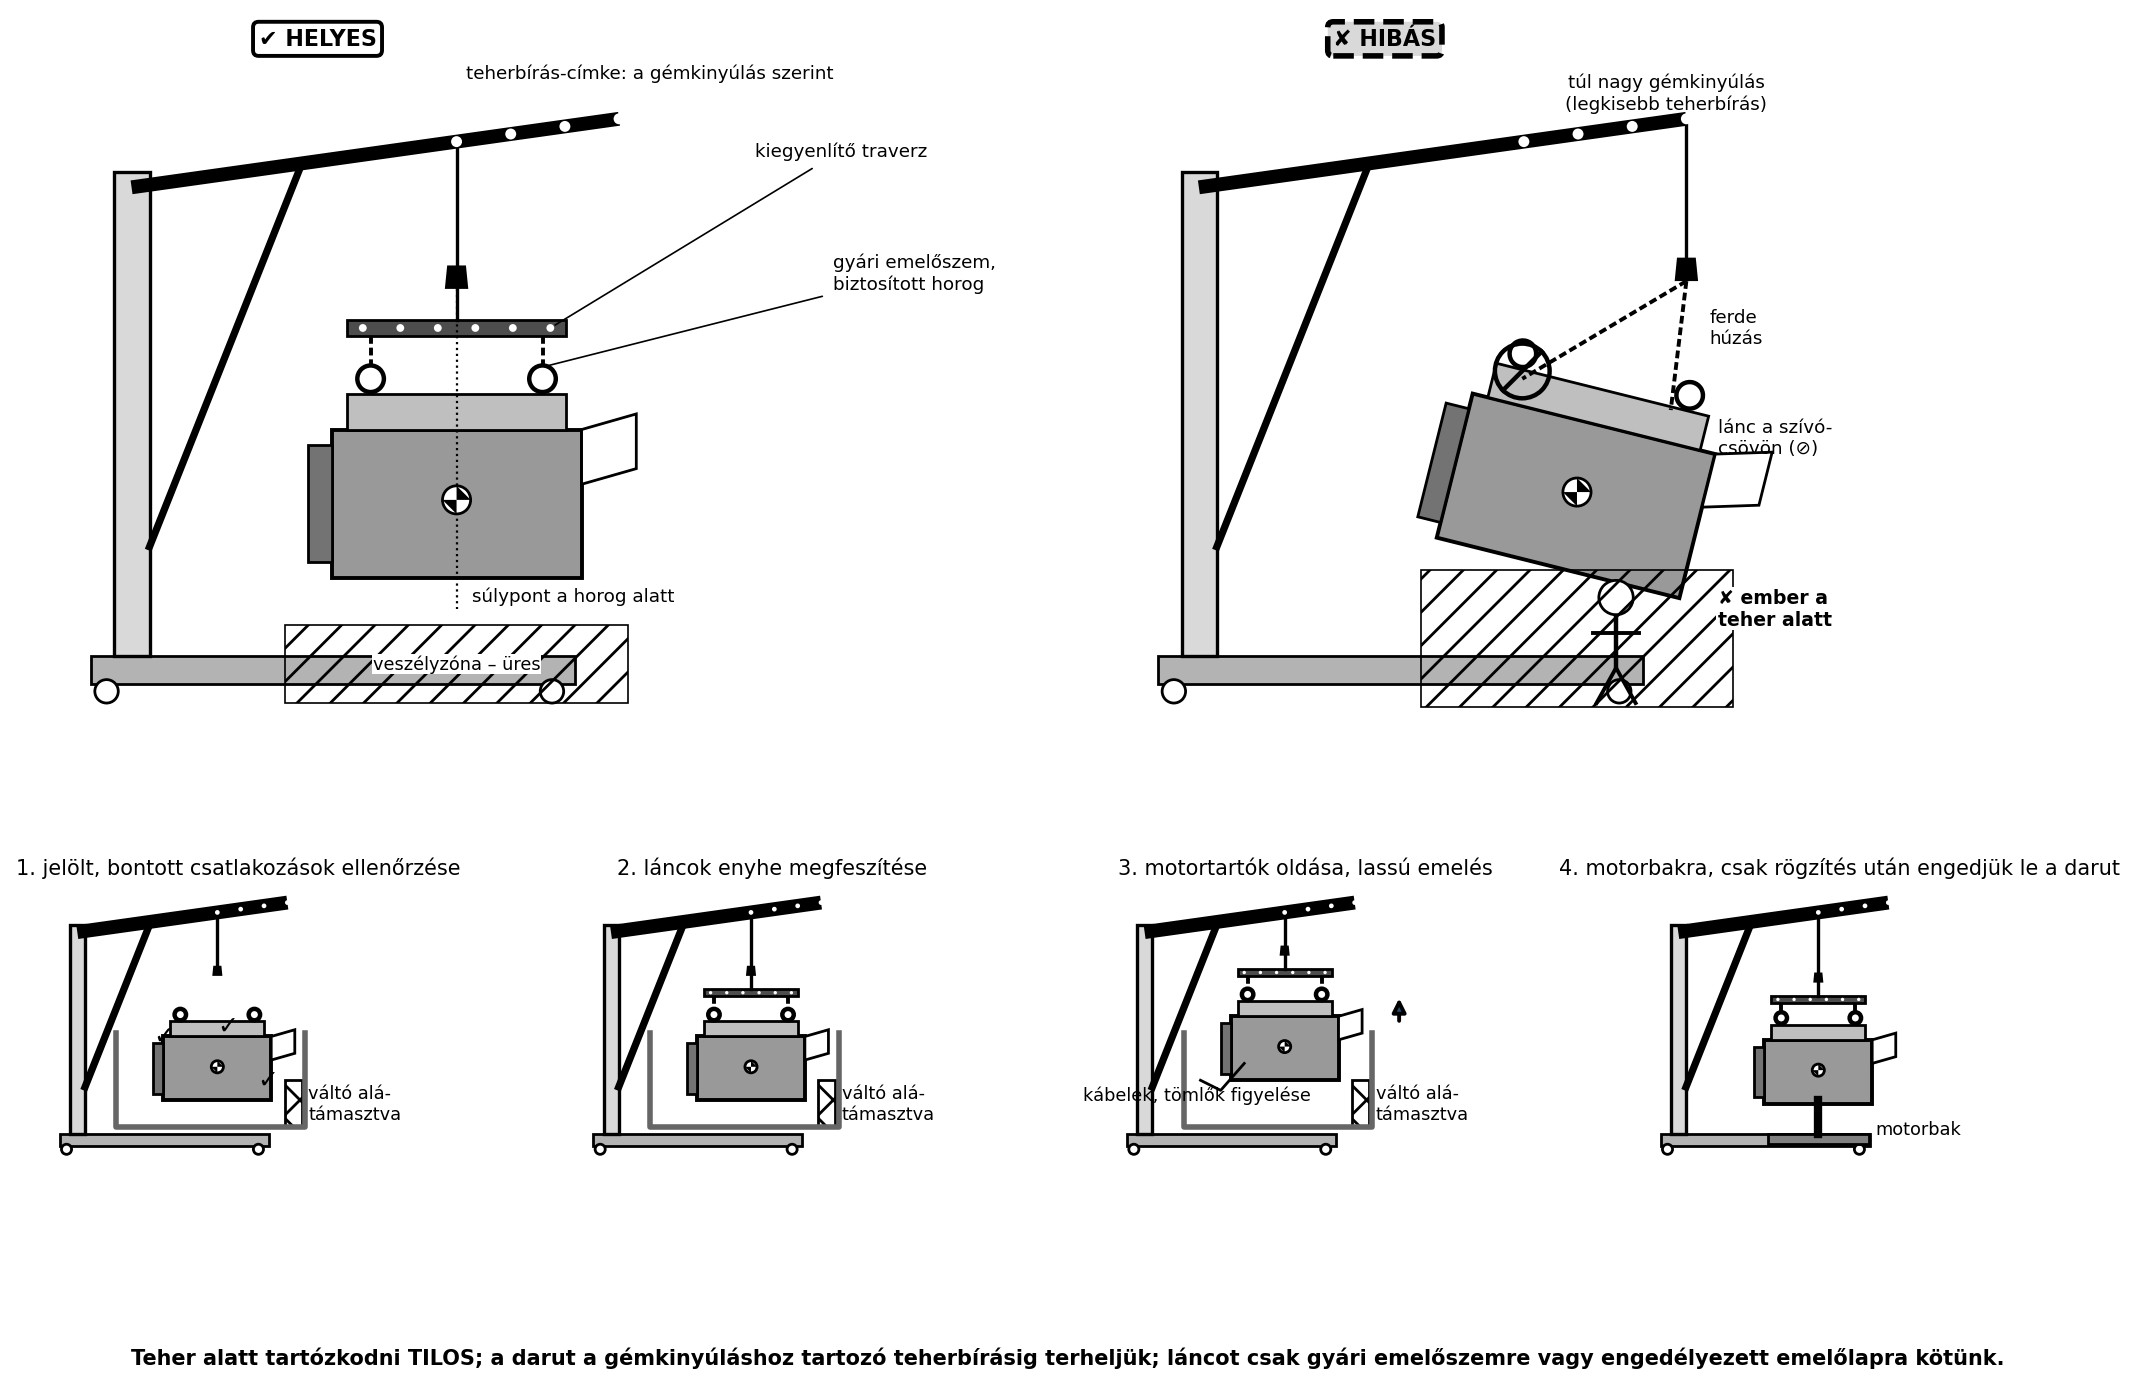
A helyes képen a műhelydaru a teherbírás-címke szerinti gémkinyúlásban dolgozik, a kiegyenlítő traverz láncai a gyári emelőszemekben, biztosított horgokkal kapaszkodnak, a súlypont a horog alatt van, a motor vízszintes, és a sraffozott veszélyzónában senki sem áll. A hibás képen a lánc a szívócsövön van, a gém túl messzire kinyúlik, a húzás ferde, és ember áll a teher alatt – ez tilos. A képsor a 7–9. lépést követi: csatlakozások ellenőrzése, a láncok enyhe megfeszítése (a váltó alátámasztva), lassú emelés a kábeleket és tömlőket figyelve, végül leengedés motorbakra; a darut csak a motor rögzítése után engedjük le.
A beszerelést fordított sorrendben, új tömítésekkel, megfelelő folyadékokkal és a gyártói meghúzási nyomatékokkal végezzük. A csavarokat mindig a gyártó által előírt sorrendben és nyomatékkal kell meghúzni; a nyomatékkulccsal nem meghúzott, „érzésre” beállított csavarok tipikus hibaforrások.
Amikor a motor már a munkapadon van, a szétszerelést rendszeresen, a gyártói lépések szerint végezzük. A leggyakoribb sorrend:
Minden csapágycsészét, szeleppoharat, szelepet, rugót, csapágyfedelet jelölni kell, hogy azonos helyre visszaépíthető legyen. A csavarokat az eredeti furat mellé vagy számozott táblára helyezzük.
Hengertömb és hengerfurat. A hengertömb anyaga általában szürke öntvény, ötvözött alumínium (esetleg száraz vagy nedves hengerperselyekkel). A hibafelvételezés első lépése a repedés- és tömítésvizsgálat: szemrevételezés, festékdiffúziós vizsgálat, víztérnyomáspróba (a gyártó szerint). A hengerfuratot belső mérőműszerrel, három magasságban és két irányban, a gyártó által megadott mérési pontokon mérjük. A kapott értékeket szokásosan egy jegyzőkönyvben rögzítjük, és az ellipszist, kúposságot, valamint a dugattyúhézagot is kiszámítjuk.
A tömbrendszerű furatnál a felújítási határ elérésekor túlfúrást vagy hónolást végzünk, illetve új túlméretes dugattyúkat építünk be. Száraz perselynél a perselyt ki kell venni, majd új persely besajtolása után fúrni, hónolni kell. Nedves perselynél a persely cseréje egyszerűbb: a gyártó szerinti szerelési hézaggal és tömítéssel kerül a blokkba, a felső peremmagasságot be kell mérni.
Dugattyú, gyűrűk, csapszeg, hajtórúd. A dugattyúátmérőt a gyártó által megadott mérési magasságban, a dugattyúszoknya merőleges síkjában mérjük. A dugattyúhézagot a mért furatból és a dugattyúátmérőből kapjuk. A dugattyúkat tömeg szerint is osztályozzák; a hajtórúddal együtt beszerelt szerkezet súlykülönbsége lehetőleg a gyártó által megadott tartományban legyen (pl. ±2–4 g tanulási példa). A gyűrűhornyok kopását hézagmérővel, a gyűrűvéghézagot a hengerbe tolt gyűrűn ellenőrizzük. A hajtórúd alakhelyességét hajlító- és csavarategységben vagy célműszerrel vizsgáljuk.
Forgattyús tengely. A fő- és hajtórúdcsapokat mikrométerrel, több ponton mérjük; az ellipszis és kúposság határértékét a gyártó adja meg. A repedésvizsgálat (szemrevételezés, festékdiffúzió vagy mágneses repedésvizsgálat) kötelező, különösen hegesztett vagy túlfúrt tengelyeknél. A tengelycsapok köszörülhetők, ha az anyag rétegvastagsága megengedi; a gyártói köszörülési méretlépcsőket be kell tartani, és a hozzá illesztett csapágycsészéket kell választani.
Csapágyhézag mérés (Plastigage). A leggyakoribb módszer a plasztifikáló műanyag szál. A tiszta, száraz, olajmentes csapra, a csapágy szélességében egy Plastigage-szálat helyezünk, a csapágyfedelet a gyártói nyomatékkal meghúzzuk, majd a szál összenyomódott szélességét a mellékelt skálán olvassuk le. A szálmaradékot a mérés után el kell távolítani, és csak ezután szabad olajozni. A hézagot mm-ben kapjuk. A méréshez a forgattyús tengelyt nem szabad elforgatni.
Axiális hézag. A főtengelyt a tolócsapágyak között mérőórával ellenőrizzük: a tengelyt egyik irányba elmozdítjuk, a mérőórát nullázzuk, majd a másik irányba mozdítjuk; a leolvasott érték a hézag.
Lendkerék. A lendkerék futását mérőórával ellenőrizzük; a hibás fogaskoszorú vagy megrepedt felület cserét igényel. A kettős tömegű lendkeréknél a rugósságot és a torziós játékot a gyártó szerinti szögméréssel vizsgáljuk.
Táblázat. Jellemző kopási határértékek tanulási példái személygépkocsi-motorokban (ellenőrizendő: gyártói javítási adatok).
| Mérési hely | Jellemző új méret (mm) | Kopási határ / megengedett érték (mm) |
|---|---|---|
| Hengerfurat belső átmérő, 1,6 l benzin | 79,00–79,05 | 0,05 ellipszis, 0,03 kúposság felett fúrás szükséges |
| Dugattyúhézag (szoknya) | 0,02–0,04 | 0,06 felett felújítás |
| Gyűrűvéghézag (1. kompresszió) | 0,20–0,35 | 0,50 felett csere |
| Csapágyhézag (főcsapágy) | 0,02–0,05 | 0,07 felett csap köszörülése + javítóméretű (alulméretes) csapágycsésze |
| Főtengely axiális hézag | 0,05–0,15 | 0,25 felett tolócsapágy csere |
Az értékek tanulási példák (ellenőrizendő: gyártói adat / hatályos előírás).
A hibafelvételezés után három fő döntési út van:
A mindenkori döntés a mért értékek, a gyártói felújítási határok és az alkatrész-árak összehasonlításán alapul.
Az összeszerelés a szétszerelés fordítottja, de sokkal szigorúbb tisztasági és mérési követelményekkel:
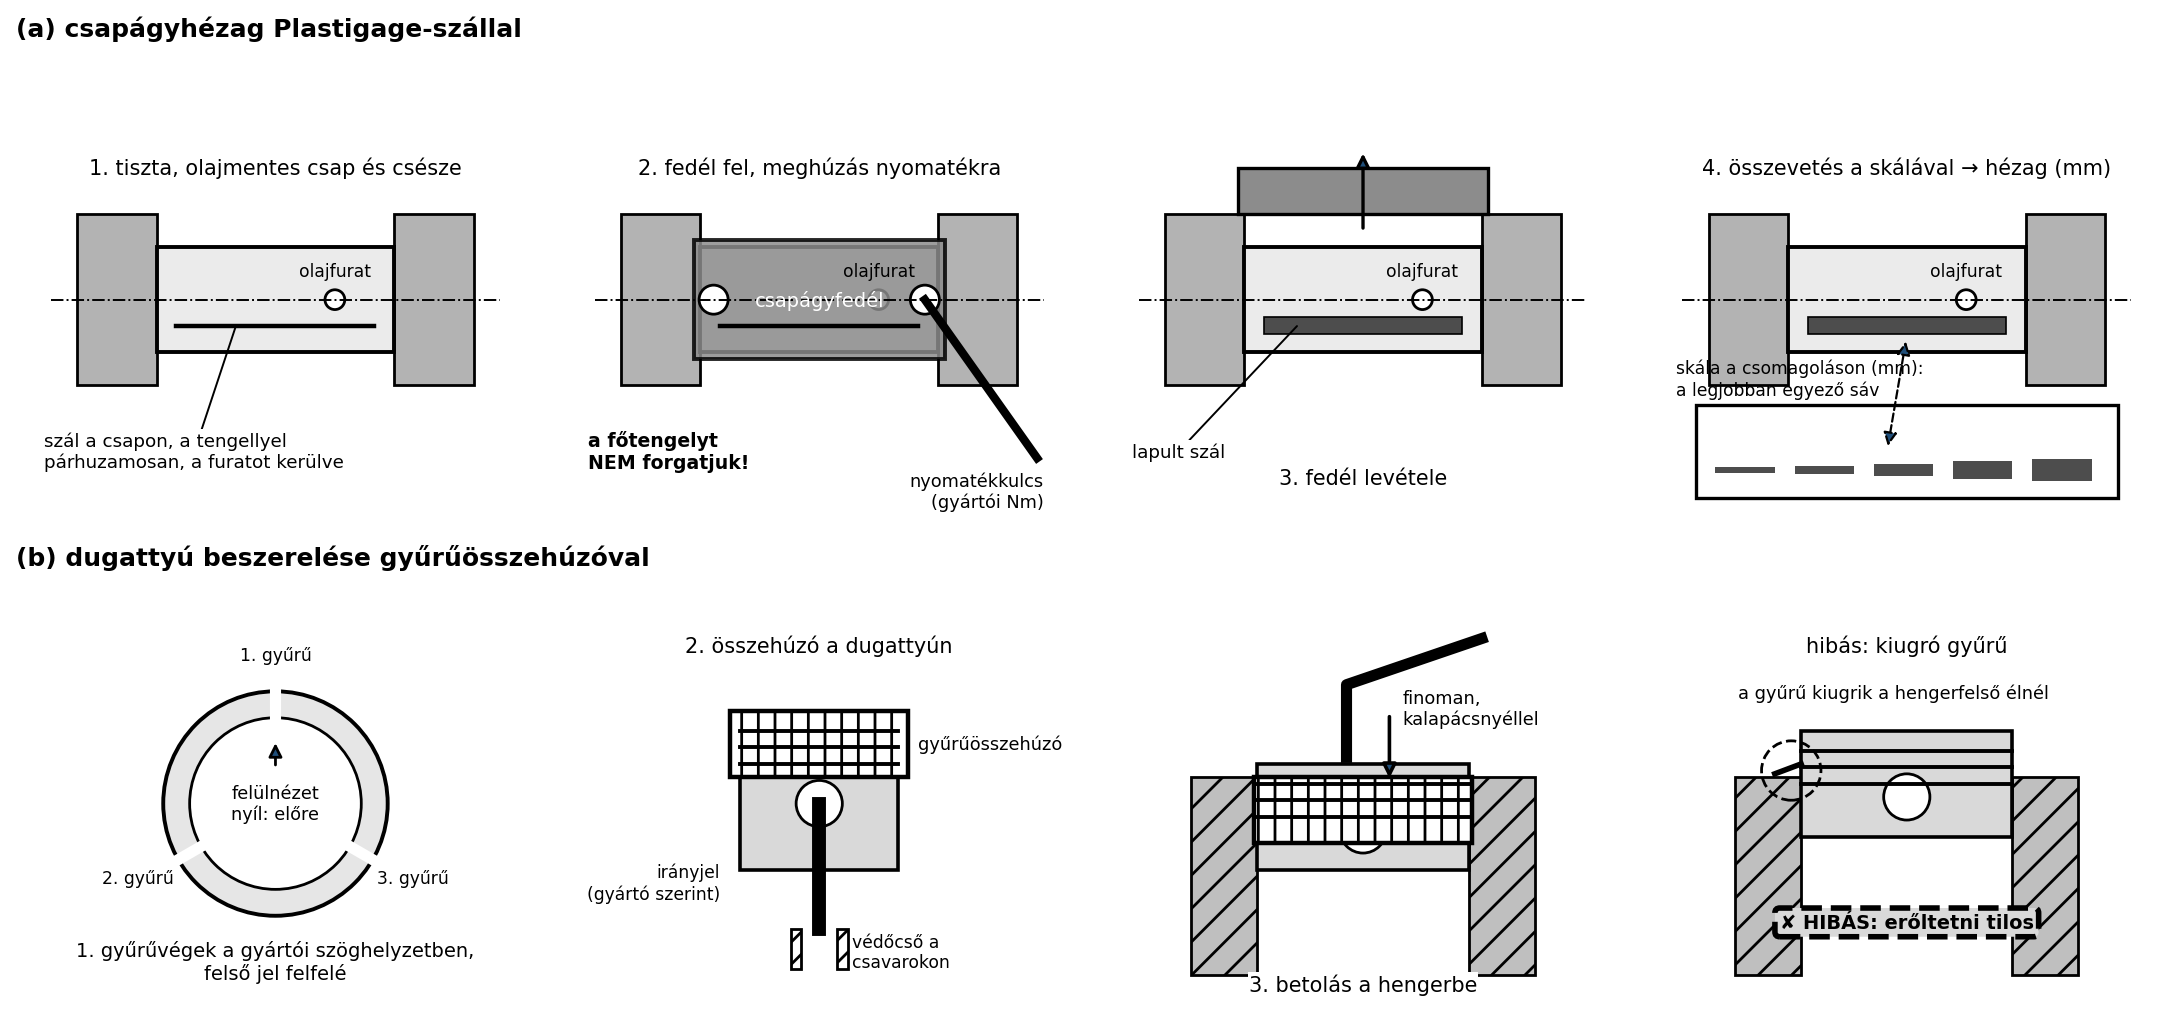
Az (a) képsor a 3. lépés Plastigage-mérését mutatja: a szál a tiszta, olajmentes csapon, a tengellyel párhuzamosan fekszik; a fedelet a gyártói nyomatékra húzzuk (a főtengelyt közben nem forgatjuk), majd levesszük, és a lapult szál szélességét a csomagolás skálájával vetjük össze. A (b) képsor a 6. lépést: a gyűrűvégek a gyártói szöghelyzetben, a gyűrűösszehúzó a dugattyún, a hajtórúdcsavarokon védőcső, a dugattyút kalapácsnyéllel finoman toljuk be; ha a gyűrű a hengerfelső élnél kiugrik, erőltetni tilos.
Szabály. A csavarok meghúzási nyomatékát minden esetben a gyártói adatból kell venni, és nyomatékkulccsal kell végrehajtani. Az itt szereplő értékek csak tanulási példák.
A bejáratás után a motort a gyártó szerinti terhelésfokozattal szabad
üzemeltetni; általában az első 500–1000 km-en kerüljük a tartós teljes
terhelést és a hideg motornál történő magas fordulatszámot
(ellenőrizendő: gyártói útmutató).
Egy 1,6 literes, négyhengeres, szívó benzinmotoros autó ügyfele elmondja, hogy a jármű 1000 km-enként körülbelül 1,5 liter olajat fogyaszt (a gyártói megengedett érték jellemzően ennél jóval kisebb; ellenőrizendő: gyártói adat), hidegindítás után erős kék füst jelenik meg, és a motor alsó blokkja meleg állapotban kopogó hangot ad. A kompressziómérés hengerenként 9,5–10,0 bar értéket mutat, a nyomásveszteségmérésnél 45%-os szivárgást mérnünk, a kartergáz-ellenőrzés jelentős túlnyomást jelez. A hibafelvételezés során kiemeljük a motort, szétszereljük, és a következőket mérjük:
A javítási döntés: hengerfúrás + hónolás, új túlméretes dugattyúk és gyűrűk, főtengely-köszörülés, új csapágykészlet, hengerfejsík-egyengetés, valamint új tömítéskészlet és vezérlés. Összeszerelés után a motor tömítettségi próbája jó, kompresszió mindenhol 12,0–12,5 bar, az olajfogyasztás megszűnik. A tanulság: a pontos mérés nélkül a hiba kiújulhat, ezért a kopott motort soha nem csak „gyűrűzni” szabad, ha a furat és a tengely is túl van a határon.
Biztonsági korlát. A feladat tanműhelyi környezetre, oktató felügyeletére és a gyártói javítási utasítás betartására vonatkozik; a megadott értékek tanulási példák.
Cél. Motor kiemelése, forgattyús hajtómű szétszerelése, méréses hibafelvételezés és összeszerelés.
Jármű- és adatazonosítás. Alvázszám alapján az adott
típus javítási utasítása, csavaranyagok és húzási nyomatékok
(ellenőrizendő: gyártói adatbázis).
Szerszámok, mérőeszközök, anyagok. Teljes kéziszerszámkészlet, nyomatékkulcs, emelőbakok, motordaru, motorbak, emelőszem, csatlakozó-jelölő címkék, gyűjtőedények, mérőműszerek (belső mérőműszer, külső mikrométer, mérőóra, hézagmérő, Plastigage), tömítéskészlet, szerelőolaj, tömítőanyag, új csavarok a gyártó szerint.
Munkavédelmi és környezetvédelmi lépések. Akkumulátor negatív pólus lekötése, jármű alátámasztás, hűtőfolyadék és olaj gyűjtése, kilépő anyagok szelektív kezelése, szem- és bőrvédelem, kesztyű.
Számozott munkalépések:
Ellenőrzési pontok. A mérési jegyzőkönyvben minden érték a megengedett tartományban van. A csapágyhézag, axiális hézag, dugattyúhézag és gyűrűvéghézag a gyártói határon belül van. A nyomatékkulcs kalibrációja érvényes. A motor kézzel szabadon forgatható.
Tipikus hibák. Hiányzó jelölés miatt rossz helyre szerelt csapágyfedél; a hengerfejcsavar oldási sorrendjének figyelmen kívül hagyása, ami a blokk deformálódását okozhatja; a tömítőfelület karcolása éles szerszámmal; a Plastigage-mérés közben a főtengely elforgatása; olaj és hűtőfolyadék gyűjtésének elmulasztása.
Dokumentálás. Munkalap, mérési jegyzőkönyv, fényképek, alkatrész- és munkadíj elszámolás.
Hiba 1. A szerelő a motor kiemelése előtt nem jelöli meg a csatlakozókat. Összeszereléskor két azonos színű csatlakozó felcserélése lehetséges, ami hibakódot vagy nem induló motort okoz. Helyes gyakorlat: minden csatlakozót számozzon, fényképezzen.
Hiba 2. A hengerfurat mérésénél csak egy átmérőt, egy magasságban mérnek. Ilyenkor az ellipszis vagy a kúposság rejtve marad, és az új dugattyúk rövid idő alatt kopni kezdenek. Helyes gyakorlat: mérjen legalább három magasságban, két irányban, és a legnagyobb értékkel értékeljen.
Hiba 3. A csapágycsavarokat „érzésre” húzzák meg, vagy régi, megnyúlt csavarokat használnak fel. A csapágyhézag nem lesz megfelelő, vagy a csavar elszakad. Helyes gyakorlat: gyártói nyomaték, előírt csavarcsere, esetleg szögmeghúzás.
Hiba 4. A dugattyúgyűrűket nem a hengerben mérik be, így a véghézag túl kicsi lesz, és a gyűrű beszorul. Helyes gyakorlat: minden gyűrűt a saját hengerében, a gyártó által megadott magasságban kell mérni, szükség esetén a zárat óvatosan reszelni.
Hiba 5. Az összeszereléshez nem tiszta szerelőolajat használnak, így a csapágyak a kezdeti indításkor szárazon futnak. Helyes gyakorlat: minden csapágyfelületet kenjen be, és az indítás előtt forgassa át a motort.
1. feladat (A). Határozza meg a dugattyúhézagot, ha a hengerfurat mért átmérője , a dugattyú átmérője a mérési ponton (tanulási példa).
2. feladat (A). Sorolja fel a motor ki- és beszereléshez szükséges biztonsági lépéseket.
3. feladat (B). Egy motor főcsapjának átmérője mikrométerrel mérve három ponton: , , . A csapágyfurat (beszerelt csészékkel) (példa). Mennyi a maximális és minimális csapágyhézag, ha a furat átmérője állandó? Értékelje, ha a gyártói hézagtartomány – (példa).
4. feladat (B). Írja le a Plastigage-mérés lépéseit.
5. feladat (C). Hibafelvételezés során a hengerfurat ellipszise , a dugattyúhézag . Milyen felújítási döntést hozna, és miért? Milyen kockázata van annak, ha csak a dugattyúgyűrűket cserélik?
6. feladat (D). Egy 2,0 literes dízelmotor kopog és erősen fogyasztja az olajat. A kompresszió hengerekenként eltérő, a nyomásveszteségmérés 40% feletti kartergáz-szivárgást mutat. A szétszerelés után a 2. henger furata kúpos, a dugattyúgyűrűk alsó és felső élei fényesre koptak, a főtengely csapjai ellipszisek. Fogalmazza meg a hibafelvételezés lépéseit és a javítási javaslatot.
Önellenőrzés – válaszok
1. feladat megoldása. . A példaérték szerint ez kopott, felújítást igényel.
2. feladat megoldása. Akkumulátor negatív pólus lekötése, jármű alátámasztás emelőbakokra, kerekek ékelése, folyadékok gyűjtése, csatlakozók jelölése, emelőszem/daru teherbírás ellenőrzése, motor stabil alátámasztása.
3. feladat megoldása. Maximális csapágyhézag: . Minimális csapágyhézag: . A maximális érték meghaladja a példaként megadott határt, tehát a csapot köszörülni kell, vagy a csapágyat cserélni kell.
4. feladat megoldása. Tiszta csapágyfelület, a műanyag szál elhelyezése a csapon, a fedél meghúzása gyártói nyomatékkal (tengely forgatása nélkül), a fedél lebontása, a szál összenyomott szélességének leolvasása a skálán.
5. feladat megoldása. Az ellipszis és a dugattyúhézag is a megengedett határ felett van, ezért hengerfúrásra, hónolásra és új túlméretes dugattyúkra van szükség. Csak gyűrűcsere esetén az új gyűrűk a kopott, ovális furatban nem tudnak tömíteni, a fogyasztás és a kartergáz-szivárgás megmarad, a dugattyú kopogása is fennmaradhat.
6. feladat megoldása. A tünetekből kiindulva a kompresszió- és nyomásveszteségmérés alapján a hiba a dugattyú- és hengercsoportra lokalizálódik. Szétszerelés után mérni kell a hengerfuratok ellipszisét és kúposságát; itt a 2. henger kúpos, ez fúrást igényel. A dugattyúgyűrűk kopottak, cserélendők. A főtengely csapjai ellipszisek, ezért a tengelyt köszörülni és túlméretes csapágyakat kell beépíteni. A javaslat: blokk túlfúrása, új dugattyúk gyűrűkkel, főtengely-köszörülés, új csapágykészlet, olajszivattyú ellenőrzése, összeszerelés és bejáratás.
A motor ki- és beszerelése csak biztonságos alátámasztással, gyári emelőszemekkel, jelölt csatlakozókkal és dokumentált lépésekkel végezhető. A szétszerelés során minden csapágyfedelet, hajtórudat és csapágycsészét jelölni kell. A forgattyús hajtómű hibafelvételezése mérésalapú: a hengerfuratot több szinten és irányban mérjük, az ellipszist és kúposságot értékeljük; a dugattyúhézagot a furat és a dugattyú mért átmérőjének különbségéből számítjuk; a gyűrűvéghézagot a hengerbe tolt gyűrűn mérjük; a főtengely csapjait ellipszisre és kúposságra ellenőrizzük, a csapágyhézagot jellemzően Plastigage módszerrel, az axiális hézagot mérőórával mérjük. A felújítási döntés a gyártói határértékeken múlik: ha az ellipszis, a dugattyúhézag vagy a csapágyhézag túl nagy, fúrás, hónolás, köszörülés szükséges, nem elég a gyűrűcsere. Az összeszerelés minden tömítőfelületet és csapágyat tiszta szerelőolajjal, előírt nyomatékkal és a gyártói mérési ellenőrzésekkel igényel. Továbbvitt eredmény. A hengerfurat- és dugattyúmérési módszert használjuk a Hengerfej, szelepek és a vezérlés javítása alfejezetben a hengerfej-sík és a kompresszió összefüggésénél, a csapágyhézag- és főtengelymérési módszert pedig a Tengelykapcsoló, nyomatékváltó és automata váltó szerelése, olajcsere alfejezetben a lendkerék- és hajtáslánc-csatlakozás ellenőrzésénél. A gyártói javítási adat elsőbbsége minden értéknél kötelező.
A fenti szabvány- és jogszabályhivatkozások ellenőrzést igényelnek; a műszaki adatokat mindig az adott jármű javítási kézikönyvéből kell venni.