Statikus változat (mint a PDF-ben)
A vevő tömör tölgy asztallapot rendel, és azt kéri, hogy a felület sima legyen, ne legyen rajta hullám. A műhelyben előveszed az egyengető gyalugépet: milyen fordulatszámon forog a késtengely, milyen gyorsan tolhatod az anyagot, hány kés dolgozik egyszerre? Ha ezt nem tudod kiszámítani, a lap hullámos lesz, a gép megég, vagy a szerszám idő előtt tönkremegy. Ebben az alfejezetben megtanulod a forgácsolási sebesség, az előtoló sebesség, a fogankénti előtolás és a késnyomtáv összefüggéseit.
Képzelj el egy körfűrészlapot, amelynek átmérője . A lap szélén lévő fog egy másodperc alatt hatalmas utat tesz meg a körpályán. A munkadarabot közben egyenesen tolod előre. A fog tehát nem csak vág, hanem minden egyes fogásnál egy kis szeletet le is választ. A forgó él kerületi sebessége és az anyag előtolási sebessége együtt határozza meg, milyen vastag forgácsot vesz le egyetlen fog, és milyen lesz a felület.
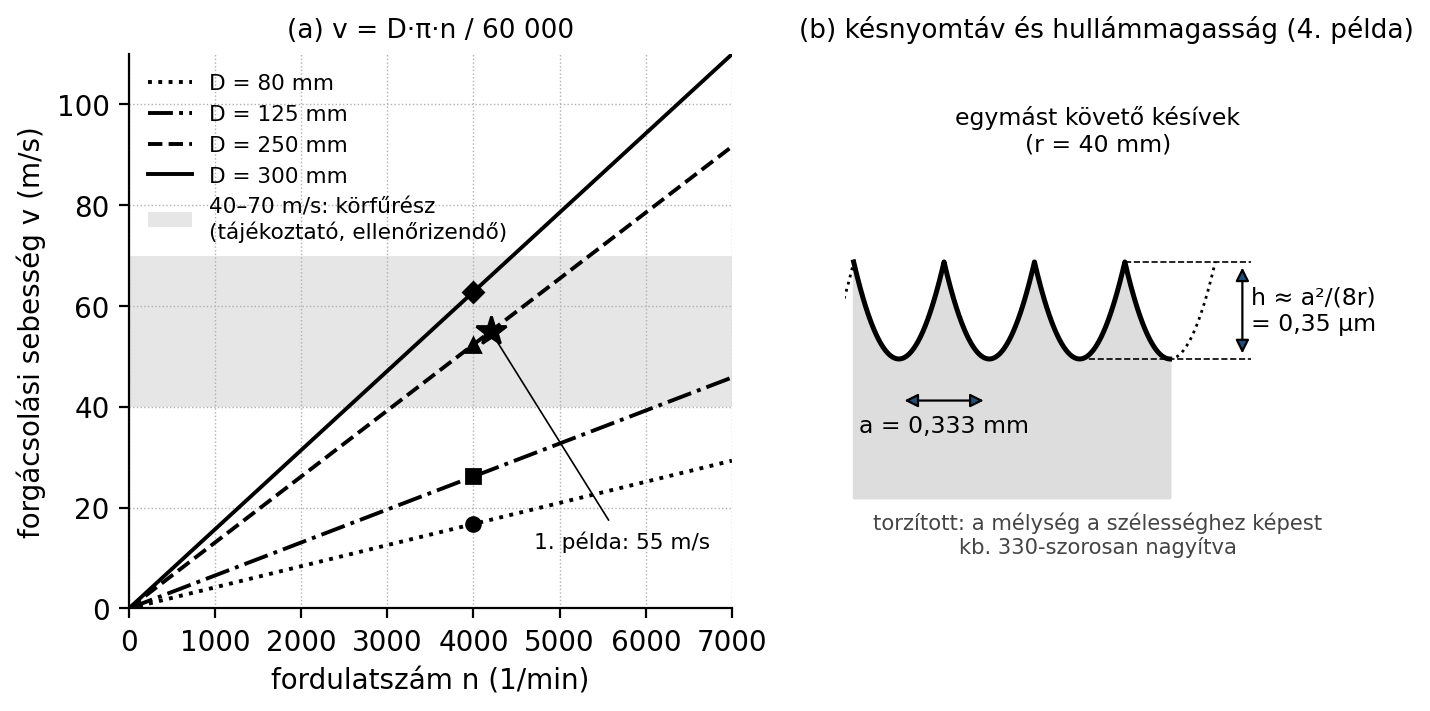
A diagram azt mutatja, hogy a forgácsolási sebesség egyenesen arányos a fordulatszámmal. Ha kétszer gyorsabban forog a szerszám, a kerületi sebesség is kétszer akkora. A nagyobb átmérőjű szerszám egyenese meredekebb. A jobb oldali rész a 4. példa késnyomait mutatja erősen nagyított mélységgel: két egymást követő késív távolsága a késnyomtáv , a köztük maradó csúcs a hullámmagasság . A HTML-változat kalkulátorában , , és állítható; kiírja , és értékét, és figyelmeztet, ha a fordulatszám meghaladja a szerszámra írt legnagyobb értéket.
Definíció. Forgácsolási sebesség (, m/s). A forgó szerszám élének kerületi sebessége. Azt mutatja meg, hogy a körpályán mozgó vágóél egy másodperc alatt hány méter utat tesz meg a munkadarabhoz képest.
Definíció. Előtoló sebesség (, m/min). Az a sebesség, amellyel a munkadarabot vagy a szerszámot egyenes vonalban, a forgácsolás irányában mozgatják. A gyalugépnél általában az anyagot tolják, az asztali marógépnél is, a felsőmarógépnél viszont a gépet vezetik az anyagon.
Definíció. Fogankénti előtolás (, mm). Az az út, amelyet a munkadarab egyetlen vágóél (fog, kés) egy fogása alatt megtesz. Gyakorlatilag az egy élre jutó előtolási hossz. Jele: , mértékegysége: mm (vagy mm/él).
Definíció. Késnyomtáv (, mm). A gyalulásnál használt kifejezés. Azt mutatja meg, hogy a munkadarab mekkora utat tesz meg két, egymás után belépő kés között. Képlete ugyanolyan szerkezetű, mint a fogankénti előtolásé, de gyalukésre alkalmazzuk, és késnyomtávnak nevezzük.
Összefüggés. Forgácsolási sebesség körpályán.
A forgó szerszám kerületi sebessége három lépésben vezethető le:
Ezért a forgácsolási sebesség:
ahol mm-ben, 1/min-ben van megadva. A a mértékegység-átváltásokból adódik: mm → m osztás -rel és 1/min → 1/s szorzás -nal.
Összefüggés. Előtoló sebesség és fogankénti előtolás.
Ha a szerszámon darab vágóél van, akkor egy fordulat alatt a munkadarab mm-t halad előre. Percenként fordulat történik, így az előtoló sebesség:
mert a mm-ben kapott eredményt méterre váltjuk.
Ebből a fogankénti előtolás:
Ugyanezzel a képlettel számoljuk a gyalukésnyomtávot is, csak a kések számát jelenti:
Szabály. A késnyomtáv közvetlen kapcsolatban áll a felület hullámosságával. Minél kisebb a késnyomtáv, annál közelebb vannak egymáshoz a késnyomok, és annál finomabb a felület. A hullámmagasság közelítő értéke kis késnyomtáv esetén:
ahol a késél körpályájának sugara (mm vagy m, azonos mértékegységben számolva). Ez geometriai közelítés, a valódi felületi érdességet a fa szerkezete, a késélesség és a rostirány is befolyásolja.
Továbbvitt eredmény. A , és képleteket használjuk majd a Géptani alapfogalmak: hajtások, áttétel, fűrészszalag hossza, a Felsőmarógép, lamellózó és marási típusok, a Gépi szerszámok kezelése, ellenőrzése, szállítása és tárolása, az Asztalos körfűrészgép és a körfűrészlapok, az Egyengető gyalugép: késtengely, késcsere, beállítás, biztonság és az Asztalos marógép (alsómaró): profilmarás, díszlécek, sablon szerinti marás alfejezetben.
Adott: körfűrészlap átmérője , fordulatszám .
Keresett: forgácsolási sebesség .
Képlet: .
Behelyettesítés:
Eredmény: .
Ellenőrzés: A kerület . Egy másodperc alatti fordulatszám . Tehát . A nagyságrend reális: faipari körfűrészeknél a jellemző tartomány 40–70 m/s.
Adott: késtengely átmérője , fordulatszám .
Keresett: .
Behelyettesítés:
Eredmény: .
Ellenőrzés: A gyalugépek késtengely-átmérője általában 60–120 mm, fordulatszámuk 4000–7000 1/min között szokott lenni (gyártói adat, ellenőrizendő). Ezért a 25 m/s reális érték.
Adott: körfűrészlap fogszáma , fordulatszám , előtoló sebesség .
Keresett: fogankénti előtolás .
Képlet: .
Behelyettesítés:
Eredmény: .
Megjegyzés. Ez nagyon kicsi fogankénti előtolás: a fogak inkább dörzsölnek, mint vágnak, ezért a vágási felület megéghet, a lap gyorsabban kopik. Ha a gép és a faanyag engedi, növeld az előtoló sebességet (16 m/min-nél , 24 m/min-nél ), vagy használj kevesebb fogú lapot. Az ajánlott tartományt a szerszámgyártó adatlapja adja meg (ellenőrizendő).
Adott: egyengető gyalugép késtengelyén kés, fordulatszám , előtoló sebesség , késtengely átmérője .
Keresett: késnyomtáv és a közelítő hullámmagasság .
Késnyomtáv:
Hullámmagasság: a késél sugara . A késnyomtávot méterbe váltjuk: . Ekkor
Eredmény: , .
Értelmezés. A geometriai hullámmagasság nagyon kicsi, tehát elméletileg a felület majdnem sík. A gyakorlatban a kések kiállása között néhány század mm eltérés van, ezért a felületet gyakran csak egy kés „simítja”. Ekkor a hatásos késnyomtávot -gyel kell számolni: , . Ezért fontos a kések pontos, egyforma beállítása. A valódi érdességet emellett a fa rostozata, a kés élessége és a rostellenes vágás is befolyásolja. A késnyomtáv mégis fontos: túl nagy esetén a felület tapinthatóan „fodros”, és a csiszolási munka megnő.
Adott: körfűrészlap fogú, fordulatszám . Azt szeretnénk, hogy a fogankénti előtolás legyen.
Keresett: előtoló sebesség .
Képlet: .
Behelyettesítés:
Eredmény: .
Ellenőrzés: Visszaszámolva . A két érték összhangban van.
Szabvány. A faipari gépek biztonságára vonatkozó szabványcsalád (MSZ EN ISO 19085 sorozat – ellenőrizendő) előírja, hogy a szerszám megengedett legnagyobb fordulatszámát nem szabad túllépni. A gépen és a szerszámon feltüntetett fordulatszám-adatokat mindig össze kell vetni. A gépkönyv tartalmazza a gép névleges fordulatszámát, a szerszámgyártó pedig a szerszámra nyomtatja a megengedett legnagyobb fordulatszámot ().
Szabály. Megengedett legnagyobb szerszám-fordulatszám. A szerszámra nyomtatott értéket a gép fordulatszáma semmilyen beállításnál nem haladhatja meg. Ha például a körfűrészlapra van írva, de a gép névleges fordulatszáma , akkor azt a lapot azon a gépen tilos használni. A túl nagy kerületi sebesség a szerszám repedéséhez, fogtöréshez, a szerszámdarabok kirepüléséhez és súlyos balesethez vezethet.
Szabály. A forgácsolási sebességet az anyag fajtájához és a szerszám kialakításához kell igazítani. A gyártói adatlapok megadják az ajánlott sebességtartományt. Tájékoztató jelleggel: tűlevelű fák fűrészelésekor –, kemény lombos fák fűrészelésekor –, gyalulásnál –, marásnál – szokásos (ellenőrizendő: gyártói adat). Az optimális értéket a szerszám anyaga, a fogszám és a hűtés is befolyásolja.
Gépbiztonság. A művelet betanított, felügyelt tanulónak szól; védőberendezés nélkül, egyedül, fáradtan ne végezd. A beállított értékeket (fordulatszám, előtoló sebesség) csak a gépkönyv szerint változtasd, és a beállítás után mindig ellenőrizd, hogy a szerszám rögzítése és a védőburkolatok a helyükön vannak.
A számított értékeket a munkadarab felületén ellenőrizhetjük:
Eltérés esetén a gépbeállítást a gyártói adatlap szerint módosítsd, és próbadarabon ellenőrizd újra.
Egy műhelyben a tanuló tölgyfa asztallapot egyengetett. Az anyagot nagyon gyorsan tolta, mert hamar akart végezni. A gép fordulatszáma és a kések száma megfelelő volt, de a késnyomtáv a nagy előtolás miatt körülire nőtt. A felület finoman hullámos lett, és utána dupla annyi időt töltött csiszolással, ráadásul a vastagság is többet csökkent a kelleténél. A mester ezután megmutatta neki a képletet: ha a kívánt késnyomtáv , akkor az előtoló sebességnek -nek kell lennie. A tanuló így már számolással választotta meg a helyes sebességet.
Egy másik esetben az asztalos egy régi, hetvenes évekből származó körfűrészlapot tett fel egy modern, nagy fordulatszámú gépre. A lapra nyomtatott nem volt olvasható. A gép -en forgott, a lap anyaga ezt nem bírta, és a lap megrepedt. Szerencsére a védőburkolat felfogta a darabokat, de a baleset komoly tanulság volt: a szerszám megengedett legnagyobb fordulatszámát soha nem becsüljük meg, hanem leolvassuk a gyártói jelölésről.
A válaszokat lásd a ### Megoldások elején, „Önellenőrzés
– válaszok” alcím alatt.
1. feladat (A)
Fogalmazd meg saját szavaiddal, mi a fogankénti előtolás, és milyen
mértékegységben adjuk meg!
2. feladat (A)
Egy körfűrészlap átmérője
,
fordulatszáma
.
Számítsd ki a forgácsolási sebességet m/s-ban!
3. feladat (B)
Egyengető gyalugép adatai: késtengely-átmérő
,
fordulatszám
,
kések száma
,
előtoló sebesség
.
Számítsd ki:
a) a forgácsolási sebességet,
b) a késnyomtávot,
c) a közelítő hullámmagasságot!
4. feladat (B)
Alsómaró szerszám átmérője
,
fordulatszáma
,
a szerszám
élű. A kívánt fogankénti előtolás
.
a) Mennyi a forgácsolási sebesség?
b) Mekkora előtoló sebességgel lehet dolgozni?
5. feladat (C)
Tölgyfa gyalulásakor két beállítás között választhatsz:
- A:
,
,
- B:
,
,
Melyik beállítással kapsz finomabb felületet, ha a késnyomtávot
hasonlítod össze? Indokold számítással!
6. feladat (D)
Egy gépkönyv szerint a gép névleges fordulatszáma
.
A szerszámgyártó
értéket adott meg. Fenyőfa fűrészeléséhez az ajánlott forgácsolási
sebesség
–.
Két körfűrészlap közül választhatsz: az egyik
,
a másik
.
a) Számítsd ki mindkét lap forgácsolási sebességét!
b) Melyik lap felel meg az ajánlott sebességtartománynak?
c) Ellenőrizd a megengedett legnagyobb fordulatszámra is a
választást!
A fogankénti előtolás az az út, amelyet a munkadarab egyetlen vágóél (fog, kés) egy fogása alatt megtesz. Azt mutatja meg, hogy egy él mekkora szeletet választ le. Mértékegysége mm (szokásosan mm/fog vagy mm/él).
Adott: , .
Képlet: .
Számítás:
Eredmény: .
Ellenőrzés: A kerület . Egy másodperc alatt fordulat. . A nagyságrend megfelelő.
a) Forgácsolási sebesség:
b) Késnyomtáv:
c) Hullámmagasság:
A sugár
,
a késnyomtáv
.
A felület elméletileg nagyon sima, a késnyomtáv finom gyalulásnak felel meg.
a) Forgácsolási sebesség:
b) Előtoló sebesség:
Tehát előtolással lehet dolgozni.
Számítsuk ki a késnyomtávot mindkét beállításnál.
A beállítás:
B beállítás:
A késnyomtáv azonos. Ezért a felület hullámossága elméletileg ugyanakkora. A B beállítás azonban alacsonyabb forgácsolási sebességgel dolgozik, ami kemény lombos fánál gyakran rosszabb vágásminőséget, több szálkát okozhat, ezért az A beállítás a kedvezőbb, ha a szerszám és a gép engedi.
a) Forgácsolási sebességek:
:
:
b) Az ajánlott tartomány –. Ebbe a -es lap értéke beleesik, a -es lap értéke viszont túl nagy. Tehát a -es lapot kell választani.
c) A megengedett legnagyobb fordulatszám ellenőrzése: a gép névleges fordulatszáma , a szerszám . Mivel , mindkét lap fordulatszám szempontjából biztonságos. A végső választás tehát a -es lap, mert annak forgácsolási sebessége is az ajánlott tartományban van.
A forgácsolási sebesség a forgó szerszám élének kerületi sebessége, képlete , ahol mm-ben, 1/min-ben, m/s-ban értendő. Az előtoló sebesség (m/min) a munkadarab egyenes irányú mozgási sebessége. A fogankénti előtolás (mm), a gyalulásnál ezt késnyomtávnak nevezzük. A késnyomtáv közvetlenül befolyásolja a felület hullámosságát: minél kisebb, annál finomabb a felület, de túl kicsi érték égéshez és gyors szerszámkopáshoz vezet. Minden szerszámnál be kell tartani a gyártó által megadott megengedett legnagyobb fordulatszámot (). A gép névleges fordulatszáma soha nem haladhatja meg ezt az értéket. A számított értékeket a gyártói adatlapokkal és próbadarabbal kell ellenőrizni.