Statikus változat (mint a PDF-ben)
A műhelyben gyakori feladat: polc tartásához hornyot kell készíteni egy konyhaszekrény oldallapjában, vagy egy asztallap élére díszíti profilt kell marni. Ilyenkor a nagy, álló alsómaró gép nem mindig kéznél van, vagy a munkadarab túl nagy, nehéz, esetleg a beépített bútor helyszíni javításakor kell dolgozni. A kézi felsőmarógép (gyakori műhelyi neve: felsőmaró, kézimaró) kicsi, hordozható gép, amellyel a szerszámot visszük a munkadarabhoz. A lamellózó (laposcsap-marógép) pedig vékony, ovális fa- vagy préselt lemez laposcsapot (lamellót) süllyeszt a két összekötendő alkatrész élébe. Ha ezt a két gépet jól be tudod állítani és vezetni, akkor gyorsan, ismételhetően és pontosan készítesz hornyot, falcot, profilt és idegencsapos kötést. Ha rosszul állítod be, a szerszám visszaránt, a horony széle szakadt lesz, a lamellós kötés pedig nem illeszkedik, vagy a laposcsap kilóg.
Képzelj el egy kézi felsőmarógépet: alul egy alaptalp (talpazat) fekszik a munkadarabon, ezen csúszik a gép. A talpból egy merülőegység nyúlik le, benne a függőleges motortengely. A tengely végén a befogópatron (szorítóhüvely) fogja be a marószerszám szárát. A gép tetején van a mélységütköző és a fordulatszám-szabályozó tárcsa. A talphoz rögzíthető párhuzamvezető (ütközősín), amellyel a munkadarab élével párhuzamosan vezeted a gépet. A munkadarab szélétől adott távolságra így pontos hornyot marnak. A géphez tartozik elszívócsonk is, amelyre porszívót vagy mobil elszívót kötsz.
A lamellózó gép ehhez hasonló, de a talpa elfordítható, és egy kis, speciális fűrésztárcsa-szerű marótárcsa vágja a keskeny, félhold alakú hornyot az élbe. A gépet az élhez nyomod, bekapcsolod, a késsel egyszerre bemar a megadott mélységig, majd visszaugrik. A két egymáshoz illesztett alkatrészbe mart horonyba ragasztóval behelyezett laposcsap köti össze a darabokat.
Definíció. A felsőmarógép olyan kézi kisgép, amelyben a motortengely függőleges, a marószerszámot befogópatron rögzíti, és a gépet a munkadarab felső felületén, kézzel vezetve forgácsol. A motor a szerszám forgását biztosítja, a merülőmechanika pedig lehetővé teszi, hogy a szerszámot a munkadarabba süllyeszd, majd visszaemeld.
Definíció. A befogópatron (műhelyi szóval szorítóhüvely) a felsőmaró tengelyében lévő, cserélhető acélhüvely, amely a marószerszám hengeres szárát szorítja meg. A patron átmérőjének pontosan illeszkednie kell a szerszámszár átmérőjéhez. A leggyakoribb szerszámszár-átmérők: 6, 8, 12 mm (tájékoztató érték, a gépkönyv szerint). A patron szorítóanyája a tengely menetére csavarodik, és a szerszámszárat központosan, stabilan fogja.
Szabály. A marószerszámot mindig a befogópatronban kell tökéletesen, központosan rögzíteni. A szerszám szárát legalább a patron hosszának kétharmadáig, de legfeljebb a gyártó által jelölt mélységig szabad behelyezni. A patron anyáját a gyártó által előírt nyomatékkal kell meghúzni. A túl mélyre vagy túl sekélyre fogott szerszám kicsúszhat, rezeghet, és a szerszám töréséhez vagy visszavágódáshoz vezethet.
Definíció. A merülés azt jelenti, hogy a felsőmarót a beállított mélységig, a munkadarabba függőlegesen süllyeszted, majd a mélységütköző megfogja a gép talppontját. A mélységütköző (mélységállító) a gép oldalán lévő állítható ütköző, amely a marószerszám maximális fogásmélységét határozza meg. A fogásmélységet a szerszám legmélyebb pontjától a talp síkjáig kell mérni. A méréshez használj digitális tolómérőt vagy mélységmérőt, mert a beállított érték pontos marási mélységet ad.
Definíció. A fordulatszám-szabályozás lehetővé teszi, hogy a felsőmaró motorjának fordulatszámát a szerszám átmérőjéhez és a munkadarab anyagához igazítsd. A nagyobb szerszámátmérőhöz alacsonyabb fordulatszám tartozik, mert a kerületi (forgácsolási) sebesség így marad a megengedett tartományban. Gyakori állítható tartomány például 10 000–30 000 1/min (ellenőrizendő: gépkönyv és szerszámgyártó adata). A túl nagy fordulatszám a szerszámot túlmelegíti, a műgyantás bevonatot megégeti, a szerszám élettartamát csökkenti, és növeli a visszavágódás veszélyét. A túl alacsony fordulatszám szakadozott felületet, nagyobb előtolási ellenállást okoz.
Szabvány. A faipari kézi kisgépek, így a felsőmarógép és a lamellózó biztonsági követelményeit a kézi motoros szerszámokra vonatkozó MSZ EN 62841 sorozat tartalmazza (felsőmaró: 2-17. rész – ellenőrizendő; az MSZ EN ISO 19085 sorozat a telepített faipari gépekre vonatkozik). A gépnek a munkahelyen rendeltetésszerűen, a gépkönyv szerint kell működnie. A védőelemeket (forgácsvédő/átlátszó burkolat, talplemez, elszívócsatlakozás, bekapcsolás-reteszelő, a merülőegység visszahúzó rugója) nem szabad eltávolítani. Új gép vásárlásakor elvárás a megfelelőségi jelölés (CE) és a magyar nyelvű használati utasítás (ellenőrizendő: hatályos géprendelet).
Továbbvitt eredmény. A felsőmarógép és a lamellózó használata nem öncélú: ezek a kézi technikák készítik elő a bonyolultabb Idegencsapos kávakötések: köldökcsap, lamelló, sablonok készítését, a Asztalos marógép (alsómaró): profilmarás, díszlécek, sablon szerinti marás kiosztását, valamint a gépi CNC-technika: vezérlés, koordináta-rendszer, megmunkálóközpont, programfelépítés szemléletét: ott is a szerszám forog, a munkadarab vagy a szerszám mozog, és a méretek, a vezetés és a fogásmélység pontossága dönt.
A felsőmaró szerszámai leggyakrabban forrasztott keményfém (HW) élű marók, ritkábban cserélhető lapkás marók, de vannak gyorsacél (HSS) szerszámok is. A keményfém (jelölése a gyártói katalógusban gyakran HW) kopásállóbb, és nagyobb fordulatszámon, hosszabb éltartammal dolgozik, azonban ütésre ridegebb. A HSS szerszám élesebb lehet, de faipari használatban a keményfém a gyakoribb.
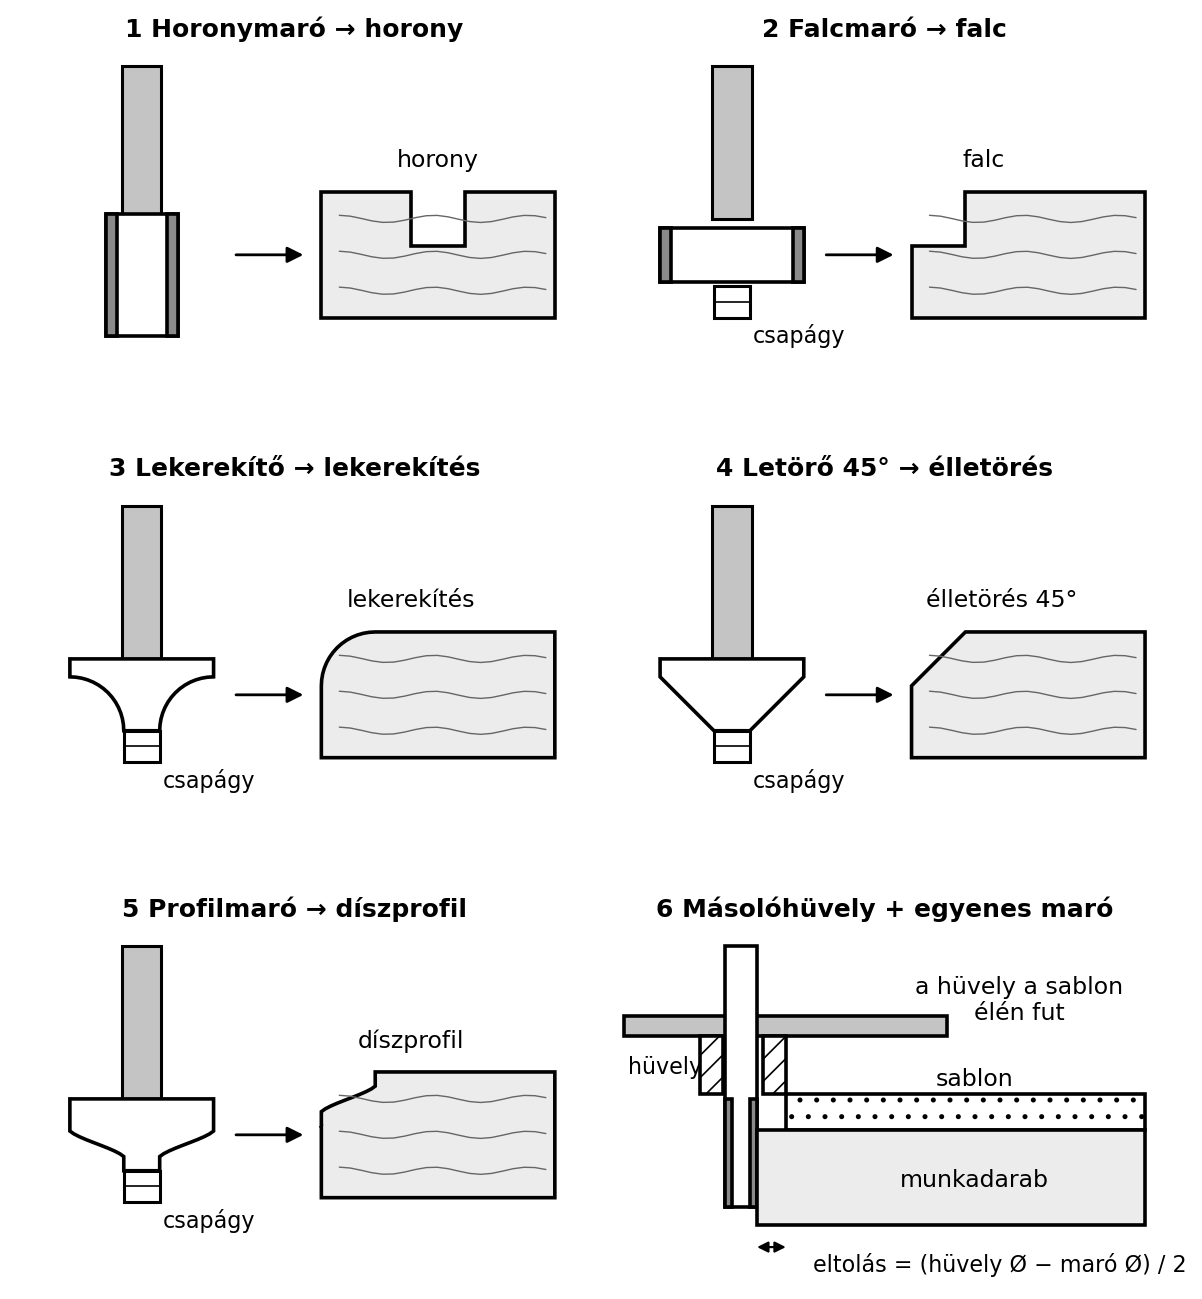
A leggyakoribb típusok:
Megjegyzés. Néhány szerszám nem merülő kivitelű: csak a munkadarab széléről indítható. A felsőmarógép merülőmechanikájával a szerszámot csak akkor süllyesztheted a felületbe, ha a szerszám alaplapja is vág. A csapágyas élmarókat általában a munkadarab élére vezetik, és nem a lap belső részébe süllyesztik. Mielőtt munkát kezdesz, ellenőrizd a szerszám típusát, az alaplapi vágóélt és a gyártói jelölést.
Szabály. A marószerszámot mindig a gyártó
által megengedett fordulatszámra kell beállítani, és nem szabad
a szerszámon jelzett maximális fordulatszámot túllépni. A szerszámon, a
csomagoláson és a gépkönyvben is jelzik például a
max 24 000 min⁻¹ értéket (a pontos jelölés
szerszámgyártótól függ). A megengedett fordulatszám függ a szerszám
átmérőjétől, a felépítésétől és a kiegyensúlyozottságától.
Horony készítésekor a szerszámot a munkadarab belső felületébe süllyeszted, majd a megadott hossz mentén vezeted. A horony lehet átmenő vagy zsákhorony (csak az egyik vége nyitott, a másik zárt). Falc (lépcső) a munkadarab szélénél vagy hátoldalán készül, és a hátlap, üveg vagy furnér beillesztésére szolgál. Élprofil a munkadarab élének díszítését vagy lekerekítését jelenti. Sablon szerinti marás esetén egy előre elkészített, pontos sablonlemezt (általában MDF-ből vagy rétegelt lemezből) erősítenek a munkadarabra, és a sablon belső vagy külső éléhez vezetőgyűrűvel vagy sabloncsúszkával követve marnak. Ez a módszer ismétlődő, bonyolult íveknél és szerelvényhelyeknél (például pántfészkek) ad pontosságot.
Szabály. A felsőmaróval mindig ellenirányú marást alkalmazz, ha kézi előtolással dolgozol. Ez azt jelenti, hogy a munkadarabot a szerszám forgásával ellentétes irányba kell tolni. A felsőmaró szerszáma felülről (a gép felől) nézve az óramutató járásával megegyezően forog (ellenőrizendő: gépkönyv). Ellenirányú marásnál ezért a munkadarab külső éle mentén az óramutatóval ellentétesen haladj (egyenes élnél, a munkadarab előtt állva, balról jobbra), belső kivágásban és sablon belső élén pedig az óramutatóval egyezően. Az ellenirányú marás egyenletesebben forgácsol, és a szerszám nem „rántja el” a gépet a munkadarabon. Az egyirányú marás – azaz a szerszám forgásirányával megegyező tolás – kézi előtolásnál tilos, mert a gép könnyen elszalad, visszavág, és a munkadarab is sérül.
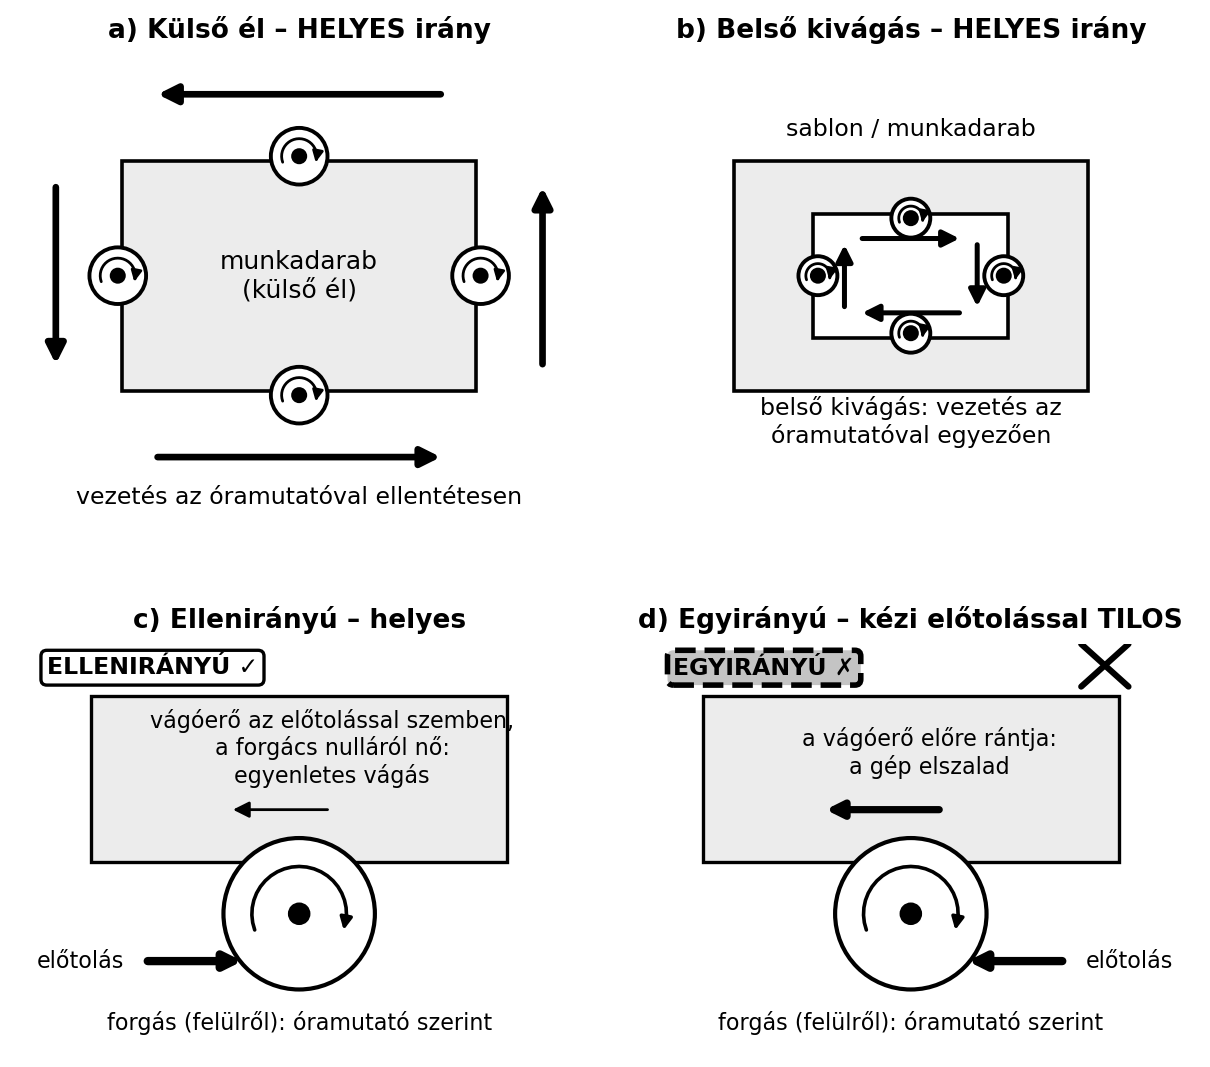
Az ábrán a szerszám felülről nézve az óramutató járásával egyezően forog (a gépen nyíl jelzi). Ezért a külső élen a gépet az óramutatóval ellentétesen, belső kivágásban és sablonban az óramutatóval egyezően vezetjük körbe.
A felsőmarós művelet mindig szerszámválasztással és beállítással kezdődik. A beállítás lépései:
A lamellózó olyan kézi kisgép, amely a munkadarab éléből félhold alakú, keskeny hornyot mar, ebbe illesztenek laposcsapot (lamellót). A laposcsap vékony, ovális alakú, préselt bükkfából vagy rétegelt, ragasztott anyagból készül. A hornyot a gépben lévő kis marótárcsa vágja, amelyet a gép talpához képest az élre kell szorítani.
A lamellózó beállítása:
A leggyakoribb laposcsapok a 0 (kb. 47 × 15 mm), a 10 (kb. 53 × 19 mm) és a 20 (kb. 56 × 23 mm) méretűek; a szám típusjelölés, nem mm-ben megadott hossz. A vastagságuk kb. 4 mm (ellenőrizendő: gyártói katalógus). A legkisebb, „0”-ás a vékony élhez, a 10-es a közepes sarok- és T-kötésekhez, a 20-as a szélesebb alkatrészekhez való. A mélységet a csap szélességére kell állítani: a horonymélység a csap szélességének fele + kb. 1 mm (pl. 20-as csapnál 23/2 + 0,8 ≈ 12,3 mm).
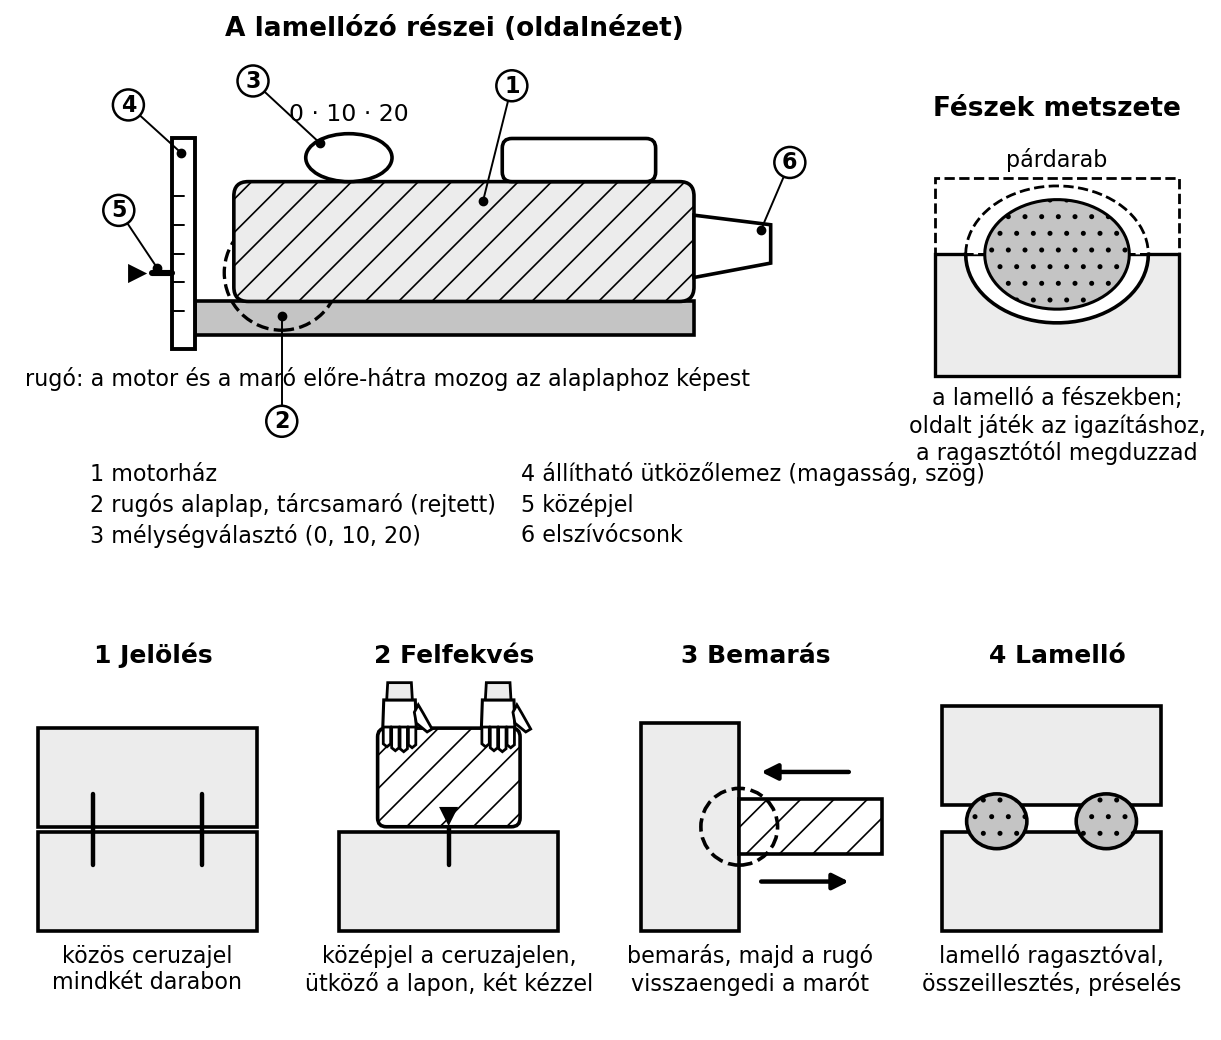
Szabály. A lamellózóval sarok- és T-kötést is készíthetsz. Sarokkötésnél (pl. keret sarok, káva sarok) mindkét alkatrész élére marj hornyot, a csapot ragasztóval behelyezed, a két darabot összeilleszted és préseled. T-kötésnél a betoldott alkatrész élébe és a másik alkatrész lapjába marj hornyot, a csap a lap síkjára merőlegesen köti össze a darabokat. A laposcsap megvezeti a két alkatrészt, és ragasztóval együtt erős, alaktartó kötést ad.
A felsőmaró szerszámának forgácsolási sebességét ugyanaz a képlet adja, mint más forgácsoló gépeknél:
ahol a forgácsolási sebesség (), a szerszámátmérő (), a fordulatszám ().
A felsőmarók kis szerszámátmérője miatt a vágási sebesség a legnagyobb fordulatszámon is csak kb. 15–30 m/s (tájékoztató, ellenőrizendő: szerszámgyártó). A számítás célja annak ellenőrzése, hogy nagy átmérőjű szerszámnál (pl. 50–80 mm-es profilmaró) a fordulatszámot csökkenteni kell, mert a kerületi sebesség és a röpítőerő gyorsan nő. A döntő feltétel mindig: , a szerszámon jelölt legnagyobb fordulatszám.
Példa. Egyenes horonymaró átmérője , a gép fordulatszáma . Mennyi a forgácsolási sebesség?
Ez a felsőmarón szokásos érték; a fordulatszám emelése csak akkor szóba jöhet, ha . Összehasonlításul -nél:
Ez is a szokásos tartományban van. Megjegyzés: a nagyobb átmérőjű szerszámot alacsonyabb fordulatszámon kell járatni, hogy a kerületi sebesség és a röpítőerő biztonságos maradjon. A gyártói katalógus gyakran megadja az ajánlott fordulatszámot az adott átmérőhöz.
A felsőmaró előtoló sebességét kézzel szabályozod, de számítható:
ahol az előtoló sebesség (), a fordulatszám (), a vágóélek száma (fogszám), a fogankénti előtolás (). Felsőmarónál a kézi előtolás miatt az értékek csak irányadók. Ha például , , , akkor . Ezt kézzel nehéz pontosan tartani, de érzésre ez az egyenletes, nem erőltetett toláshoz hasonlít.
Gépbiztonság. A felsőmarógép és a lamellózó nagy fordulatszámú, éles forgó szerszámmal dolgozik. A művelet betanított, felügyelt tanulónak szól; védőberendezés nélkül, egyedül, fáradtan ne végezd. A felsőmarón a talp, a védőburkolat, a merülőmechanika és az elszívócsatlakozás védőelem. A lamellózón a talp, a visszahúzó rugós burkolat és az elszívócsatlakozás véd. Egyéni védőeszközök: védőszemüveg, hallásvédelem (zajos), fapor ellen FFP2 vagy FFP3 légzésvédő (jelölve: a munkahelyi porértékelés szerint), szűk mandzsettájú, laza ujj nélküli ruha, hosszú haj összekötve. Kesztyűt forgó szerszám közelében tilos viselni, mert behúzhatja a szerszám.
Tilos a felsőmarót a szerszám forgásirányával megegyező irányba tolni (egyirányú marás kézi előtolással), védőburkolat nélkül dolgozni, a munkadarabot kézzel támasztani a szerszám közelében, a gépet a szerszám bekapcsolása után süllyeszteni a munkadarabba úgy, hogy a munkadarab nincs rögzítve, és a szerszámot a betonpadlóhoz vagy fémhez érni. A gépet mindig két kézzel fogva kell vezetni, és a munkadarabot stabilan rögzíteni kell.
Technológiai lap. Felsőmarós horonymarás polc tartására, egyenes horonymaróval.
Indítás előtti ellenőrzés: a gép kábele ép, a patron és a befogóanya tiszta és sértetlen, a szerszám éles, a szár nem repedt, a fordulatszám a szerszámgártói érték szerint beállítva, az elszívó működik, a munkaterület tiszta és száraz.
Lépések:
A kész hornyot, falcot vagy profilt mindig ellenőrizd:
Ha eltérést találsz, ne erőltesd az összeillesztést. Először a beállítást javítsd, próbamarást végezz, és csak utána módosítsd a kész alkatrészt.
Egy felújítási munkánál a beépített szekrény egyik polctartó fala megsérült, és a helyszínen kellett új hornyot marni, mert a bútort nem lehetett elszállítani. Az asztalos felsőmarógéppel dolgozott. A szerszám 12 mm-es horonymaró volt, a horony mélysége 6 mm. Az első próbán a laminált felület széle kipattogzott, mert a szerszám tompa volt, és az asztalos túl gyorsan tolta a gépet. Ráadásul a munkadarabot nem rögzítette, hanem a térdével támasztotta, így a horony kissé hullámos lett. A hibát úgy javította, hogy éles szerszámot tett be, a munkadarabot szorítóval stabilan rögzítette, visszavette az előtolást, és a beállított párhuzamvezetővel újra marja a hornyot. A polc utána pontosan illeszkedett, a felület tiszta maradt. Tanulság: a felsőmarónál a bevonatos lapokon különösen fontos az éles szerszám, a stabil rögzítés és az egyenletes, ellenirányú előtolás.
Válaszolj a kérdésekre, majd nézd meg a Megoldások elején.
1. feladat (A) Sorold fel a felsőmarógép legfontosabb beállítási elemeit, és magyarázd el egy mondattal, miért kell azokat ellenőrizni a munka előtt.
2. feladat (A) Egy 20 mm átmérőjű profilmaróval 20 000 min⁻¹ fordulaton dolgozol. Számítsd ki a forgácsolási sebességet m/s-ban. A kapott érték alapján ítéld meg, hogy megfelel-e a felsőmarón szokásos kb. 15–30 m/s tájékoztató tartománynak, és mi a döntő feltétel!
3. feladat (B) Adott egy 12 mm-es egyenes horonymaró, amely kétélű (z = 2). A fordulatszám 24 000 min⁻¹, a fogankénti előtolás 0,08 mm. Számítsd ki az elméleti előtoló sebességet mm/min-ben és m/min-ben. Miért csak irányadó ez az érték kézi felsőmarónál?
4. feladat (B) Leírás alapján határozd meg, milyen marási műveletet kell végezni: „A munkadarab élére 3 mm sugarú lekerekítést kell marni, a szerszám alján csapágy fut az élen.” Milyen szerszámot választasz, és milyen vezetési elvet alkalmazol?
5. feladat (C) Egy beépített polc oldallapjába zsákhornyot kell marni. A polc hosszú, a lap csak hátul érhető el. Milyen sorrendben, milyen eszközökkel készíted el a hornyot, hogy pontosan párhuzamos legyen a lap szélével? Részletezd a felsőmaró beállítását, a vezetést és az ellenőrzést!
6. feladat (D) Egy káva sarkánál lamellós sarokkötést készítesz. 20-as laposcsapot használsz (56 × 23 × 4 mm). Hány mm mélyre kell marni a hornyot mindkét alkatrész éléből, ha a ragasztóhézag 0,8 mm? Számítsd ki, majd írd le a lamellózó beállításának lépéseit, és fogalmazd meg az ellenőrzési pontokat!
A felsőmarógép nagy fordulatszámú, függőleges tengelyű kézi marógép. A szerszámot befogópatron rögzíti, a fogásmélységet mélységütköző, a horony távolságát párhuzamvezető vagy vezetőgyűrű szabályozza. A fordulatszámot a szerszámátmérőhöz kell igazítani, a gyártói megengedett értéken belül. A marási típusok: horony, falc, élprofil és sablon szerinti marás. Kézi előtolásnál mindig ellenirányú marást kell alkalmazni. A marószerszámokat kizárólag a patronban, a szár méretéhez illeszkedően, a gyártó szerinti fogásmélységgel szabad rögzíteni. A lamellózó (laposcsap-marógép) félhold alakú hornyot mar az élen, amelybe ragasztóval laposcsapot (lamellót) helyeznek; a kötés sarok- és T-kötésben is használható. A legfontosabb biztonsági szabályok: a munkadarabot rögzítsd, a gépet két kézzel vezesd, az elszívást kösd be, viselj védőszemüveget és légzésvédőt, kesztyűt ne viselj, és a szerszámot csak áramtalanított gépen cseréld. Továbbvitt eredmény: a felsőmaró és a lamellózó műveletei alapozzák meg a Kézi csiszológépek, kisgépes elszívás és pneumatikus kisgépek, a Idegencsapos kávakötések: köldökcsap, lamelló, sablonok és a Asztalos marógép (alsómaró): profilmarás, díszlécek, sablon szerinti marás gyakorlatát.
Forrástípusok: faipari kézi kisgépek gépkönyvei, marószerszám-gyártók katalógusai, faipari szakkönyvek, munkavédelmi és gépi biztonsági előírások (MSZ EN ISO 19085 sorozat, illetve a hatályos géprendelet – ellenőrizendő). A megadott fordulatszám-tartományok, előtolási értékek, fogásmélység és patronméretek tájékoztató jellegűek, mindig a gépkönyv és a szerszám adatlapja szerint kell ellenőrizni. A fapor elleni légzésvédelem osztálya a munkahelyi kockázatértékeléstől függ (ellenőrizendő: FFP2/FFP3). Az egyéni védőeszközök használatát a vegyi anyagok biztonsági adatlapjával és a műhely belső szabályzatával együtt kell alkalmazni.