Statikus változat (mint a PDF-ben)
Egy vevő fehér, laminált forgácslapból kér polcméretre szabott alkatrészeket. A lapot a műhely asztalos körfűrészgépén vágod. Ha a tompa főfűrész nem kap elővágó tárcsát, a bevonat alsó éle kiszakad, a fehér él pedig csúnyán fog kinézni a kész polcon. Ha a párhuzamütközőt rosszul állítod, az alkatrész nem lesz szögletes, és a bútor összeállításakor eláll a hézag. Ha a keskeny csíkot kézzel tolnád a tárcsa mellett, a darab visszavágódhat. Ebben az alfejezetben megismered az asztalos körfűrészgép biztonságos felépítését, a körfűrészlapok kiválasztását, a gép beállítását és a mindennapi vágásfajtákat.
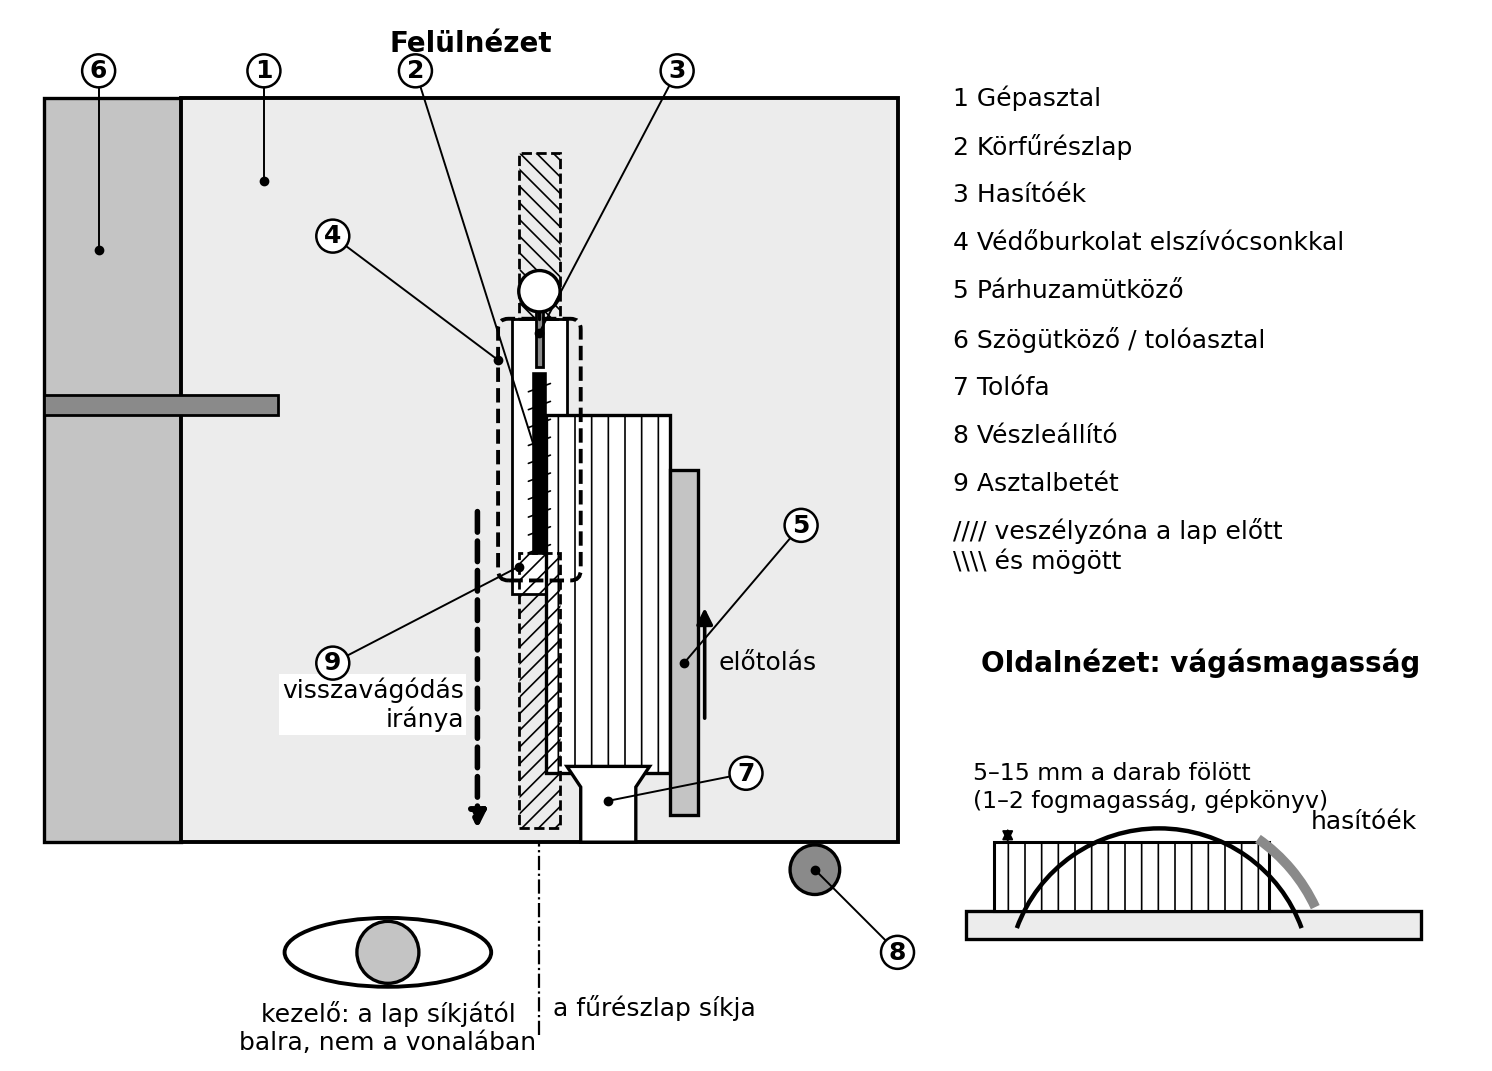
Képzelj el egy nagy, öntöttvas vagy hegesztett acél gépasztalt. Az asztal síkjából csak a körfűrészlap fogkoszorújának egy része emelkedik ki. A lapot felülről egy átlátszó védőburkolat takarja, mögötte függőleges, ívelt acéllemez, a hasítóék. A gép előtt a kezelő áll, a munkadarabot a párhuzamütközőhöz szorítja, a keskeny részt tolófával tolja. A fűrészlap bal oldalán a tolóasztal (szán) fut, amelyre nagy lap alkatrészt lehet rögzíteni; a párhuzamütköző a lap jobb oldalán áll (ellenőrizendő: gépkönyv, a balos kivitel ritka). A főfűrészlap előtt kisebb átmérőjű elővágó tárcsa forog ellentétes irányba; oldalirányban a főfűrész vágásához tized milliméter pontossággal igazítjuk. Ez a szerkezet a vágás alsó élét tisztára metszi, ezért nevezik a gépet formatizáló körfűrészgépnek.
A gépi munkát mindig úgy képzeld el, mint egy betanított, felügyelt tanuló által végzett feladatot: először a védőberendezéseket ellenőrzöd, azután a szerszámot, a beállítást, és csak a próbadarab után vágod a valódi anyagot.
Definíció. Az asztalos körfűrészgép olyan helyhez kötött faipari gép, amelyen a munkadarabot az asztalon vezetve, a körfűrészlap forgó fogai fűrészeléssel választják szét az anyagot. Ha a gép elővágó tárcsával is rendelkezik, akkor a szaknyelvben gyakran formatizáló körfűrészgépnek nevezzük, mert bevont lapanyagok tiszta, méretre szabására is alkalmas. A régi műhelyi szóhasználatban előfordul a kiskörfűrész vagy asztali körfűrész elnevezés is.
A gép fő részei:
Szabály. A hasítóék és a védőburkolat nem eltávolítható. A gép csak akkor üzemeltethető, ha mindkét védőberendezés a helyén van, és a hasítóék a fűrészlaphoz képest előírt távolságra és magasságra van állítva. A gyártó által megadott hasítóék-lap úgy van kialakítva, hogy a különböző anyagvastagságokhoz cserélhető vagy állítható.
A felülnézet a fenti alkatrészeket számozva mutatja. A kezelő a fűrészlap síkjától kissé balra áll, nem a lap vonalában, mert a visszavágódó darab a lap síkjában, a kezelő felé repül; a lap előtti és mögötti sraffozott sávba kéz nem kerülhet. A keskeny darabot tolófa tolja a lap és a rövidített párhuzamütköző között. Az oldalnézeti részlet a vágásmagasságot (a fogak 5–15 mm-rel a darab fölött, tájékoztató) és a lap mögötti, a fogkoszorúval koncentrikus hasítóéket mutatja. Az interaktív változatban a rétegek (védőelemek, veszélyzóna, kezelő helyzete) külön is megnézhetők.
Szabvány. A faipari körfűrészgépek biztonsági követelményeit az MSZ EN ISO 19085 szabványsorozat vonatkozó része tartalmazza (ellenőrizendő: pontos részkövetelmény és hatályos kiadás). E szabványcsalád taglalja a védőburkolatok, a hasítóék, a vezetők, a vészleállító és az elszívás kialakítását. A géptörzskönyv, az üzembe helyezés és az időszakos ellenőrzés dokumentálása a munkavédelmi törvény és a munkaeszközökre vonatkozó előírások szerint kötelező (ellenőrizendő: hatályos jogszabály).
A körfűrészlap acél vagy fémötvözet tárcsa, amelynek kerületén fogak sorakoznak. A fogak élei végzik a forgácsolást, a fogak közötti hézagok szállítják el a fűrészport. A körfűrészlapokat átmérő (D), furatátmérő (d), fogszám (z), fogalak, fogosztás, homlokszög és a megengedett legnagyobb fordulatszám () jellemzi.
A körfűrészlap átmérőjét a gép asztalnyílásához, a vágásmagassághoz és a gépteljesítményhez kell illeszteni. A megengedett fordulatszám a lapra nyomtatva található; ez az adat a gyártótól származik, és a gépet soha nem szabad ennél nagyobb fordulatszámmal járatni. A körfűrészlap fűrészlapjának fogkoszorúja lehet teljesen acél vagy keményfém lapkás (HM, gyakori elnevezéssel „vidia”). A faipari gyakorlatban a keményfém lapkás fűrészlapok a leggyakoribbak, mert hosszabb éltartamot és jobb minőségű vágást adnak.
Fogalakok. A leggyakoribb fogalakok:
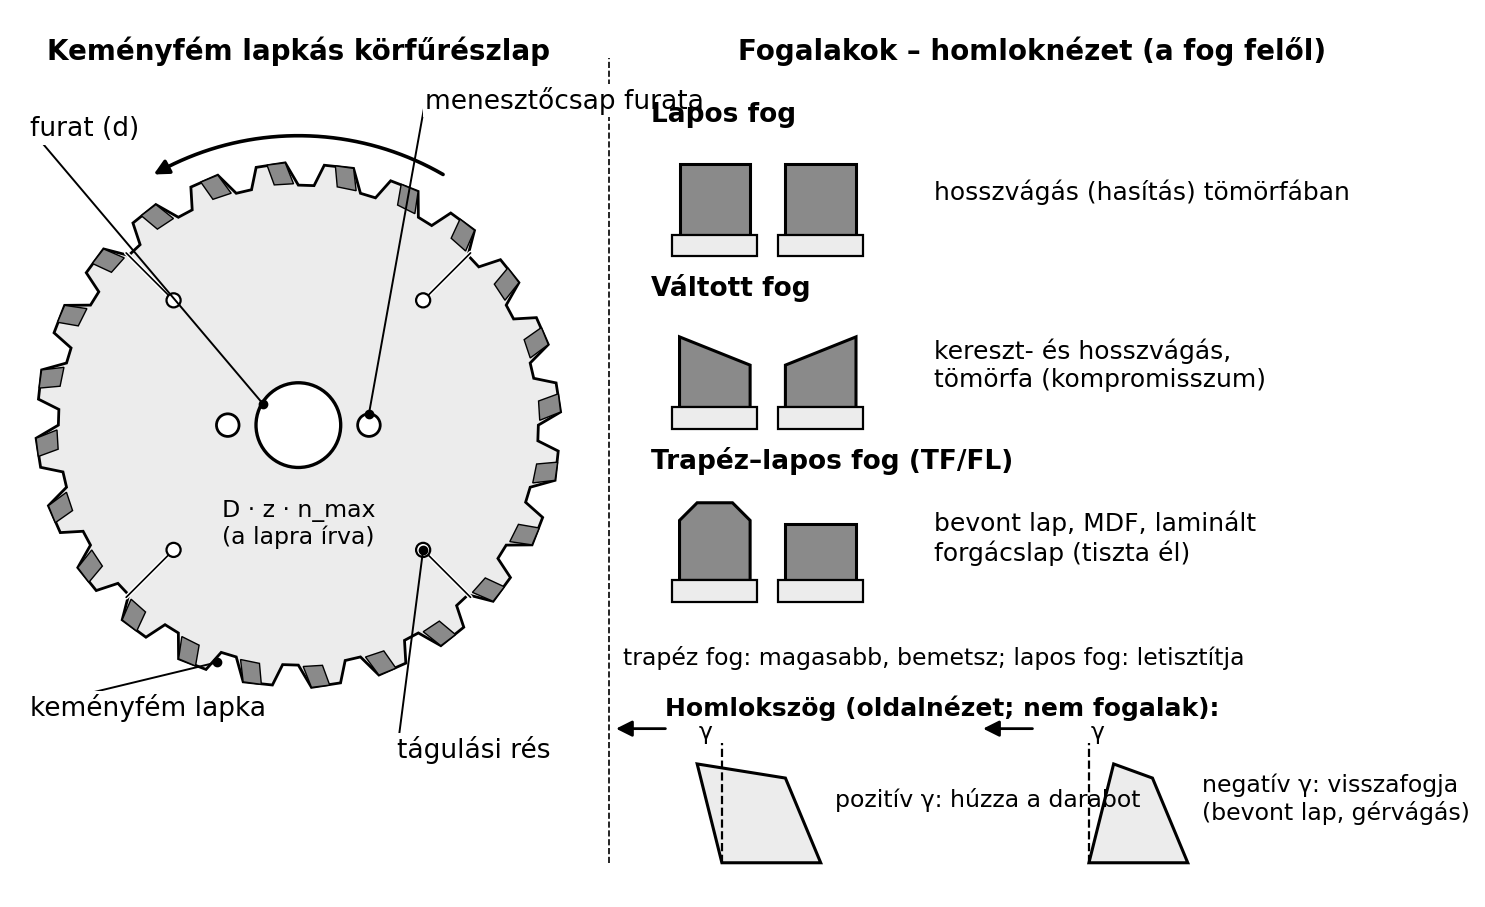
Az ábra bal oldalán a lap jellemzői láthatók (keményfém lapkák, furat, menesztőcsap furatai, tágulási rések, a lapra írt , , ), jobbra a három fogalak homloknézete: a lapos fog egyenes éle, a váltott fog felváltva ferde éle, a trapéz–lapos kombináció magasabb trapéz és alacsonyabb lapos foga. Alul a homlokszög előjele: ez nem külön fogalak, hanem a homlokfelület dőlése.
Fogszám. Minél több foga van a lapnak, annál finomabb a vágás, de annál kisebb a fogankénti előtolás, ezért lassabban lehet adagolni a darabot. Kevés fogú lap nagyobb foghézaggal dolgozik, jól szállítja a fűrészport, ezért hosszanti vágáshoz, hasításhoz való. Sok fogú lap keresztvágáshoz, finom méretre vágáshoz és bevont lapokhoz való, mert ott a vágás minősége fontosabb a nagy forgácstérfogatnál.
A fogszámot mindig az adott átmérőhöz képest értelmezd: egy 250 mm-es lapon a 60 fog sűrűbb, mint egy 300 mm-es lapon.
Szögek. A forgácsolásban a homlokszöget, hátszöget és ékszöget használjuk. A körfűrészlap fogainál a homlokszög a fog homlokfelületének állását adja meg. Pozitív homlokszög agresszívebb vágást ad, könnyebben húzza a darabot, ezért a darabot erősebben kell fogni és jobb visszavágódás-védelem kell. Negatív homlokszög visszafogja a munkadarabot, de nagyobb erőt igényel a toláshoz. A szerszámgyártó az anyag és a gép ismeretében adja meg az ajánlott lapot; a pontos szögértékeket a szerszám adatlapjáról olvasd le.
A körfűrészgép minden beállítását csak kikapcsolt, áramtalanított gépnél, álló fűrészlapnál végezzük, kivéve, ha a gépkönyv kifejezetten lehetővé teszi a beállítást járó gépnél – ez ritka, és a tanuló vonatkozó gépkezelői gyakorlatot igényel.
A főfűrész vágásmagasságát a munkadarab vastagságához igazítjuk. A fűrészlapnak annyira kell kiemelkednie az asztalból, hogy a fogkoszorú a munkadarabot teljes vastagságban átvágja, de ne álljon sokkal magasabban. Általában a fogaknak a munkadarab felett 5–15 mm-rel (egy-két fogmagassággal) kell túlérniük – tájékoztató, ellenőrizendő a gépkönyvben. A túl magas lap növeli a visszavágódás és a kézsérülés kockázatát, a túl alacsony lap pedig nem vágja át az anyagot, és túlterheli a motort.
Az elővágó tárcsa magassága általában a munkadarab vastagságának 10–20%-a, de a bevonat alsó rétegét biztonságosan bemetsző méretet a gépkönyv és a szerszámgyártó ajánlása adja meg (ellenőrizendő). A tárcsa oldalirányú helyzete pontos: a főfűrészlap vágásához igazodik, hogy a bemetszés beleessen a fő vágásba.
A párhuzamütközőt a kívánt vágásszélességre állítjuk. A fűrészlaptól mért távolságot skáláról olvassuk le, de a beállítást próbadarabbal ellenőrizzük. Az ütközőt mindig rögzítsük, és ellenőrizzük, hogy párhuzamos-e a fűrészlappal. Ha az ütköző hátul közelebb van a fűrészlaphoz, a darab beszorulhat; ha elöl tér el, a vágás nem lesz egyenes. A pontos párhuzamosságot mérőórával vagy tolómérővel, a fűrészlap és az ütköző között elöl-hátul mérve ellenőrzik. Ezt a feladatot a gépkönyv szerint, áramtalanítás után végezzük.
Figyelem. Két szabályt tarts be. (1) Hasításnál a párhuzamütköző (rövid vezetőléce) legfeljebb a fűrészlap fogkoszorújának elülső széléig érjen, hogy a levágott rész a lap mögött ne szoruljon be. (2) Darabolásnál (keresztvágásnál) a párhuzamütközőt távolítsd el vagy húzd hátra, és csak a szögütközővel vagy tolóasztallal dolgozz. A pontos beállítást a gépkönyv írja elő (ellenőrizendő).
A szögütközőt a kívánt szögre állítjuk. Merőleges vágásnál 90°, gérnél leggyakrabban 45°. A skála tájékoztató; a pontos szöget szögmérővel vagy próbadarabbal ellenőrizzük. A gérvágáshoz a fűrészlap döntése is lehetséges: ekkor ferde vágásról beszélünk. A két fogalmat ne keverjük: ferde vágásnál a fűrészlap ferde. Ék alakú, kúpos alkatrész hasítása csak kúpossablonnal vagy tolóasztalon rögzítve végezhető; szabad kézzel ferdén vezetni tilos (visszavágódás).
Definíció. Visszavágódás az a veszélyes jelenség, amikor a fűrészlap fogai megfogják a munkadarabot, és a darabot hirtelen, nagy erővel a kezelő felé lökik vagy az asztal fölé emelik. A visszavágódás súlyos kéz-, has- vagy arcsérülést okozhat. Gyakori okai:
Megelőzés: hasítóék felszerelve, védőburkolat a helyén, vágásmagasság kicsi, párhuzamütköző párhuzamos, tolófa/tolókocsi használata, fűrészlap tisztítása és megfelelő fajtája. Különösen keskeny daraboknál, kis keresztmetszetnél a visszavágódás nagyobb valószínűségű, mert a darab könnyen elmerevedik vagy elcsavarodik.
Tilos. Védőburkolat vagy hasítóék nélkül fűrészelni, keskeny darabot kézzel a fűrészlap közelében tolni, a párhuzamütközőt és a szögütközőt egyidejűleg úgy használni, hogy a levágott darab a szögütközőn keresztül a fűrészlap és a párhuzamütköző közé szoruljon, mert az visszavágódáshoz vezet. Keresztvágásnál a párhuzamütközőt távolítsd el vagy húzd hátra, és csak a szögütközővel vagy tolóasztallal dolgozz.
A körfűrészlap kiválasztásához és a vágás üteméhez a A forgácsolás alapjai: szerszámél, szögek, mozgások és forgácsképződés és Forgácsolási és előtoló sebesség, fogankénti előtolás alfejezetekben tanult képleteket használjuk. A képletek:
ahol a forgácsolási sebesség (m/s), a fűrészlap átmérője (mm), a fordulatszám (1/min), az előtoló sebesség (m/min), a fogszám, a fogankénti előtolás (mm).
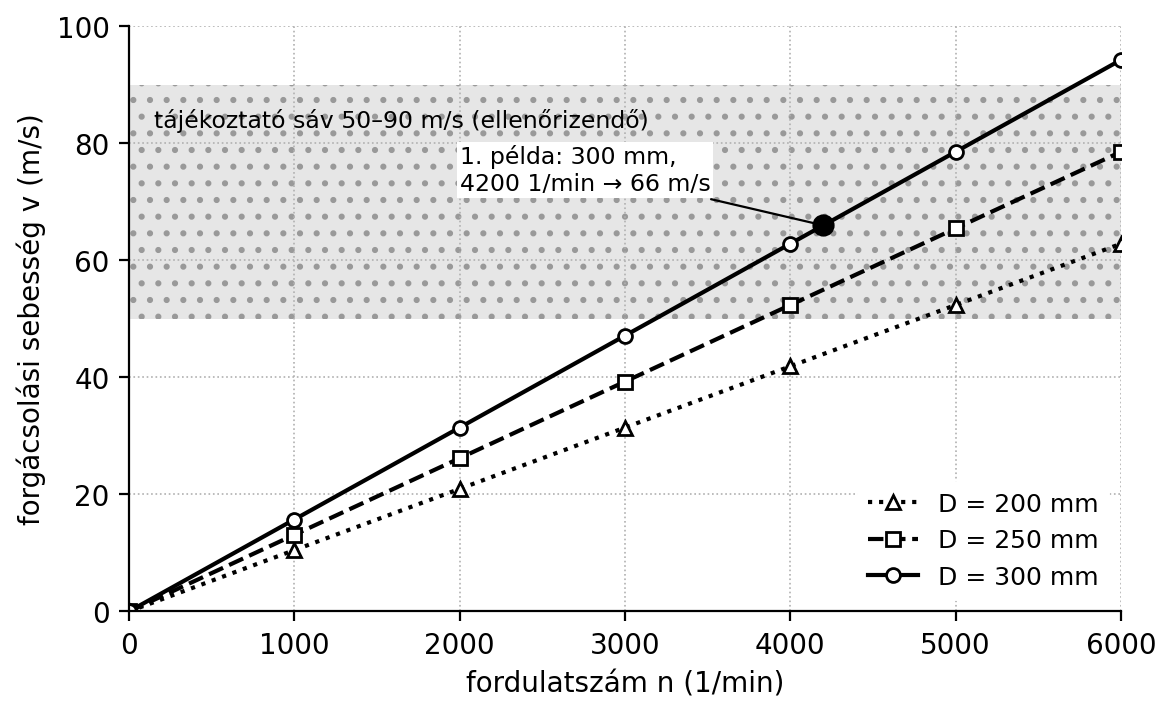
1. példa – forgácsolási sebesség.
Egy formatizáló körfűrészgép főfűrésze átmérőjű. A gép névleges fordulatszáma . Mekkora a forgácsolási sebesség?
Ellenőrzés: A faipari körfűrészlapok tipikus forgácsolási sebessége tömörfa és lapanyag vágásakor jellemzően 50–90 m/s tartományban van (tájékoztató, ellenőrizendő a szerszámgyártói adatlap). A 66 m/s ebben a tartományban van.
2. példa – fogankénti előtolás.
Ugyanaz a gép fordulattal üzemel. A kezelő előtolással tolja a munkadarabot. A fűrészlap fogszáma . Mekkora a fogankénti előtolás?
Ez nagyon kis fogankénti előtolás. A finom vágáshoz bevont lapon ez elfogadható lehet, de tömörfa hasításnál túl kicsi, mert a fogak súrlódnak, felmelegszenek, és a felület éghet. A gyakorlatban hasításhoz inkább nagyobb előtolást vagy kevesebb fogú lapot választunk. A szerszámgyártó a fogankénti előtolás ajánlott tartományát adja meg az anyag és a fogalak függvényében.
3. példa – megengedett fordulatszám ellenőrzése.
Egy átmérőjű körfűrészlapra a gyártó értéket ad meg. A gép névleges fordulatszáma . Szabad-e használni a lapot? Mennyi a legnagyobb forgácsolási sebesség?
Ez is a tájékoztató 50–90 m/s tartományban van.
Az alábbi ábra interaktív változata forgácsolásisebesség- és fogankéntielőtolás-kalkulátor: a fűrészlap átmérőjét (), a gép fordulatszámát (), a fogszámot (), az előtoló sebességet () és a lapra írt megengedett fordulatszámot () lehet beállítani. A kalkulátor kiszámolja a forgácsolási sebességet és a fogankénti előtolást, jelzi, ha a tájékoztató 50–90 m/s sávon kívül esik, ha nagyon kicsi, és tiltó figyelmeztetést ad, ha . A fenti három példa eredményét (65,97 m/s; 0,0298 mm; 71,99 m/s) ugyanígy adja. A nyomtatott ábra a összefüggést három lapátmérőre mutatja: a forgácsolási sebesség a fordulatszámmal egyenes arányban, nagyobb átmérőnél meredekebben nő.
Technológiai lap. Laminált forgácslapból készülő polclap szabása formatizáló körfűrészgépen, párhuzamütközővel.
Termék/alkatrész: Polclap, kész méret , laminált forgácslapból. Anyag: 18 mm vastag, kétoldalt fehér laminált forgácslap. Gépek, szerszámok: formatizáló körfűrészgép tolóasztallal, 300 mm-es, 72 fogú trapéz-lapos fűrészlap, elővágó tárcsa, párhuzamütköző, tolófa, tolómérő, derékszög, védőkesztyű a lapmozgatáshoz (nem vágáskor), védőszemüveg, fülvédő, elszívás.
Gépbiztonság. A művelet betanított, felügyelt tanulónak szól; védőberendezés nélkül, egyedül, fáradtan ne végezd. A védőburkolat, a hasítóék és az elszívás legyen a helyén és működjön. Viselj védőszemüveget és fülvédőt. A fűrészlap közelében ne viselj kesztyűt; a kesztyűt a lapmozgatáshoz vedd le, mielőtt a vágást megkezded. A fűrészlap forgása közben soha ne nyúlj a vágásvonalba.
Indítás előtti ellenőrzés:
Számozott lépések:
A kész alkatrészeket mindig a következő szempontok szerint ellenőrizd:
Ha eltérést találsz, először a beállítást és a szerszámot ellenőrizd, ne a kezed mozgását hibáztasd. A hibás alkatrészt ne vidd tovább a gyártásba: javítsd vagy selejtezd le.
Hiba: A laminált forgácslap alsó éle kiszakad, a
vágás „szőrös”.
Ok: Nincs elővágó tárcsa, az elővágó tompa vagy rossz
magasságban áll, esetleg tompa a főfűrészlap.
Helyes gyakorlat: Használj éles, megfelelő elővágó
tárcsát; állítsd a magasságot a gépkönyv szerint; bevont laphoz használj
finom fogú vagy trapéz-lapos fogú főfűrészlapot.
Hiba: A vágott él égésnyomos, a fűrész húzza, a
lap meleg.
Ok: Túl kicsi a fogankénti előtolás, a fűrészlap tompa,
vagy rossz fogazatú, túl magas a vágásmagasság.
Helyes gyakorlat: Növeld az előtolást, ellenőrizd a
fogakat, válassz anyaghoz illő fűrészlapot, és vágásmagasságot
csökkents.
Hiba: A darab mérete néhol eltér a vágásvonal
mentén.
Ok: A párhuzamütköző nem párhuzamos a fűrészlappal,
vagy a darab nincs végig az ütközőhöz szorítva.
Helyes gyakorlat: Ellenőrizd a párhuzamütköző
párhuzamosságát, használj nyomófésűt, és ne erőltesd a darabot.
Hiba: A keskeny darab beremeg és lerepül az
asztalról, majdnem visszavágódik.
Ok: Keskeny munkadarabot kézzel, a vágásvonal közelében
toltak, a hasítóék hiányzott vagy a fűrészlap túl magas.
Helyes gyakorlat: Keskeny darabhoz tolófát, nyomófésűt
és megfelelően alacsony vágásmagasságot használj; a hasítóék mindig a
helyén legyen.
Egy asztalosműhelyben laminált bútorlapokat vágtak méretre egy régi, elővágó nélküli körfűrészgépen. A polcok alsó éle folyamatosan kiszakadt, ezért a tulajdonos minden vágás után kézi élmaróval igazgatta a darabokat – ez rengeteg idő volt. A tanuló megmutatta, hogy a fűrészlap tompa volt, és a lapot magasra állították. Új, 72 fogú trapéz-lapos fűrészlapot vásároltak, a lapot alacsonyabbra állították, és a gépet felszerelték elővágó tárcsával. A kiszakadás megszűnt, a darabok azonnal méretre voltak vághatók. A tanuló tanulsága: a jó vágás nem a kézi erőn, hanem a fűrészlap fajtáján, a beállításán és az elővágón múlik.
1. feladat (A)
Sorold fel az asztalos körfűrészgép öt fontos alkatrészét, és röviden
írd le, mire való.
2. feladat (A)
Határozd meg a fogankénti előtolást, ha a fűrészlap fordulatszáma
,
fogszáma
,
és a kezelő
előtolással dolgozik. Értékeld, milyen jellegű vágásra alkalmasabb ez a
beállítás.
3. feladat (B)
Egy 250 mm átmérőjű, 54 fogú körfűrészlapot használsz. A szerszámgyártó
a megengedett legnagyobb forgácsolási sebességet
-ban
adja meg. Mekkora a legnagyobb megengedett fordulatszám? A gép névleges
fordulatszáma
.
Használhatod-e ezt a lapot?
4. feladat (B)
Készíts rövid ellenőrzőlistát az indítás előtti beállításra a következő
művelethez: 18 mm vastag tölgyfa deszka hosszanti szélezése
párhuzamütközővel. Sorold fel a biztonsági berendezéseket is.
5. feladat (C)
Egy bevont MDF lap szabásánál a vágott él felső oldala tiszta, az alsó
oldala kiszakad. Milyen lehetséges okokra gondolsz? Milyen sorrendben
ellenőrzöd a hibát, és mi a javítás?
6. feladat (D)
Egy polclap kész mérete
,
laminált forgácslapból. Írd le a szabás műveletsorát a formatizáló
körfűrészgépen, a beállítandó vágásmagassággal, a párhuzamütköző és az
elővágó beállításával, a használt segédeszközökkel és az ellenőrzési
pontokkal.
Önellenőrzés – válaszok
1. feladat (A)
A gép fő elemei: gépasztal (a munkadarab támasztófelülete), főfűrész (a
teljes vágást végző lap), elővágó tárcsa (az alsó bevonatot bemetszi,
hogy ne szakadjon ki), párhuzamütköző (hosszanti vágáshoz vezet),
szögütköző/gérvágó szán (kereszt- és gérvágáshoz), védőburkolat
(eltakarja a fűrészlapot), hasítóék (a vágást nyitva tartja,
visszavágódás ellen), tolóasztal (nagy darabok tolásához).
2. feladat (A)
Képlet:
.
Behelyettesítés:
.
Ez nagyon kicsi fogankénti előtolás, finom vágáshoz, például bevont lap
vagy keresztvágás esetén alkalmasabb, mert a kis fogankénti előtolás
simább felületet ad, de túl kicsi lehet tömörfa durva hasításához.
3. feladat (B)
A legnagyobb megengedett fordulatszám a
-ból:
A gép
,
tehát a lap használható.
Ellenőrzés: a gép tényleges vágási sebessége
,
ami a megengedett alatt van.
4. feladat (B)
A tölgyfa szélezés indítás előtti ellenőrzőlistája:
5. feladat (C)
Lehetséges okok: az elővágó tárcsa nincs beállítva, az elővágó tárcsa
tompa, a főfűrészlap tompa, nem megfelelő a fogalak (pl. váltott fogú
lap bevont anyaghoz), a vágásmagasság túl nagy, a munkadarab nem fekszik
síkban az asztalon.
Az ellenőrzés sorrendje:
A javítás után új próbadarabbal ellenőrizd, hogy a kiszakadás megszűnt.
6. feladat (D)
A
laminált polclap szabásának műveletsora:
Az asztalos körfűrészgép, más néven formatizáló körfűrészgép, a faipari műhely alapvető méretre szabó gépe. Fő részei a gépasztal, a főfűrész, az elővágó tárcsa, a párhuzam- és szögütköző, a védőburkolat, a hasítóék és a tolóasztal. Az elővágó tárcsa bevont lapanyagoknál az alsó élet bemetszi, így megakadályozza a kiszakadást. A körfűrészlapokat átmérő, fogszám, fogalak, homlokszög és megengedett legnagyobb fordulatszám jellemzi; bevont lapokhoz finom fogú, trapéz-lapos fogú lapot, tömörfa hasításhoz kevés fogú, nagyobb foghézagú lapot választunk. A forgácsolási sebesség , a fogankénti előtolás . A biztonságos munkához a hasítóék és a védőburkolat mindig a helyén legyen, a vágásmagasságot kicsire kell állítani, keskeny darabot tolófával, a darabot szögütközővel tolva kell vezetni. A párhuzamütköző és a szögütköző egyidejű használata keresztvágásnál tilos, mert visszavágódást okozhat. Továbbvitt eredmény. A körfűrész beállítása, a fűrészlap kiválasztása és a hasítóék-visszavágódás elleni védelem minden további gépi szabásnál, például a Lapszabászgépek, táblafelosztók és a fűrészelési hibák és a Fűrészgépi gyakorlat: darabolás, szélezés, szeletelés, hibakiejtés, íves alkatrészek alfejezetekben alapfeltétel.