Statikus változat (mint a PDF-ben)
Egy megrendelő klasszikus hatású, profilozott élű tölgyfa ajtókeretet szeretne. A hosszú, egyenes keretléceken a kézi felsőmaróval a vezetés bizonytalan: a profil hullámos, a fogásmélység nem egyenletes, és a munka nagyon lassú. Az asztalos műhelyben ilyenkor az asztalos marógépet, más néven alsómarót használjuk. A gép függőleges tengelyű, álló marótengelye nagy teljesítményű, stabil vezetést és egyenletes előtolást ad. Ezzel készülnek a profilélek, a díszlécek, a párkányok, a nútok, a falcok, és sablonnal íves alkatrészek is körbemarhatók. Ha rosszul állítjuk be, a marógép az egyik legveszélyesebb faipari gép: a szerszám nagy fordulatszámon forog, és a munkadarab visszavágódhat.
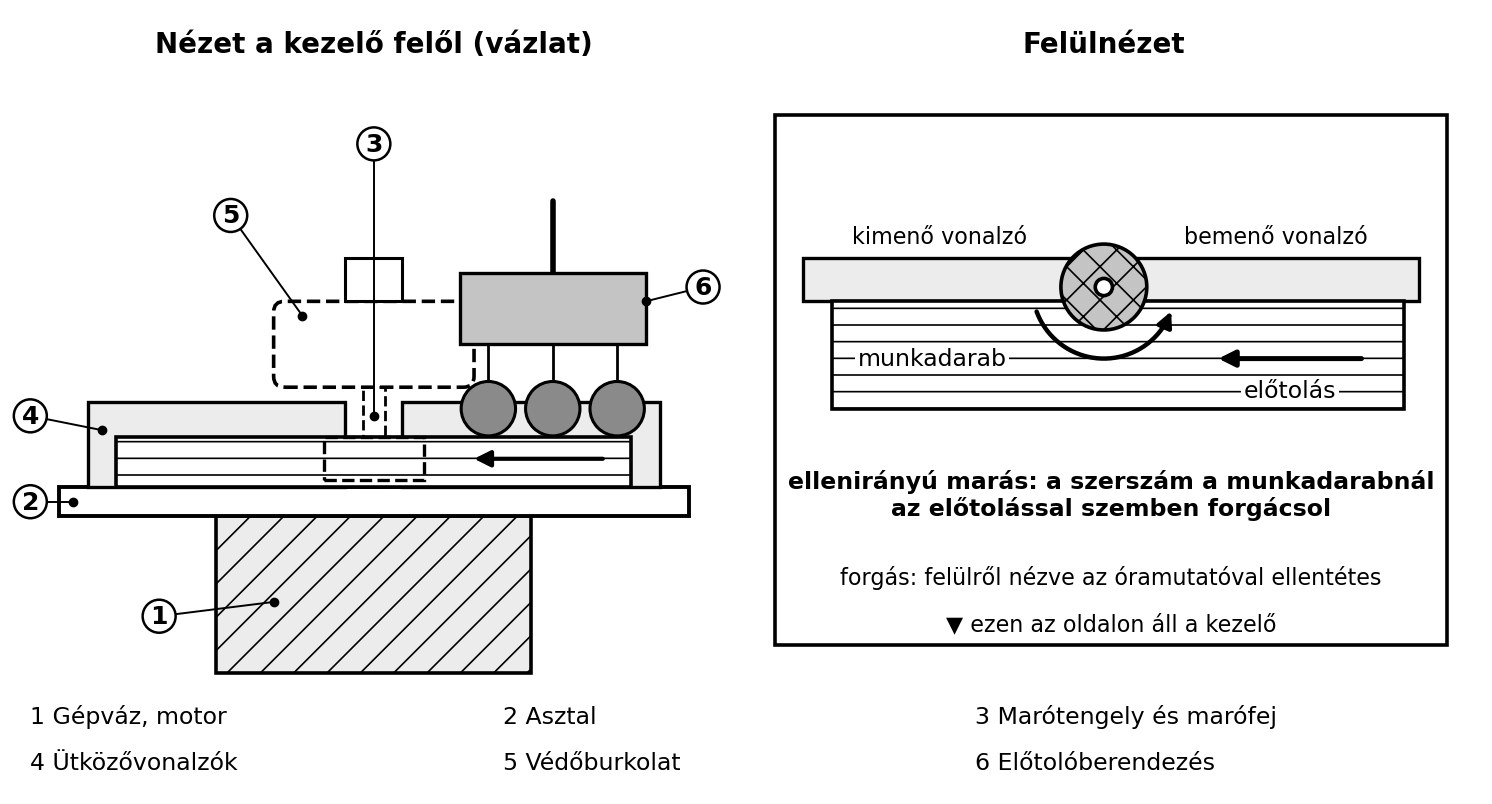
Képzelj el egy nehéz, rezgésmentes öntvényasztalt. A közepén egy függőleges marótengely áll ki, rajta kétélű vagy többélű marófej. A tengelyt villanymotor hajtja, alul, a gép belsejében. Az asztal síkja a munkadarab támasza. A tengely előtt és mögött ütközővonalzók állnak, ezek adják a vezetést az egyenes alkatrészhez. A szerszám fölött védőburkolat és elszívócsonk van. Sok gépen felül előtolóberendezés (adagolószerkezet) nyomja a munkadarabot az asztalra, és tolja a szerszámba. Az asztalos jobbról balra vezeti az alkatrészt, miközben a marófej a profil alakját forgácsolja. A marás iránya mindig ellenirányú: a munkadarabot a szerszám forgásával szemben tolja, így a szerszám nem rántja be.
Az ábra bal oldala a gépet a kezelő felől mutatja: alul a gépváz a motorral, fölötte az asztal, rajta a két ütközővonalzó, előttük a munkadarab, amely mögött (szaggatott vonallal) a marófej forog; felül a védőburkolat az elszívócsonkkal és a gumikerekes előtolóberendezés. A jobb oldali felülnézeten a bemenő és a kimenő vonalzó egy vonalban áll, köztük a szerszámrés; a munkadarab a vonalzó kezelő felőli oldalán jobbról balra halad, a szerszám felülről nézve az óramutatóval ellentétesen forog, tehát a munkadarabnál az előtolással szemben forgácsol – ez az ellenirányú marás.
Definíció. Az asztalos marógép (alsómaró) olyan helyhez kötött faipari gép, amelynek függőleges, állítható magasságú marótengelye a gépasztal síkjából áll ki. A tengelyre marófejet vagy marókést szerelnek, és a tengelyt nagy fordulatszámon, jellemzően 3000–6000 1/min értéken forgatják.
Definíció. A profilmarás olyan marási művelet, amelynél a marószerszám a munkadarab élén vagy lapján folytonos, adott keresztmetszetű profilt (tagozatot, díszítő formát) alakít ki. A profil lehet ív, horony, ferdék, gyöngy, tojásléc, stb.
Definíció. A díszléc olyan hosszú, keskeny alkatrész, amelynek teljes hosszában azonos a keresztmetszete és azon a maróval kialakított profil fut. A párkány nagyobb keresztmetszetű díszléc, gyakran több profil összeépítése.
Definíció. A nútolás és falcolás marással kialakított horony vagy lépcső megmunkálása. A nút (horony) keskeny, párhuzamos oldalfalú bemélyedés; a falc a munkadarab élén vagy szélén lévő derékszögű lépcső, amellyel például ajtólapot tokba illesztenek.
Definíció. A vezetőgyűrű (másológyűrű) a marótengely alatt, az asztal síkjába illeszkedő acélgyűrű, amely a sablon peremén vezeti a munkadarabot. A sablon a kívánt alakú, általában rétegelt lemezből vagy MDF-ből készült negatív forma, amelyhez az alkatrészt ragasztószalaggal, csavarral vagy vákuummal rögzítik, majd együtt vezetik a gyűrűn.
Szabály. Az alsómarón a munkadarabot mindig ellenirányú marással kell előtolni, azaz a szerszám forgásirányával szemben. Ellenirányú marásnál a szerszám az előtolással szemben forgácsol, ezért nem rántja be a munkadarabot; a darabot a tolófával, nyomófésűvel vagy az előtolóval kell az asztalhoz és a vonalzóhoz szorítani. Egyirányú marás csak gépi előtolású, mechanikusan rögzített munkadarabnál és megfelelő védőberendezés mellett használható, de az alsómaró gyakorlatában a kézi előtolású ellenirányú marás a jellemző.
A gép fő részei:
Beállítás ütközővel, profilmaráshoz:
Gépbiztonság. A művelet betanított, felügyelt tanulónak szól; védőberendezés nélkül, egyedül, fáradtan ne végezd.
A gyakori szerszámok:
A fordulatszámot mindig a gyártói adatlap és a szerszámra jelölt határozza meg. Szabvány. A faipari marószerszámokra vonatkozó biztonsági követelményeket az MSZ EN ISO 19085 sorozat (faipari gépek biztonsága – marógépek) és a szerszámgyártói előírások tartalmazzák (ellenőrizendő: pontos szabványszám és hatály). A gép tényleges fordulatszáma nem haladhatja meg a szerszám értékét.
Összefüggés. A forgácsolási sebesség:
ahol a szerszám külső átmérője mm-ben, a fordulatszám 1/min-ben, a forgácsolási sebesség m/s-ban.
Számítás. Egy 140 mm átmérőjű kétélű marófejet 4500 1/min fordulatszámon járatunk.
Adott: , . Keresett: .
Ellenőrzés: A fa és a faalapú lapok marásához a gyártók jellemzően 30–60 m/s közötti forgácsolási sebességet adnak meg (ellenőrizendő: konkrét szerszám adatlapja). A 33,0 m/s ezen belül van.
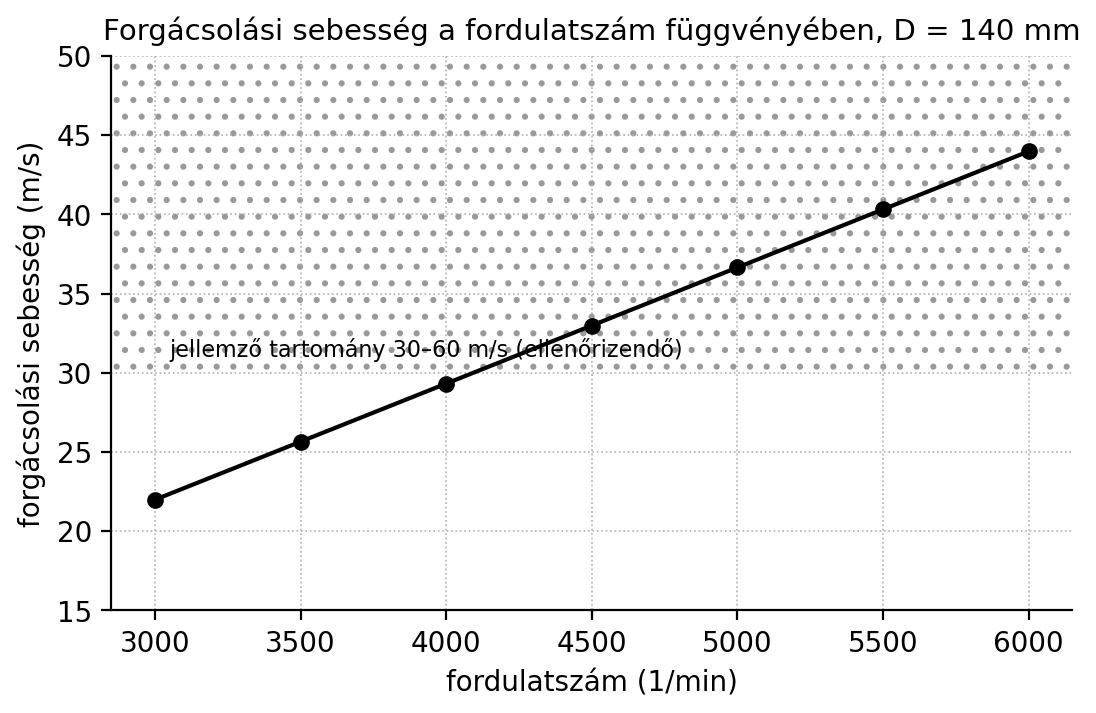
Számítás. Ugyanannál a marófejnél mekkora az ajánlott legkisebb fordulatszám, ha a gyártó minimális forgácsolási sebessége 40 m/s?
Adott: , . Keresett: .
A képletből .
Tehát legalább kb. 5500 1/min fordulatra van szükség (ellenőrizendő: a gép és a szerszám tényleges fordulatszám-tartománya).
A profilmarás leggyakoribb esete a keretlécek élprofiljának kialakítása. A munkadarab szélesebb, mint a profil mélysége, ezért ütközővel vezetjük a munkadarabot. A profil kialakításához a marófej csak a munkadarab egyik oldalán dolgozik.
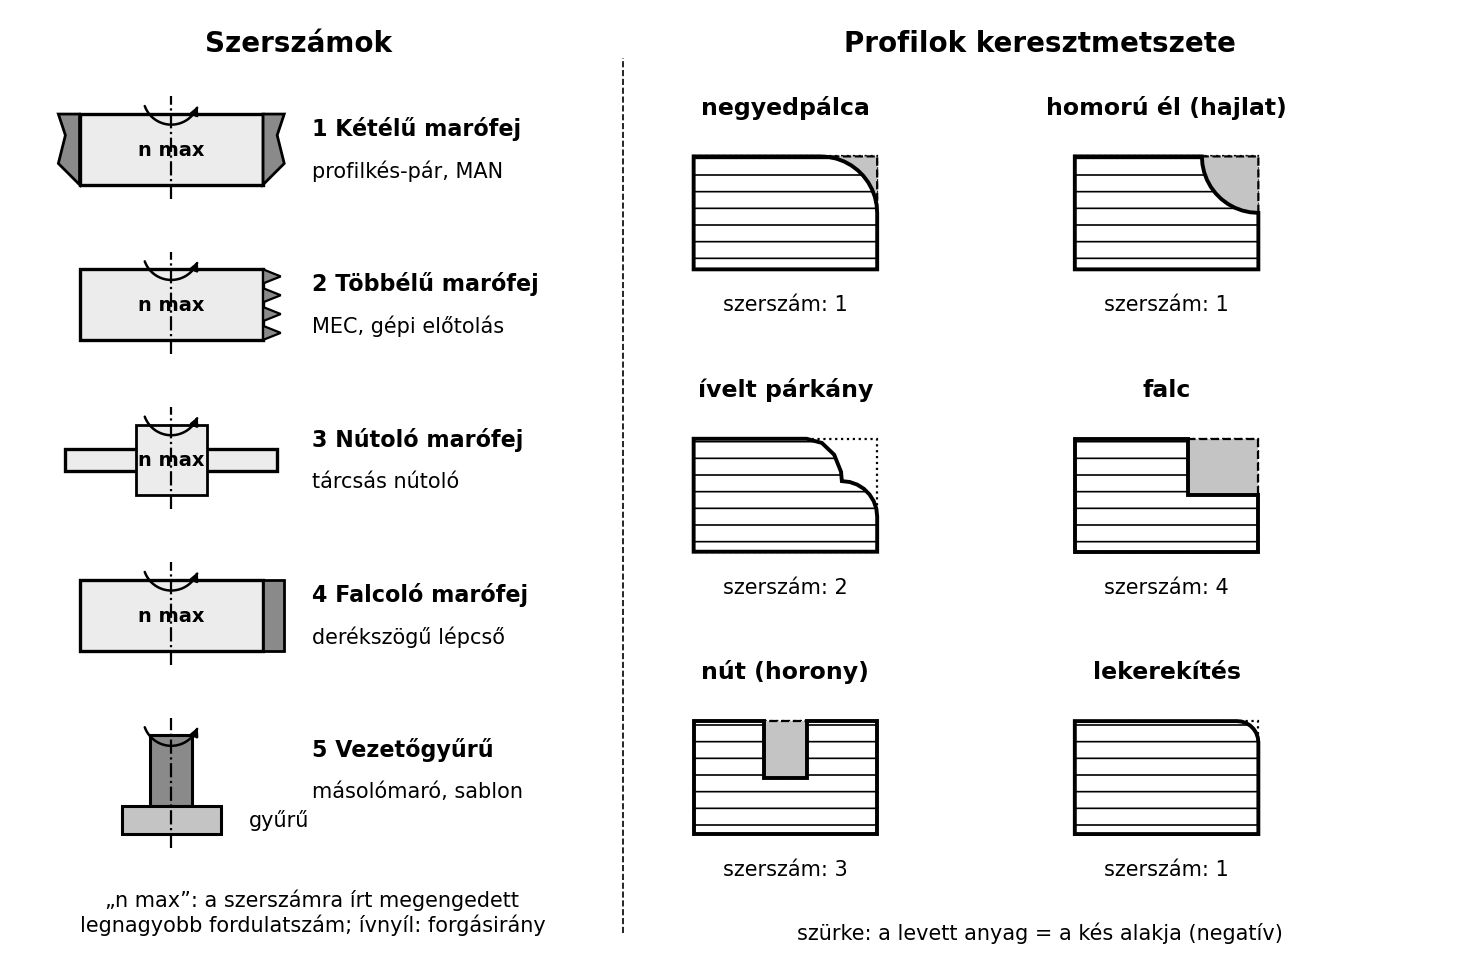
A bal oszlop a fejezetben említett szerszámokat mutatja (kétélű marófej profilkésekkel, többélű marófej, nútoló, falcoló marófej, vezetőgyűrű másolómaróval) a forgásiránnyal és a szerszámra írt helyével. A jobb oldalon hat jellegzetes profil keresztmetszete látható; a szürke, levett rész éppen a kés alakja, a szám pedig a jellemzően használt szerszámot jelöli.
Eljárás díszléc készítéséhez:
Nútolás és falcolás:
A nút készíthető egyetlen marófejjel, ha a nút szélessége megegyezik a marószerszám vágószélességével, vagy több fogással, ha a nút szélesebb. A nút mélységét a tengely magasságával állítjuk. A falc hasonló, de a munkadarab szélén, a vonalzóhoz támasztott él mentén. Mindkét műveletben a munkadarabot erősen az asztalhoz kell nyomni, mert a marófej felfelé is húzhat.
Sablon szerinti marás vezetőgyűrűvel
Az alsómarón a sablonmarást a marótengelyre szerelt, golyóscsapágyas felfutógyűrűvel végezzük, amely a sablon peremén fut; a bevezetést bevezetőtüskénél vagy bevezető ívnél kezdjük. Ha a gyűrű átmérője megegyezik a szerszám vágóátmérőjével, az alkatrész a sablonnal azonos; ha a gyűrű kisebb, az alkatrész oldalanként -vel kisebb a sablonnál. Az alábbi, másolóhüvelyes (gyűrű nagyobb a szerszámnál) elrendezés a felsőmarós gyakorlathoz is használható; a méretviszonyokat ott is próbadarabon ellenőrizd.
Íves alkatrész (pl. ívelt láb, fiókbetét, ajtóbetét) esetén a munkadarabot a sablonra rögzítjük. A sablon a kívánt kontúrt követi, és a marótengely aljára szerelt vezetőgyűrű fut a sablon peremén.
A méretviszony:
A megmunkált alkatrész kontúrja eltér a sablonétól, mert a vezetőgyűrű külső átmérője () és a szerszám vágóátmérője () különbsége miatt a tengely a sablon peremétől bizonyos távolságra kerül. Ha a marófej a vezetőgyűrű alatt, azzal koncentrikusan dolgozik, akkor az alkatrész eltérése:
Ha a szerszám átmérője kisebb, mint a gyűrűé, a vágás a sablon peremétől távolságra esik. Külső kontúrnál (a gyűrű a sablon külső peremén fut) a kész alkatrész a sablonnál minden oldalon -vel nagyobb, ezért a sablont a kész mérethez képest minden oldalon -vel kisebbre (teljes méretben -vel kisebbre) kell készíteni. Belső kontúrnál (a gyűrű a sablon nyílásában fut) a kivágás a sablon nyílásánál minden oldalon -vel kisebb, ezért a sablon nyílása minden oldalon -vel nagyobb. Összefoglalva: külső kontúr: sablon = kész méret − ; belső kontúr: sablon = kész méret + .
Példa. Vezetőgyűrű átmérője 30 mm, a másolómaró szerszám átmérője 12 mm. Ekkor:
Külső kontúrnál a sablon minden oldalon 9 mm-rel kisebb a kívánt alkatrésznél (teljes méretben 18 mm-rel); belső kontúrnál minden oldalon 9 mm-rel nagyobb. Ezt próbadarabon ellenőrizni kell.
Ütközőnél kezdett marás veszélye
Amennyiben a munkadarabot közvetlenül az ütköző elé, a forgó szerszám mellé helyezed, és úgy indítod el, a szerszám bekaphatja a munkadarab sarkát, ami visszavágódást okozhat. Szabály. A marást mindig a munkadarab oldalsó élének folyamatos bevezetésével kezdd, ne az ütközőnél, a forgó szerszámnál kezdett darabbal. A szerszámot soha ne állítsd meg úgy, hogy a munkadarab a forgó szerszám és az ütköző közé szoruljon. Megszakított (nem végigmenő) marásnál a vonalzóra a bemenő oldalon hátsó ütközőhasábot (és a kimenő oldalon elülső ütközőt) szerelünk; a munkadarabot a hátsó ütközőhöz támasztva fordítjuk a szerszámra, és az elülső ütközőig toljuk. Tanuló csak oktatói bemutatás után, felügyelettel végezheti (ellenőrizendő: gépkönyv, MSZ EN ISO 19085-6). Rövid szakaszhoz használj sablont vagy gépi előtolást, és a munkadarabot rögzítsd.
Cél: 80 mm széles, 20 mm vastag tölgyfa lécek hosszanti élén félkör profil kialakítása.
Anyagok: gyalult tölgyfa léc, hulladék próbadarab.
Szerszámok és gépek: asztalos marógép, félkör profilú kétélű marófej, ütközővonalzó, tolófa, elszívás.
Egyéni védőeszközök: védőszemüveg, hallásvédő, légzésvédő (FFP2, ha az elszívás nem elegendő – ellenőrizendő: pormérés szerint), munkavédelmi cipő, testhezálló ruha, hosszú haj összekötve. Kesztyűt ne viselj.
Gépbiztonság. A művelet betanított, felügyelt tanulónak szól; védőberendezés nélkül, egyedül, fáradtan ne végezd.
Indítás előtti ellenőrzés: - Szerszám ép, nincs repedés, késél éles, befogó rögzítve, szerszám jelölése MAN, megfelelő. - Védőburkolat fent, elszívás bekapcsolva. - Ütközővonalzók tiszták, bemenő vonalzó a szerszám elülső éléhez igazítva, kimenő vonalzó egy hajszállal hátrébb. - A munkadarabon nincs szeg, laza göcs, repedés; a munkadarab legalább 400 mm hosszú (ellenőrizendő: gépkönyv szerinti minimális darabhossz). - A gép asztala tiszta, vészleállító elérhető.
Lépések:
Dokumentálás: A munkanaplóban rögzítsd a használt szerszámot, a fordulatszámot, az előtolást, a munkadarab anyagát és méretét, valamint a beállítási értékeket.
Eltérésnél: ha a profil mélysége kicsi, a tengelymagasságot emeld, ha nagy, süllyeszd, és újra próbamarást végezz. Ha a felület égett, csökkentsd a fordulatszámot, vagy növeld az előtolást, és ellenőrizd a szerszám élességét. Ha a sablonos darab mérete eltér, ellenőrizd a gyűrű és a szerszám átmérőjét, és a sablont mérd meg.
Hiba. A marás felülete ég és sötét foltok jelennek meg. Ok. Túl kicsi az előtolás, vagy a szerszám tompa, esetleg a fordulatszám túl nagy. Javítás. Élezd meg a szerszámot, növeld az előtolást, és válassz a gyártó szerinti fordulatszámot.
Hiba. A munkadarab a marás közben visszavágódott, kirepült. Ok. Egyirányú marás, rosszul beállított ütköző, életlen szerszám, rövid darab, vagy a munkadarab szabad vége beakadt. Javítás. Mindig ellenirányú marással dolgozz, használj tolófát, vezesd a munkadarabot a teljes hosszon, és ne marj rövid, bizonytalan darabokat.
Hiba. A profil hullámos, egyenetlen mélységű. Ok. A munkadarab nem fekszik teljesen az asztalra, az ütközővonalzó nem párhuzamos, a fogásmélység túl nagy, vagy az előtolás nem egyenletes. Javítás. Ellenőrizd a munkadarab síkosságát, a vonalzó párhuzamosságát, csökkentsd a fogásmélységet, és egyenletesebb előtolást alkalmazz, esetleg gépi előtolóval.
Hiba. A nút nem párhuzamos az éllel, vagy a szélessége nem állandó. Ok. A munkadarab elmozdult, a vezetővonalzó nem megfelelő, vagy a marófej kúpos. Javítás. Szorítsd a munkadarabot a vonalzóhoz, állítsd be a vonalzót pontosan, ellenőrizd a szerszámot.
Hiba. Vezetőgyűrűs sablonmarásnál az alkatrész mérete nem stimmel. Ok. A gyűrű és a szerszám átmérője eltér a számítotthoz képest, vagy a sablon mérete rossz. Javítás. Mérd meg a gyűrűt és a szerszámot, számold ki az e-t, és korrigáltasd a sablont.
Egy asztalos műhelyben tömör tölgyfa asztallap élére profilozott szegélyt kellett készíteni. A tanuló a megfelelő félgömb profilú marófejet választotta, de a fordulatszámot a gép maximális, 6000 1/min értékére állította. A próbadarabon a felület égett, füstölt. A szakoktató megkérte, hogy számolja ki a forgácsolási sebességet. A szerszám átmérője 100 mm volt, így . Ez önmagában nem lett volna túl magas, de a késél tompa volt, és a lassú, óvatos előtolás miatt a szerszám hosszan dörzsölte a fát. A tanuló lecserélte a kést élesre, 4500 1/min-re állította a gépet, és bátrabb, egyenletes előtolással dolgozott. A profil sima lett, égés nélkül. A tapasztalat: nem elég a fordulatszám, az éles szerszám és a megfelelő előtolás is legalább annyira fontos.
1. feladat (A) Sorold fel az asztalos marógép fő részeit, és röviden írd le a szerepüket.
2. feladat (A) Mennyi a forgácsolási sebesség, ha a marófej átmérője 160 mm, a fordulatszám 3000 1/min?
3. feladat (B) Vezetőgyűrűvel és 12 mm-es másolómaróval készítesz egy íves alkatrészt. A gyűrű átmérője 35 mm. A sablon kontúrja 450 mm hosszú, 120 mm széles. Mekkora lesz a lemart alkatrész hossza és szélessége, ha külső vezetést használsz?
4. feladat (B) Egy díszlécet 20 mm mély, 10 mm széles profillal kell elkészíteni. A nyers léc 60 mm széles és 30 mm vastag. Rajzold le szövegesen (nézet + metszet) a léc keresztmetszetét a profil kialakítása után, és add meg, hogy a lécből mennyi anyag távozik el a profilból (mm²-ben), ha a profil a 60 mm széles lap közepén futó, 10 mm széles, 20 mm mély U-horony félköríves fenékkel.
5. feladat (C) Miért nem szabad a munkadarabot közvetlenül az ütközőnél, a forgó szerszám előtt elhelyezve elkezdeni a marást? Írd le, mi történhet, és mi a helyes eljárás.
6. feladat (D) Készíts technológiai lapot egy 1500 mm hosszú, 90 mm széles, 18 mm vastag bükkfa ajtókeret-léc élprofiljának marásához. Részletezd a gépet, szerszámot, beállításokat, egyéni védőeszközöket, indítás előtti ellenőrzést és a lépéseket.
Önellenőrzés – válaszok
1. feladat (A) Fő részek: marótengely (szerszámot tartja, forgatja), gépasztal (munkadarab támasza), ütközővonalzó (egyenes vezetés), magasságállítás (fogásmélység), védőburkolat (szerszám lefedése), előtolóberendezés (egyenletes gépi előtolás), vészleállító.
2. feladat (A) .
3. feladat (B) e = (35-12)/2 = 11,5 mm. Külső vezetésnél az alkatrész a sablonnál minden oldalon e-vel nagyobb, ezért a lemart méret hossza: 450 + 2·11,5 = 473 mm, szélessége: 120 + 2·11,5 = 143 mm. Feltéve, hogy a maró a gyűrűvel koncentrikus.
4. feladat (B) A léc keresztmetszete: 60 mm széles, 30 mm vastag téglalap. A profilt a 60 mm széles lap közepén, az egyik oldalról kell kialakítani: 10 mm széles, 20 mm mély U-horony félköríves fenékkel. Nézet: a lap felülnézetében egy 10 mm széles hosszanti sáv; metszet: 60 × 30 mm-es téglalap, közepén 10 mm széles, 20 mm mély bevágás, alján félkörrel. Kivett terület: téglalap rész és félkör , összesen . A maradék keresztmetszet: .
5. feladat (C) Az ütközőnél kezdett marásnál a munkadarab sarka a forgó szerszám és az ütköző közé szorul, a szerszám bekaphatja a darabot, és az erő visszavágódást, kirepülést okozhat. A munkadarabot a szerszám mellől, folyamatos oldalirányú bevezetéssel kell indítani, és soha nem szabad a szerszámot a munkadarabbal leállítani. Rövid darabot sablonnal vagy gépi előtolással kell marni.
6. feladat (D) Technológiai lap – ajtókeret-léc élprofilmarása. Cél: 1500 × 90 × 18 mm-es bükk léc élprofiljának marása alsómarón. Anyag: bükk, 1500 × 90 × 18 mm. Szerszám: MAN jelölésű profilmarófej, mm, 1/min (ellenőrizendő: a szerszámon); m/s, a 30–60 m/s tartományban van.
Gépbiztonság. A művelet betanított, felügyelt tanulónak szól; védőberendezés nélkül, egyedül, fáradtan ne végezd. Egyéni védőeszköz: védőszemüveg, hallásvédő, porálarc (FFP2), testhezálló ruha, hosszú haj összekötve; kesztyű tilos.
Indítás előtti ellenőrzés: szerszám sértetlen, nagyobb a beállított fordulatszámnál; védőburkolat és elszívás a helyén; vészleállító elérhető; a léc egyenes, szegmentes, göcsmentes; előtolóberendezés beállítva.
Lépések: 1. Szerszám felszerelése áramtalanított gépen. – ellenőrzés: szoros befogás, kézzel körbeforgatva szabadon fut. 2. Magasságállítás a profil mélységére. – ellenőrzés: próbadarabon tolómérővel ±0,3 mm. 3. Vonalzók beállítása (bemenő a szerszám profilmélységével kiállva, kimenő a fogásmélységgel előbbre). – ellenőrzés: a próbadarab szorulás nélkül átvezethető. 4. Előtolóberendezés beállítása (hosszú léc), görgős alátámasztás a kimenő oldalon. 5. Próbajárás 10 s, majd próbamarás hulladékon. – ellenőrzés: nincs rezgés, égésnyom, a profil folytonos. 6. A léc ellenirányú előtolása az előtolóval, egyenletesen. – ellenőrzés: a profil mélysége és szélessége állandó. 7. Gép kikapcsolása, várakozás a leállásig, ellenőrzés és takarítás.
Az asztalos marógép (alsómaró) függőleges tengelyű, nagy fordulatszámú, helyhez kötött gép. Fő részei: marótengely, gépasztal, ütközővonalzó, magasságállítás, védőburkolat, előtolóberendezés. A munkadarabot ellenirányú marással kell tolni, így a szerszám nem rántja be a darabot. A marófej kiválasztásánál ellenőrizni kell a , , és MAN/MEC jelölést. A forgácsolási sebesség képlete: . A profilmarás ütközővel készül, a díszlécek és párkányok hosszában azonos keresztmetszetet kapnak. A nútolás és falcolás hornyok és lépcsők kialakítása. A sablon szerinti marásnál vezetőgyűrűt használunk, a méreteltérés . A gép az egyik legveszélyesebb faipari gép, ezért védőburkolat, tolófa, elszívás és megfelelő betanítás szükséges. Tilos kesztyűt viselni, és tilos a marást az ütközőnél, a forgó szerszámnál kezdeni. Továbbvitt eredmény. A profil- és sablonmarás beállításait, szerszámait és biztonsági szabályait alkalmazzuk a csapozó- és láncmarógépnél (Csapozó marógépek, láncmarógép és szerkezeti kötések gépen), a CNC-megmunkálásnál (CNC-technika: vezérlés, koordináta-rendszer, megmunkálóközpont, programfelépítés), az íves alkatrészeket igénylő székgyártásnál (Ülőbútorok gyártása: íves alkatrészek, sablonok, csapozás), az ajtógyártásnál (Ajtók gyártástechnológiája gépekkel) és az ablakgyártásnál (Ablakgyártás gépekkel, ablakvasalatok és beállítás).