Statikus változat (mint a PDF-ben)
A járműjavító műhelyben gyakran találkozunk olyan sérüléssel, amelyet nem lehet csavarozással, szegecseléssel vagy egyszerű idomcserével megoldani. Kilyukadt a kipufogódob, korrodált a küszöb, meghajlott a segédkeret, elrepedt egy alumínium hűtőcső, vagy éppen egy műanyag lökhárítót kell javítani. Ilyenkor hegesztésre, forrasztásra vagy ragasztásra van szükség. A három eljárás közötti választás szakmailag meghatározó: rossz anyagpár, rossz hőbevitel vagy rossz előkészítés esetén a kötés repedni fog, a javítás nem lesz tartós, sőt a jármű elektronikája is károsodhat. Ebben az alfejezetben először a kötési eljárások alapelveit, majd az egyes hegesztő- és forrasztási technológiákat, végül a járművön végzett munka biztonsági és korrózióvédelmi kérdéseit tanuljuk meg.
Képzeljünk el egy karosszéria-javító műhelyrészt: az egyik munkaálláson egy sérült ajtólemez van rögzítve, és a szerelő éppen ellenállás-ponthegesztővel fogat össze két acéllemezt. A ponthegesztő fogójának két rézelektródája erősen összeszorítja a lemezeket, majd egy rövid, nagy áramerősségű impulzus hatására a lemezek között helyi ömledék képződik; az elektródák felnyitása után apró, kör alakú varratpont marad. A másik munkaálláson MIG/MAG hegesztővel kipufogót javítanak: a fogyóelektróda huzalát egyenletesen adagolja a gép, a védőgáz-fúvóka körül pedig enyhén sistergő ív látható, amely élénk fénnyel és fröcskölés nélküli varratképpel dolgozik. Az ilyen műhelykép segít megérteni, miért van szükség az eljárások pontos ismeretére.
Definíció. A hegesztés olyan anyagzáró kötési eljárás, amelynél az összekötendő darabokat hővel, nyomással vagy mindkettővel egyesítjük. Ömlesztő hegesztésnél az alapanyag és a hozaganyag megolvad, majd újra megszilárdul; sajtoló hegesztésnél az anyagok képlékeny állapotban, nyomás alatt kötnek össze. A kötés általában nem oldható, és szükség szerint hozaganyagot, védőgázt vagy bevonatot alkalmazunk.
Definíció. A forrasztás olyan kötési eljárás, amelynél az alapanyag nem olvad meg. A két felületet egy alacsonyabb olvadáspontú fémötvözet, a forrasz kapcsolja össze, amely a résbe kapilláris erővel behatol, majd megszilárdul. Lágyforrasztásnál a forrasz olvadáspontja 450 °C alatt, keményforrasztásnál 450 °C felett van.
Definíció. A ragasztás nemfémes anyag, általában polimer ragasztó segítségével hoz létre kötést. A szilárdság az adhézióból (a ragasztó és a felület közötti tapadásból) és a kohézióból (a ragasztóréteg belső szilárdságából) származik.
Definíció. A hegeszthetőség annak a képessége, hogy egy anyag adott hegesztőeljárással, megfelelő előkészítés és technológiai paraméterek mellett repedésmentes, terhelhető kötést adjon. Acéloknál a széntartalom és az ötvözők (karbon-egyenérték) növekedése rontja a hegeszthetőséget; emellett a kén- és foszfortartalom, a szemcseszerkezet és a lemezvastagság is szerepet játszik (ellenőrizendő: anyagbizonyítvány és gyártói hegesztési utasítás).
Összefüggés. A kötési eljárás kiválasztásának
sorrendje:
anyagpár → terhelés és üzemi hőmérséklet → elérhető
hegesztő/forrasztó/ragasztó eljárás → előkészítési és utómunkálati
lehetőségek → korrózióvédelem és biztonság.
Ugyanezt a kiválasztási logikát használjuk később a Felújítási technológiák alfejezetben, és a
tanműhelyi kötéskészítés során a Kötések készítése
és oldása alfejezetben.
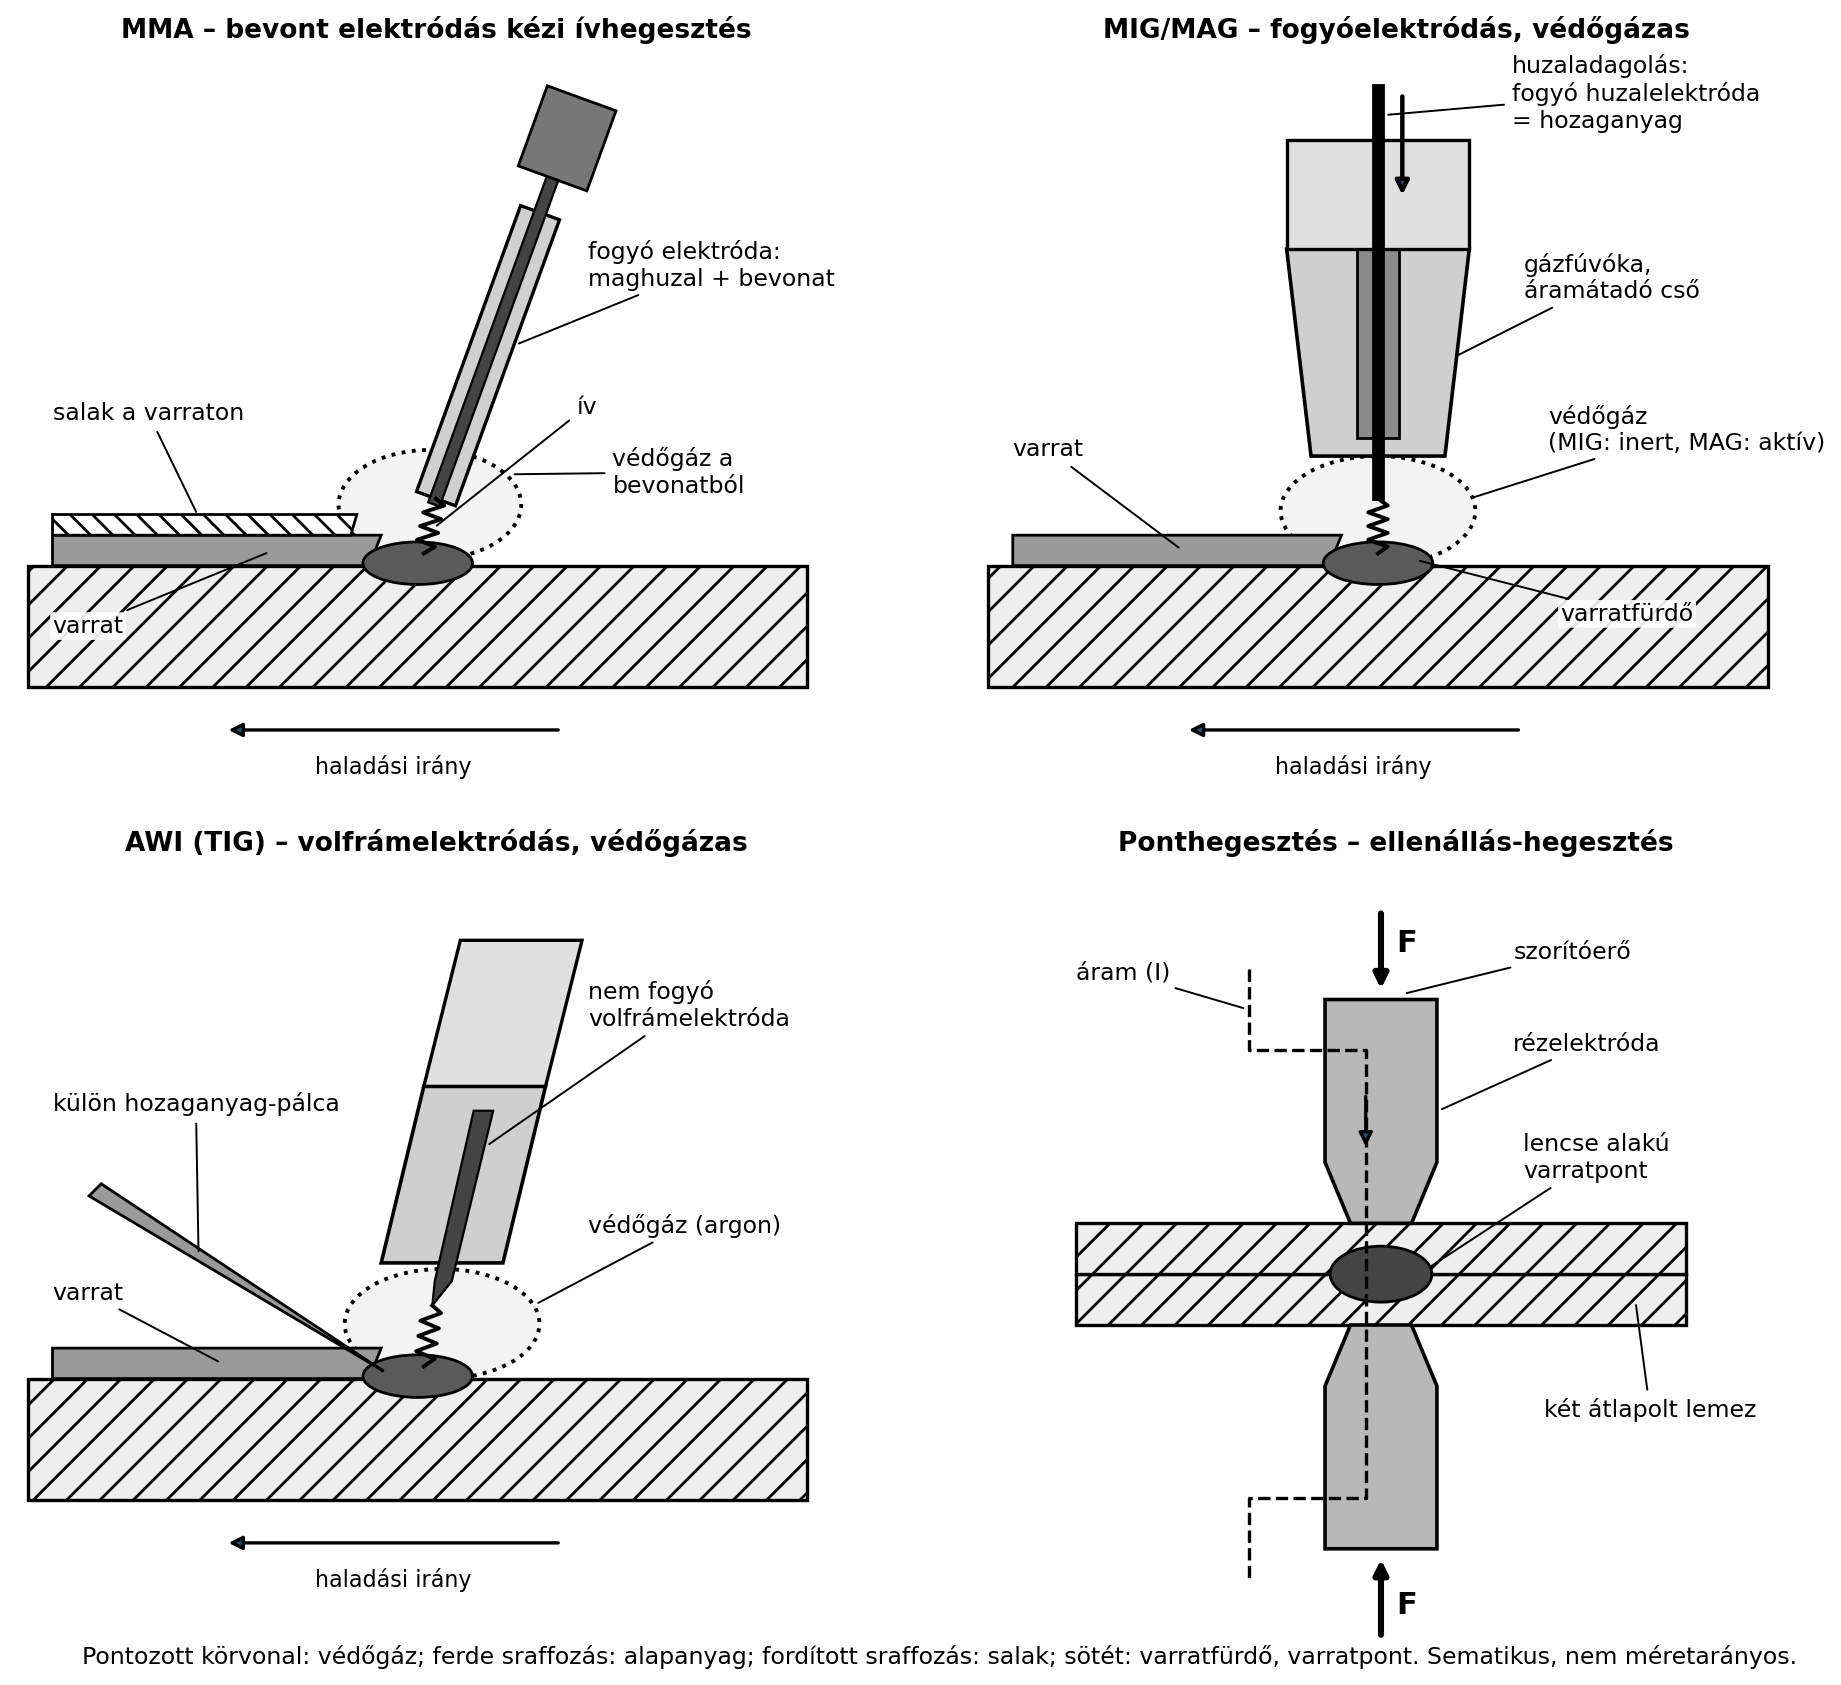
Az ábra négy panelje azt mutatja, honnan jön a hozaganyag és a védelem: az MMA-nál a bevont elektródából (gáz és salak), a MIG/MAG-nál a folyamatosan adagolt huzalból és a fúvóka védőgázából, az AWI-nál külön pálcából, nem fogyó volfrámelektróda és argon mellett; a ponthegesztés hozaganyag nélkül, árammal és szorítóerővel köt. Az eljárásokat az alábbi szakaszok részletezik.
A bevont elektródás kézi ívhegesztés (MMA, régebbi nevén kézi ívhegesztés) a legegyszerűbb és legrégebbi ívhegesztő eljárás. A hegesztő elektróda egy fém magból és egy vastag bevonatból áll. Az ív hőjének hatására a mag megolvad, és cseppek formájában átmegy a varratfürdőbe; a bevonatból védőgáz és salak képződik, amely megvédi az olvadt fémet a levegő oxigénjétől és nitrogénjétől. A salak később lehűlve ráfagy a varratra, és el kell távolítani.
Az eljárás előnye az egyszerű, robusztus berendezés, a kültéri használhatóság és az, hogy sokféle anyaghoz (acél, öntöttvas, korrózióálló acél) kapható elektróda. Hátránya a viszonylag durva varratkép, a lassú haladás, valamint a vékony lemezek (kb. 1,5 mm alatt, ellenőrizendő: gyártói adat) hegesztésének nehézsége. Járműjavításban régebbi vázszerkezetek, kipufogók és mezőgazdasági gépek javításánál találkozunk vele, korszerű önhordó karosszériánál ritkábban.
A MIG/MAG (fogyóelektródás, védőgázas ívhegesztés) a modern járműjavítás egyik legelterjedtebb eljárása. A hegesztőhuzalt egy adagoló motor állandó sebességgel továbbítja a hegesztőpisztolyba; a huzal és a munkadarab között ív ég, a huzal folyamatosan leolvad, és hozaganyagként szerepel. A varratfürdőt védőgáz oltalmazza. Ha a védőgáz inert gáz (argon vagy hélium), akkor MIG-eljárásról beszélünk; ha aktív gáz (CO₂ vagy argon–CO₂ keverék), akkor MAG-eljárásról. Acélokhoz általában MAG, alumíniumhoz MIG használatos.
A MIG/MAG előnye a nagy termelékenység, a jó varratminőség, a viszonylag egyszerű géphasználat és az automatizálhatóság. Hátránya, hogy a védőgázt a huzathoz és az anyaghoz kell illeszteni, huzalelőtolási zavarok esetén fröcskölés és instabil ív keletkezik, és szélben a védőgáz elfújódhat. Járműjavításban karosszériaelemek, kipufogók, segédkeretek és tartóelemek hegesztésére alkalmazzák.
Az AWI (volfram elektródás, védőgázas ívhegesztés), más néven TIG-eljárás, nem fogyó volfrámelektródát használ. Az ív a volfrámelektróda és a munkadarab között ég, argon védőgáz alatt. A hozaganyagot külön pálcaként, kézzel vagy géppel adagoljuk a varratfürdőbe. Mivel az elektróda nem olvad le, a varratfürdőt pontosan lehet irányítani, és a hőbevitel nagyon jól szabályozható.
A TIG-eljárás kiválóan alkalmas vékony lemezek, rozsdamentes acél, alumínium és réz hegesztésére. Hátránya a lassúság, a nagy kézügyességi igény és a magasabb berendezésköltség. Alumínium hegesztésénél váltakozó áramot használnak, mert az oxidréteget a pozitív félhullám bontja, a negatív félhullám pedig beolvaszt (ellenőrizendő: hegesztőgép-gyártó beállítási táblázata). A járműjavításban hűtők, csővezetékek, vékony acél és alumínium elemek precíziós javításánál van jelentősége.
A lánghegesztés acetilén–oxigén gázkeverék égéséből nyert lánggal olvasztja meg az alapanyagot és a hozaganyagot. A láng hőmérséklete és jellege (semleges, redukáló, oxidáló) az oxigén-acetilén aránytól függ. Az eljárás olcsó, mobil, és jól szabályozható hőbevitelű, de lassú, nagy gyakorlatot igényel, és vékony lemezeknél vetemedést okozhat. Régi karosszéria- és csőjavításnál, vékony acéllemez és réz hegesztésénél találkozunk vele.
A lángvágás nem kötési, hanem anyagleválasztási eljárás: a munkadarabot acetilén–oxigén lánggal előmelegítik, majd oxigénsugárral a vasat elégetik, és a salakot kifújják. Csak olyan anyagok vághatók így, amelyek oxidjának olvadáspontja alacsonyabb az alapanyagénál (elsősorban ötvözetlen acél). Alumínium, rozsdamentes acél lángvágása nem megoldható.
Az ellenállás-hegesztés sajtoló eljárás: a munkadarabokat két elektróda közé fogják, majd nagy áramerősségű, rövid idejű áramimpulzust vezetnek át rajtuk. A Joule-hő az érintkezési ellenálláson megolvasztja a fémet, a mechanikai nyomás pedig összesajtolja. A legismertebb fajtája a ponthegesztés, amelyet a járműgyártásban és a karosszériajavításban használnak. A ponthegesztéshez speciális fogó vagy állványos gép, réz elektródák és megfelelő nyomás szükséges. A varratpontok száma, átmérője és helye a gyártói javítási utasítás szerint kötött (ellenőrizendő: gyártói karosszéria-javítási adat).
További ellenállás-hegesztő változatok: - Vonalhegesztés: görgős elektródák között folyamatos varrat keletkezik, például tartályoknál. - Dudorhegesztés: az egyik darabon előre kialakított dudorra koncentrálódik az áram, így több pont hegeszthető egyszerre. - Tompahegesztés: a munkadarabokat teljes keresztmetszetükön összenyomva hegesztik; például fémrudak, kerekek illesztésénél.
A plazmahegesztés az AWI-hez hasonló volfrámelektródát használ, de az ívet egy szűk fúvókán keresztül ionizált gázsugárba (plazmába) kényszeríti. A plazma nagyon magas hőmérsékletű, koncentrált hőbevitelű, ezért vékony lemezekhez és precíziós varratokhoz alkalmas.
A lézerhegesztés nagy energiasűrűségű fénysugárral olvaszt; keskeny, mély varratot, kis hőterhelést és nagy sebességet biztosít. Autógyárakban és automatizált karosszéria-javításban használják, de beruházási költsége magas.
Az elektronsugaras hegesztés vákuumkamrában gyorsított elektronokkal olvaszt; különleges alkatrészeknél (fogaskerekek, repülőgép-alkatrészek) van szerepe. A járműjavító tanműhelyekben általában nem elérhető.
Öntöttvas hegesztésekor a magas széntartalom és a grafit miatt az olvadékból hűlés közben kemény, rideg fázis válik ki, és repedésveszély áll fenn. A siker érdekében a munkadarabot elő kell melegíteni (jellemzően 200–300 °C-ra, ellenőrizendő: gyártói utasítás), nikkeltartalmú elektródát vagy hozaganyagot kell használni, és a lehűlést lassítani kell (homokban, hőszigetelő alatt). Járműjavításban főként öntöttvas kipufogócsonkok és régi motorblokkok javításánál fordul elő (csak ha a gyártó megengedi). Fékdobot, féktárcsát és más fék- vagy futómű-biztonsági öntvényt hegeszteni tilos; repedés esetén cserélni kell.
Alumínium hegesztésekor a felületet borító alumínium-oxid (Al₂O₃) olvadáspontja jóval magasabb az alumíniuménál, ezért először az oxidréteget kell eltávolítani rozsdamentes kefével, majd zsírtalanítani. Az alumínium nagy hővezető képessége miatt nagyobb hőbevitel kell, és a vékony lemez könnyen vetemedik; ezért gyakran TIG- vagy MIG-eljárást használunk argon védőgázzal. Alumíniumot acélhoz közvetlenül ömlesztő hegesztéssel nem lehet jól kötni; ilyenkor ragasztást, szegecselést vagy speciális eljárást kell választani (ellenőrizendő: gyártói javítási utasítás).
Réz és sárgaréz hővezető képessége nagy, ezért a varrat környezetét elő kell melegíteni, és nagyobb hőteljesítményt kell alkalmazni. Hűtők, rézcsövek javításánál gyakran a forrasztás vagy a TIG-hegesztés a választandó.
Műanyagok közül a hőre lágyuló műanyagok (PP, PE, PA) hegeszthetők: a felületeket hőlégfúvóval, hegesztőtükörrel vagy ultrahanggal felmelegítik, majd hozaganyag-pálcával összeolvasztják. A hőre keményedő műanyagok (pl. poliészter gyanta) nem hegeszthetők, azokat ragasztani kell. Járműjavításban műanyag lökhárítók, tágulási tartályok és kerékdob-ívek javításánál van szerepe.
Előkészítés. Minden hegesztés előtt a felületről el kell távolítani a festéket, rozsdát, olajat, zsírt és nedvességet. A tompa varratoknál megfelelő éltompítást kell készíteni; a rés nagyságát a lemezvastagságnak megfelelően kell beállítani. A nem megfelelően előkészített felület zárványt, gázzárványt, beolvadási hibát és repedést okoz.
Lágyforrasztás. A lágyforrasztást 450 °C alatt végezzük, jellemzően ón–ólom (ma már gyakran ólommentes) forrasszal. A folyasztószer megtisztítja a felületet, megakadályozza az oxidációt és javítja a kapilláris behatolást. Elektronikai forrasztásnál gyantás folyasztószert használnak, mert a maradvány nem korrozív; bádogos munkáknál cink-klorid alapú folyasztószer fordul elő, amelyet a munkadarabról el kell távolítani. A lágyforrasztott kötés szilárdsága kisebb, ezért teherviselő járműszerkezetben nem alkalmazható; elektromos vezetékek, rézcsövek, kis rögzítőelemek javítására való.
Keményforrasztás. A keményforrasztás 450 °C felett, általában ezüst- vagy sárgarézforrasszal történik. A kötés szilárdsága nagyobb, mint a lágyforrasztásé, de még mindig elmarad a hegesztett kötésétől. A keményforrasztáshoz kis hézag (0,05–0,2 mm, ellenőrizendő: gyártói adat) szükséges, hogy a kapilláris erő be tudja szívni a forraszt. Járműjavításban hűtők, klímaberendezések csövei, réz- és sárgaréz idomok javításánál alkalmazzák; fékcsövek javítására viszont a hatályos előírások miatt általában nem forrasztott toldást használnak, hanem peremezést és cserét (ellenőrizendő: gyártói és hatósági előírás).
Fémragasztás. A fémragasztáshoz epoxi, poliuretán vagy akrilát alapú ragasztókat használnak. Előnye, hogy a feszültségeloszlás egyenletesebb, a kötés rezgéscsillapító és korrózióvédő, és eltérő anyagok (pl. acél–alumínium, fém–műanyag) is köthetők. Hátránya a felületi előkészítésre való érzékenység és a korlátozott hőállóság. Korszerű karosszériajavításban gyakran kombinálják ponthegesztéssel vagy szegecseléssel, hogy a kötés azonnali szilárdságot és tartós tömítést adjon.
A hegesztett kötés minőségének ellenőrzése a járműjavításban elsősorban szemrevételezéssel történik, esetenként repedésvizsgáló eljárással, tömörségi próbával vagy próbadarabbal.
| Hiba | Jellemző megjelenés | Lehetséges ok |
|---|---|---|
| Gázzárvány (porozitás) | apró lyukak, gömbfelületek a varratban | nedves elektróda, nem megfelelő védőgáz, olajos/zsíros felület |
| Salakzárvány | salakdarabok a varrat belsejében | nem megfelelő salakeltávolítás, rossz elektróda-vezetés |
| Beolvadási hiba | a varrat nem olvad össze az alapanyaggal | túl kis áramerősség, túl nagy haladási sebesség, hideg munkadarab |
| Alámetszés | horony a varrat szélein | túl nagy áramerősség, rossz elektródaszög, túl gyors haladás |
| Repedés | látható hajszál- vagy nyílt repedés a varratban vagy a hőhatásövezetben | magas széntartalom, túl gyors hűlés, előmelegítés hiánya, nagy merevség |
| Vetemedés | a munkadarab elhajlik, csavarodik | egyenlőtlen hőbevitel, rossz sorrend, túl sok varrat egyszerre |
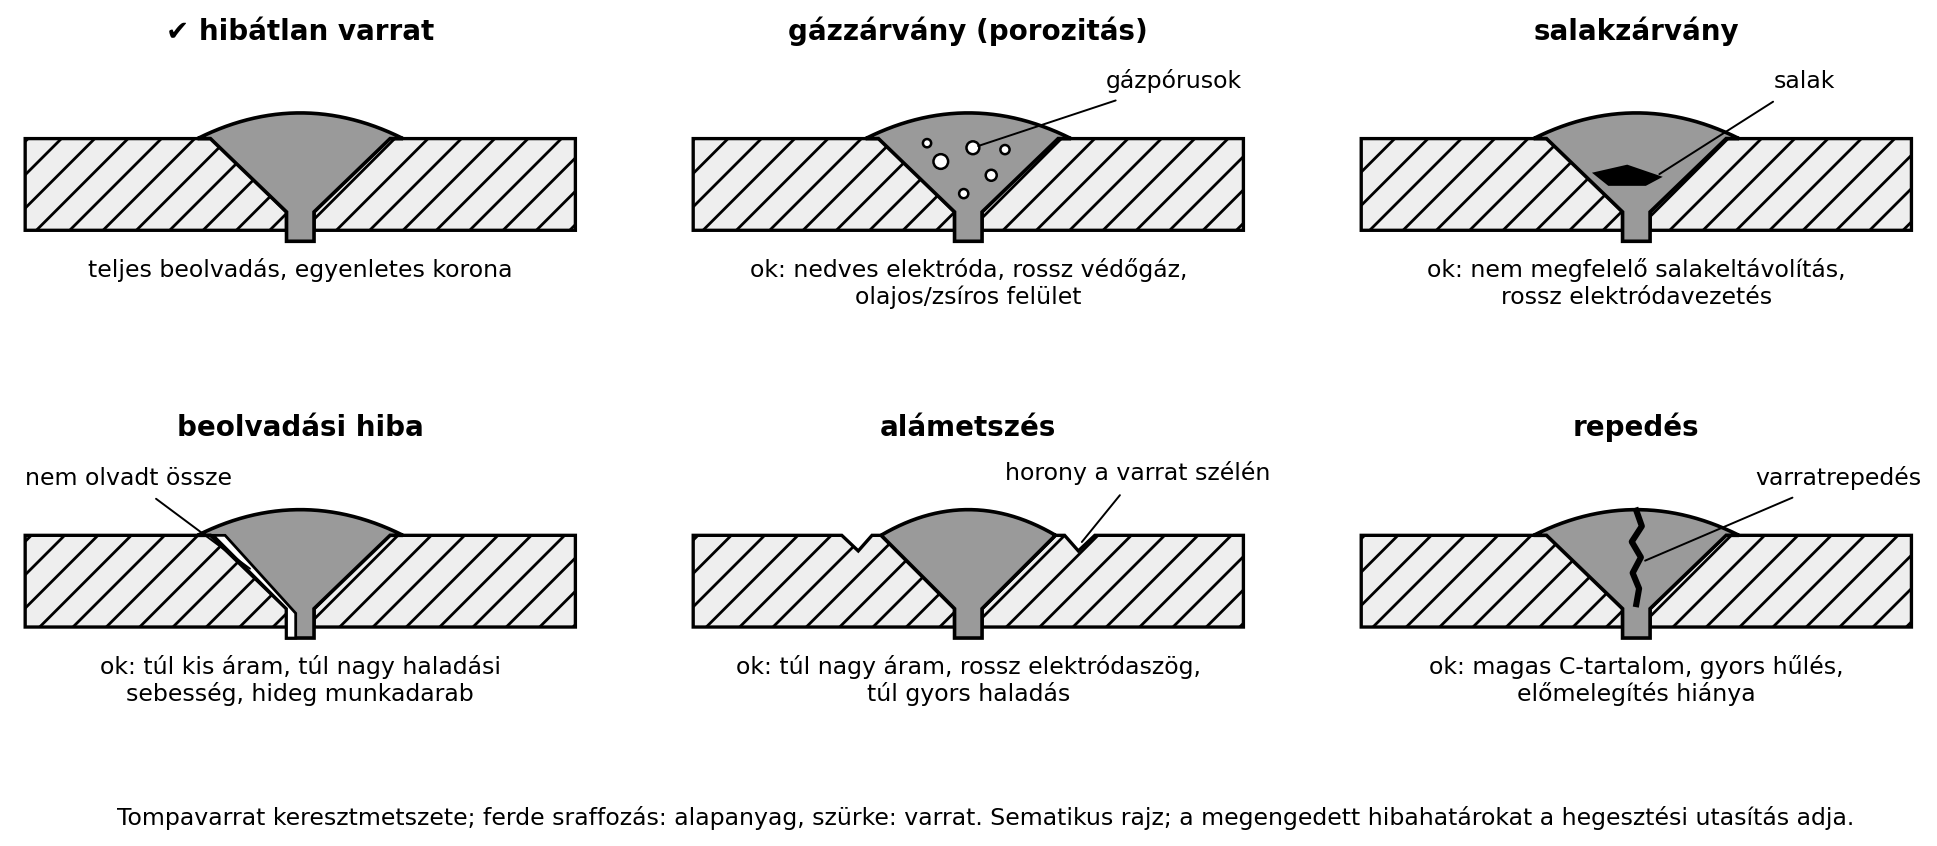
Az ábra a táblázat varratban látható hibáit metszetben mutatja (a vetemedés az egész munkadarab alakváltozása, ezért nem szerepel). A HTML-változatban kvízzel gyakorolható, melyik metszet melyik hibát mutatja.
Az értékek tanulási példák, a konkrét hibahatárokat a gyártói műszaki rajz vagy a hegesztési utasítás adja meg (ellenőrizendő: gyártói adat).
Minőségellenőrzés. A varrat méretét, alakját, beolvadását és felületi hibáit szemrevételezéssel ellenőrizzük. Acél alkatrészeknél repedéskereső festékdiffúziós vizsgálatot vagy mágneses repedésvizsgálatot lehet végezni. A tömörséget nyomáspróbával vagy szappanos vízzel ellenőrzik. A karosszériajavításban a varratpontok számát és elhelyezkedését a gyártói javítási kézikönyvhöz kell hasonlítani (ellenőrizendő: gyártói adat).
A járművön végzett hegesztés külön figyelmet igényel, mert a hegesztőáram és a hő károsíthatja az elektronikát, és tűzveszélyt okozhat.
Figyelem. A hegesztés és forrasztás magas hőmérséklettel, elektromos ívvel és nyílt lánggal jár. A munkavégzés során kötelező: ívhegesztésnél megfelelő védőfokozatú hegesztőpajzs vagy fejpajzs, lánghegesztésnél hegesztő védőszemüveg (ellenőrizendő: EN 169, EN 379), valamint lángálló kesztyű, lángálló ruházat és zárt cipő. A hegesztési füst rákkeltő anyagokat tartalmazhat, ezért csak megfelelő elszívás vagy légzésvédelem mellett dolgozz. Tűzveszélyes anyagokat (üzemanyag, olaj, akkumulátor, kárpit) a munkaterületről el kell távolítani, és tűzoltó készüléket kell készenlétben tartani. A járművön végzett hegesztés előtt az elektronikus vezérlőegységek védelméről és az akkumulátor lekötéséről a gyártói javítási utasítás szerint kell gondoskodni (ellenőrizendő: gyártói előírás). A hegesztés után a területet tűzveszély szempontjából legalább 30 percig meg kell figyelni (ellenőrizendő: műhelyi tűzvédelmi szabályzat).
Hibrid és elektromos jármű. Nagyfeszültségű (HV) rendszerrel szerelt járművön hegeszteni csak a gyártói eljárás szerinti feszültségmentesítés és a feszültségmentesség ellenőrzése után, arra kiképzett, jogosult személy irányításával szabad; a HV-akkumulátort és a narancssárga HV-vezetékeket a hőtől és a hegesztőáram útjától védeni kell, szükség szerint a HV-akkumulátort ki kell szerelni (ellenőrizendő: gyártói javítási utasítás).
Légzsák, övfeszítő. A pirotechnikai egységek és vezetékeik közelében a gyártói előírás szerint ki kell szerelni őket, vagy a munkát kerülni kell.
Üzemanyag-rendszer. Az üzemanyagtartály és a vezetékek közelében hegeszteni csak azok kiszerelése vagy hővédelme után szabad (robbanásveszély; kipufogó- és küszöbjavításnál is).
Horganyzott lemez. A cinkfüst fémgőzlázat okoz: elszívás és légzésvédelem szükséges.
Az elektronika védelme érdekében a hegesztő testkábelét mindig közvetlenül a munkadarab közelébe kell csatlakoztatni, hogy az áram ne a jármű karosszériáján át, csapágyakon és elektronikus egységeken keresztül záródjon. A hegesztés előtt a jármű akkumulátorának negatív saruját le kell kötni, a nagyértékű vezérlőket (ECU, légzsák, adatbuszhálózat) pedig a gyártó utasítása szerint ki kell venni vagy leválasztani (ellenőrizendő: gyártói javítási utasítás).
A hegesztés után a varratot csiszolni kell, el kell távolítani a salakot és a fröcskölést, majd alapozóval, üregvédelemmel és tömítéssel kell ellátni, hogy a korrózió ne induljon meg a hőhatásövezetben.
Példa 1. Kipufogó acélcső javítása
MAG-hegesztéssel.
Adott egy 1,2 mm falvastagságú acél kipufogócső, amelyen lyuk
keletkezett. A lyuk környékét acélkefével és csiszolással fémtisztára
munkáljuk, majd a lyukat illesztő darabbal vagy felhegesztett
foltlemezzel zárjuk. A hegesztőgép MAG-üzemben, 0,8 mm átmérőjű acél
huzallal, CO₂ védőgázzal dolgozik. Példaként beállítunk kb. 60–80 A
áramerősséget és 16–18 V feszültséget (ellenőrizendő: gépgyártó
paramétertáblázata). Az ív nyugodt, a varrat kissé ívelt, salakmentes. A
varrat után átnézzük: nincs lyuk, nincs fröcskölés, a lemez nem égett
át. Az utómunkálatoknál hőálló festéket vagy korrózióvédő bevonatot
viszünk fel.
Példa 2. Alumínium hűtőcső javítása
TIG-eljárással.
Egy 1,5 mm falvastagságú alumínium cső repedt meg. A felületet
rozsdamentes kefével megtisztítjuk, majd acetonnal zsírtalanítjuk.
TIG-hegesztőn váltakozó áramot állítunk be, 1,6 mm átmérőjű
volfrámelektródát és argon védőgázt használunk. A hozaganyag AlSi5 (1,6
mm). Az áramerősség kb. 40–60 A (ellenőrizendő: gépgyártó táblázat). A
repedés két végét előfúrással megállítjuk, majd rövid, szakaszos
varratokkal, kis hőbevitellel hegesztünk, hogy a cső ne vetemedjen. A
javítás után a csövet nyomáspróbával ellenőrizzük.
Ügyfélpanasz: egy személygépkocsi bal első
kerékdob-ívén erős korrózió miatt a kerékjárati ív átrozsdált, a műszaki
vizsgán emiatt elutasítást kapott.
Vizsgálat: a sérült lemezrészt csiszolás után
megvizsgáljuk; a küszöb és a kerékdob találkozásánál átrozsdásodott zóna
látható. A gyártói javítási utasítás előírja, hogy a korróziós zónát ki
kell vágni, és új, gyári vagy engedélyezett javítólemezt kell
beilleszteni.
Javítás: a jármű áramtalanítása után az érintett
vezetékeket és elektronikus egységeket levédjük. A régi lemezt
ponthegesztő fúróval kifúrjuk a gyári ponthegesztéseknél, az illesztési
felületeket fémtisztára csiszoljuk, majd az új lemezt
ellenállás-ponthegesztővel rögzítjük a gyártó által megadott pontszámmal
és távolságokkal (ellenőrizendő: gyártói javítási adat). A peremhez
ragasztót is felviszünk, hogy a kötés tömör és korrózióvédő legyen. A
varratokat csiszoljuk, alapozzuk, majd üregvédő viaszt fújunk a belső
üregekbe.
Ellenőrzés: a javított lemez nem vetemedett, a
varratpontok egyenletesek, a ragasztó kilépése folyamatos. Próbakézzel a
lemez merev, nincs ropogás.
Tanulság: a karosszériajavításban a hegesztés és a
ragasztás kombinációja ad tartós, gyárilag is elfogadott kötést; az
elektronika védelme és a korrózióvédelem elengedhetetlen.
Nem megfelelő védőgáz vagy elektróda. Acél MIG/MAG hegesztésnél rossz gázkeverék esetén porózus, lyukacsos varrat keletkezik. Helyes gyakorlat: a gép táblázata és a huzal gyártói adata szerint kiválasztani a gázt, és ellenőrizni a gáznyomást, áramlást.
Előkészítés nélküli hegesztés. Festékes, rozsdás, olajos felületen a varrat nem olvad be, zárványok keletkeznek, és a kötés gyenge lesz. Helyes gyakorlat: a felületet mindig fémtisztára csiszolni, zsírtalanítani, majd közvetlenül ezután hegeszteni.
Az elektronika védelmének elmulasztása. Ha a járművön hegesztenek anélkül, hogy az akkumulátort lekötnék és a testkábelt közvetlenül a varrat közelébe csatlakoztatnák, a hegesztőáram tönkreteheti a vezérlőegységeket. Helyes gyakorlat: a gyártó utasítása szerint áramtalanítás és védelem, a testkábel mindig a munkadarabon, minél közelebb a varrathoz.
Túl nagy hőbevitel. Vékony lemeznél a nagy áramerősség vagy a lassú haladás átégést és vetemedést okoz. Helyes gyakorlat: a lemezvastagsághoz illő paraméterek, szakaszos varrat, hűlési idő hagyása.
Alumínium oxidréteg figyelmen kívül hagyása. Az oxidréteg miatt az olvadék nem terül, a varrat nem tapad. Helyes gyakorlat: közvetlenül hegesztés előtt rozsdamentes kefével oxidmentesíteni, zsírtalanítani, és argon védőgázzal dolgozni.
1. feladat (A)
Sorolja fel az ömlesztő és sajtoló hegesztőeljárásokat, és röviden
foglalja össze a két csoport közötti alapvető különbséget.
2. feladat (A)
Milyen hőmérséklet felett beszélünk keményforrasztásról? Nevezzen meg
egy anyagpárt, amelyhez keményforrasztást választana a
járműjavításban.
3. feladat (B)
Adott három javítási feladat: (a) vékony acél kipufogócső lyukjavítása,
(b) alumínium hűtőcső repedésjavítása, (c) műanyag lökhárító repedése.
Válasszon mindegyikhez megfelelő kötési eljárást, és indokolja a
választását az anyag, a hőbevitel és a szilárdság szempontjából.
4. feladat (B)
Egy varrat felületén apró lyukak (gázzárványok) láthatók. Nevezzen meg
legalább három lehetséges okot, és mindegyikhez adjon meg egy javítási
vagy megelőzési lépést.
5. feladat (C)
Hasonlítsa össze a MIG/MAG és a TIG eljárást vékony lemez hegesztésére:
hőbevitel, sebesség, varratminőség, alkalmazható anyagok, kezelői igény.
Táblázatos formában válaszoljon.
6. feladat (D)
Egy járművön végzett hegesztés után a motorvezérlő egység hibás működést
mutat, és a diagnosztikai műszer kommunikációs hibát jelez. Milyen
mulasztás történhetett a hegesztés előtt és közben? Adjon meg legalább
négy megelőző intézkedést, amelyekkel a hiba elkerülhető lett volna.
1. feladat (A)
Ömlesztő eljárások: bevont elektródás ívhegesztés, MIG/MAG, TIG,
lánghegesztés, plazma, lézer, elektronsugár. Sajtoló eljárások: pont-,
vonal-, dudor- és tompahegesztés (ellenállás-hegesztés). Az ömlesztő
eljárásoknál az alapanyag megolvad, és a varratfürdő dermed meg; a
sajtoló eljárásoknál az anyag képlékeny állapotban, nyomással egyesül,
jellemzően rövid idejű, nagy áramú hevítéssel.
2. feladat (A)
Keményforrasztásról 450 °C felett beszélünk. Járműjavításban például
réz- vagy sárgaréz hűtőcsövek, klímacsövek idomainak kötésére
használható (ellenőrizendő: gyártói és hatósági előírás).
3. feladat (B)
(a) Vékony acél kipufogócső: MAG-hegesztés, mert acélhoz gyors, jó
varratot ad, és a lemezvastagsághoz illő hőbevitellel dolgozható.
(b) Alumínium hűtőcső: TIG-hegesztés argon védőgázzal, mert az
oxidréteget eltávolítja, a hőbevitel jól szabályozható, így a vékony fal
nem ég át.
(c) Műanyag lökhárító: hőlégfúvóval vagy ultrahanggal történő hőre
lágyuló műanyaghegesztés, vagy megfelelő poliuretán/akrilát ragasztó; a
hőre lágyuló műanyag hegeszthető, a hőre keményedő csak ragasztható.
4. feladat (B)
Lehetséges okok és megelőzés: - Nedves elektróda vagy huzal: száraz
helyen tárolni, felhasználás előtt szárítani. - Nem megfelelő védőgáz
vagy gázáramlás: ellenőrizni a gáz típusát, nyomását, áramlását. -
Olajos, zsíros felület: fémtisztára csiszolni, zsírtalanítani. - Túl
nagy ívhossz: az ívhosszt a gyártói ajánlás szerint tartani.
5. feladat (C)
| Szempont | MIG/MAG | TIG |
|---|---|---|
| Hőbevitel | közepes/nagyobb, gyorsabban | kisebb, jól szabályozható |
| Sebesség | nagy | kisebb |
| Varratminőség | jó, de lehet fröcskölés | kiváló, tiszta, precíz |
| Anyagok | acél, alumínium (megfelelő gázzal) | acél, rozsdamentes, alumínium, réz |
| Kezelői igény | könnyebben elsajátítható | nagy kézügyesség, tapasztalat |
(Az értékek tanulási példák, ellenőrizendő: gépgyártó és anyaggyártó adatok.)
6. feladat (D)
A hegesztés előtti mulasztás lehetett, hogy nem kötötték le az
akkumulátort, nem csatlakoztatták a testkábelt közvetlenül a varrat
közelébe, vagy nem védték le az elektronikus vezérlőket. Megelőző
intézkedések: 1. A jármű akkumulátorának negatív saruját a javítás
megkezdése előtt le kell kötni. 2. A hegesztő testkábelét minél közelebb
kell csatlakoztatni a hegesztési helyhez. 3. A motorvezérlőt és más
érzékeny egységeket a gyártó utasítása szerint ki kell venni vagy
leválasztani. 4. A hegesztés környezetéből az elektromos vezetékeket és
csatlakozókat el kell távolítani, vagy hőálló takarással védeni.
A hegesztés, forrasztás és ragasztás a járműjavítás alapvető, nem oldható kötési eljárásai. Hegesztéskor az alapanyag megolvad; a bevont elektródás ívhegesztés, a MIG/MAG, a TIG, a lánghegesztés, az ellenállás-hegesztés, valamint a plazma- és lézerhegesztés közül az anyag, a lemezvastagság és a hozzáférhetőség szerint választunk. Forrasztáskor csak a forrasz olvad meg: lágyforrasztás 450 °C alatt, keményforrasztás 450 °C felett. Ragasztásnál polimer ragasztó hozza létre a kötést, sokszor hegesztéssel vagy szegecseléssel kombinálva. A helyes kötéskiválasztás és az előkészítés a tartósság alapja: a felületet fémtisztára kell csiszolni, zsírtalanítani, és a varratot ellenőrizni kell. Járművön végzett hegesztésnél a hegesztőáram és a hő kárt tehet az elektronikában, ezért az akkumulátort le kell kötni, a testkábelt a varrat közelébe kell tenni, és a vezérlőket védeni kell. A hegesztés után a varratot csiszolni és korrózióvédelemmel ellátni kötelező. Továbbvitt eredmény. A kötési eljárások kiválasztásának logikáját használjuk a Felújítási technológiák alfejezetben, valamint a Kötések készítése és oldása alfejezet tanműhelyi gyakorlataiban.
A fejezet a hegesztés, forrasztás és ragasztás általános technológiai alapjait a műszaki szakképzésben elfogadott elvek szerint tárgyalja. Konkrét gyártói javítási eljárás, hegesztési paraméter, hőmérséklet, nyomás, varratpontszám és hibahatár mindig a járműgyártó javítási utasításából vagy a hegesztőgép gyártójának táblázatából veendő; ezek a szövegben „ellenőrizendő: gyártói adat” jelzéssel szerepelnek. A járművön végzett hegesztésre vonatkozó műhelyi tűzvédelmi és munkavédelmi szabályokat a hatályos munka- és tűzvédelmi jogszabályok, valamint a műhely belső utasításai tartalmazzák (ellenőrizendő: hatályos szabályozás). A fékcsövek forrasztásával kapcsolatos korlátozásokat a gyártói előírás és a közúti járművek műszaki előírásai szerint kell ellenőrizni.