Statikus változat (mint a PDF-ben)
Egy műhelyben gyakori helyzet, hogy a vizsgálat során kopott alkatrész kerül elő: a főtengely egyik csapja karcos vagy a hajtóműtengely csapágycsapja méreten aluli. Ilyenkor a szerelőnek döntenie kell: új alkatrészt épít be, vagy a régit felújíttatja. A felújítás sokszor olcsóbb és gyorsabb, mint az új alkatrész beszerzése – különösen régebbi járműveknél, nagy értékű alkatrészeknél (főtengely, hengerfej, hajtóműház) vagy hosszú beszerzési idejű daraboknál. Ugyanakkor a felújítás csak akkor megbízható, ha a megfelelő technológiát választják, és az eljárás során betartják a gyártói vagy technológiai előírásokat. Ebben az alfejezetben a térfogatnöveléses felújítási eljárásokat mutatjuk be: felrakóhegesztést, fémszórást, galvanizálást, műanyag bevonatokat és fémkittelést.
Képzeljünk el egy kopott tengelycsapot, amelyre felrakóhegesztéssel visznek fel fémréteget. A hegesztés után a csap átmérője nagyobb lesz a kívántnál, ezért esztergálással vagy köszörüléssel kell visszamunkálni a névleges méretre. A felújított alkatrész metszetén jól látható a alapanyag, a felrakott réteg és az átmeneti zóna: az alapanyagot hőhatás érte, ezért a szemcseszerkezete megváltozik, a rárakott réteg pedig ötvözetileg kapcsolódik hozzá. Más eljárásoknál – például fémszórásnál – a felvitt réteg részben mechanikai, részben diffúziós kötéssel tapad. A réteg jellemzőit mindig a tapadás, a porozitás és a megmunkálhatóság határozza meg.
Definíció. Felújítási technológia alatt olyan anyagmozgató és anyagátalakító eljárásokat értünk, amelyekkel egy kopott, sérült, de szerkezetileg még megfelelő alapanyagú alkatrész eredeti funkcióját részben vagy egészben helyreállítjuk. A térfogatnöveléses felújítás során az alkatrész megmunkált felületére anyagot viszünk fel, hogy a kopott, méreten aluli részt ismét a megengedett méretre növeljük, majd a felvitt réteget gépi megmunkálással a kívánt pontosságúra alakítjuk.
Összefüggés. A felújítás akkor gazdaságos és műszakilag indokolt, ha az alkatrész alapanyaga (a hordozó) még megfelelő szilárdságú, és a hiba csak a felületen, illetve korlátozott mélységben jelentkezik. Ha az alkatrész repedt, átmenő sérülése van, vagy biztonsági funkciót lát el, a felújítás sok esetben tilos vagy csak különleges eljárással engedélyezett.
Az alábbi táblázat a leggyakoribb térfogatnöveléses eljárásokat foglalja össze. A megadott rétegvastagságok és hőmérsékletek tájékoztató jellegűek, a pontos adatot mindig a technológiai előírás és az anyagminőség határozza meg (ellenőrizendő: gyártói/technológiai adat).
| Eljárás | Jellemző rétegvastagság (mm) | Hőhatás | Jellemző alkalmazás |
|---|---|---|---|
| Felrakóhegesztés | 0,5–5 | Nagy, alapelemet is hőkezeli | Tengelycsapok, fészek-furatok, kopófelületek |
| Fémszórás (láng, ív) | 0,1–2 | Kicsi–közepes | Házfuratok, tengelyvégek, siklófelületek |
| Galvanikus bevonat (Ni, Cr) | 0,005–0,5 | Szobahőmérséklet | Precíziós illesztések, dugattyúrudak, szelepszárak |
| Műanyag bevonat | 0,05–2 | Kicsi | Csúszófelületek, korrózióvédelem, kopásgátlás |
| Fémkittelés | 0,1–3 | Nincs | Kisebb felületi hibák, kimaródások, repedések kitöltése |
A felrakóhegesztés során hegesztő eljárással (általában ívhegesztéssel, védőgázos MIG/MAG, AWI vagy bevontelektródás eljárással) visznek fel fémet a kopott felületre. A felrakott réteg anyaga lehet az alapfémhez hasonló vagy attól eltérő, kopásálló ötvözet (pl. keményfém-szemcsés felrakó elektróda). Az eljárás előnye a nagy tapadószilárdság és a viszonylag vastag réteg (akár több milliméter) felvitele. Hátránya, hogy az erős hőbevitel hőfeszültségeket, vetemedést és a hőhatásövezetben szilárdságcsökkenést okozhat, ezért az alkatrészt rendszerint utólag hőkezelni vagy feszültségmentesíteni kell. Az autójavításban felrakóhegesztéssel jellemzően nem biztonsági funkciójú tengelyek csapágycsapjait, fogaskerekek fészekfuratait, mezőgazdasági és munkagépek kopófelületeit újítják fel. Kerékagyat, kerékcsonkot, kormány- és fékalkatrészt felrakóhegesztéssel felújítani tilos, hacsak a gyártó kifejezetten meg nem engedi. A felrakás után az alkatrészt köszörülni vagy esztergálni kell a névleges méretre.
A fémszórás olyan eljárás, amelynél az olvadt vagy meglágyult fémszemcséket nagy sebességgel a megmunkált alapfelületre szórják. A szemcsék becsapódáskor letapadnak, és réteget alakítanak ki. Két fő változat terjedt el: a lángszórás, amelynél fémhuzalt vagy porként adagolt fémet oxigén–acetilén lángban olvasztanak meg és sűrített levegővel porlasztanak, valamint az ívszórás, amelynél két huzalelektróda között húzott ív megolvasztja a huzalt, és sűrített levegő röpíti a szemcséket. A felvitt réteg porózus, ezért kenőanyagot jól megköt, de korrózió elleni védelme korlátozott. Fémszórással jól javíthatók hajtóműház furatok, tengelyvégek, siklócsapágyak fészkei. A tapadás alapfeltétele az alapfelület alapos tisztítása és érdesítése (pl. homokfúvás, menetes leszúrás), valamint az alkatrész előmelegítése.
A galvanizálás során elektrolitikus úton visznek fel fémes bevonatot. Az autójavításban leggyakrabban kemény krómozást és nikkelezést használnak (a króm(VI)-vegyületekkel dolgozó kemény krómozás egészségre veszélyes, uniós engedélyhez kötött; ellenőrizendő: REACH). A foszfátozás nem galvanikus fémleválasztás, hanem kémiai konverziós bevonat, térfogatnövelő felújításra nem alkalmas. A nikkelezés kopásálló, korrózióálló réteget ad; a krómozás nagyon kemény, alacsony súrlódású felületet biztosít (pl. munkahenger-dugattyúrudak, szelepszárak). A foszfátozás elsősorban korrózióvédő és kenőalapréteg. A kadmiumozást – amely korábban elterjedt korrózióvédelem volt – az EU-ban a környezet- és egészségvédelmi szabályok (például a REACH) miatt szigorúan korlátozzák, járműjavításban ma már gyakorlatilag nem alkalmazzák (ellenőrizendő: hatályos uniós vegyianyag-szabályozás). A galvanikus bevonat előnye, hogy nem jár melegítéssel, így nincs hődeformáció, a rétegvastagság pontosan szabályozható. Hátránya, hogy viszonylag vékony réteget ad, és a folyamat vegyszerek oldatait használja, ezért környezetvédelmi előírásokat kell betartani.
Műanyag bevonatokat akkor használnak, ha kopásgátlásra, korrózióvédelemre vagy csúszófelület kialakítására van szükség, és a terhelés nem nagy. A leggyakoribb eljárások:
Az autójavításban műanyag bevonatot elsősorban vezérlő-, fogaskerék- és csúszófelületeken, illetve korrózióvédelemre használnak. A réteg tapadásához itt is elengedhetetlen a felület zsírtalanítása, érdesítése és előmelegítése.
A fémkittelés két- vagy háromkomponensű, műgyanta alapú anyagokkal végzett felülethelyreállítás. A kitöltő anyag jellemzően epoxigyanta, fémpor (acél, alumínium, bronz) és térhálósító keveréke. A kittelés hidegen, szerszám nélkül, akár a helyszínen is elvégezhető. Jellemző alkalmazások: öntvényházak kisebb kimaródásai, repedések, furatok bővülése, passzított felületek. A fémkittelés azonban nem alkalmas nagy mechanikai terhelésű vagy biztonsági funkciót ellátó alkatrész javítására. Ilyen esetben a gyártói előírás szerinti hegesztés vagy csere szükséges. A fémkittelés előnye, hogy nem jár hővel, így nincs hődeformáció; hátránya a kisebb szilárdság és a hőtűrés korlátozottsága.
A felújított alkatrész minőségét több lépésben ellenőrzik:
Szabály. Biztonsági alkatrészt – kormány, fék, futómű, pirotechnikai elem, HV-rendszer – felújítani csak a gyártói felújítási utasítás szerint szabad. A gyártó által nem engedélyezett felújítás tilos, mert a baleset és a műszaki vizsga meghiúsulásának kockázata nagy.
Eset. Egy idősebb dízel kisteherautó váltójából zaj szűrődött. A szétszerelésnél kiderült, hogy a hajtóműházban a csapágy fészke kopott, a csapágy külső gyűrűje lötyögött. Az új ház beszerzése drága és lassú lett volna. A műhely a házat fémszórással javíttatta: a furatot homokfúvással előkészítették, majd bronz alapú fémszórással feltöltötték, végül elsősorban furatköszörüléssel a csapágyillesztés tűrésére munkálták. A felújítás után a csapágy beszerelése a gyártói illesztés szerinti szorossággal történt, a próbaúton a zaj megszűnt, és a hőmérséklet is normális maradt. A tanulság: a fémszórás megfelelő előkészítéssel és utómunkálással gyakran gazdaságos megoldás, de a furat és a csapágy illesztését gyártói adat szerint kell ellenőrizni (ellenőrizendő: gyártói illesztési előírás).
1. feladat (A). Sorolja fel a térfogatnöveléses felújítási eljárásokat, és mindegyikhez írjon egy-egy jellemző alkalmazási példát!
2. feladat (A). Magyarázza el, mi a különbség a lángszórásos és az ívszórásos fémszórás között!
3. feladat (B). Egy kopott tengelycsap névleges átmérője . A kopás miatt a legkisebb átmérő . Felrakóhegesztéssel javítják, majd köszörülik. Mekkora minimális rétegvastagságot kell felvinni ahhoz, hogy a köszörülés után a névleges méret elérhető legyen, ha a köszörülési ráhagyás az átmérőre számítva? Fogalmazza meg a rétegvastagság és az átmérőnövekedés kapcsolatát!
4. feladat (B). Rendezze sorrendbe a következő technológiai lépéseket egy házfurat fémszórásos felújításánál: (1) fúvatás, (2) zsírtalanítás, (3) köszörülés a végleges méretre, (4) fémszórás, (5) előmelegítés. Indokolja is a sorrendet!
5. feladat (C). Adott egy hajtóműház illesztő furata, amelyen a csapágy fészke kimérten -t kopott. A furat javítása után a csapágyat szorosan kell besajtolni: az illesztés előírt negatív átmérőtűrése . Melyik eljárást választaná és miért? Milyen utólagos ellenőrzéseket végezne el?
6. feladat (D). Egy ügyfél kisteherautójának kormányösszekötő gömbcsuklóháza kopott, és a vizsgálat holtjátékot jelzett. Az ügyfél olcsó fémkittelést kér. Hogyan jár el? Indokolja a döntését a biztonsági és jogi követelmények alapján!
Önellenőrzés – válaszok
1. feladat megoldása.
Felrakóhegesztés – nem biztonsági funkciójú tengelycsapok felújítása;
fémszórás – hajtóműház furatok; galvanizálás (krómozás, nikkelezés) –
dugattyúrudak, szelepszárak; műanyag bevonatok – csúszófelületek,
korrózióvédelem; fémkittelés – kisebb kimaródások a házon.
2. feladat megoldása.
A lángszórásnál a fémhuzalt vagy port éghető gáz (általában
oxigén–acetilén) lángjában olvasztják meg, majd sűrített levegő
porlasztja. Az ívszórásnál két huzalelektróda között húzott elektromos
ív hője olvasztja meg az anyagot, és szintén sűrített levegő röpíti a
szemcséket. Mindkettőnél a szemcsék nagy sebességgel csapódnak a
felülethez.
3. feladat megoldása.
Adott: névleges átmérő
;
kopott átmérő
;
köszörülési ráhagyás
(átmérőre). Keresett: minimális felrakott rétegvastagság
(oldalanként).
A köszörülés előtti minimális átmérő:
.
A jelenlegi átmérő
,
tehát az átmérőnövekedés:
.
A rétegvastagság oldalanként ennek a fele:
.
Ellenőrzés: a felrakott anyag az egész kerületen egyenletesen oszlik el,
ezért az átmérő növekedése a kétszeres rétegvastagságnak felel meg. A
számított rétegvastagság reális, mert a felrakóhegesztésnél jellemzően
0,5 mm-nél vastagabb réteget is fel lehet vinni, de itt a minimális
értéket adtuk meg.
4. feladat megoldása.
Helyes sorrend: (2) zsírtalanítás → (1) fúvatás (érdesítés) → (5)
előmelegítés → (4) fémszórás → (3) köszörülés végleges méretre, azaz
2–1–5–4–3.
Indoklás: a zsírtalanítás eltávolítja az olajos szennyeződést; a fúvatás
érdesíti a felületet, hogy a részecskék mechanikailag is
kapcsolódhassanak; az előmelegítés csökkenti a hőfeszültséget és javítja
a tapadást; a fémszórás felviszi a réteget; végül a köszörülés
biztosítja a végső méret- és alakpontosságot.
5. feladat megoldása.
A megfelelő eljárás a fémszórás, mert a furatban lévő
kopás
,
ami egy viszonylag kis méret, és a fémszórás jól szabályozott, porózus
réteget ad, ami kenőanyagot is tart. A felújítás után furatköszörüléssel
kell a csapágyfészket a névleges átmérőre munkálni, majd ellenőrizni
kell: (1) a furat átmérőjét és hengerességét mérőórával vagy belső
mikrométerrel; (2) a felület érdességét; (3) az illesztés negatív
tűrését a csapágyra vonatkoztatva
(
szorosságot kell elérni); (4) a réteg tapadását (pl. vizuálisan,
kopogtatóval vagy gyártói előírás szerint). A végső beépítés előtt a
csapágyat próbanyomással kell ellenőrizni.
6. feladat megoldása.
A gömbcsuklóház a kormányrendszer része, tehát
biztonsági alkatrész. A fémkittelés nem megengedett, mert a javított
réteg nem bírja a dinamikus terhelést és a kopást, így a holtjáték hamar
visszatérhet, és kormányozhatósági hibához, balesethez vezethet. A
szerelőnek vissza kell utasítania a fémkittelést, és a gyártói előírás
szerint új gömbcsuklót vagy komplett kormányösszekötő
elemet kell beépíteni. Ezt a műszaki vizsga és a munkavédelmi
szabályok is megkövetelik. A munkalapon dokumentálni kell az elvégzett
cserét.
Cél: Egy kopott, nem biztonsági funkciójú
tengelycsap (például szivattyú- vagy hajtóműtengely) eredeti méretének
visszaállítása felrakóhegesztéssel, majd köszörüléssel.
Jármű- és alkatrész-azonosítás: Az alkatrész rajzszáma,
anyagminősége és a gyártói mérettűrések rögzítése a munkalapon.
Szükséges szerszámok, eszközök: hegesztő (MIG/MAG vagy
AWI), huzal vagy elektróda, eszterga/köszörűgép, mérőeszközök
(mikrométer, mérőóra, tolómérő), hőmérsékletmérő, egyéni védőeszközök
(hegesztőpajzs, kesztyű, védőruha, elszívás).
Anyagok: felrakó hegesztőanyag (az alapanyaghoz előírt
ötvözet), hűtőfolyadék, ha szükséges.
Biztonsági korlát. A feladat tanműhelyi környezetre, oktató felügyeletére és a gyártói javítási utasítás betartására vonatkozik; a megadott értékek tanulási példák.
Munkavédelmi és környezetvédelmi lépések: - A hegesztéshez elszívó berendezést kell használni, a füstgázok nem lélegezhetők be. - A munkaterületet tűzveszélyes anyagoktól mentesíteni kell; tűzoltó készülék legyen a közelben. - A felrakóhegesztésnél keletkező salakot és fémport veszélyes hulladékként kell gyűjteni. - A hűtő- és köszörű folyadékot a hulladékkezelési előírás szerint kell tárolni és leadni (ellenőrizendő: hatályos hulladékjogszabály).
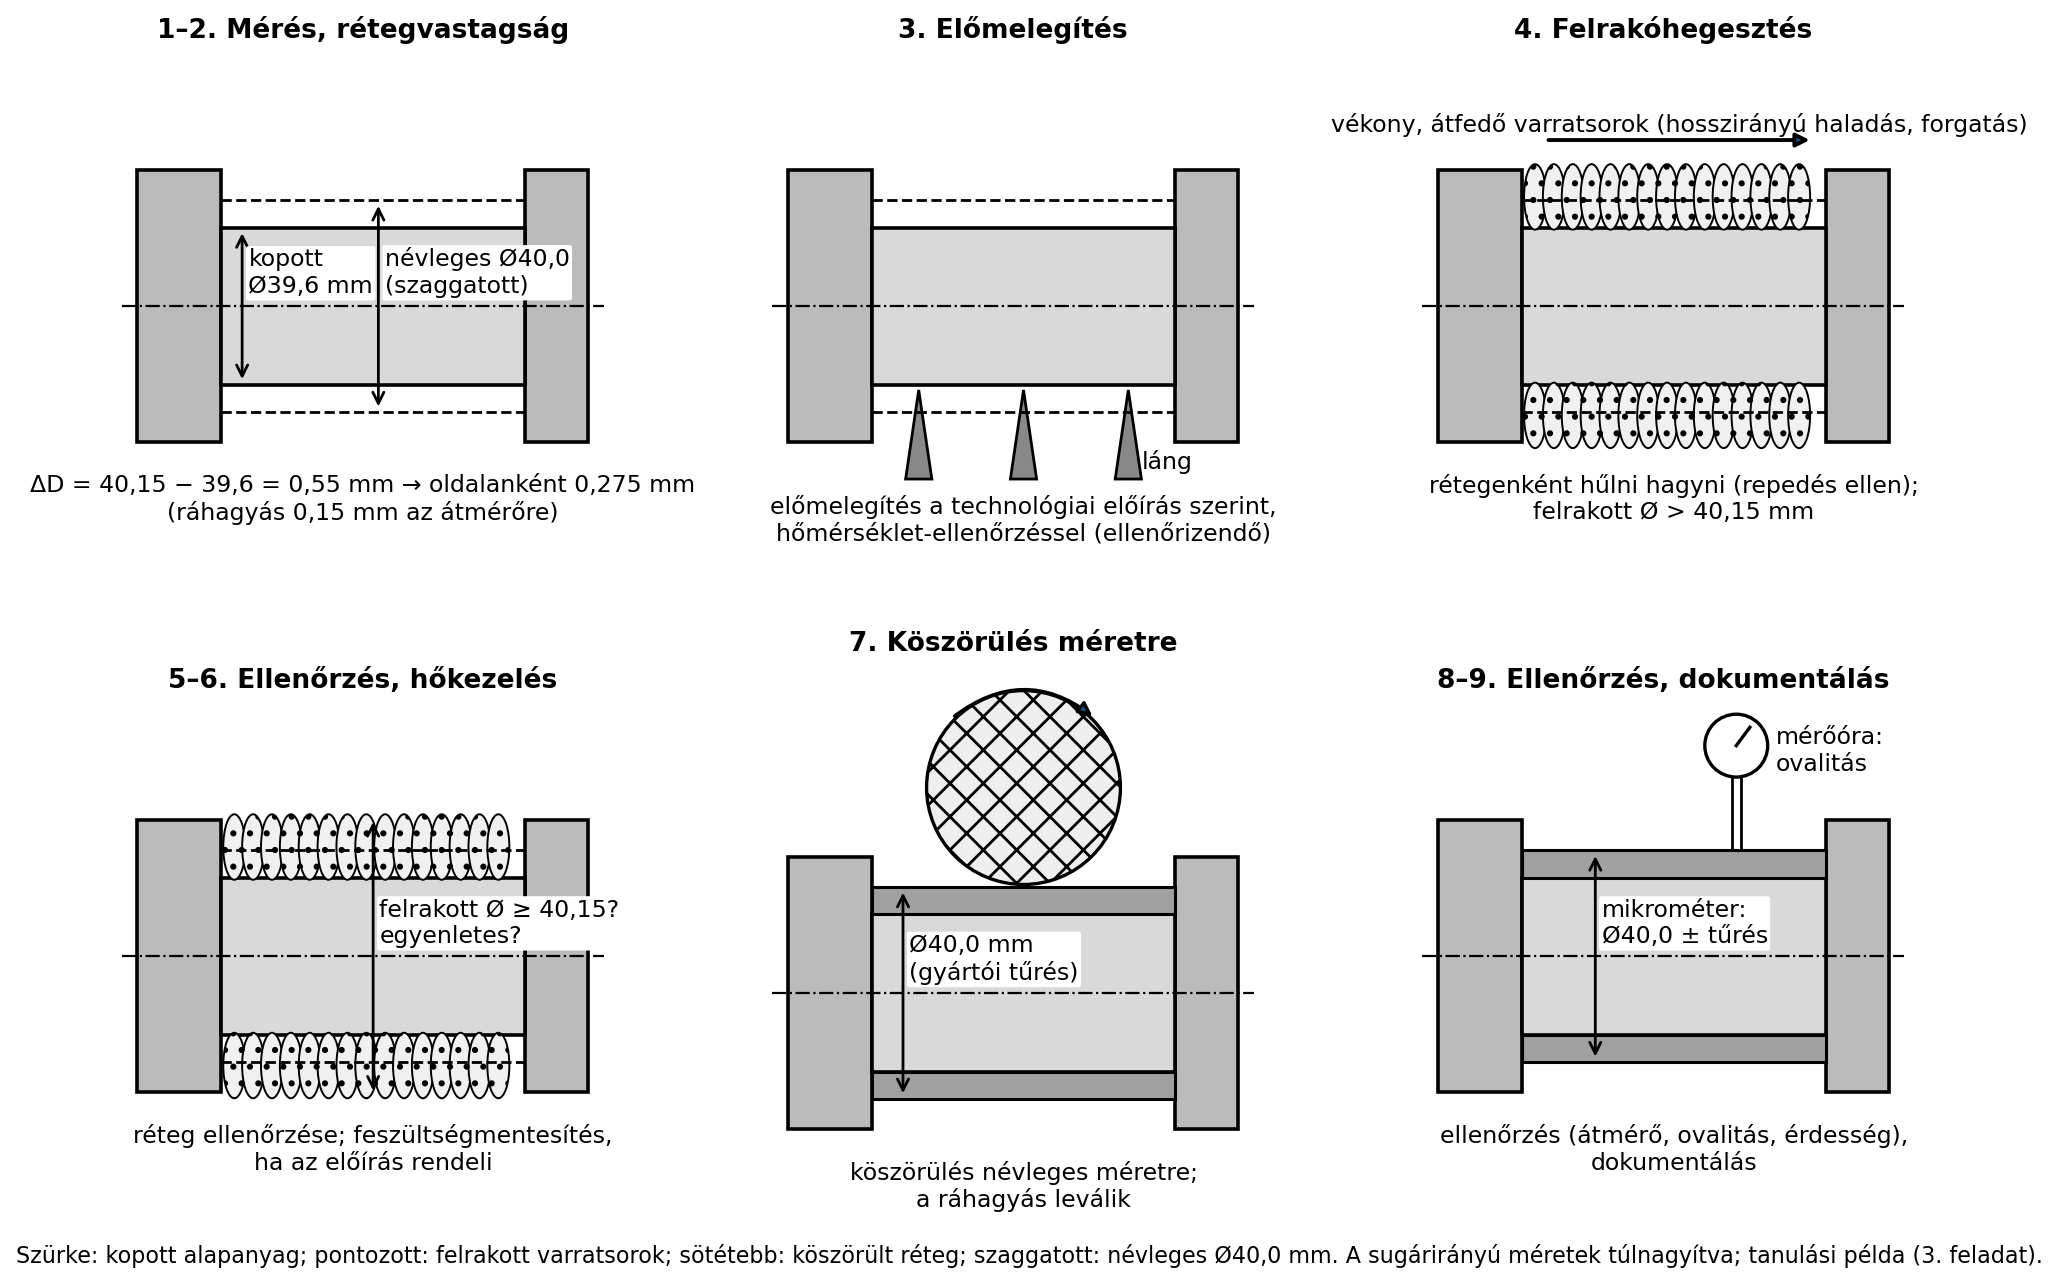
A képsor a lenti munkalépéseket követi: a kopott Ø39,6 mm-es csapra legalább Ø40,15 mm-ig kell felrakni (oldalanként 0,275 mm), hogy a köszörülés után a névleges Ø40,0 mm elérhető legyen. A HTML-változatban a lépések egyenként léptethetők.
Számozott munkalépések: 1. Az alkatrészt tisztítsa meg és mérje meg a kopott átmérőt; rögzítse az eltérést a névleges mérettől. 2. Határozza meg a szükséges felrakási vastagságot a köszörülési ráhagyással együtt (lásd a 3. feladat számítását). 3. Melegítse elő az alkatrészt a hegesztési előírás szerint (ellenőrizendő: gyártói/technológiai adat). 4. Végezze el a felrakóhegesztést vékony, átfedő sávokban; hagyja a réteget hűlni a repedések elkerülése érdekében. 5. Ellenőrizze a felrakott réteg méretét és egyenletességét; ha szükséges, ismételje meg a hegesztést. 6. Hőkezelje vagy feszültségmentesítse az alkatrészt, ha az előírás úgy rendeli. 7. Esztergálja vagy köszörülje a felrakott csapot a névleges méretre, a gyártói tűrés betartásával. 8. Ellenőrizze a végleges átmérőt mikrométerrel, az ovalitást mérőórával, és a felületi érdességet; a hőhatásövezetben végezzen repedésvizsgálatot (mágneses vagy festékdiffúziós). 9. Dokumentálja a munkát: felhasznált anyag, rétegvastagság, méretek, hőkezelés.
Jellemző hibák: túl vastag egy menetben felvitt
réteg → repedés; nem megfelelő előmelegítés → tapadási hiba; a ráhagyás
figyelmen kívül hagyása → a végleges méret nem érhető el.
Dokumentálás: munkalap, szervizkönyv vagy felújítási
jegyzőkönyv, fotókkal.
Környezetvédelem. A felújítási technológiák során veszélyes anyagok keletkezhetnek: hegesztési füst, fémpor, galvanizáló oldatok, műanyagpor, oldószerek. Minden hulladékot a veszélyes hulladékokra vonatkozó előírások szerint kell szelektíven gyűjteni, tárolni és leadni (ellenőrizendő: hatályos hulladékjogszabály). A galvanizáló fürdők oldatait különleges kezelésre kell leadni, a szennyvizet tilos a csatornába engedni. A kadmiumozás a környezet- és egészségkárosító hatása miatt az EU-ban erősen korlátozott (ellenőrizendő: hatályos REACH). A fémszórásnál és műanyagozásnál a levegőbe kerülő port elszívással kell felfogni, a szűrőket veszélyes hulladékként kezelni.
A térfogatnöveléses felújítási technológiák lehetővé teszik a kopott alkatrészek eredeti méretének és funkciójának helyreállítását anélkül, hogy az alapanyagot ki kellene cserélni. A leggyakoribb eljárások: felrakóhegesztés (nagy tapadás, erős hőhatás), fémszórás (kis hőhatás, porózus réteg), galvanizálás (hideg eljárás, vékony, pontos réteg; a kadmiumozás korlátozott), műanyag bevonatok (kopás- és korrózióvédelem) és fémkittelés (hideg kitöltés kisebb hibákra). A tapadás feltétele a felület tisztítása, zsírtalanítása és érdesítése. Biztonsági alkatrészt csak a gyártói felújítási utasítás szerint szabad javítani; kétség esetén az új alkatrészt kell választani. A felújított alkatrészt utómunkálással, méret- és tapadásvizsgálattal kell ellenőrizni. A felújítás vagy csere döntésének szempontjait az Anyagvizsgálatok és hibakereső vizsgálatok alfejezetben tárgyaljuk tovább.
Továbbvitt eredmény. A felújítási eljárás kiválasztásában és a felújíthatóság megítélésében itt tanult szempontokat (hőhatás, rétegvastagság, tapadás, biztonsági korlát) használjuk fel az Anyagvizsgálatok és hibakereső vizsgálatok alfejezetben, amikor egy hibás alkatrésznél mérésekkel és vizsgálatokkal döntjük el, hogy a felújítás vagy a csere a gazdaságosabb és biztonságosabb megoldás.
Forrástípusok: a járműgyártók felújítási előírásai, hegesztéstechnológiai és fémszórási szakkönyvek, galvanizálási technológiai útmutatók, hulladék- és vegyianyag-jogszabályok (pl. REACH, hulladékkeret-irányelv – ellenőrizendő: pontos uniós és hazai szabályok). A kadmiumozás korlátozására vonatkozó uniós vegyianyag-szabályozás pontos rendeletszámát és hatályát ellenőrizni kell. A felrakóhegesztésnél és fémszórásnál használt anyagok, hőmérsékletek és rétegvastagságok a technológiai előírás szerint eltérhetnek; a táblázatban szereplő értékek tájékoztató jellegűek (ellenőrizendő). A gyakorlati útmutató lépései tanulási példák, a konkrét munkánál a gyártói javítási utasítás és a technológiai adatlap az irányadó.