Statikus változat (mint a PDF-ben)
Egy rosszul meghúzott kerékcsavar menet közben kilazulhat. Egy túlhúzott csavar elszakadhat, vagy összenyomhatja a tömítést úgy, hogy az olaj később szivárog. A beragadt csavar pedig sokszor a javítás legfontosabb akadálya: ha nem tudod szakszerűen eltávolítani, az egész munka megáll. A kötések készítése és oldása ezért nem „mellékes szerelői művelet”, hanem a szakma alapja: ugyanaz a logika tér vissza a motor, az erőátvitel, a futómű és a gépjármű-villamosság javításánál is. Ebben az alfejezetben tanműhelyi gyakorlóelemeken, oktató felügyelete mellett sajátíthatod el a csavarozást, szegecselést, forrasztást, ragasztást, valamint a beragadt csavar eltávolítását.
Képzelj el egy tanműhelyi munkapadot. Satuba fogott próbalemezek, előttük egy beállítható nyomatékkulcs, popszegecsfogó, forrasztóállomás, kétkomponensű fémragasztó, balmenetes fúró és csavarkihajtó. A feladat: egy fedél tíz csavarral szorít egy tömítést. A csavarokat nem körben, hanem keresztben, fokozatosan kell meghúzni: először csak kézzel, majd például 5 Nm-rel, végül 10 Nm-rel. A digitális nyomatékkulcs kijelzője 10,0 Nm-t mutat – ez tanulási példa. Ha a sorrend rossz, a fedél egyik oldala előbb feszül meg, a tömítés kinyomódik és olajszivárgás keletkezik. Ugyanez a helyzet nagyobb léptékben a hengerfejnél is.
Definíció. A kötés két vagy több alkatrész olyan kapcsolata, amely az üzemi terhelést átadja. Oldhatóság szerint megkülönböztetünk oldható kötést (például csavarkötés, zsugorkötés) és nem oldható kötést (például szegecskötés, forrasztott vagy ragasztott kötés). Vannak félig oldható vagy csak roncsolással oldható kötések is.
Definíció. A csavarkötés meghúzási nyomatéka az a forgatónyomaték, amellyel a csavarban meghatározott előfeszítő erőt hozunk létre. Az egyszerűsített összefüggés:
ahol:
Számpélda: M10-es csavar, , : (tanulási példa; ellenőrizendő: gyártói nyomatékadat).
Szabály. A pontos meghúzási nyomatékot és szögértéket mindig a gyártói javítási utasításból kell venni. A könyvben megadott értékek tanulási példák.
Definíció. A nyúlócsavar olyan csavar, amelyet úgy alakítottak ki, hogy a megadott nyomaték elérése után a csavart még meghatározott szöggel tovább feszítik. A csavar a szöghúzás során a folyáshatárig vagy kissé a képlékeny tartományba nyúlik; ott a szárerő a nyúlás további növekedésével alig változik, ezért az előfeszítés kevésbé függ a súrlódástól. Emiatt a nyúlócsavar maradó alakváltozást szenved, és a gyártó jellemzően egyszer használatosnak jelöli (ellenőrizendő: a gyártói javítási adat). Sok modern járműben a hengerfejcsavar vagy a főcsapágycsavar nyúlócsavar.
Figyelem. A nyúlócsavart a gyártó gyakran egyszer használatosnak jelöli: a cserét a javítási utasítás szerint kötelező elvégezni. A használt nyúlócsavar újrafelhasználása tilos lehet, mert a megfolyási szakasz után már nem ad megbízható előfeszítő erőt.
A csavarkötés szerelése nem egyszerűen addig húzás, amíg „szorosan nem érzed”. A szerelőnek ismernie kell a nyomatékkulcsot, a szöggel meghúzást, a meghúzási sorrendet és a csavarbiztosításokat.
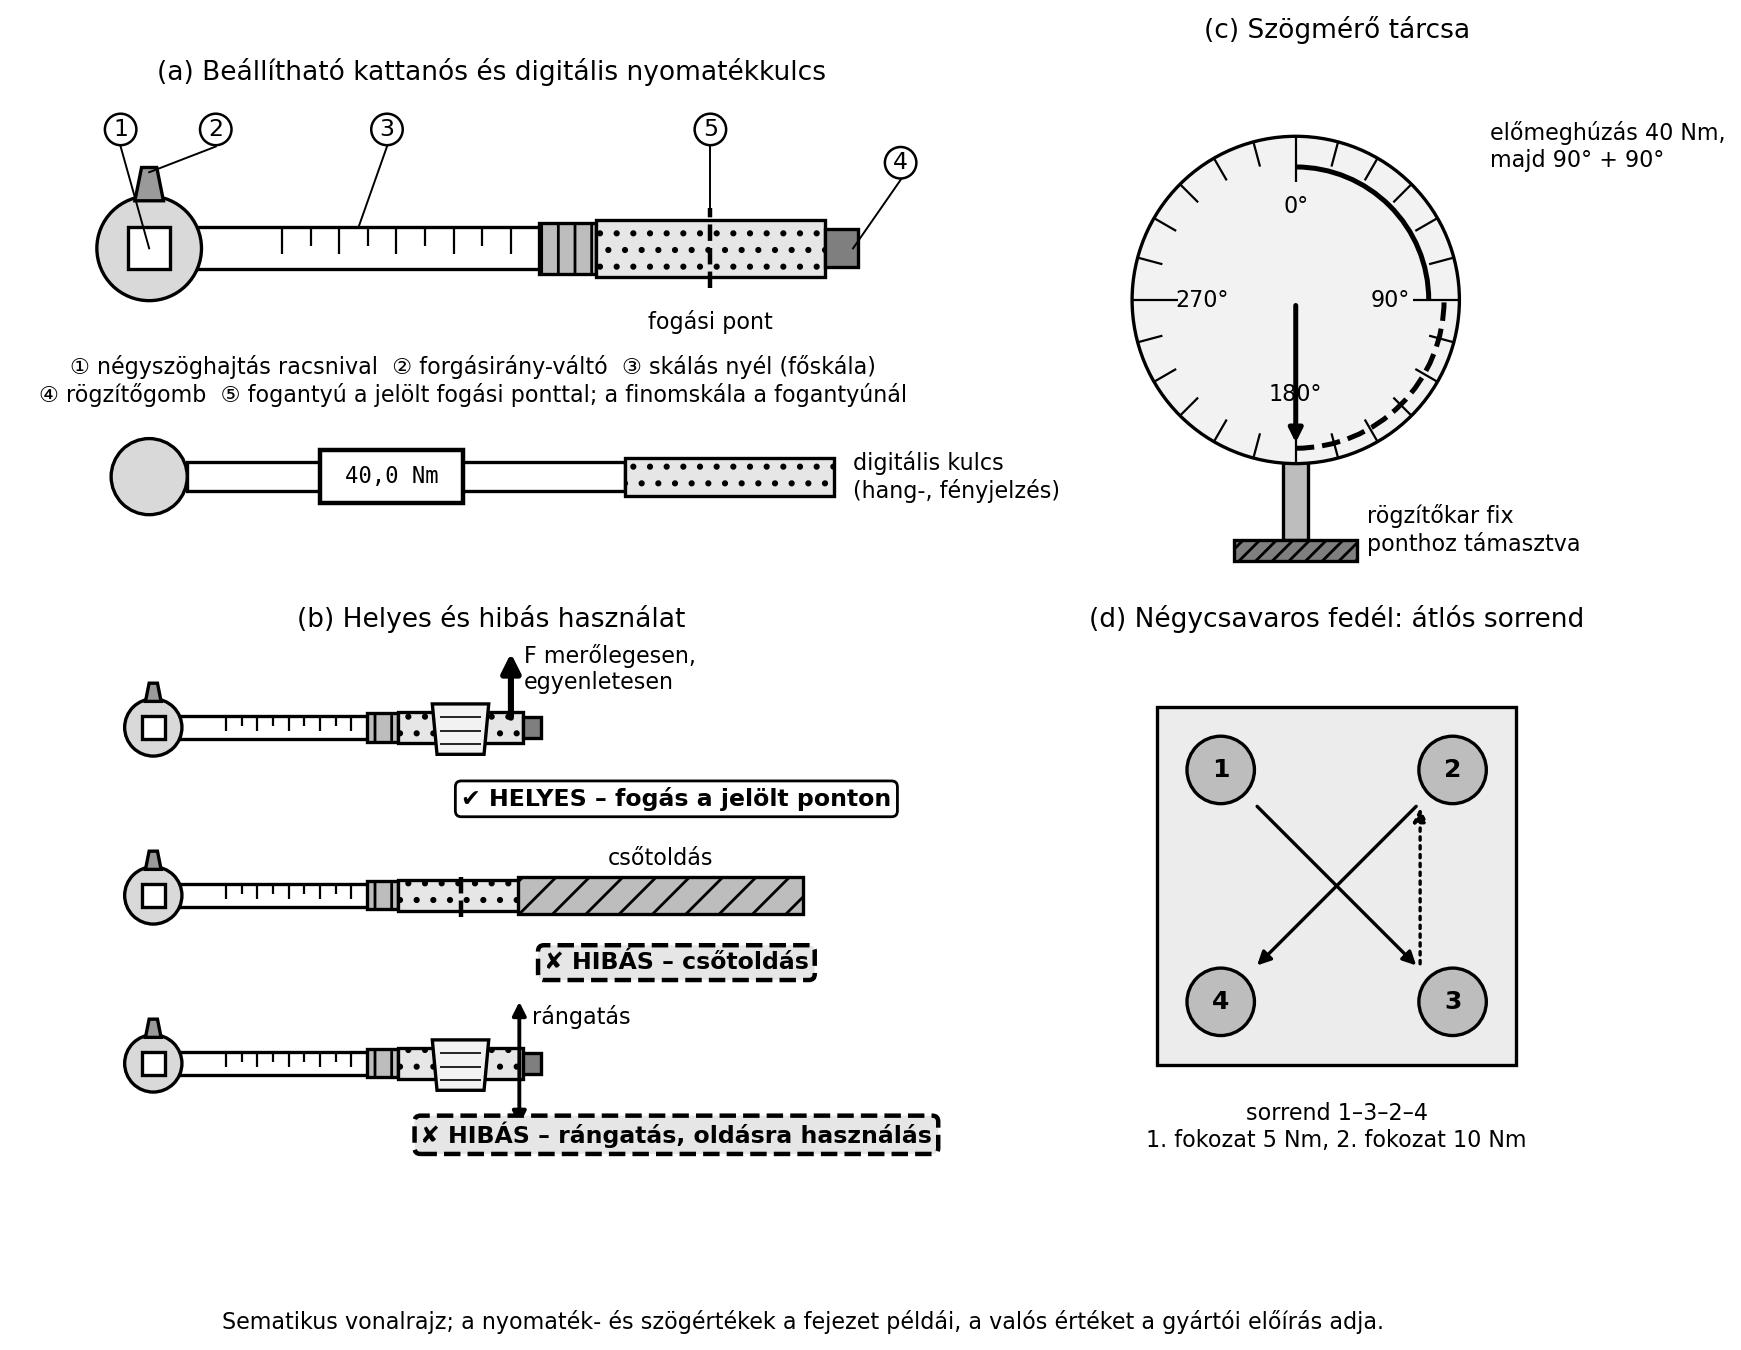
A gyártói nyomatékot nyomatékkulccsal vagy nyomatékkulcsos csavarozóval állítjuk be. A leggyakoribb típusok:
Használat előtt a kulcsot a gyártói utasítás szerint kikapcsolt állapotban tároljuk, és évente rendre kalibráltatjuk (ellenőrizendő: a műhely előírása szerinti időköz). Ha a kulcsot leejtjük, kalibrálásig ne használjuk.
Előírás. A nyomatékkulcsot feszesen, a meghúzás irányában kell húzni. Ne rángassuk, ne toldjuk meg csővel, és ne használjuk oldásra, mert a túllépés tönkreteszi a mérőszerkezetet.
A korszerű csavarkötéseknél a gyártói előírás gyakran két lépésből áll:
Ezt a szöget szögmérő tárcsával vagy digitális nyomatékkulcs szögmérőjével mérjük. A szögmérőt a kulcs feje és a csavar között kell elhelyezni, vagy a digitális kulcs automatikusan méri. A szöggel húzás előtt a felületet a gyártó szerint be kell olajozni vagy szárazon hagyni, mert a kenés jelentősen megváltoztatja a súrlódási tényezőt.
A többcsavaros fedéleket, hengerfejeket, keréktárcsákat mindig fokozatosan és keresztben húzzuk. A cél az egyenletes felfekvés és a tömítés egyenletes összenyomása.
Példa négycsavaros fedélre:
A hibás körbehúzás elkerülése érdekében mindig átlósan dolgozzunk.
Az ábra (a) része a kattanós kulcs részeit mutatja (① négyszöghajtás racsnival, ② forgásirány-váltó, ③ skálás nyél, ④ rögzítőgomb, ⑤ fogantyú a jelölt fogási ponttal), (b) része a helyes fogást és a tilos csőtoldást, rángatást, (c) része a szögmérő tárcsát a 40 Nm + 90° + 90° példával, (d) része az óramutató szerint számozott négy csavar átlós 1–3–2–4 sorrendjét két fokozatban (5 Nm, majd 10 Nm).
A csavar meglazulhat rázkódás, hőtágulás vagy terhelésváltozás hatására. A biztosítás módja függ a kötés helyétől:
A biztonsági alkatrészeknél – fék, kormány, futómű – a gyártó által előírt biztosítást mindig új elemmel kell végezni, mert a használt biztosítóelem ki fáradhat.
Példa. Személygépkocsi kerékcsavarját/kerékanyáját a gyártói nyomatékkal (például 120 Nm – ellenőrizendő: gyártói adat), tiszta, szárazon szerelt menettel húzzuk meg; a kerékrögzítésnél menetrögzítőt és önzáró anyát nem használunk, az előfeszítést és a kúpos vagy gömbös felfekvés adja a biztosítást. A csavart csak nyomatékkulccsal szabad zárni. A kerékcsavart ne kenjük be a gyártó engedélye nélkül, mert a kenéssel ugyanarra a nyomatékra túl nagy szárerő és esetleg csavartörés következhet be.
Ezek a kötések gyakran nem csavaros oldhatók, hanem erő-, alak- vagy anyagzáró kapcsolatok.
A szegecs egyik végét képlékeny alakítással fejezzük be. A szegecskötés akkor megfelelő, ha a zárófej teljesen a felületre fekszik, nincs repedés, és a furat kitöltött. A hidegszegecselésnél kalapáccsal vagy szegecsfejezővel alakítjuk a fejet; a hőkezelést nem igénylő lemezeknél hidegen dolgozunk.
A popszegecs (vakszegecs) egyik oldalról szerelhető. A popszegecsfogó a szegecsszárat meghúzva kihúzza a furatból, miközben a hüvely hátul fejet képez. A zárószár eltörik. Popszegecset akkor használunk, ha a másik oldal nem hozzáférhető, például zárt szelvényű elemek, lemezburkolatok szerelésénél. A furat átmérőjének a szegecs gyártói adat szerinti méretűnek kell lennie, például 4,8 mm-es szegecshez 5,0 mm-es furat (ellenőrizendő: gyártói ajánlás).
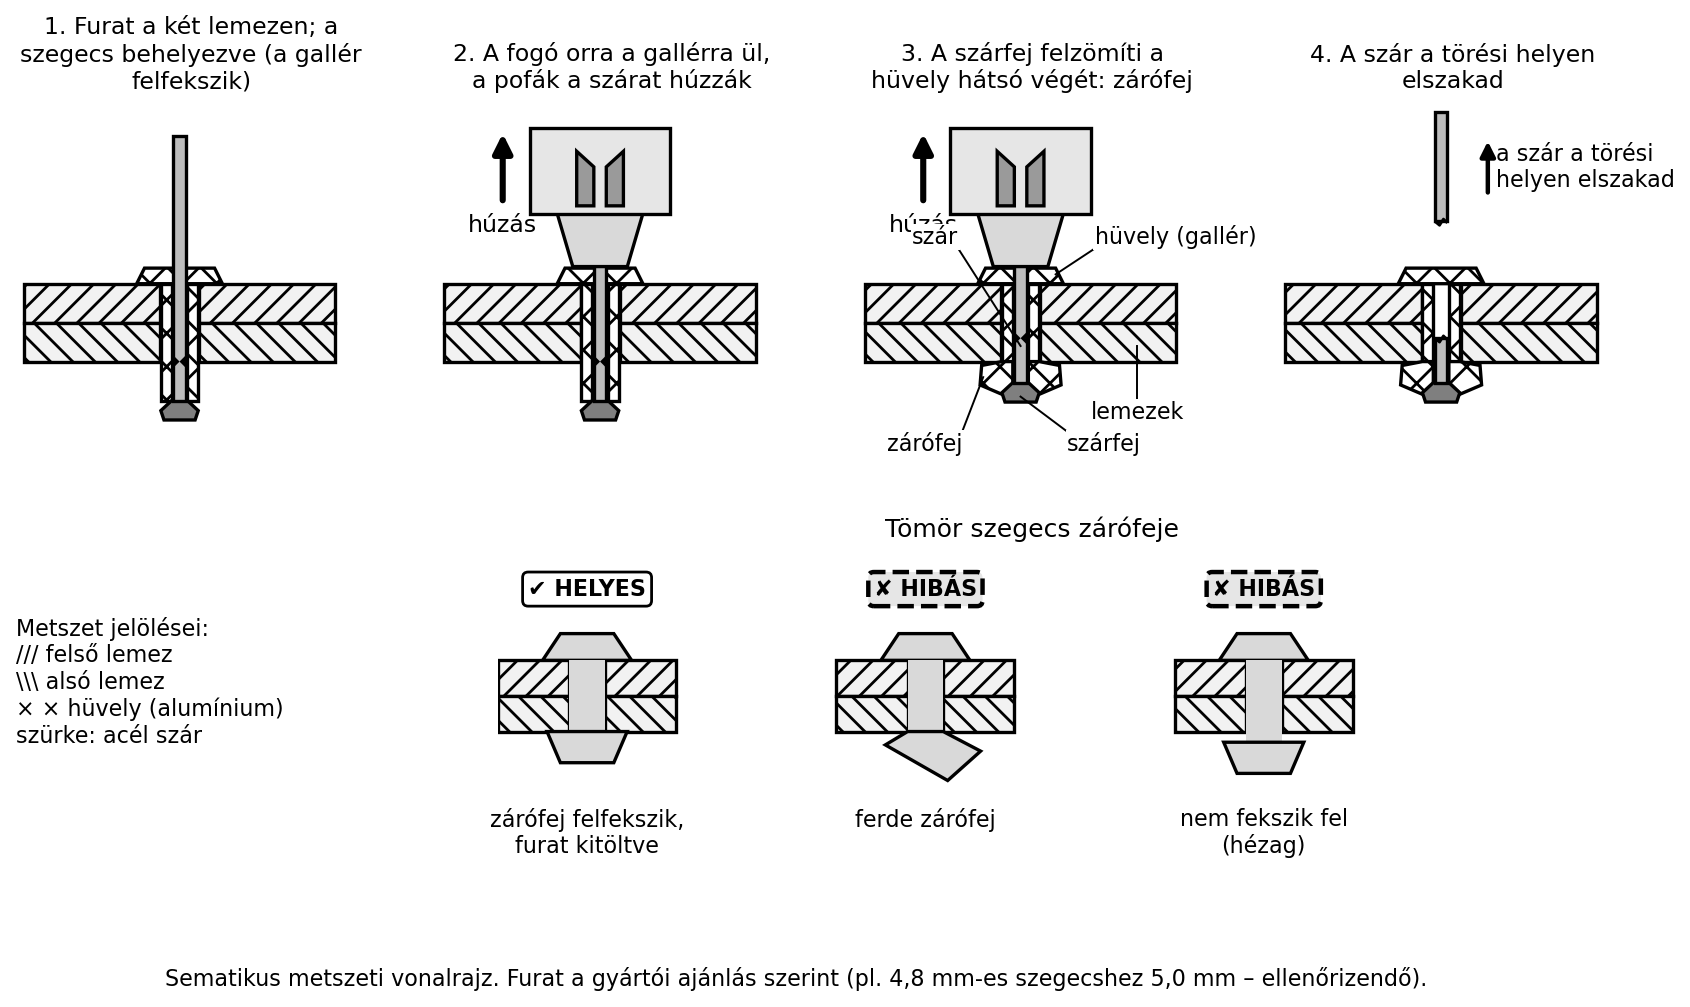
Az ábrán a szegecs gallérja az elülső lemezen fekszik, a fogó a szárat húzza, a szárfej a hüvely hátsó végét zárófejjé zömíti, végül a szár a törési helyen elszakad. Alul a tömör szegecs zárófeje: helyesen teljesen felfekszik, hibásan ferde vagy hézaggal áll.
A gépjármű-villamossági javításban a lágyforrasztást elsősorban kis keresztmetszetű vezetékek, jelkábelek, csatlakozószemek és érzékelőjelek rendbetételére használjuk, amikor a csavaros vagy préselt kötés nem alkalmas.
Definíció. A lágyforrasztás olyan kötés, amelynél az olvadáspontja 450 °C alatti forraszanyag kapcsolja össze a munkadarabokat. A munkadarabok nem olvadnak meg, a forrasz viszont a folyasztószer által megtisztított felületbe diffundál. A forrasztott kötés mechanikailag kisebb szilárdságú, mint a hegesztett, ezért járművön mindig tehermentesíteni kell.
Figyelem. Villamos vezeték javításához tilos savas folyasztószert használni, mert a maradvány korróziót okoz. Az elektronikai forrasztáshoz gyanta alapú vagy no-clean folyasztószer való. A pákavég ne legyen szennyezett; a rendszeres tisztításhoz sárgaréz forgácsos párnát vagy enyhén nedves szivacsot használjunk. A forrasztás füstjét szívassuk el, mert a gyanta-gőz irritálja a légutakat.
Környezetvédelem. Az elektronikai hulladék és az esetleges ólomtartalmú forraszmaradvány veszélyes hulladéknak minősülhet; a képződött hulladékot a megfelelő gyűjtőedénybe kell tenni (ellenőrizendő: a hatályos hulladékjogszabály szerint).
A ragasztott kötés a karosszéria- és a belső szerelésben egyre gyakrabban váltja ki a szegecselést vagy a ponthegesztést. A fémragasztás akkor erős, ha a felületet jól előkészítjük.
Előírás. A ragasztott kötés tervezett szilárdságát csak a ragasztó gyártói adatlapja szerinti felület előkészítéssel, keveréssel és hőmérséklettel lehet elérni. A tanműhelyi gyakorlatban az alábbi sorrendet kövessük:
A kötési idő nem csak a megkötés ideje: megkülönböztetünk feldolgozási időt, nyitott időt és elérési szilárdságot. Például egy epoxi alapú fémragasztó feldolgozási ideje 5-10 perc lehet, a teljes szilárdságot pedig 24 óra múlva éri el (tanulási példa). A munkadarabot a megadott idő előtt nem szabad terhelni.
A beragadt csavar eltávolítása a szerelő mindennapi feladata. A balesetes erőltetés töréshez vezet; jobb megelőzni.
Technológiai sorrend beragadt csavarhoz:
Letört csavar esetén:
Figyelem. A fúró könnyen letörhet, ezért kis átmérővel és alacsony fordulattal dolgozz. Viselj védőszemüveget; a fémforgács és a törött fúró szemsérülést okozhat. A beragadt csavart soha ne feszítsd túl hirtelen nagy erővel, mert az anyás felület is sérülhet.
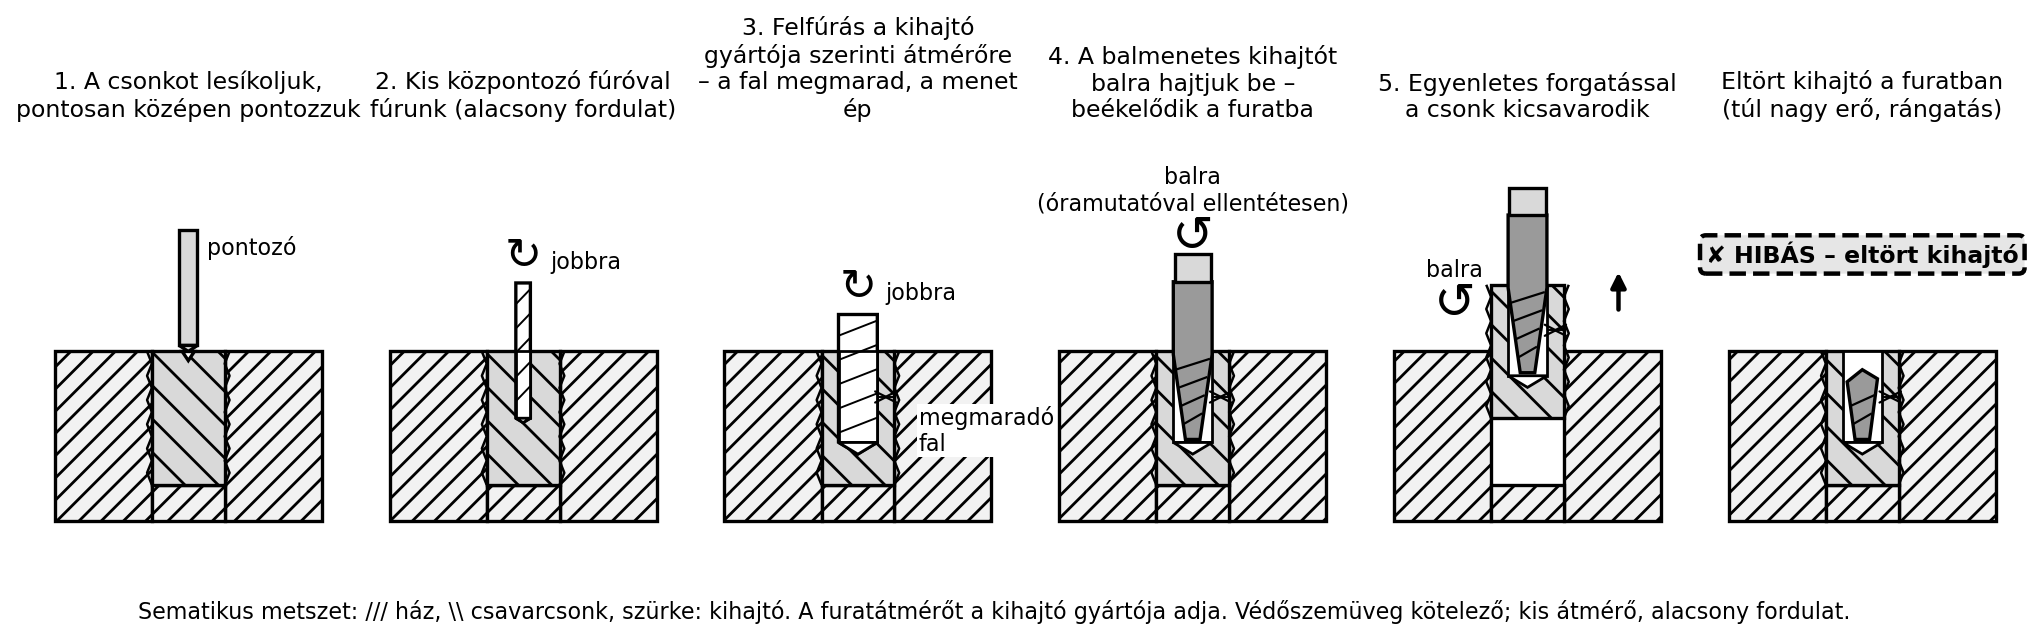
Az ábra a fenti lépéseket mutatja: lesíkolás és pontozás, központozó fúrás, felfúrás úgy, hogy a csonk fala és a ház menete megmaradjon, a kihajtó balra hajtva beékelődik, majd a csonk kicsavarodik. A jobb szélső kép a túl nagy erővel eltört kihajtót mutatja.
1. példa (nyomaték és erőkar). Egy kerékcsavart 120 Nm nyomatékkal kell meghúzni. A nyomatékkulcs fogási pontja a csavarközépponttól 0,4 m távolságra van. Mekkora erőt kell a kulcs végére kifejteni?
Adott:
,
.
Keresett:
.
Képlet:
,
ebből
.
Behelyettesítés:
.
Ellenőrzés: 300 N kb. 30 kg súlyerejének felel meg; egy felnőtt kézzel
tartósan kifejthető, reális.
2. példa (meghúzási sorrend ellenőrzése). Egy
négycsavaros fedél előírt meghúzási sorrendje: 1. és 4. átlósan, majd 2.
és 3. átlósan, fokozatosan. A tanuló körben húzta meg a csavarokat: 1,
2, 3, 4. Mi a következmény?
A körbehúzásnál az egyik oldal korán megfeszül, a fedél elfordulhat, a
tömítés kinyomódhat, a hermetikus zárás egyenetlen lesz. Helyes eljárás:
előbb kézzel minden csavart be, majd az átlós sorrendben fél nyomaték,
végül teljes nyomaték. Ez a hiba a tömítőfelület folyadék- és
gázszivárgását okozhatja.
Ellenőrzőlista kötésszereléshez: - A csavarkötés felülete tiszta, a menet ép. - A csavar és az anya anyaga, szilárdsági jele megfelel a gyártói adatnak. - A kenést a gyártó szerint alkalmazták. - A nyomatékkulcs beállított értéke helyes. - A meghúzási sorrend és a szögérték betartva. - A biztosítóelem új, és megfelelően zár. - A forrasztott kötés fényes, a forrasz jól felfutott, nincs hideg törés. - A ragasztott kötés a teljes felületen érintkezik, a ragasztó a fugából egyenletesen kiáll. - A munkadarabot a gyártó által előírt kötési időig nem terhelték.
Ügyfélpanasz. Egy személygépkocsi motorja alatt
olajfolt jelenik meg. A vizsgálat során a szerelő észreveszi, hogy az
olajteknő leeresztőcsavarját korábban túlhúzták: a tömítőalátét erősen
deformálódott, a csavarfej alatti felület benyomódott, a menet megnyúlt.
A panasz oka nem a tömítés, hanem a nem előírt nyomatékkal és
nyomatékkulcs nélkül végzett zárás.
Javítás. A sérült csavart és alátétet új, a gyártói
típus szerinti elemre cseréli. A forgattyúsház menetét ellenőrzi; itt
nem sérült. A leeresztőcsavart gyártói nyomatékkulccsal húzza meg
(tanulási példa: 30 Nm), a tömítőgyűrűt megfelelően összenyomja.
Ellenőrzés. Próbajárat után a leeresztőcsavar környéke
száraz.
Tanulság. A csavarkötés minősége a gyártói nyomaték
betartásától függ; a „szorosra húzás” érzet alapján tilos.
Munkalap: csavarkötés szerelése nyomatékkulccsal és szögre húzással
Cél: tanműhelyi fedél vagy próbalemez csavarjainak meghúzása előírt nyomatékra, szükség esetén szöggel.
Jármű- és adatazonosítás: a gyakorlóelem típusa, csavarok mérete, szilárdsági jele, a gyártói javítási adatból vett nyomaték és szög.
Szerszámok, mérőeszközök, anyagok: beállítható vagy digitális nyomatékkulcs, szögmérő (ha előírt), dugókulcs vagy bit készlet, kézi csavarhúzó, menetvizsgáló, menetrögzítő (ha előírt), tömítőelem (ha szükséges), tisztítószer, tiszta rongy.
Biztonsági korlát. A feladat tanműhelyi környezetre, oktató felügyeletére és a gyártói javítási utasítás betartására vonatkozik; a megadott értékek tanulási példák. Mindig viselj védőszemüveget, a forrasztott és ragasztott kötéseknél pedig kesztyűt, és gondoskodj elszívásról.
Munkavédelmi és környezetvédelmi lépések: kijelölt munkaterület, szerszámok rendezett tárolása, a felhasznált tisztító- és ragasztószereket a biztonsági adatlap szerint kezeljük, a hulladékot szelektíven gyűjtjük.
Munkalépések: 1. Azonosítsd a csavarkötést és a gyártói javítási adatot. Rögzítsd a nyomatékot és a szögértéket a munkalapon. 2. Tisztítsd meg a csavarokat, anyákat és a felfekvő felületeket. 3. Ellenőrizd a menetet; sérült, megnyúlt menetet ne használj. 4. Helyezd be az új tömítést vagy alátétet a gyártó szerint. 5. Csavard be kézzel az összes csavart, ügyelve arra, hogy ne keresztezd a menetet. 6. Válaszd ki a megfelelő dugókulcsot; a kapcsolódás pontos és teljes felületű legyen. 7. Állítsd be a nyomatékkulcsot az előírt értékre. 8. Húzd meg a csavarokat a gyártói sorrendben, először fél nyomatékkal, majd teljes nyomatékkal. 9. Ha szögfeszítés szükséges, ellenőrizd a kezdő helyzetet, és alkalmazd az előírt szöget. 10. Ellenőrizd a kötést: a csavarfej felfekvése egyenletes, a tömítés nem nyomódott ki, az esetleges biztosítás zár. 11. Végezd el a minőségellenőrzést, és dokumentáld a munkát a munkalapon.
Ellenőrzési pontok: a kattintás a beállított nyomatéknál megtörtént; a szögmérő a megadott értéket mutatja, például 90° ± 5°; a csavarok nem lazultak meg az első fokozat után.
Tipikus hibák: a nyomatékkulcs beállított értéke nem a előírt, a meghúzást körben végzik, a menetet kenés nélkül vagy túlkenve szerelik, a szögmérőt a beállítás után nem ellenőrzik.
Dokumentálás: a munkalapra fel kell jegyezni a beállított nyomatékot, szöget, sorrendet, a felhasznált elemeket és az esetleges eltérést.
1. hiba: a csavarokat körben húzzák meg átlós sorrend
helyett.
A fedél egyenetlenül feszül, a tömítés kinyomódik, szivárgás marad.
Helyes gyakorlat: kézi becsavarás, majd átlósan, fokozatosan.
2. hiba: a nyomatékkulcsot megtoldják vagy oldásra
használják.
A külső cső megnöveli a kart, így a beállított nyomaték helyett nagyobb
nyomatékot viszünk fel; a kulcs mérőszerkezete is tönkremegy. Oldásra
csak csavarbontó szerszámot használj.
3. hiba: a forrasztásnál savas folyasztószert alkalmaznak
villamos vezetéken.
A savas folyasztószer a kötés után korróziót okoz. Csak gyanta alapú
vagy elektronikai no-clean folyasztószer használható.
4. hiba: a nyúlócsavart újra felhasználják, vagy a szöghúzást
kihagyják.
A nyúlócsavar megfolyása után a szárerő nem állandó; a kötés meglazulhat
vagy törhet. A gyártó által egyszer használatosnak jelölt csavart mindig
cserélni kell.
1. feladat (A). Határozd meg a meghúzási nyomaték fogalmát, és írd fel az egyszerűsített összefüggést a csavar előfeszítő ereje és a csavar átmérője között!
2. feladat (A). Egy berendezés fedelét öt csavarral rögzítik. Rajzold le szövegesen a csavarok meghúzási sorrendjét, és indokold, miért fokozatosan dolgozunk!
3. feladat (B). Egy nyomatékkulcs beállítása 80 Nm. A kulcs fejétől a markolatig a kar hossza 0,35 m. Mekkora kézi erő szükséges a beállított nyomaték eléréséhez? Miért tilos a nyomatékkulcsot toldattal meghosszabbítani?
4. feladat (B). Sorold be az alábbi kötéseket oldhatóság szerint, és indokold: csavarkötés, szegecskötés, zsugorkötés, forrasztott kötés, ragasztott kötés!
5. feladat (C). Miért nem szabad lánggal hevíteni a zsugorkötéshez melegített csapágygyűrűt? Milyen hőmérséklet-tartományt tarthatunk irányadónak? (tanulási példa, ellenőrizendő a csapágygyártó adata.)
6. feladat (D). Ügyfél panasza: a bal első kerék csavarjai menet közben többször meglazultak. A kolléga kerékcsavar-rögzítő folyadékot akar alkalmazni, de nem tudja, milyen típust. Milyen okot gyanítasz először, és milyen ellenőrzést végzel? Milyen javítást javasolhatsz a gyártó adata alapján?
1. feladat megoldása.
Meghúzási nyomaték a csavaron alkalmazott forgatónyomaték, amellyel a
csavarszárban előfeszítő erőt hozunk létre. Egyszerűsített összefüggés:
,
ahol
a nyomatéktényező (nem azonos a súrlódási tényezővel, de attól függ),
a névleges átmérő,
az előfeszítő erő.
2. feladat megoldása.
Öt csavarnál az átlós sorrend például: 1-3-5-2-4, két fokozatban: előbb
az összes csavart kézzel be, majd az átlós sorrendben fél nyomatékkal,
végül teljes nyomatékkal. A fokozatosság az egyenletes tömítőfeszülést
biztosítja.
3. feladat megoldása.
Adott:
,
.
Keresett:
.
Képlet:
.
Behelyettesítés:
.
A kulcsot a markolat jelölt pontjára kalibrálják; toldattal a leadott
nyomaték eltér a beállítottól (a kulcs típusától függően), a nagy erő a
mérőszerkezetet túlterheli, és a kulcs elveszítheti a kalibrálását. A
pontos nyomatékhoz a toldatot nem használjuk (ellenőrizendő: a kulcs
gyártói kezelési utasítása).
4. feladat megoldása.
Csavarkötés: oldható; szegecskötés: nem oldható (roncsolás nélkül);
zsugorkötés: oldható (hőmérsékletkülönbséggel szétszerelhető);
forrasztott kötés: nem oldható, csak melegítéssel bontható; ragasztott
kötés: általában nem oldható, csak a ragasztó roncsolásával.
5. feladat megoldása.
A lánggal történő hevítés helyi túlhevítést okoz, ami a csapágygyűrű
anyagát károsíthatja, és hőfeszültséget, repedést eredményezhet.
Irányadó érték nyitott csapágynál legfeljebb kb. 110–120 °C, zárt
csapágynál kb. 80 °C, de a csapágygyártó adatlapja a mérvadó
(ellenőrizendő).
6. feladat megoldása.
Gyanús okok: a felnihez nem illő csavar (fészekforma, hossz),
szennyezett vagy festékes felfekvő felület az agy és a tárcsa között,
sérült vagy kitágult csavarfészek, a nyomaték elmaradása vagy
ütvecsavarozóval történt túl-/alulhúzás.
Ellenőrzés: a csavartípus a felni gyártói adata szerint, a felfekvő
felületek, a fészkek és a menetek állapota, a meghúzási nyomaték
nyomatékkulccsal.
Javítás: sérült csavar vagy felni cseréje, a felfekvő felületek
tisztítása, meghúzás nyomatékkulccsal keresztben, utánhúzás a gyártói
előírás szerint (ellenőrizendő: gyártói adat). Menetrögzítő folyadék
kerékcsavaron tilos.
A kötésszerelés alapja a gyártói adatok pontos betartása. A csavarkötést nyomatékkulccsal, a megadott sorrendben és fokozatokban húzzuk; a nyúlócsavart a gyártó szerint, gyakran egyszer használjuk. A nyomaték és a kézi erő összefüggése . A csavarbiztosítás lehet alátét, menetrögzítő, önzáró anya, sasszeg vagy drótozás. A szegecskötés, popszegecs, csapszeg, kúpos, zsugor, ék és reteszkötés más-más terhelésre való; a zsugorkötést hőmérsékletkülönbséggel szereljük. A lágyforrasztást gyanta alapú folyasztószerrel, ólommentes forrasszal, szellőztetés mellett végezzük, és a kötést tehermentesíteni kell. A fémragasztásnál a felület előkészítése, a keverés és a kötési idő határozza meg a szilárdságot. Beragadt csavarnál ütőoldó, hő, majd balmenetes kihajtó a helyes sorrend; erőltetni tilos. Továbbvitt eredmény. A csavarkötés szerelési ismereteit, a nyomatékbeállítást, a meghúzási sorrendet és a csavarbiztosításokat használjuk a(z) Gépi megmunkálás és gépelemek szerelése: esztergálás, köszörülés, csapágyak, fogaskerekek, tömítések alfejezetben, valamint a(z) Vezetékjavítás, csatlakozók, világítás, áramellátás és indítás szerelése alfejezetben.