Statikus változat (mint a PDF-ben)
A forgácsoló- és alakító műhelyben nemcsak gyártunk, hanem javítunk is: felújítunk kopott főtengelycsapot, felbővítjük a hengerfuratot, új hajlítási sugarat adunk egy fékcsőnek, vagy éppen kivágjuk a sérült karosszéria-lemezt. A hidegalakítás és a forgácsolás ismerete azért is fontos, mert a járműjavításban gyakran kell megbecsülni, hogy egy alkatrész hogyan készült, miért úgy kopik, és milyen eljárással állítható helyre úgy, hogy a tűrés, a felületi érdesség és az anyagszerkezet is megfelelő maradjon.
Képzelj el egy sík karosszéria-lemezt, amelyből ajtóbelsőt készítenek: a lemez alakot vált, de tömege nem csökken, forgács nem keletkezik. Ez a hidegalakítás lényege. Most nézd meg ugyanazt a lemezt, amikor lyukat fúrnak bele: a fúró éle benyomul, az anyag egy része leválik, és forgács formájában elhagyja a munkadarabot. Ez a forgácsolás. A két eljáráscsoport eltérő erőhatásokkal, hőfejlődéssel és pontossággal dolgozik, ezért a javítási technológia tervezésekor mindig tudni kell, melyikre van szükség.
Definíció. A hidegalakítás (cold forming) olyan képlékeny alakító eljárás, amelynél az anyagot főleg a képlékenység tartományában, jellemzően szobahőmérsékleten vagy az átkristályosodási hőmérséklet alatt alakítjuk, anyagleválasztás nélkül. A fémeknél ilyenkor az anyag nem olvad, csak a szemcsék elnyíródnak és az alak megváltozik.
Definíció. A forgácsolás (machining) olyan anyagleválasztó megmunkálás, amelynél a szerszám éle az anyagot deformálja, elnyírja, és a fölös anyag forgács formájában leválik. A forgácsolás során a munkadarab és a szerszám között meghatározott mozgásokat hozunk létre: főmozgást (például a munkadarab forgása esztergáláskor) és mellékmozgást (például az előtolást).
A forgácsoló megmunkálás egyik legfontosabb mennyisége a forgácsolósebesség , amely a szerszám és a munkadarab közötti főmozgás kerületi sebessége:
ahol a forgácsolósebesség (m/min), a munkadarab vagy szerszám átmérője (mm), a fordulatszám (1/min). Az átrendezett alak:
Ezt használjuk például esztergálásnál és fúrásnál, amikor a gép fordulatszámát kell beállítani az ajánlott forgácsolósebességhez.
A hidegalakítási eljárások közös előnye, hogy anyagveszteség nélkül dolgoznak, a szemcseszerkezetet az alakváltozás irányában rendezik, ezért gyakran jobb szilárdsági tulajdonságot adnak, mint a forgácsolás. A hidegalakított anyag az alakítási keményedés miatt szilárdabb, de ridegebb lesz (például az ismételten hajlított fékcső egy idő után elreped, ezért az újrahajlítás kerülendő). Hátrányuk, hogy nagy erő szükséges, és a túlzott alakváltozás repedéshez, szakadáshoz vezethet.
A lemezvágás a lemezt két vágóél között nyírja el. Amikor a leválasztott munkadarab a hasznos darab, kivágásról (blanking) beszélünk; amikor a leválasztott rész a hulladék, lyukasztásról (piercing). A tiszta, sorjamentes felület érdekében a vágórést a lemezvastagsághoz kell igazítani (jellemzően a lemezvastagság néhány százaléka – ellenőrizendő: anyag- és lemezvastagság-függő érték). A karosszériagyártásban a küszöb, a kerékjárati ív vagy az ajtópanelek kivágása, illetve a furatok lyukasztása is ilyen eljárással készül.
A hajlítás során a lemezt vagy rudat egy hajlítóbélyeg és egy anyagágy segítségével hajlítjuk meg. A belső oldal nyomó-, a külső oldal húzófeszültséget kap. A hajlítási sugár nem lehet túl kicsi, különben a külső oldal megreped. A rugalmas tulajdonság miatt visszarugózás (springback) lép fel: a hajlítás után az anyag kissé visszanyílik, ezért a szerszámot nagyobb szögben kell zárni. A járműjavításban jellemző példa a fékcsövek és üzemanyagcsövek kézi vagy gépi hajlítása, a kipufogórendszer csöveinek hajlítása, valamint konzolok, tartólemezek hajlítása.
A mélyhúzás (deep drawing) sík lemezből üreges, csésze alakú testet készít. A lemezt egy húzógyűrű és egy ráncgátló közé fogják, majd egy húzóbélyeg belenyomja az anyagot az üregbe. A karosszériában például ajtóbelsők, sárvédők, motorháztető-merevítők készülnek így. Mélyhúzásnál a legnagyobb veszély a szakadás és a ráncosodás, ezért a húzási viszonyt, a kenést és a ráncgátló erőt pontosan kell tartani.
A hidegzömítés (upsetting) a rúdanyag végét tengelyirányban összenyomva vastagabb fejet képez. Így készül a csavarfej, a szegecsfej vagy a csapszegfej. A hidegfolyatás (extrusion) rúdanyagból csésze vagy tengely alakot hoz létre úgy, hogy az anyagot egy szerszámon átpréselik. A járműiparban így készülnek például csapszegek, tengelyek, üreges hidraulikus elemek. Ezeket az alkatrészeket a szerelő nem gyártja, de a javítás során találkozhat velük cserealkatrészként, és a gyártási nyomokból következtethet arra, hogy hidegalakítású alkatrészről van szó.
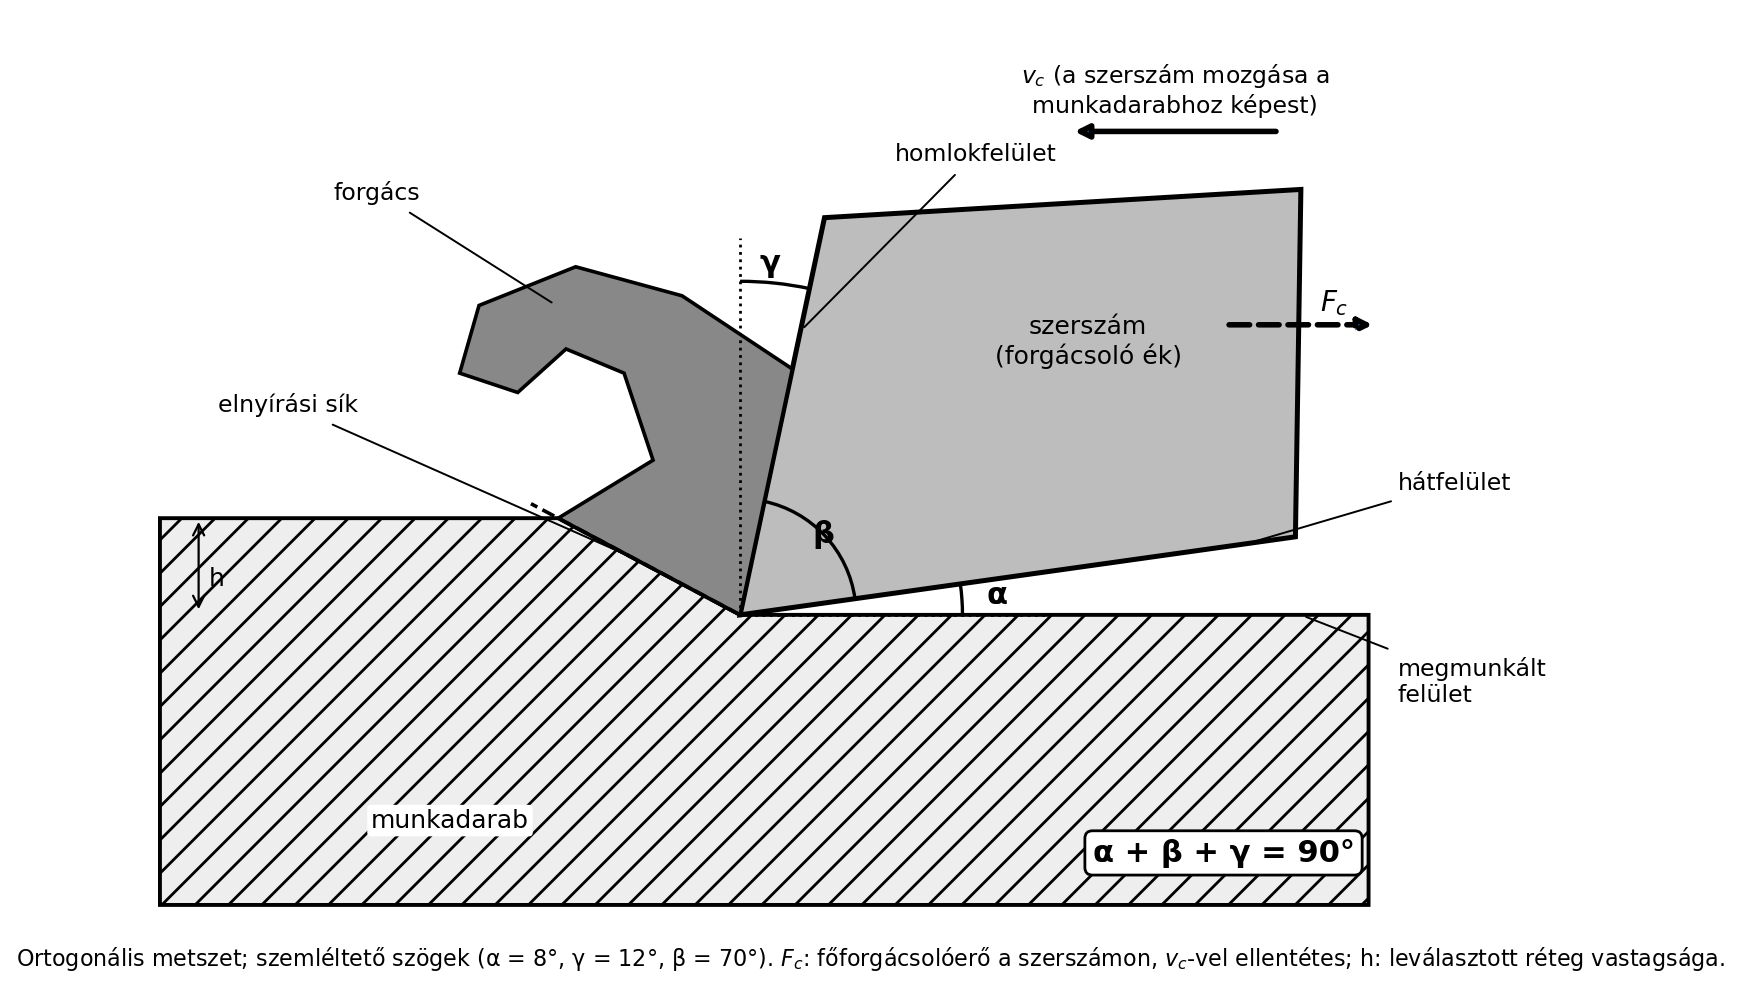
A forgácsolás során a szerszám élgeometriája meghatározza, hogyan válik le a forgács. A szerszám éle előtt az anyag először rugalmasan, majd képlékenyen deformálódik, végül az elnyíródási zónában leválik. A forgács alakja lehet folyamatos, torzult vagy töredezett attól függően, hogy milyen az anyag, a sebesség, a fogásmélység és a hűtés. A folyamatos forgácsnál a leválasztott anyag hosszú szalagként jön le, ami veszélyes is lehet, ezért gyakran forgácstörő élt alkalmaznak.
Élgeometria. A forgácsoló ék legfontosabb szögei:
Az ábrán a hátszög () a hátfelület és a megmunkált felület, az ékszög () a homlok- és a hátfelület, a homlokszög () a homlokfelület és a megmunkált felületre merőleges sík között van, ezért . A forgács az elnyírási síkon válik le és a homlokfelületen fut le. A HTML-változatban a szögek csúszkával változtathatók, és a lent kidolgozott fordulatszám-számítás kalkulátorral gyakorolható.
A forgácsolóerők közül a legnagyobb a főforgácsolóerő , amely a főmozgás irányába hat. Emellett előtolásirányú és fogásirányú erők is fellépnek. A forgácsolási teljesítmény közelítő összefüggése:
ahol a forgácsolási teljesítmény, a főforgácsolóerő, a forgácsolósebesség. A gyakorlatban a gép teljesítményét a várható anyagleválasztási sebesség és a nyomaték alapján választjuk meg.
A forgácsolás hőt termel, mert az anyag deformációja és a szerszám súrlódása hővé alakul. A hő a szerszám élére jut, ezért hűtő-kenőanyagot (vágóolaj, emulzió) használunk. A hűtés nélküli forgácsolás gyors élkopáshoz, méretváltozáshoz és felületi hibákhoz vezet.
Szerszámkopás. A forgácsoló élen jellemzően hátkopás, kráterkopás és élcsorbulás jelentkezik. A kopás növekedésével a felületi érdesség és a méretpontosság romlik. Az éltartam az az idő vagy út, amíg a szerszám eléri a megengedett kopási határt; az éltartamot elsősorban a forgácsolósebesség befolyásolja – nagyobb sebesség rövidebb éltartamot jelent.
Az esztergálás (turning) során a munkadarab forog, a szerszám pedig hossz- vagy keresztszánon haladva fog egy vagy több irányban. Az esztergagépen készülnek külső hengerfelületek, homlokfelületek, beszúrások, kúpok és menetek. A járműjavításban jellemző példa a fékdob vagy féktárcsa felületének esztergálása kopás után, a generátor- vagy indítómotor-kollektor esztergálása, valamint kisebb tengelyek, perselyek megmunkálása.
A fúrás (drilling) forgó szerszámmal, csigafúróval készít belső hengeres furatot tömör anyagba. A fúrás sebességét a fúró kerületi sebessége adja. A járműjavításban elengedhetetlen: furatkészítés csavarokhoz, menetfúráshoz, szakadt csavar kifúrása, csapágyak és perselyek leszedése után a furat ellenőrzése. A fúrógépen a munkadarabot mindig szorosan be kell fogni, kézzel stabilan tartani tilos.
A marás (milling) többélű forgó szerszámmal, maróval dolgozik. A maró egyaránt végezhet fő- és mellékmozgást; készíthet síkfelületet, hornyot, zsebet, lépcsőt. A járműiparban marják például a vezérlőhornyokat, ékszíjhornyokat, de a javítás során ritkább, inkább hengerfej- és egyéb felületek megmunkálásánál találkozunk vele.
A gyalulás egyenes vonalú főmozgással, szakaszos előtolással dolgozik. A járműjavításban ma már kevésbé jellemző, elsősorban nagyméretű sík felületek készítésére használják. Az üregelés belső alakzatok készítésére való, például reteszhornyok, fogaskerék-alakok előgyártmányainak megmunkálására.
A köszörülés (grinding) finom csiszolószemcséket tartalmazó köszörűkoronggal végzi az anyagleválasztást. Mivel egy-egy szemcse nagyon kis forgácsot vesz le, a köszörülés nagy pontosságot, jó felületi érdességet és pontosan meghatározott méretet eredményez. A járműjavításban a főtengely csapjainak és a vezérműtengely csapjainak köszörülése gyakori felújítási művelet. A kopott csapot a következő alulméretre köszörülik, majd ehhez illesztett csapágyhéjat szerelnek be.
A hónolás (honing) finom felületmegmunkáló eljárás, amely a hengerfuratban keresztben elhelyezkedő csiszolókövekkel dolgozik. A hónolás a furat méretét pontosítja, és jellegzetes kereszthálós felületet képez, amely a dugattyúgyűrűk kenését segíti. A motorfelújítás során a hengerfurat hónolása elengedhetetlen a furatfelújítás vagy a dugattyúcsere után.
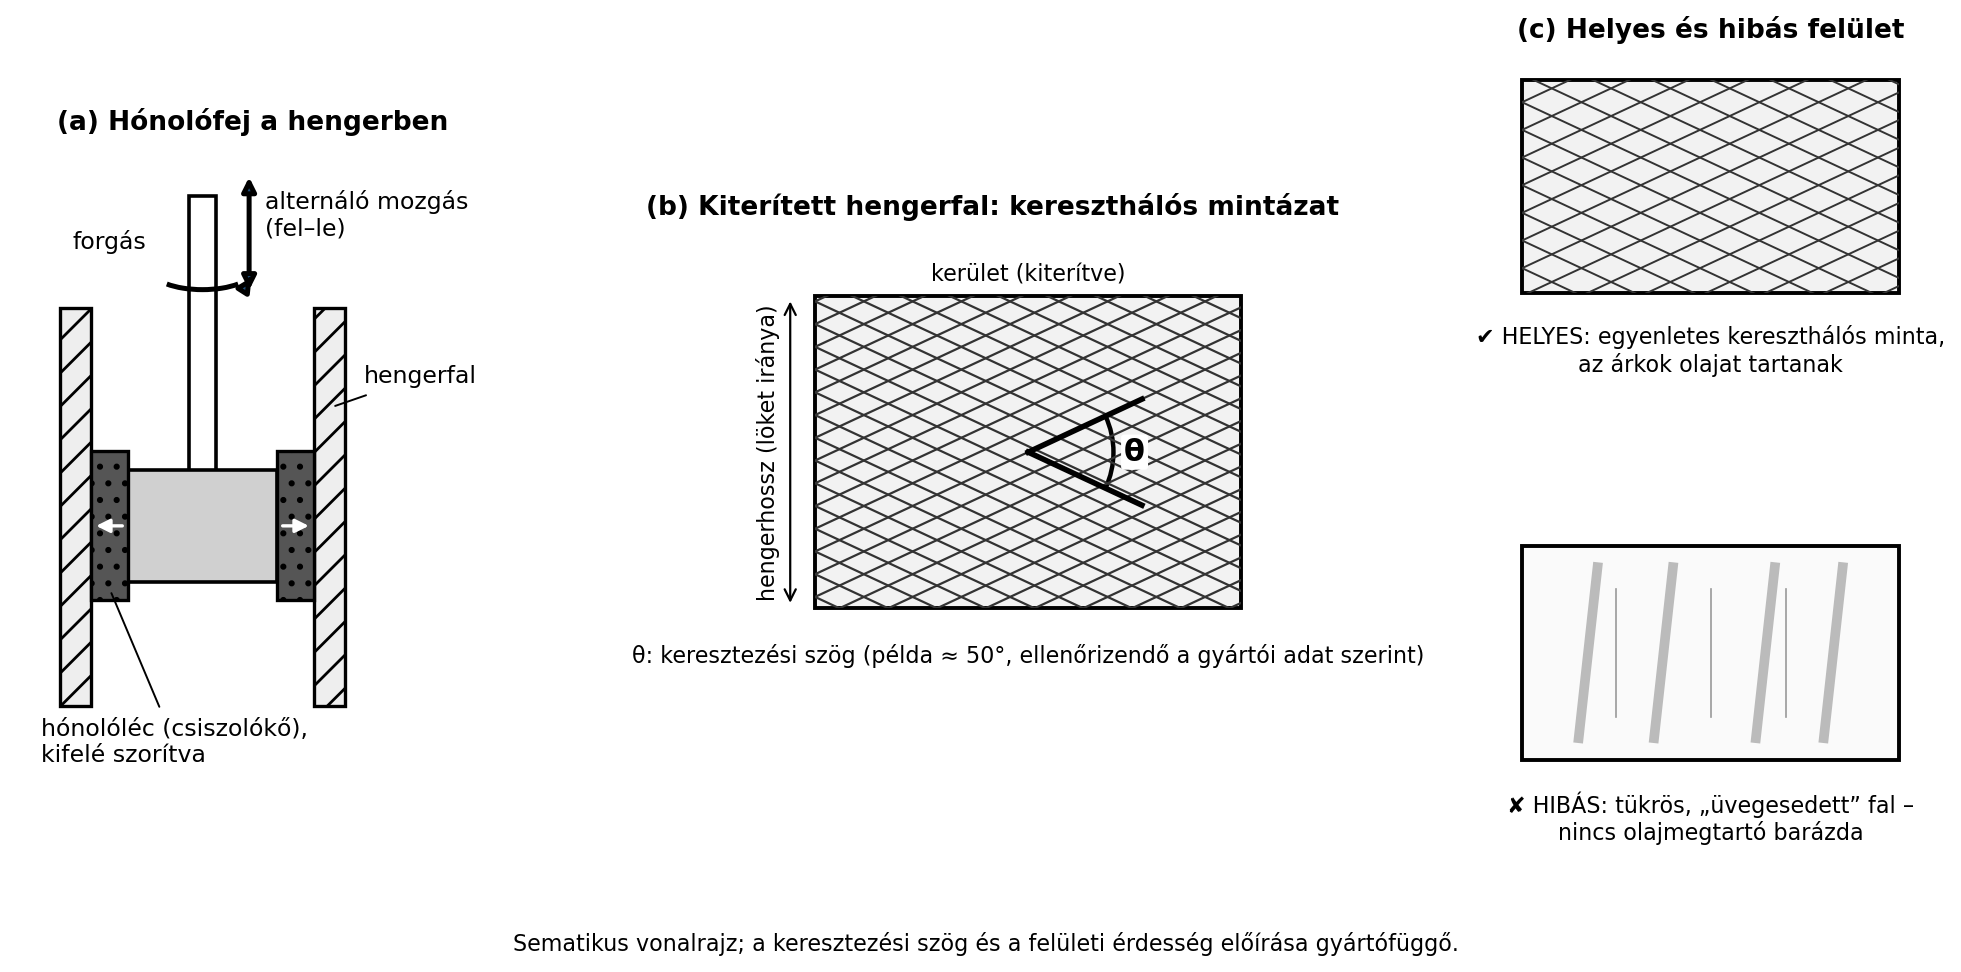
A hónolófej lécei a falhoz szorulnak, a fej egyszerre forog és fel-le mozog; ebből a két mozgásból alakul ki a keresztező karcok hálója. A helyes felületen egyenletes a kereszthálós minta, a tükrös, „üvegesedett” falon nincs olajmegtartó barázda.
A menetmegmunkálás lehet esztergálásos, fúrásos (menetfúró), marásos vagy képlékeny (menethengerelés). A járműjavításban leggyakoribb a menetfúróval és metszővel végzett menetkészítés, illetve a letört vagy rozsdás menet felújítása. A fogazás fogaskerekek, fogaskerékpárok gyártására szolgál, lefejtő marással, gyalulással, üregeléssel vagy köszörüléssel. A járműszerelő ritkán készít fogaskereket, de a hajtóműolaj cseréjénél fontos, hogy felismerje a fogaskerék sérülését, fogtőrepedését.
A szikraforgácsolás (elektroerózió) a szerszám és a vezetőképes munkadarab közötti szikrakisülésekkel választ le anyagot, ezért keményített anyagot is megmunkál; a javításban például letört menetfúró vagy csavar kimunkálására használják. A lézervágás pontos vágást ad kis hőhatásövezettel, főként a karosszériaelemek gyártásában jellemző. A plazmavágás vastagabb lemez gyors vágására alkalmas, a karosszériajavításban bontásra is használják. A hőt és fényt keltő eljárásoknál szemvédő (a gyártó által előírt szűrőfokozattal), bőrvédelem, elszívás és tűzvédelem kötelező, az üzemanyag- és légzsák-rendszer közelében, illetve a nagyfeszültségű rendszeren tilos dolgozni (ellenőrizendő: gyártói utasítás, munkavédelmi előírás).
A fordulatszám beállítása előtt mindig a szerszámgyártó által ajánlott forgácsolósebességet keressük az anyaghoz és a szerszámhoz. A következő táblázat irányértékeket ad, de ezek tanulási példák, nem helyettesítik a gyártói adatot.
| Művelet / anyag | Szerszám | Irányérték (m/min) |
|---|---|---|
| Acél esztergálása | keményfém | 120–250 |
| Öntöttvas esztergálása | keményfém | 80–140 |
| Alumínium esztergálása | keményfém/gyémánt | 200–600 |
| Acél fúrása | gyorsacél (HSS) fúró | 25–35 |
| Alumínium fúrása | HSS fúró | 80–150 |
Az értékek tanulási példák (ellenőrizendő: szerszám- és anyaggyártói adat).
Számítás. Esztergáljunk egy átmérőjű acéltengelyt keményfém lapkával, ha az ajánlott forgácsolósebesség . Mekkora fordulatszámot állítsunk be?
Adott:
,
.
Keresett:
.
Képlet:
Behelyettesítés:
Eredmény: kb. . Ellenőrzés: . ∎
Számítás. Fúrjunk átmérőjű furatot acélba HSS fúróval, ha a gyártó sebességet ajánl.
Adott:
,
.
Keresett:
.
Eredmény: kb. . Ellenőrzés: . ∎
Számítás. Köszörűkorong esetén a kerületi sebességet gyakran m/s-ban adják meg. Ha egy átmérőjű korong kerületi sebessége , mekkora fordulatszámot kell beállítani?
A m/s-os összefüggés:
Behelyettesítve:
Eredmény: kb. . Ellenőrzés: . ∎
Biztonsági korlát. A számított fordulatszám nem lehet nagyobb a korongon jelölt legnagyobb megengedett fordulatszámnál (illetve a kerületi sebesség a jelölt m/s értéknél); kisebb átmérőjű vagy alacsonyabb megengedett fordulatszámú korong nem szerelhető nagyobb fordulatú gépre. A korongot felszerelés előtt szemrevételezéssel és hangpróbával ellenőrizzük, védőburkolat és szem-/arcvédő használata kötelező (ellenőrizendő: gyártói utasítás, munkavédelmi előírás). A korongtörés súlyos sérülést okozhat.
A forgácsolás minőségét a méretek, a formai tűrések és a felületi érdesség alapján ellenőrizzük. Az esztergált csapot tolómérővel, mikrométerrel, furatot tolómérővel vagy furatmérővel mérjük. A felületi érdesség meghatározásához rajzon előírt értéket és érdességmérő etalont használunk. A szemrevételezés során a forgácsolási nyomok (barázdák, besimítások, rezgésnyomok) is sokat elárulnak a szerszámkopásról vagy a helytelen befogásról.
Ellenőrzőlista egy esztergált alkatrész átvételéhez:
Egy régi személyautó motorja olajfogyasztást mutatott, és a hengerfal méréséből kiderült, hogy a furat kopása meghaladta a megengedett értéket. A műhely a hengerfurat felújítása mellett döntött. A furatot először hengerfuratoló géppel két lépésben felbővítették a következő javítási méretre, majd hónolóval alakították ki a végleges méretet és a felületi hálózatot. A folyamat közben ellenőrizték a furat alaktűrését, a dugattyúhézagot és a felületi érdességet. A hónolás után a furat megfelelő olajtartó képességgel rendelkezett, így az új dugattyú és gyűrűk hosszabb élettartammal dolgoztak. A munka során gondoskodtak a hűtő-kenőanyag gyűjtéséről, a fémforgács szelektív tárolásáról, és a méréseket dokumentálták. Ez az eset jól mutatja, hogy a furatolás–hónolás technológia a járműjavításban nemcsak gyártási, hanem felújítási lépés is.
A válaszok a Megoldások szakasz elején találhatók.
1. feladat (A)
Nevezd meg, melyik eljárásra ismersz a leírásból: “sík lemezből üreges,
csésze alakú testet készítünk”.
2. feladat (A)
Számítsd ki az esztergáláshoz szükséges fordulatszámot, ha a munkadarab
átmérője
,
a megengedett forgácsolósebesség
.
3. feladat (B)
Fúráshoz
átmérőjű HSS fúrót használunk. Az anyag acél, az ajánlott
.
Számítsd ki a fordulatszámot, majd ellenőrizd az eredményt a
forgácsolósebesség képletébe visszahelyettesítve.
4. feladat (B)
Rakd sorrendbe a hengerfurat felújításának technológiai lépéseit:
a) hónolás
b) mérés és gyártói adat ellenőrzése
c) furatolás a javítási méretre
d) tisztítás, ellenőrzés, dugattyú illesztése
5. feladat (C)
Magyarázd meg, miért nem ajánlott a köszörülést hűtő-kenőanyag nélkül
végezni, és miért fontos a köszörűkorong védőburkolata. Hozd
összefüggésbe a hőfejlődéssel és a szerszámkopással.
6. feladat (D)
Egy szerelő esztergált fékdobot szeretne felújítani. A fékdob átmérője
,
a maximális megengedett javító méret
(például). A szerelő az első fogásnál
-t
akar leszedni átmérőre, hogy egy fogással végezzen. Mi a hiba ebben a
munkatervben? Mit kellene tennie a fogásmélység megválasztásakor, és
miért?
1. feladat
Mélyhúzás.
2. feladat
.
3. feladat
.
Ellenőrzés:
,
tehát helyes.
4. feladat
Helyes sorrend: b) mérés és gyártói adat ellenőrzése → c) furatolás a
javítási méretre → a) hónolás → d) tisztítás, ellenőrzés, dugattyú
illesztése.
5. feladat
A köszörülés nagyon nagy hőt termel, mert sok apró szemcse egyszerre
dolgozik; hűtő-kenőanyag nélkül a felület megéghet, edzett alkatrésznél
lágyulhat, a korong és a munkadarab túlmelegedhet. A védőburkolat arra
való, hogy a nagy kerületi sebességű korong esetleges törésekor a
szétrepülő darabokat felfogja, és a keletkező szikrákat, port a lehető
legkisebb térre korlátozza. A biztonsági szabályok szerint védőburkolat
nélkül köszörülni tilos.
6. feladat
A fő hiba:
,
ami meghaladja a megengedett
-es
maximális javítóméretet; a fékdob ezzel selejt, biztonsági okból tilos
beépíteni. A megmunkálás előtt meg kell mérni a dob tényleges átmérőjét
és a kopás/beütések mélységét; ha a sérülés eltávolítása a javítóméreten
belül nem lehetséges, a dobot tengelyenként párban cserélni kell
(ellenőrizendő: gyártói előírás). A másodlagos hiba az egyetlen, nagy
fogásmélység: túlterheli a szerszámot, rezgést, rossz felületet és
méretpontatlanságot okoz. A fogásmélységet kisebb lépésekre kell
osztani, például
–
fogásonként (ellenőrizendő: szerszám- és gépgyártói adat), közben mérni
kell az átmérőt, és a végső méretet finom fogással kell elérni. A fékdob
javításánál mindig a gyártó által megadott max. javító méretet kell
figyelembe venni.
A hidegalakítás anyagleválasztás nélkül, képlékeny alakítással készít munkadarabot. A járműiparban a lemezvágás, hajlítás, mélyhúzás, hidegzömítés és hidegfolyatás a leggyakoribb; a javítás során főként hajlított csövekkel és hidegalakított cserealkatrészekkel találkozunk. A forgácsolás ezzel szemben anyagleválasztással dolgozik, a fölös anyagot forgácsként eltávolítja. A forgácsolás alapmennyisége a forgácsolósebesség: (m/min), amiből a fordulatszám (1/min). Az eljárások közül az esztergálás, fúrás, marás, gyalulás, üregelés, köszörülés, hónolás, menetmegmunkálás és fogazás a fő csoport; járműjavítási szempontból kiemelkedik a főtengely-köszörülés és a hengerfurat hónolás. A különleges eljárások (szikraforgácsolás, lézer- és plazmavágás) elsősorban nehezen megmunkálható anyagoknál és sérült csavarok eltávolításánál hasznosak.
Továbbvitt eredmény. A forgácsolás és a hidegalakítás során megismert anyagkezelési, hőfejlődési és felületi tulajdonságok alapul szolgálnak a Kötések: hegesztés, forrasztás és ragasztás alfejezethez: a hegesztés hőhatásövezete, a forrasztás felület-előkészítése és a ragasztás érdességigénye csak akkor érthető, ha tudjuk, hogyan változik az anyag és a felület a megmunkáláskor.
A fejezet a fizikai, anyagtechnológiai és forgácsolástechnikai alapokra épül. A megadott irányértékek, fogásmélységek, hajlítási sugarak és javító méretek tanulási példák, nem gyártói ajánlások. A szerszám- és gépgyártói adatok, a konkrét anyagokhoz tartozó forgácsolósebességek, valamint a javításhoz megengedett méretek minden esetben ellenőrizendők a gyártói dokumentáció és a hatályos műszaki előírások alapján. A szabványok közül a felületi érdesség és a rajzi jelképek az MSZ EN ISO szabványok szerint értelmezhetők (ellenőrizendő: a hatályos szabványkiadás).