Statikus változat (mint a PDF-ben)
Képzeld el, hogy egy kopott főtengelycsapot vagy hengerfuratot kell
elbírálnod a műhelyben. A munkalapon nemcsak annyi áll, hogy „átmérő 30
mm”, hanem például Ø30 H7/g6, a rajzon pedig egy furatméret
mellett
,
egy csapágyfészek mellett pedig alak- és helyzettűrés jelölése szerepel.
Ha ezeket nem tudod pontosan értelmezni, nem tudod eldönteni, hogy az
alkatrész megengedhető-e, felújítható-e, vagy cserélni kell. Ebből az
alfejezetből megtanulod, hogyan olvasd le a rajzról a méreteket és a
tűréseket, hogyan számítsd ki a játékot vagy fedést, és hogyan kapcsolod
ezt a járműszerkezetek javításához – például csapágyhézag,
dugattyúcsapszeg, kerékcsapágy vagy hengerfurat ellenőrzéséhez.
Képzelj el egy géprajzot, amelyen egy csapágycsap és a hozzá tartozó
csapágyfészek metszete látható. A furat méretvonala fölött
Ø30 H7 felirat, a csap méretvonala fölött
Ø30 g6 felirat, és mellettük érdességjel:
.
A méretsegédvonal a furat szélétől indul, a méretvonal nyilakkal zárul,
a méretszám milliméterben értendő. A rajz jobb alsó sarkában táblázatos
méretmegadás: az A jelű hosszméret
,
a B jelű vállméret
.
A csap mellett alak- és helyzettűrés keretben: a hengeresség
⌭ jele, tűrésértékkel. Ez a rajz egyszerre mutatja a
méretmegadást, a tűréseket és az érdességet.
Definíció.
A névleges méret a rajzon megadott elvi méret, amelyhez
a tűréseket viszonyítjuk. A tényleges méret a
legyártott alkatrészen mért méret. A mérettűrés a
megengedett legnagyobb és legkisebb tényleges méret közötti különbség,
vagyis az a tartomány, amelyen belül a méretnek maradnia kell.
Definíció.
A felső határméret a névleges méret + felső tűrés, az
alsó határméret a névleges méret + alsó tűrés. Például
Ø30 H7 furatnál – ha a táblázati tűrés H7
értéke +21 µm – a méret
mm és
mm közé eshet (ellenőrizendő: szabványtáblázat).
Összefüggés.
Ha a furat legnagyobb mérete
és a csap legnagyobb mérete
,
a legkisebb méretek
és
,
akkor:
Az átmeneti illesztés esetében a tűrésmezők átfedik egymást, így előfordulhat kis játék vagy kis fedés is.
Szabály.
A rajzon a méretek milliméterben értendők, ha a
méretszám után nincs más egység. A méretvonal vékony vonal, a
méretsegédvonal merőlegesen indul a kontúrvonaltól, a méretvonal
nyilakkal zárul, és a méretszámot általában a méretvonal fölé, a
méretvonal közepére írják.
A géprajzon a méretmegadás célja, hogy egyértelműen közölje az alkatrész méreteit. A méretvonal az a vékony vonal, amelyre a méretszám kerül; két végét mérethatároló nyilak zárják. A méretsegédvonal a kontúrvonaltól kivezetett vékony vonal, amely a méretvonalat elhelyezi. A méretszámot mindig a méretvonal felett, attól kis távolságra, vízszintes helyzetből olvashatóan írják – függőleges méretnél a szám baloldalra kerül, a méretvonalat jobbról olvassuk.
Átmérőméretnél a méretszám elé Ø jelet írunk, sugárnál
R-et, gömbfelületnél S betűt és
Ø-t, váll/letörés jelölésére 45°,
.
Menet méreténél M, G, R
betűjelzést használunk (pl. M10, G1/2). A
méretvonalat lehetőleg ne keresztezzék más vonalak, és a méretszám ne
kerüljön metszéspontba.
A méretmegadásnak három gyakori elrendezése van:
A, B, C) kap, és a
méreteket külön táblázatban adják meg. Ez akkor praktikus, ha sok azonos
jellegű méret van, vagy ha a méretek paraméterei változatok szerint
módosulnak.Például egy tengely lépcsőinél a 72, 24,
12 méretek láncszerűen, vagy 0,
72, 96, 108 bázistól indulóan
adhatók meg.
Furatok méretmegadásánál az átmérő mellett gyakran megadják a furat
mélységét, süllyesztést (pl.
süllyesztett furat Ø12, süllyesztés Ø18 × 90°). A furat
méretét Ø jellel, a menetet M jellel, a
központfurat jelölése az ISO 6411 szerinti egyszerűsített jellel
történik (ellenőrizendő). A furat végének alakját (pl. átmenő,
zsákfurat) a rajz mutatja.
A kúposság (C) egy kúp átmérőjének és
hosszának viszonya:
ahol D a nagy átmérő, d a kis átmérő,
L a kúp hossza. A rajzon a kúpos felületet jellemzően
1:x vagy százalékosan adják meg, pl. 1:10 azt
jelenti, hogy 10 mm hosszon 1 mm átmérőváltozás. A
lejtés (m) egy ferde sík emelkedésének és
vízszintes vetületének viszonya:
ahol h a magasságkülönbség, l a vízszintes
vetület. Megadható százalékban is (pl. 5%, ami 100 mm-en 5
mm emelkedést jelent).
Szabály.
A kúposságot és lejtést a rajzon a méretszám mellett meg kell adni,
lehetőleg a metszetben vagy a vetületben, a kúp tengelyével párhuzamos
méretvonallal.
Definíció.
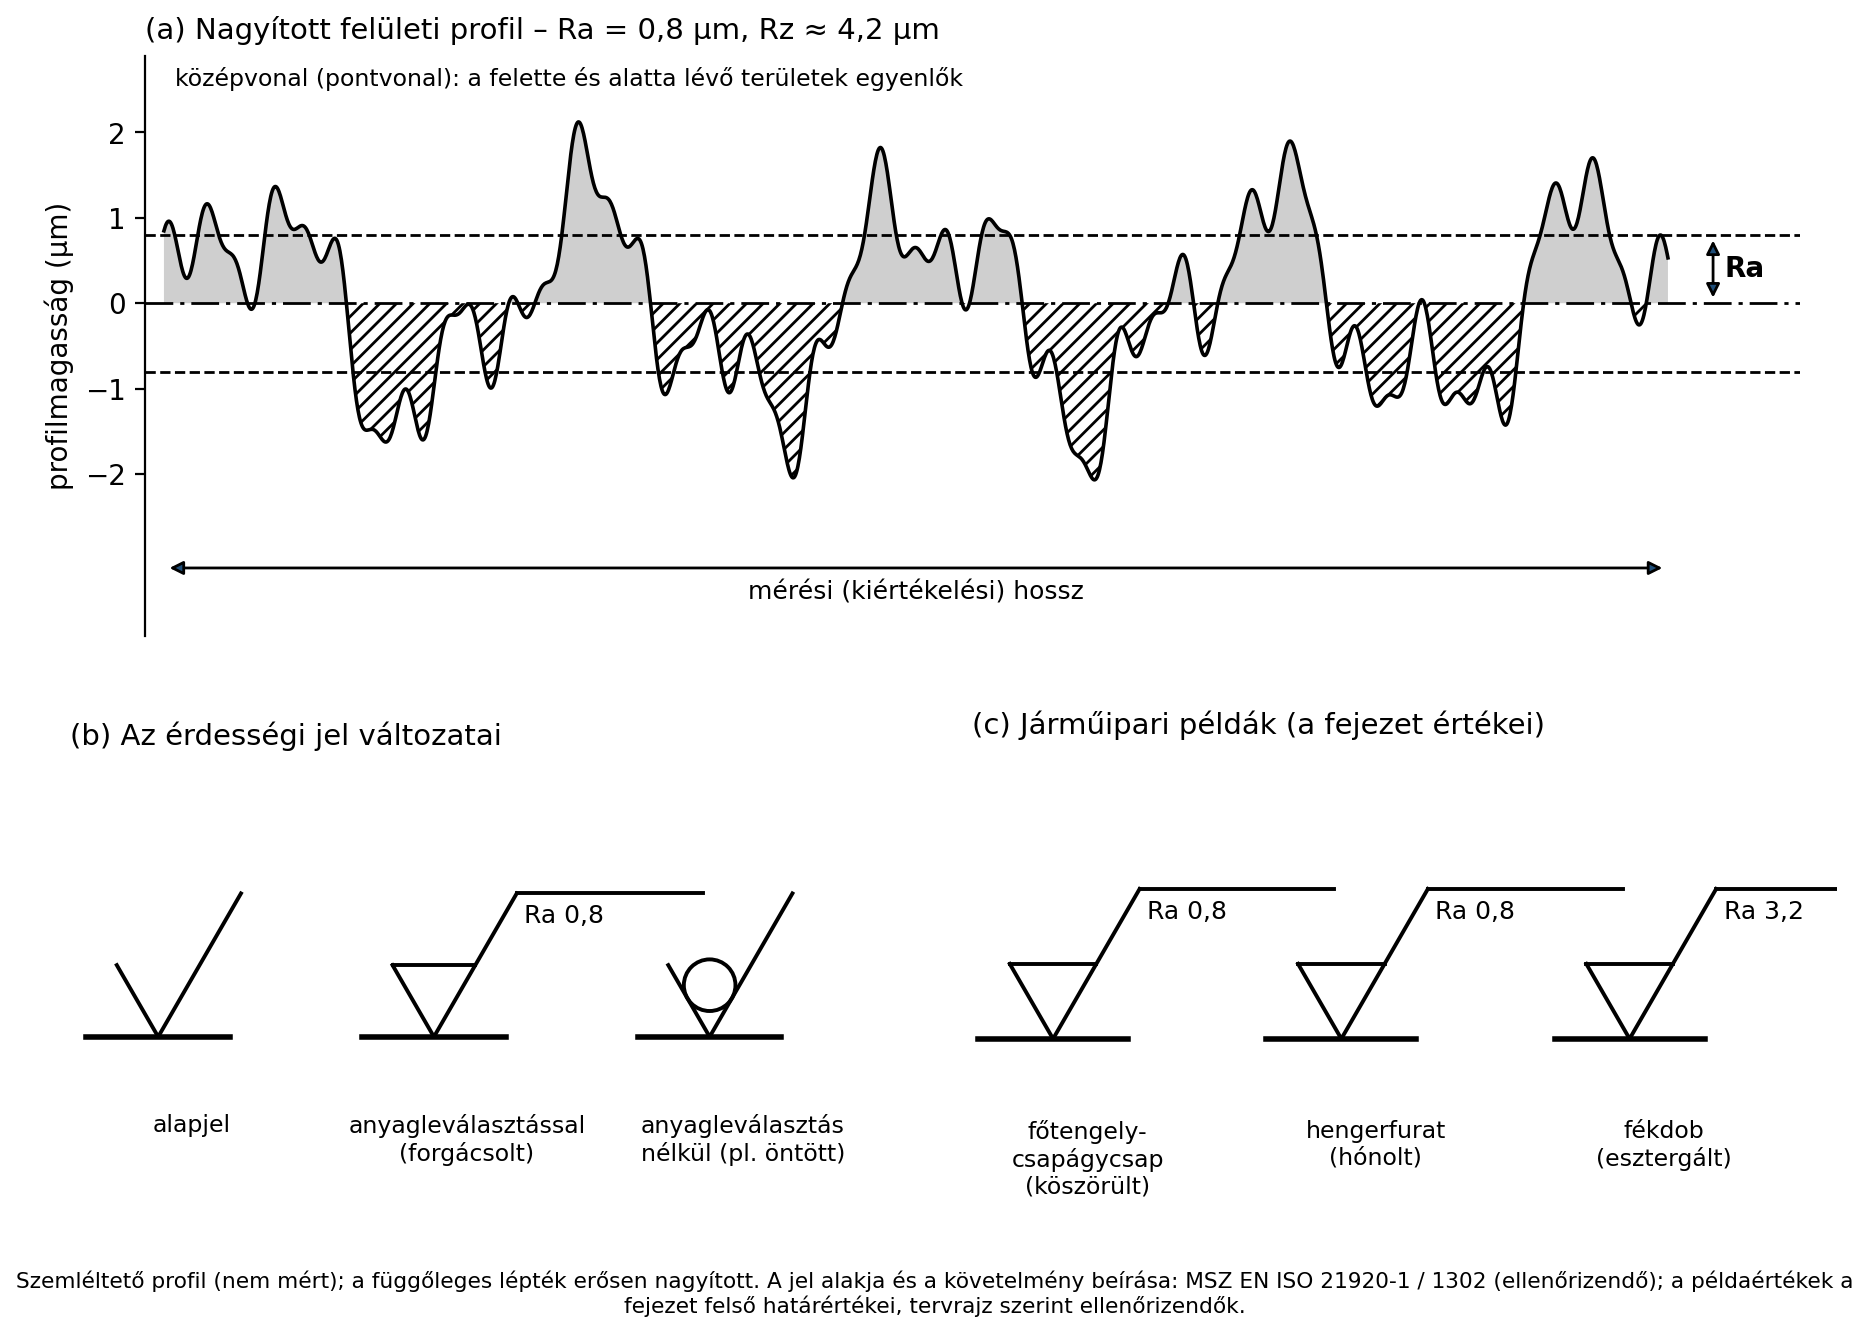
A felületi érdesség a megmunkált felületen
visszamaradó, a névleges geometriai felülettől való egyenetlenség. Az
érdesség jellemzésére leggyakrabban az Ra (középvonali
átlagérdesség) és az Rz (maximális profil magasság)
paramétereket használják. Ra a mért szelvény ordinátáinak
abszolút értékű átlagos eltérése a középvonaltól, Rz pedig
egy mérési szakaszon a legnagyobb profilcsúcs és a legmélyebb
profilvályú közötti távolság (ellenőrizendő: ISO 4287 és ISO 1302
szerinti aktuális értelmezés).
Jelölés.
A rajzon az érdességjelet a felületre, a méretvonal meghosszabbítására
vagy a felület burkolóvonalára helyezzük. A modern jel két, eltérő
hosszúságú, kb. 60°-os szárból álló pipa (√-szerű), amely a felületre
vagy annak kivezető vonalára támaszkodik (ellenőrizendő: ISO 1302 / ISO
21920-1); a régi rajzokon háromszögjelek (▽) láthatók. A szimbólum
alatt/fölött a Ra vagy Rz értékét megadjuk
mikrométerben, pl.
vagy
.
Ha szükséges, a jelbe gyártási eljárást (esztergálás, köszörülés),
felületkikészítést (horganyzás, foszfátozás), minta hosszát és
hullámosságot is megadhatunk.
Példák járműipari alkatrészekre:
Az alábbi ábra (a) része egy nagyított, szemléltető felületi profilt mutat: a középvonal fölötti és alatti területek egyenlők, az Ra a profil átlagos eltérése ettől a vonaltól (itt ). A (b) rész az érdességi jel három alapváltozatát (alapjel, anyagleválasztással, anyagleválasztás nélkül), a (c) rész a fenti járműipari példák jelölését adja. A HTML-kiadásban csúszkával változtatható a profil durvasága, és az Ra értéke élőben számolódik.
A felületkikészítés és hőkezelés megadása gyakran együtt jár: pl. a
rajz tartalmazza HRC 58–62, nitridálva,
foszfátozva feliratot. A hőkezelésre a keménységet Rockwell
HRC vagy Brinell HBW skálán adhatjuk meg, és
utalhatunk a hőkezelés módjára (edzve, megeresztve, betétedzve
[cementálva], nitridálva).
Megjegyzés.
Az érdesség értékét nem szabad összekeverni a mérettűréssel: az érdesség
a felület mikrogeometriája, a tűrés a méret megengedett tartománya.
Definíció.
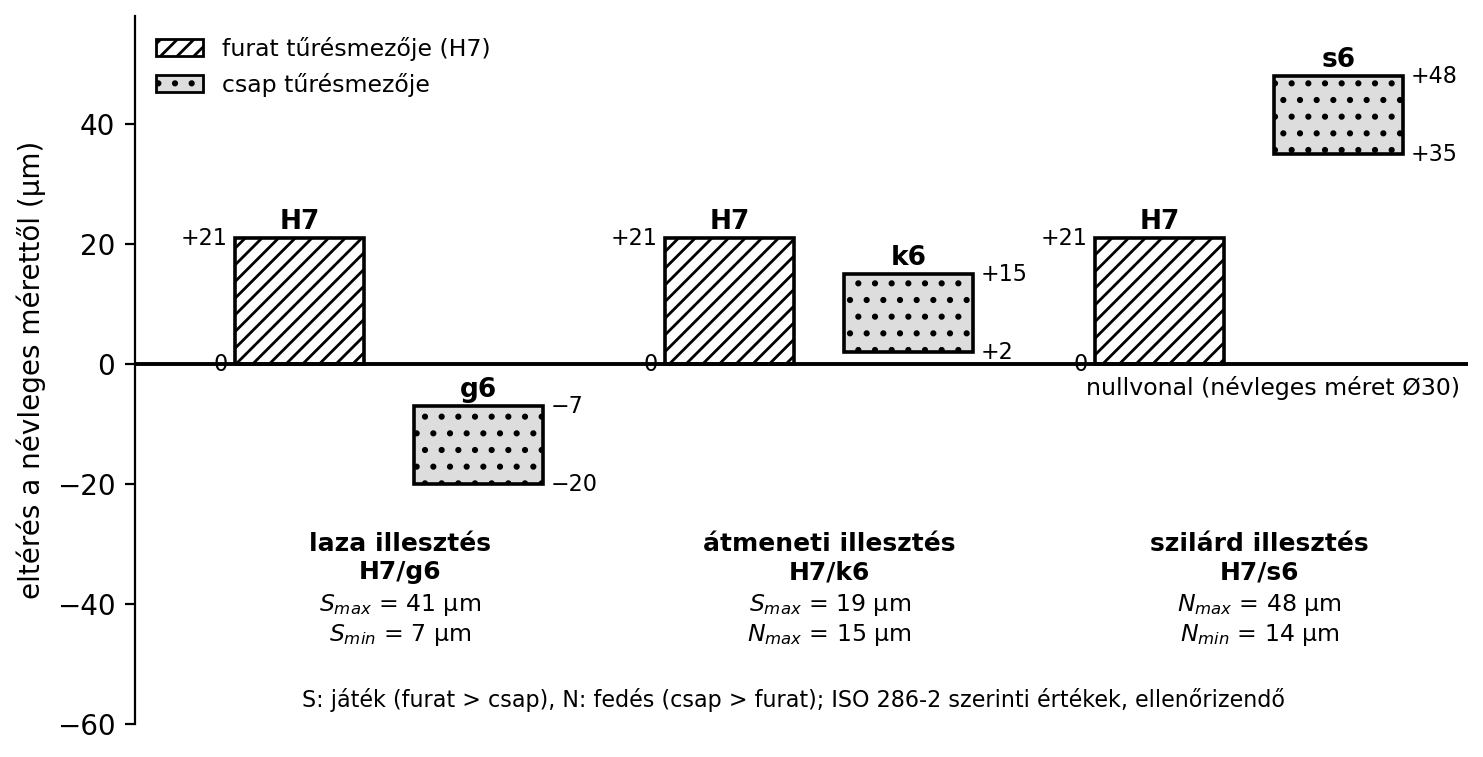
A tűrésmező a felső és alsó határméret közötti
tartomány. Az ISO-tűrésrendszerben a tűrésmezőt egy betű és egy szám
kombinációja jelöli, pl. H7, g6,
s6. A betű az alapeltérést adja meg (a
tűrésmező helyzete a névleges mérethez képest), a szám a
tűrésfokozatot (a tűrés nagysága,
1–18, csökkenő pontossággal).
Szabály.
Alaplyuk-rendszerben a furat tűrésmezője mindig
H (alsó határméret egyenlő a névleges mérettel, EI = 0), a
csap tűrésmezője változik. Alapcsap-rendszerben a csap
tűrése h (felső határméret egyenlő a névleges mérettel, es
= 0), és a furat tűrésmezőjét választjuk meg. A járműiparban általában
az alaplyuk-rendszer terjedt el, mert a
furatszerszámokat nehezebb cserélni.
Illesztési fajták:
H7/g6 (forgó csapágy, dugattyúcsapszeg
perselyben).H7/k6 (fogaskerék agya, görgőscsapágy-ház).H7/s6 (sajtolt persely, fogaskerék
tengelyre).Az illesztés fajtáját a tűrésmezők egymáshoz viszonyított helyzete dönti el. Az alábbi ábra Ø30 mm-en a H7 furatmezőt és három csapmezőt mutat (ISO 286 szerinti értékek, ellenőrizendő): a g6 mező a furatmező alatt van (mindig játék, 7…41 µm), a k6 átfedi a furatmezőt (legfeljebb 19 µm játék vagy 15 µm fedés), az s6 a furatmező fölött van (mindig fedés, 14…48 µm). A HTML-kiadás kalkulátorában a névleges méret és a csapmező választható; mérési módban a mért furat- és csapméretből a tényleges játékot vagy fedést és a tűrésmezőbe esést számolja.
Összefüggés.
Az illesztés megnevezéséhez a furat és a csap tűrésmezőjét adjuk meg,
pl. Ø30 H7/g6. A tűrésmező értékei táblázatból olvashatók
ki: a furatnál ES (felső eltérés) és EI (alsó
eltérés), a csapnál es (felső eltérés) és ei
(alsó eltérés) mikrométerben.
A mérettűrés mellett a járműalkatrészeknél fontos az alak- és helyzettűrés, amely a felület geometriai alakját, illetve egymáshoz viszonyított helyzetét korlátozza. A rajz ezeket keretbe foglalt szimbólummal adja meg, pl.:
| Tűrés | Jel (ISO 1101, ellenőrizendő) |
|---|---|
| egyenesség | — |
| síklapúság | ▱ |
| körkörösség | ○ |
| hengeresség | ⌭ |
| párhuzamosság | ∥ |
| merőlegesség | ⊥ |
| (radiális/axiális) ütés | ↗ |
| teljes ütés | ⌰ |
| szimmetria | ⌯ |
Például a hengerfuratnál hengerességi tűrés, a csapágynál radiális ütés, a fogaskeréknél párhuzamosság szerepelhet. A tűrésérték általában kisebb, mint a mérettűrés. (Az alak- és helyzettűrések ellenőrzésének mérőeszközeit a Mérés és ellenőrzés: tolómérő, mikrométer, mérőóra, hézagmérő, idomszerek alfejezet mutatja be.)
Példa 1 – Laza illesztés játéka.
Adott egy Ø30 H7/g6 illesztés. A táblázatból (ellenőrizendő
ISO 286 szerint):
- furat H7:
,
→
mm,
mm.
- csap g6:
,
→
mm,
mm.
Számolás:
Ez tehát laza illesztés, a játék 7…41 µm, alkalmas
forgó csapágyazásra. ∎
Példa 2 – Szilárd illesztés fedése. Adott
Ø20 H7/s6 illesztés. Táblázatból (ISO 286-2,
ellenőrizendő): - H7 furat:
,
→
,
.
- s6 csap:
,
→
,
.
Tehát: A fedés 14…48 µm, tehát szilárd illesztés, sajtolással (szükség esetén a furat melegítésével) szerelhető. ∎
Ellenőrzés.
Mindkét példában a játék/fedés pozitív, és a határok értelmesek
(tizedmilliméter alatti tűrések). A mértékegységet mindig µm vagy mm
formában adjuk meg konzisztensen.
| Alkatrész / méret | Tűrésjelölés | Illesztés jellege | Jellemző játék/fedés (µm) | Felhasználás |
|---|---|---|---|---|
| Főtengelycsap – csapágy | Ø50 H7/g6 |
laza | 9–50 | forgó csapágy, filmkenés |
| Dugattyúcsapszeg – kis hajtókarszem (példa) | Ø20 H7/k6 |
átmeneti | legfeljebb 19 játék vagy 15 fedés | csapszeg rögzítés |
| Kerékcsapágy belső gyűrű – tengely | tengely Ø40 k6 (a csapágyfurat tűrése gyártói, nem
H7) |
enyhe fedés | kb. 2–30 fedés (ellenőrizendő) | könnyű sajtolás |
| Sajtolt persely – ház | Ø25 H7/s6 |
szilárd | 14–48 fedés | besajtolt persely, nem mozdul |
| Hengerfurat – dugattyú (hideg) | nem ISO-illesztés, gyártói beépítési játék | laza | gyártói adat szerint (pl. 20–50 játék, ellenőrizendő) | hőtágulás miatti játék |
Az értékek tanulási példák (ellenőrizendő: gyártói tervrajz és ISO-táblázat).
A rajz alapján az ellenőrzéshez a következőket kell megállapítani:
Ra
betartása fontos.Eset: Zajos kerékcsapágy miatt bevizsgált jármű. A
kerékagy csapágyfészkének rajz szerinti furata Ø72 H7, ISO
286 szerint
(a H7 értéke e méretsávban +30 µm; ellenőrizendő: gyártói adat). A
csapágy külső gyűrűjének mért átmérője
,
a fészek mért furata
(példaértékek). A tényleges játék
,
és a furat
-rel
nagyobb a felső határméretnél, tehát tűrésen kívüli, kopott fészek. A
gyűrű a fészekben elfordulhat, ezért a javítás a kerékagy cseréje vagy
gyártó által engedélyezett javítóhüvely, és új csapágy. A tanulság: a
mért méretet a tűrésmezőhöz kell hasonlítani, és a tényleges játékot a
mért furat és a mért gyűrű különbségéből kell számolni.
Ra átlag,
Rz maximális magasság, így azonos felületre Rz
gyakran nagyobb, mint Ra. Ha a rajz
,
nem
-at
kell mérni.Ø30 H7/g6 illesztésben a H7
és a g6?Ra és Rz között?Ø25 H7/s6 illesztés milyen
jellegű, ha a furat
…,
a csap
…
mm.1. feladat (A)
Írd le, mi a különbség a láncszerű és a bázistól induló méretmegadás
között, és mi a hátránya a láncszerűnek.
2. feladat (A)
Egy furat mérete Ø40 H7 (felső eltérés +25 µm,
alsó 0), a csapé Ø40 g6 (felső eltérés
,
alsó
).
Számítsd ki a legnagyobb és legkisebb játékot.
3. feladat (B)
Egy tengely mérete Ø20 s6 (felső eltérés
+48 µm, alsó +35 µm), a furat
Ø20 H7 (felső eltérés +21 µm, alsó
0). Számítsd ki a legnagyobb és legkisebb fedést, és mondd
meg, milyen illesztésről van szó.
4. feladat (B)
Egy dugattyúcsapszeg 20 mm névleges átmérőjű, a furat tűrése
H7, a csapé k6. A táblázat szerint (ISO 286-2,
ellenőrizendő) a k6 csap eltérése
+2/+15 µm. Határozd meg, hogy ez átmeneti
illesztést ad-e, és számítsd ki az esetleges játékot/fedést.
5. feladat (C)
Rajzolj fel egy mérethálózatot (szövegesen) egy lépcsős tengelyre, ahol
a teljes hossz 120 mm, az első lépcső 80 mm, a második 40 mm. Elemezd,
hogy láncszerű megadásnál mi a hiba lehetősége, ha mindkét részméret
tűrése
mm.
6. feladat (D) Egy kerékagy csapágyfészkének rajz
szerinti furata Ø72 H7 (határai
…
mm, ellenőrizendő), a csapágy külső gyűrűje mért átmérője
mm, a fészek mért furata
mm. Számold ki a tényleges játékot, döntsd el, hogy a furat a tűrésmezőn
belül van-e, és hogy a fészek javítást igényel-e.
Önellenőrzés – válaszok:
H7 a furat tűrését jelöli: H az alaplyuk
eltérése (alsó határméret = névleges), 7 a tűrésfokozat.
g6 a csap tűrése: g alapeltérés,
6 tűrésfokozat.Ra a középvonali átlagérdesség, Rz a
maximális profil magasság; azonos felületen Rz általában
nagyobb, mint Ra.1. feladat megoldása:
Láncszerűnél az egyik méret a másiktól indul; bázistól indulónál minden
méret közös kiindulóponttól mérve. A láncszerű hátránya, hogy a
részméretek tűrései összeadódnak, ezért a teljes hossz
bizonytalanabb.
2. feladat megoldása:
mm,
;
mm,
mm.
mm;
mm.
3. feladat megoldása:
,
;
,
.
mm;
mm. Szilárd illesztés.
4. feladat megoldása:
Furat H7 → 0/+21 µm; csap k6 →
+2/+15 µm.
,
;
,
.
Lehet játék: ha csap a legkisebb és furat a legnagyobb →
mm. Lehet fedés: ha csap a legnagyobb és furat a legkisebb →
mm. Tehát átmeneti illesztés.
5. feladat megoldása:
Láncszerű megadásnál 120 mm teljes hosszt két részből
(80 + 40) kapjuk. Ha az első tűrése
,
a másodiké
,
a teljes hossz tűrése a legkedvezőtlenebb esetben
mm lesz, mert a hibák összeadódnak. Bázistól induló megadásnál a
80 és a 120 méretet külön-külön adjuk meg
(mindkettő
),
ezért ezek pontosak maradnak, de a köztük adódó 40 mm-es
szakasz eltérése legfeljebb
mm lesz – az adódó méretre halmozódik a hiba. Ezért a funkcionálisan
fontos méretet kell közvetlenül megadni.
6. feladat megoldása: A tényleges játék a mért
méretekből:
mm. A furat
mm nagyobb a H7 felső határméreténél
(
mm), tehát 12 µm-rel tűrésen kívüli. A fészek kopott, a
gyűrű elfordulhat, ezért a kerékagyat (vagy a gyártó által engedélyezett
javítóhüvellyel a fészket) javítani kell, a csapágyat cserélni. A
döntéshez mindig a gyártói előírás a mérvadó.
A méretmegadás a géprajz nyelvén közli az alkatrész geometriáját:
méretvonal, méretsegédvonal, méretszám, átmérő- és sugárjel. Láncszerű,
bázistól induló és táblázatos megadást ismerünk; a kúposság
()
és lejtés
()
a ferde felületek jellemzője. A felületi érdességet Ra
(átlag) és Rz (maximális profil) paraméterrel adjuk meg, a
jelölés az ISO 1302 szerint történik (ellenőrizendő). Az
ISO-tűrésrendszer betűből (alapeltérés) és számból (tűrésfokozat) áll,
pl. H7, g6; alaplyuk-rendszerben a furat
H, alapcsap-rendszerben a csap h. Az illesztés
lehet laza (játék), átmeneti (játék vagy fedés), szilárd (fedés); a
játék/fedés a határméretekből számítható. Az alak- és helyzettűrések
röviden: egyenesség, síklapúság, körkörösség, hengeresség,
párhuzamosság, merőlegesség, ütés. Továbbvitt eredmény:
A tűrések, illesztések és érdességjelek olvasását, valamint a
játék/fedés számítását közvetlenül használjuk a Jelképes ábrázolások: menetek, fogazatok, csapágyak,
rugók, kötések alfejezetben a csapágy- és kötésjelöléseknél,
valamint a Mérés és ellenőrzés: tolómérő,
mikrométer, mérőóra, hézagmérő, idomszerek alfejezetben a gyakorlati
mérési eljárásoknál.
Forrástípusok: géprajzi szabványok (ISO 128, ISO 129 – méretmegadás), ISO 286 (tűrések és illesztések), ISO 4287/ISO 1302 (felületi érdesség), gyártói tervrajzok és javítási útmutatók, műszaki rajz tankönyvek.
Ellenőrizendő állítások: a táblázatban megadott tűrésértékek (H7, g6, s6, k6 stb.) a névleges mérethez tartozó pontos eltérések; a felületi érdességre adott járműipari példaértékek; az ISO szabványok aktuális kiadása; az illesztett járműalkatrészekre vonatkozó konkrét gyártói tűrések. A tankönyvi példákban a tűréshatárok a megértést szolgálják, tényleges gyártói/szabványértéket mindig a mindenkori táblázatból kell kikeresni.