Statikus változat (mint a PDF-ben)
Egy műhelyben a leggyakoribb diagnosztikai kérdés nem az, hogy „van-e hiba”, hanem az, hogy „mekkora a hiba”. A féktárcsa vastagsága, a hengerfurat kopása, a csapágyhézag vagy a tengelycsap átmérője csak akkor ítélhető meg felelősséggel, ha pontosan megmérjük. A tűréshatárok gyakran század- vagy ezredmilliméterben vannak megadva, ezért a szerelőnek nem elég ránézésre vizsgálnia az alkatrészt. Ebben az alfejezetben a műhelyi hossz- és szögmérés alapműszereit tanuljuk meg: tolómérő, mikrométer, mérőóra, hézagmérő, furatmérő és idomszerek. Az itt szerzett biztonságos leolvasási tudást a Kézi megmunkálás: előrajzolás, reszelés, fűrészelés, vágás, hajlítás, fúrás, menetvágás alfejezetben az előrajzolásnál és a méretellenőrzésnél közvetlenül használjuk.
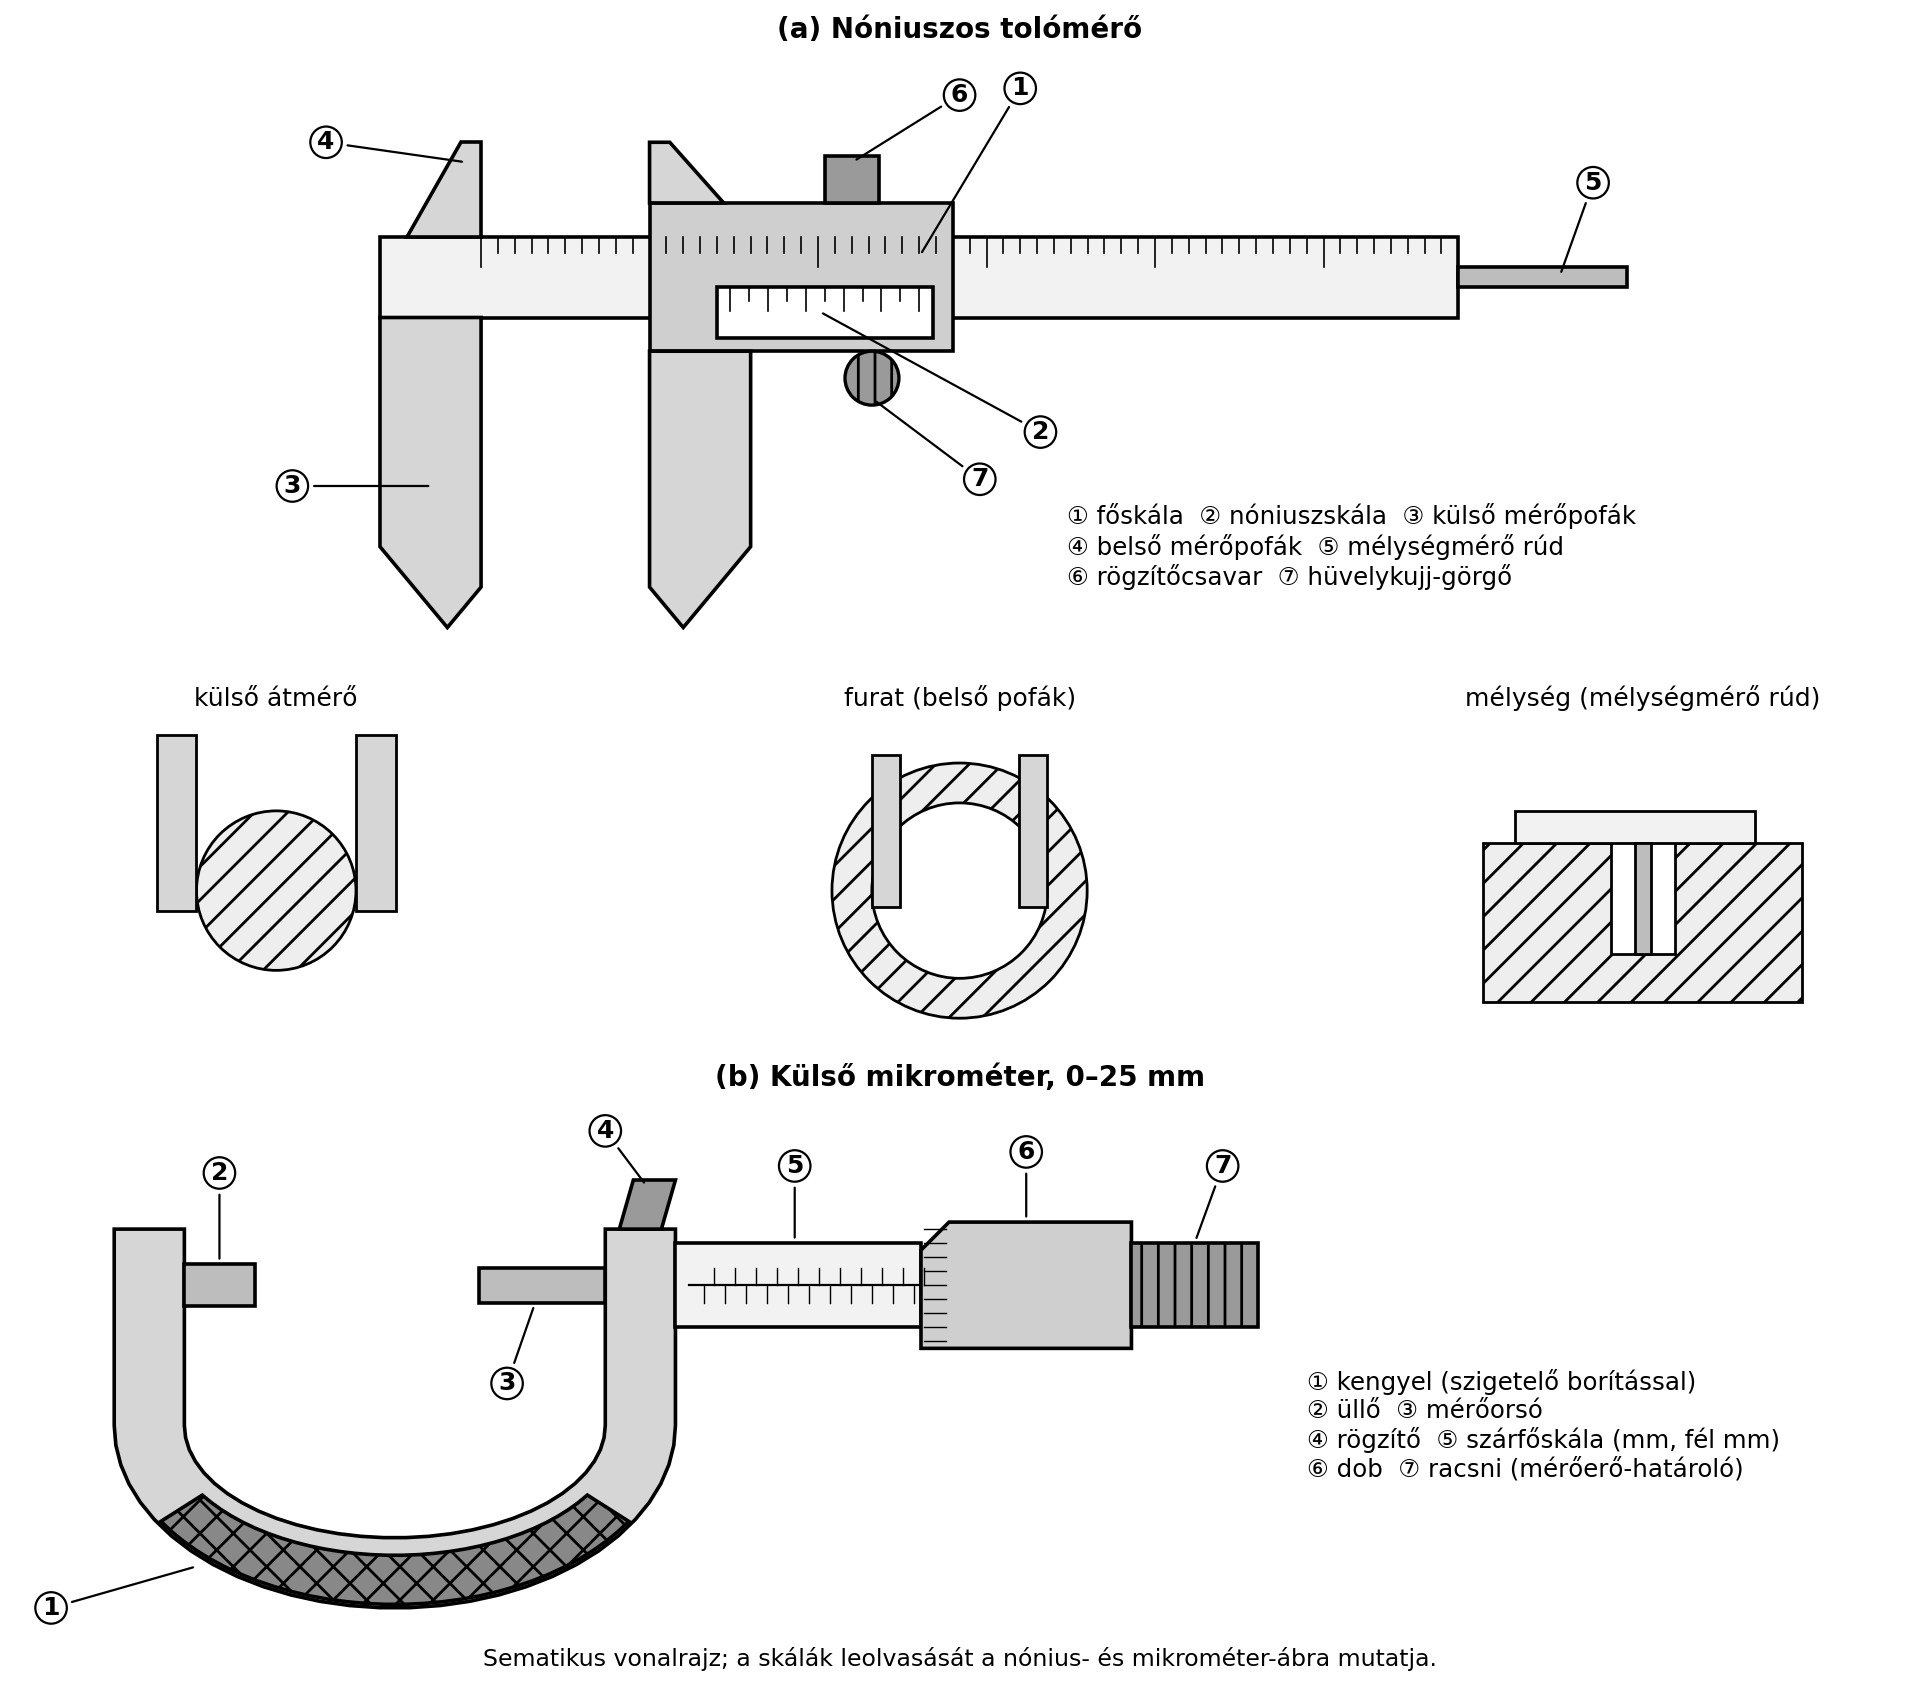
Képzeljünk el egy féktárcsát a munkapadon. A szerelő egy kengyeles mikrométerrel a tárcsa vastagságát méri négy ponton. Az üllő és az orsó közé fogja a tárcsát, és a racsnis kuplunggal éppen addig húzza az orsót, amíg a racsni át nem csúszik. A dob peremén a főskála milliméter-osztása látható, a dob kerületén pedig 50 osztás, így minden osztás 0,01 mm-nek felel meg. A mérőóra mágneses állványon áll, tapintója a tárcsa homlokfelületére támaszkodik, és a tárcsa lassú forgatásakor a mutató kitérése a felület ütését mutatja. Ez a „mérés – jármű – rajz” hármas: az alkatrészrajzon megadott méretet és tűrést a járművön vagy a munkapadon mérőeszközzel ellenőrizzük.
Definíció. A mérés egy fizikai mennyiség összehasonlítása egy ismert nagyságú etalonnal vagy mérőeszközzel, és az eredmény számértékkel és mértékegységgel való megadása.
Definíció. Az ellenőrzés annak eldöntése, hogy a mért érték egy előírt méret-, tűrés- vagy kopási határon belül van-e. Az ellenőrzés tehát nem feltétlenül ad pontos számértéket, hanem „jó” vagy „nem jó” döntést.
Összefüggés. A mérőeszköz felbontása (beosztási értéke) a legkisebb, közvetlenül leolvasható változás. A leolvasási hiba ennél kisebb lehet, ha interpolálunk (például mikrométernél 0,001 mm-t becsülünk), de a becslés bizonytalansága megnő.
Szabály. A mérési eredményt mindig úgy adjuk meg, hogy a mért értéket, az egységet és a mérési bizonytalanságot is jelezzük. Például: „a féktárcsa vastagsága 22,35 mm ± 0,01 mm” (az érték tanulási példa).
Az ábrán a tolómérő ①–⑦ (főskála, nóniuszskála, külső és belső mérőpofák, mélységmérő rúd, rögzítőcsavar, hüvelykujj-görgő) és a mikrométer ①–⑦ (kengyel, üllő, mérőorsó, rögzítő, szárfőskála, dob, racsni) részei láthatók; a lenti szöveg ezek szerepét írja le.
A tolómérő fő részei: a főskála (mm beosztással), a rajta csúszó nóniusz skála, a külső mérőpofák (külső méret mérésére), a belső mérőpofák (furatok mérésére) és a mélységmérő pálca (mélységekhez). A nóniusz elve: a nóniuszskála hossza például 19 mm, és 20 részre van osztva, így egy osztása 0,95 mm. A főskála 1 mm-es és a nóniusz 0,95 mm-es osztása közötti különbség 0,05 mm. Amikor a tolómérő pofái érintkeznek, a nóniusz 0 vonása a főskála 0 vonásával esik egybe.
Leolvasás 0,05 mm-es nóniusszal: először megkeressük, hogy a nóniusz 0 vonása a főskála melyik milliméter-értéke után áll (egész mm). Ezután megkeressük, hogy a nóniusz melyik vonása esik egybe pontosan egy főskála-vonással; ezt a sorszámot megszorozzuk 0,05 mm-rel, és az egész milliméterhez adjuk.
Példa. A nóniusz 0 vonása a főskála 31 mm-es vonása után áll, és a nóniusz 7. vonása egybeesik egy főskála-vonással. Az érték:
0,02 mm-es nóniusz: itt a nóniusz 49 mm-t 50 részre oszt, így egy osztás 0,98 mm, a különbség 0,02 mm. A leolvasás azonos elvű.
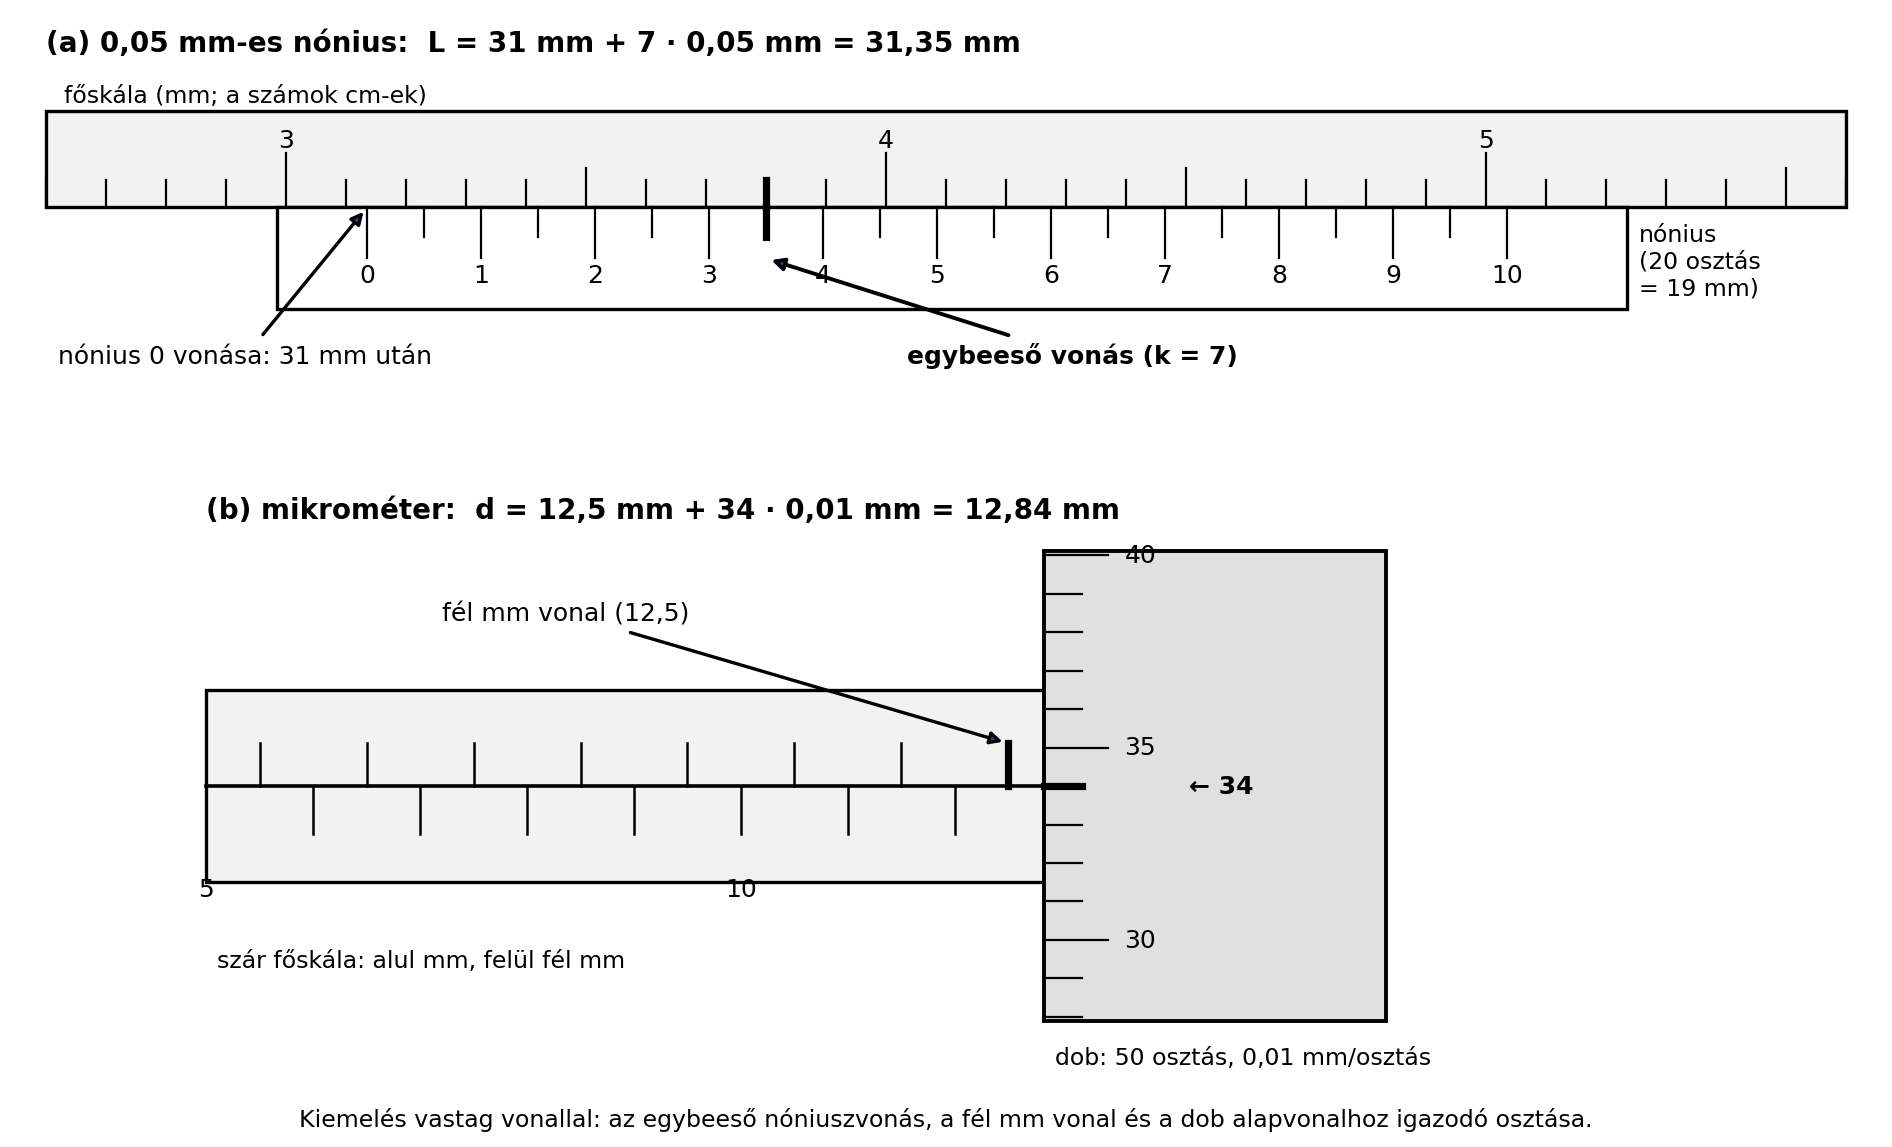
Az (a) részen a nónius 0 vonása a 31 mm-es vonás után áll, és a 7. nóniuszvonás esik egybe egy főskála-vonással: 31,35 mm. A (b) részen a szárfőskálán a 12,5 mm-es fél milliméteres vonal még látszik, a dob 34. osztása áll az alapvonalnál: 12,84 mm (2. feladat). A HTML-változatban a méret csúszkával állítható, a 0,02 mm-es nónius és a mikrométer is választható, kvízmóddal.
A mikrométer (mikrométercsavar) merev kengyelen alapul. Az üllő (fix mérőfelület) és az orsó (mozgó mérőfelület) között a mérendő darabot fogjuk be. A mérőorsó emelkedése pontosan 0,5 mm egy fordulatra. A dob kerületén 50 osztás van, így egy osztás 0,5 mm / 50 = 0,01 mm-nek felel meg. A dob pereme és a szár főskálája együtt mutatja a méretet: a szárfőskála felső vonalai a fél millimétereket, az alsó a millimétereket jelzik. A dob peremén az osztásokat 0,01 mm-re olvassuk le.
Leolvasás: A szárfőskálán leolvassuk a látható milliméter- és fél milliméter értéket. Ezután a dob peremén megkeressük, hogy a vízszintes alapvonal melyik osztáshoz igazodik; ezt megszorozzuk 0,01 mm-rel, és hozzáadjuk. A racsnis kuplung biztosítja az állandó mérőerőt, így elkerüljük a túlhúzásból adódó téves méretet.
A mérőóra (indikátoróra) fogasléc-fogaskerék áttétellel nagyítja a mérőtapintó elmozdulását. A leggyakoribb mérőóra felbontása 0,01 mm, mérési tartománya például 10 mm. A nagymutató egy körbefordulása általában 1 mm-nek felel meg, a kis mutató a millimétereket számolja. A mérőórát mágneses állványra vagy mérőhídra rögzítjük, és a mérendő felülethez érintjük, majd a skálát nullázzuk. Az ütés mérésénél a darabot lassan forgatjuk, és a mutató maximális és minimális kitérésének különbségét olvassuk le.
A hézagmérő egymásra hajtogatott, különböző vastagságú (például 0,05–1,00 mm) vékony acéllemez-lamellákból áll. A kívánt hézagba egy vagy több lamellát próbálunk behelyezni. A megfelelő vastagság az, amelyik éppen befér, de nem lazán. A hézagmérőt szelephézag, gyertyahézag, holtjáték és hasonló kis rések mérésére használjuk.
A plastigage kalibrált átmérőjű műanyag szál, amely összenyomva szétlapul. A szálat a zsírtalanított csapra (vagy csapágycsészére) helyezzük, a csapágyfedelet előírt nyomatékkal meghúzzuk, miközben a főtengelyt nem fordítjuk el. Bontás után a szétlapult szál szélességét a csomagoláson levő skálával összevetve kapjuk a hézagot (ellenőrizendő: a gyártói javítási adat).
A furatok belső átmérőjének mérésére belső mikrométert vagy furatmikrométert használunk. A furatmikrométer három, rugóval feszített mérőpofája központosít a furatban, és a leolvasás a hagyományos mikrométerhez hasonló, de itt a mérőerőt a belső rugó biztosítja. A pontos értéket gyakran egy gyűrűs etalonnal kalibráljuk. A hárompontos furatmikrométer önközpontosító, a racsni állandó mérőerőt ad, ezért nem billegtetjük.
A motorjavításban a hengerfurat mérésének alapműszere a furatmérő óra (belső mérőóra): beállítógyűrűn vagy mikrométerrel beállított méretre nullázzuk, majd a furatban a tengely irányában billegtetve a mutató fordulópontját, a legkisebb értéket olvassuk le. A hengerfuratot több magasságban és két egymásra merőleges irányban mérjük (ovalitás, kúposság).
A mechanikus (nóniuszos) szögmérő egy állítható szárpárból és egy szögskálából áll. A főskála fokbeosztású, a nóniusz segítségével 5 ívperces (5′) vagy annál finomabb felbontás érhető el (ellenőrizendő: az adott műszer adata). A járműjavításban alkatrészek élszögének, lemezhajlításnak, fazonok és sablonok ellenőrzésére használjuk; a kormánygeometriai szögeket futóműbeállító berendezéssel mérjük.
Az idomszer nem méretet ad, hanem megfelelőséget vizsgál. Két oldala van: a GO („megy”) oldal a megengedett maximális anyagméretet, a NO-GO („nem megy”) oldal a minimális anyagméretet képviseli. Ha az idomszer GO oldala rácsúszik a darabra (vagy behelyezhető a furatba), és a NO-GO oldala nem, akkor a méret a tűrésmezőn belül van.
Szabály. Az idomszer használatánál a GO oldalnak önerővel vagy enyhe nyomással fel kell mennie/be kell mennie; a NO-GO oldalnak nem szabad felmennie/be mennie. Ha a NO-GO oldal is ráfér, az alkatrész túl laza, ha a GO oldal sem fér fel, akkor túl szoros.
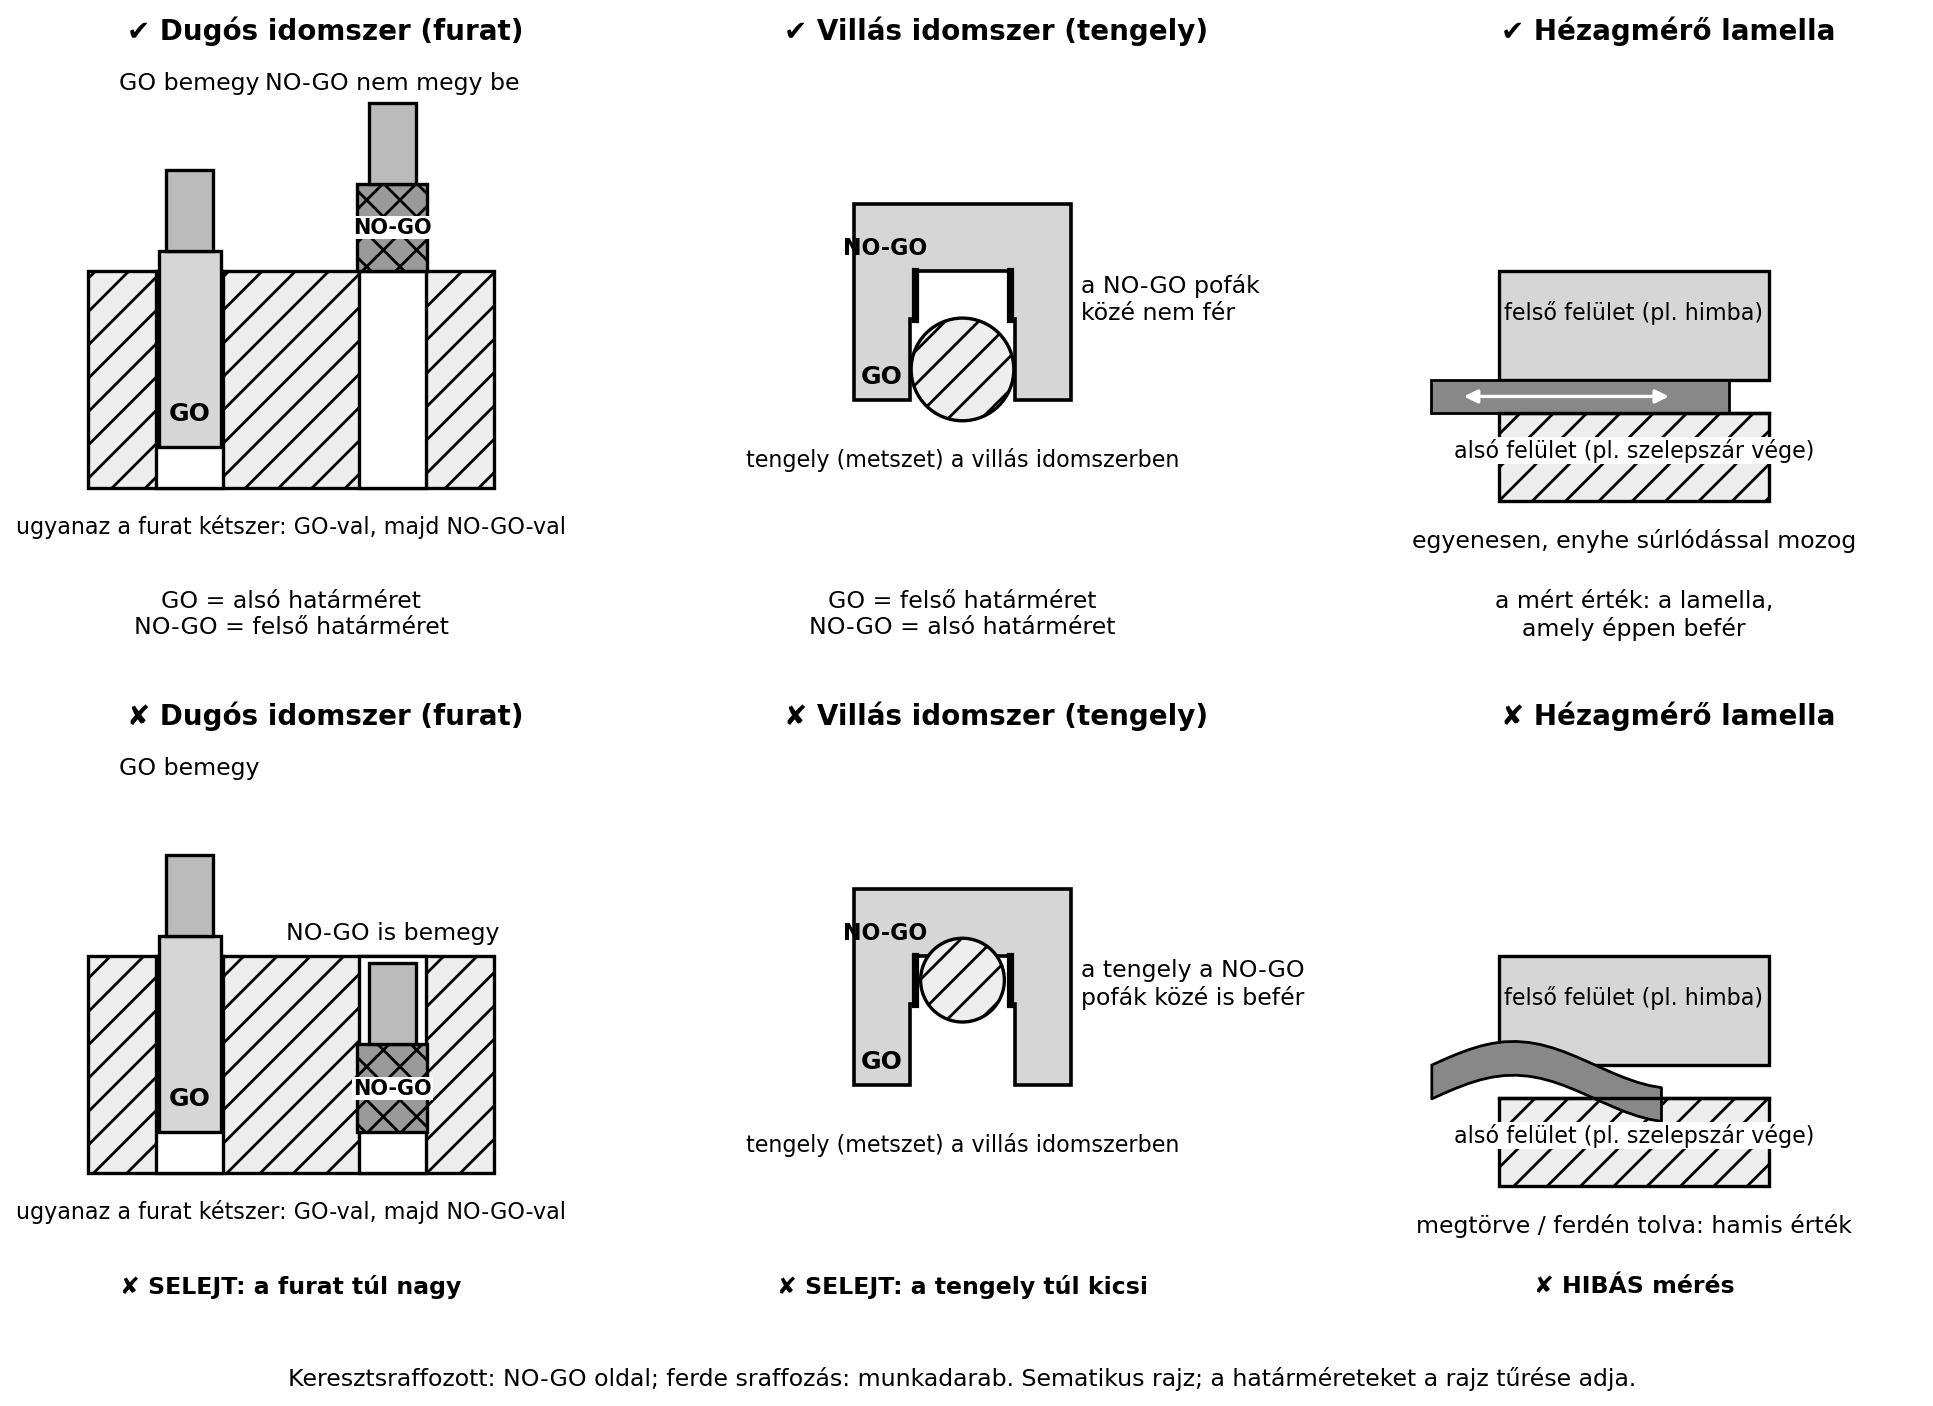
A dugós idomszernél a GO oldal az alsó, a NO-GO oldal a felső határméretnek felel meg; a villás idomszernél fordítva. Ha a NO-GO oldal is bemegy a furatba, a furat túl nagy; ha a tengely a villás idomszer NO-GO pofái közé is befér, a tengely túl kicsi. A hézagmérő lamellát egyenesen, enyhe súrlódással kell a résben mozgatni.
Adott: Egy persely belső átmérőjét mérjük durva méretmeghatározásként 0,05 mm-es nóniuszos tolómérővel. A belső mérőpofákat behelyezzük, a nóniusz 0 vonása a főskála 76 mm-es vonása után áll, a nóniusz 8. vonása esik egybe.
Keresett: a furat átmérője.
Képlet: , ahol az egész mm, a nóniusz egybeeső vonásának sorszáma, a nóniusz felbontása (0,05 mm).
Behelyettesítés:
Eredmény: 76,40 mm.
Ellenőrzés: A persely névleges furata például 76,00 mm; a 0,40 mm eltérés a tolómérő 0,05 mm-es felbontásánál már jól kimutatható, de a tolómérő erre csak tájékoztató mérést ad. Hengerfurat kopásának és ovalitásának megítélésére nem tolómérőt használunk: a kopást furatmérő órával, legalább három magasságban és két egymásra merőleges irányban mérjük (lásd a Furatmérők részt és a Tipikus hibák 5. pontját).
Adott: Egy főtengely-csap átmérőjét mérjük 50–75 mm-es mikrométerrel (a nullapontot az 50 mm-es beállítóidommal ellenőriztük). A szárfőskála 54,5 mm-t mutat, a dob 27. osztása igazodik a vízszintes alapvonalhoz.
Keresett: a csap átmérője.
Képlet: , ahol a szárfőskála leolvasott értéke mm-ben, a dob osztása, .
Behelyettesítés:
Eredmény: 54,77 mm.
Ellenőrzés: A gyártói javítási kézikönyv szerint a csap minimális mérete például 54,75 mm a köszörülési határ; a mért érték tehát még éppen használható, de a csapágyhézagot plastigage-zsel is ellenőrizni kell.
Táblázat. Gyakori műhelyi mérőeszközök összehasonlítása.
| Eszköz | Jellemző felbontás | Tipikus mérési tartomány | Alkalmazás a járműjavításban |
|---|---|---|---|
| Tolómérő nóniuszos | 0,05–0,02 mm | 0–150 mm, 0–300 mm | külső/belső méret, mélység |
| Mikrométer | 0,01 mm (becslés 0,001 mm) | 0–25, 25–50, 50–75 mm stb. | tengelyátmérő, féktárcsa vastagság |
| Mérőóra | 0,01 mm (finom: 0,001 mm) | 1–10 mm | ütés, fedés, holtjáték |
| Hézagmérő | – (lamellavastagság) | 0,05–1,00 mm | szelephézag, gyertyahézag |
| Dugós/villás idomszer | – (jó/nem jó) | a tűrésmező szerint | tömeges alkatrész-ellenőrzés |
Az értékek tanulási példák (ellenőrizendő: a konkrét mérőeszköz gyári adata).
Szabály. A mérés előtt ellenőrizzük a műszer nullázását: tolómérőnél a pofák összezárásakor a nóniusz 0 vonása a főskála 0 vonására esik; mikrométernél az üllő és orsó érintkezésekor a dob 0 osztása az alapvonalra esik. Ha nem, akkor a műszert kalibrálni kell, vagy az eltérést korrekcióként figyelembe kell venni.
Előírás. A mérőeszközöket rendszeresen ellenőrizni kell etalonnal (például mérőhasáb vagy kalibrálógyűrű). A hitelesítés és kalibrálás gyakoriságát a műhely minőségbiztosítási előírása és a gyártói utasítás adja meg; a járműjavításban a gyártói javítási adat az elsődleges (ellenőrizendő: a hatályos minőségbiztosítási előírás).
Biztonsági korlát. A feladat tanműhelyi környezetre, oktató felügyeletére és a gyártói javítási utasítás betartására vonatkozik; a megadott értékek tanulási példák.
Környezetvédelem. A mérés során a féktárcsáról leváló fékport nem fújjuk le sűrített levegővel, mert az azbeszt is lehet benne (régebbi járműveken); nedves ruhával vagy zsírtalanítóval tisztítunk, az olajos hulladékot a veszélyeshulladék-gyűjtőbe tesszük.
Cél: annak eldöntése, hogy a féktárcsa vastagsága a gyártói kopáshatár felett van-e, és felületi ütése nem haladja-e meg az előírt értéket.
Jármű- és adatazonosítás: járműazonosító (VIN), típus, futásteljesítmény, a gyártói javítási utasításban megadott újkori vastagság, minimális vastagság és megengedett ütés (például 24,0 mm újkori, 22,0 mm minimum, 0,05 mm ütés – ellenőrizendő).
Szükséges szerszámok, mérőeszközök, anyagok: kerékemelő, bakok, kerékcsavar-oldó, 0–25 mm-es mikrométer, mérőóra mágneses állvánnyal, féktisztító, védőkesztyű, védőszemüveg, munkalap.
Figyelem. A jármű alá csak a gyártói emelési pontokon, bakra támasztva szabad bemenni; pusztán kocsiemelővel tartott jármű alatt tilos dolgozni. A féktárcsa forró lehet a próbaút után – várjuk meg a lehűlést.
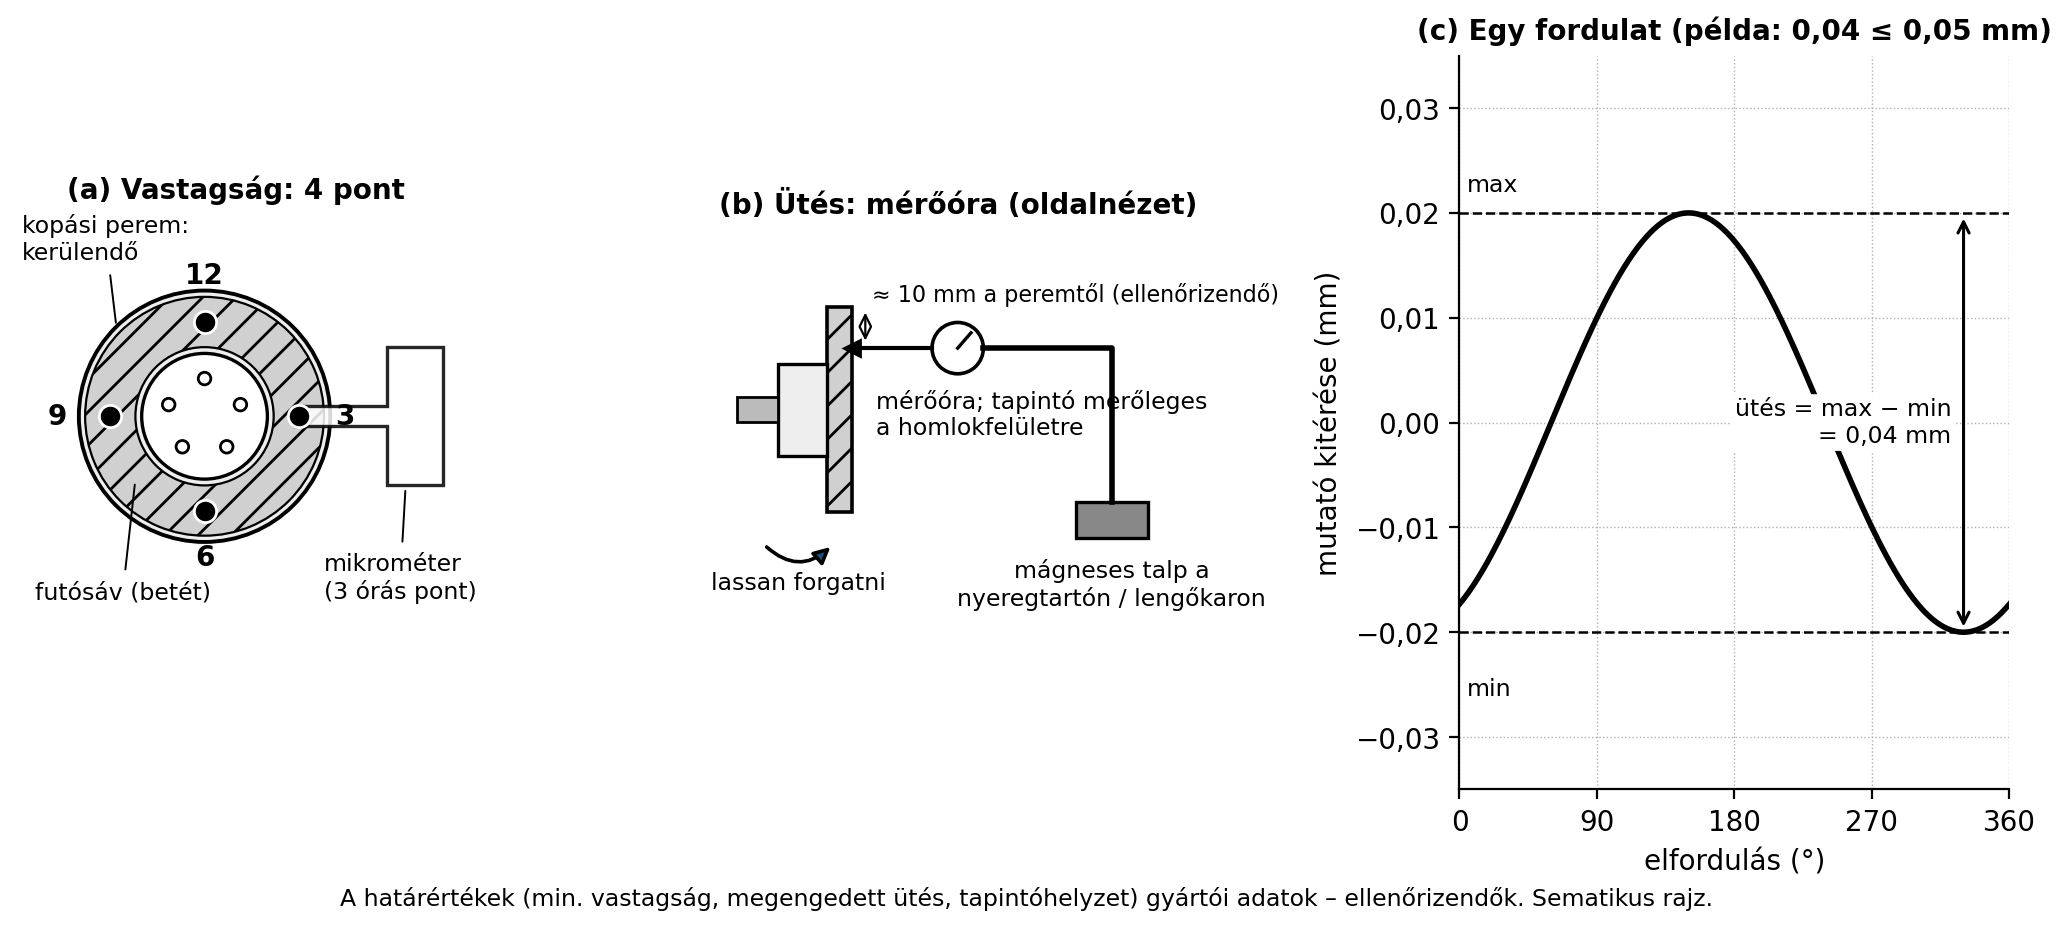
Az ábra az 5. lépés négy mérési pontját (12, 3, 6, 9 óra a fékbetét futósávjában, a kopási perem kikerülésével) és a 8–9. lépés mérőóra-beállítását mutatja: a tapintó merőlegesen, a külső perem közelében érinti a homlokfelületet, a fordulat alatti legnagyobb és legkisebb kitérés különbsége az ütés. A HTML-változatban a tárcsa forgatható, és a mérőóra mutatója követi a beállított ütést.
Lépések:
Ellenőrzési pontok: a mikrométer nullázása, a mérési pontok száma és helyzete, a minimális vastagság, az ütés maximális értéke.
Tipikus hiba: a tárcsa vastagságát csak egy ponton mérik, így a kopottabb pontot nem veszik észre; az ütésméréshez túlságosan rezgő állványt használnak.
Egy ügyfél arra panaszkodik, hogy fékezéskor a kormány rezeg, és a fékút hosszabb. A szerelő kiolvassa a hibakódot – nincs tárolt hiba. A szervizben a féktárcsákat megmérik. A bal első tárcsa vastagsága 22,4 mm, a gyártói minimum 22,0 mm (ellenőrizendő), tehát még a határ felett van. Az ütésmérés azonban 0,12 mm-t mutat, míg a megengedett 0,05 mm. A tárcsa tehát nem vastagsági kopás, hanem felületi ütés miatt selejt. A szerelő új tárcsát és új fékbetéteket szerel be, a fékpedál érzése és a kormányrezgés megszűnik. Tanulság: a vastagságmérés önmagában nem elegendő – az ütést is mérni kell.
Nevezd meg a tolómérő részeit, és írd le, milyen mérésekre alkalmas!
Egy mikrométerrel a szárfőskála 12,5 mm-t mutat, a dob 34. osztása igazodik az alapvonalhoz. Hány mm a mért érték?
Egy féktárcsa újkori vastagsága 24,0 mm, kopáshatára 22,0 mm. A szerelő megmérte a tárcsát, és 22,4 mm-t kapott. Mennyi a kopás? Használható-e a tárcsa a gyártói adat szerint (ellenőrizendő)?
Egy 0,02 mm-es nóniuszos tolómérőn a főskála 45 mm-es vonása után a nóniusz 9. vonása egybeesik. Add meg a mért értéket!
Magyarázd el, miért okoz hibát a tolómérő ferde állása! Nevezd meg az elvet, és mondj egy járműjavítási példát, ahol ez a hiba súlyos következménnyel járhat.
Egy hengerfurat átmérője 76,50 mm, a hozzá tartozó dugattyú átmérője 76,42 mm. Számítsd ki a játékot! Ez egy laza illesztés-e? Milyen mérőeszközzel ellenőriznéd a furatot és a dugattyút?
A tolómérő részei: főskála, nóniusz, külső mérőpofák, belső mérőpofák, mélységmérő pálca, rögzítőcsavar. Külső méreteket (például tengelyátmérő), belső méreteket (furat) és mélységet mérhetünk vele.
Kopás = újkori vastagság − mért vastagság = . A mért érték 22,4 mm, ami a 22,0 mm-es kopáshatár felett van, tehát a tárcsa a vastagság szempontjából használható, de az ütést is ellenőrizni kell.
A ferde állás ferdeségi (koszinusz-) hibát okoz: ha a tolómérő pofái nem merőlegesek a mérendő felületre, a mért hossz a ferde átfogó lesz, ami külső méretnél nagyobb a tényleges méretnél (furatnál kisebb). Az Abbé-elv azt mondja ki, hogy a mérendő méretnek és a skálának egy egyenesbe kell esnie; a tolómérő ezt felépítéséből adódóan sérti, ezért a pofák megbillenése is hibát okoz (Abbé-hiba), a mikrométer viszont teljesíti az elvet. Járműjavítási példa: ha egy féktárcsa vastagságát ferdén mérjük meg, a mért érték nagyobb lehet, mint a tényleges, és így egy kopott tárcsa is megfelelőnek tűnhet – ezért kell a tolómérő pofáit pontosan a tárcsa homlokfelületére merőlegesen tartani, és a vastagságot több ponton mérni.
Játék = furat − dugattyú = Ez laza illesztés (a dugattyúnak játéka van a hengerben). A furatot furatmikrométerrel vagy belső idomszerrel, a dugattyút külső mikrométerrel ellenőrizhetjük. A játék megengedett értékét a gyártói javítási adat adja meg (ellenőrizendő).
A műhelyi mérés lényege: a mért értéket mindig etalonnal vagy hiteles mérőeszközzel hasonlítjuk össze, és az eredményt a gyártói tűréssel vagy kopáshatárral vetjük egybe. A tolómérő a nóniusz elvén működik: a főskála egész millimétereit a nóniusz egybeeső vonásának sorszáma szorozva a felbontással adjuk hozzá; a gyakori felbontások 0,05 mm és 0,02 mm. A mikrométer a csavarorsó emelkedését használja, a dob 50 osztása 0,01 mm-es leolvasást tesz lehetővé. A mérőóra kis elmozdulásokat, például féktárcsa ütését méri 0,01 mm-re, a hézagmérő pedig kis réseket ellenőriz. Az idomszerek nem méretet, hanem „jó/nem jó” döntést adnak: a GO oldalnak rá kell mennie, a NO-GO oldalnak nem szabad. Továbbvitt eredmény: a műhelyi mérési technikákat és a leolvasás pontosságát a Kézi megmunkálás: előrajzolás, reszelés, fűrészelés, vágás, hajlítás, fúrás, menetvágás alfejezetben az előrajzolásnál és a kész darabok ellenőrzésénél alkalmazzuk. A mérési hibák elkerülésének kulcsa a műszer nullázása, az állandó mérőerő és a megfelelő eszköz kiválasztása.
Forrástípusok: méréstechnikai szabványok (például ISO 13385 a tolómérő és mikrométer fogalmaira – ellenőrizendő), gyártói javítási kézikönyvek (féktárcsa vastagság, kopáshatárok, csapágyhézagok), műszaki mérés tankönyvek, gyártói mérőeszköz-katalógusok.
Ellenőrizendő állítások: a konkrét mérőeszköz felbontása, a féktárcsa újkori és minimális vastagsága, a megengedett ütés, a kerékcsavar-meghúzási nyomaték, a henger- és dugattyújáték határértéke, a szögmérő nóniuszának felbontása.