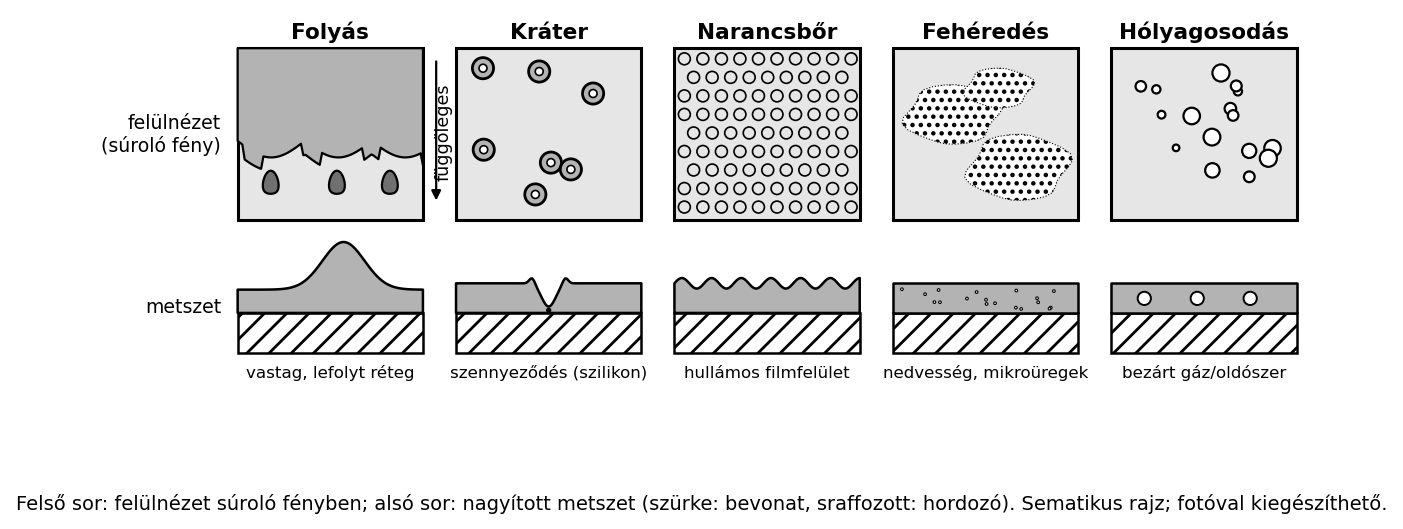
Statikus változat (mint a PDF-ben)
A műhelyben az egyik legkellemetlenebb pillanat, amikor a gondosan előkészített, lecsiszolt, pácolt bútorlapot bevonod lakkal, és száradás után folyásnyomokat, krátereket, narancsbőrt vagy fehéres fátyolt látsz rajta. A hiba nemcsak esztétikai: a rosszul kialakult lakkréteg gyengébb védelmet ad, hamarabb kopik, pattogzik, sárgul. A hibák javítása sokszor többe kerül, mint a felületkezelés újrakezdése, ezért az asztalosnak előre kell gondolkodnia: mi okozhatja a hibát, hogyan előzhető meg, és ha mégis bekövetkezik, hogyan javítható szakszerűen.
Ugyanilyen fontos az anyagszükséglet számítása. Ha véletlenszerűen vásárolsz lakkot, hígítót vagy olajat, akkor vagy anyaghiány miatt áll le a munka, vagy feleslegesen sok anyag marad a polcon, ami pénzben és hulladékban is veszteség. A felületkezelési számításokkal kiszámítható, mennyi anyagot kell rendelni, mekkora lesz a kiadósság, és mennyibe kerül egy termék bevonása.
Képzeld el, hogy egy 600 mm × 400 mm méretű tömör bükk kávás tálca felületét kell lelakkozni. A tálca alja 600 × 400 mm, a káva 50 mm magas (tájékoztató feltevés), és mindkét oldalát lakkozzuk. Az alja kétoldalt , a káva kétoldalt , a teljes felület tehát . Ha a kiválasztott lakk ajánlott fajlagos felhordási mennyisége rétegenként, és három réteget viszel fel, akkor a szükséges folyékony lakk mennyisége megközelítőleg . Ehhez jön a hígítás és a szórási veszteség. Ez a kis példa mutatja, hogy a számítás nem bonyolult, de a mértékegységekre és a veszteségre mindig figyelni kell.
Felületkezelési hiba alatt a bevonat olyan rendellenességét értjük, amely rontja a megjelenést, a tapadást, a védőképességet vagy az élettartamot. A hiba lehet azonnal látható (folyás, kráter, porzárvány), vagy később jelentkező (fehéredés, hólyagosodás, repedés, rossz tapadás). A hiba okát mindig a felületkezelő anyag + felület + körülmények + technológia rendszerben kell keresni.
Definíció. A fajlagos felhordási mennyiség () azt adja meg, hogy egy négyzetméter felületre egy rétegben hány gramm folyékony anyagot viszünk fel. Mértékegysége általában vagy ritkábban .
Definíció. A kiadósság azt mutatja meg, hogy egy liter folyékony festék, lakk, olaj vagy pác hány négyzetméter felületre elegendő a kívánt rétegvastagság és felhordási technológia mellett. Mértékegysége .
A két mennyiség akkor kapcsolható össze, ha ismerjük a folyékony anyag sűrűségét (, kg/m³ vagy g/cm³). Ha a kiadósságot -val jelöljük, akkor
Ez a képlet a vízszerű anyagokra ad gyors becslést; lakkoknál az oldószer és a szárazanyag sűrűsége eltérhet, ezért pontos számításhoz gyártói adat kell.
Szabály. A felhordandó folyékony anyag tömege rétegenként:
ahol a bevonandó felület (), a fajlagos felhordás (), a rétegszám. A végeredményt -ban kapjuk; a gyakorlatban általában kg-ra vagy literre váltjuk át.
Összefüggés. A szárazanyag-tartalom (, % tömegben) és a szárazrétegvastagság () egymással összefügg. A felvitt nedves réteg vastagsága , a felhordott folyékony lakk tömege , a bevont felület , a folyékony lakk sűrűsége . Ekkor egy beállítási esetre:
ahol a száradt lakkréteg sűrűsége. Ez szemléltető összefüggés, nem pontos gyártási képlet, mert a száradás során az anyag zsugorodik, oldószert enged el, és a kémiai kötés is változtatja a szerkezetet.
Megjegyzés. A felületkezelő anyagok tényleges adatait – kiadósság, ajánlott rétegszám, hígítási arány, száradási idő, fajlagos felhordás – mindig a gyártói műszaki adatlap és a biztonsági adatlap szerint kell meghatározni. Az itt használt értékek tanulási példák (ellenőrizendő: gyártói adatlap).
A felületkezelési hibákat az alábbi táblázat rendszerezi. A táblázatban szereplő hőmérséklet- és páratartalom-tartományok tájékoztató jellegűek (ellenőrizendő: a gyártói adatlap és a felhasználási körülmények).
| Hiba | Jellemző megjelenés | Gyakori okok | Javítás és megelőzés |
|---|---|---|---|
| Folyás | Függőleges csíkok, cseppek, vastag szélek | Túl sok anyag, túl lassú hígító, hideg felület, rossz szórópisztoly-beállítás | Vékonyabb réteg, gyorsabb hígító, a felület hőmérséklete a gyártó által megadott tartományban; megszáradva csiszolás és új réteg |
| Kráter | Kis kerek mélyedések a friss bevonatban | Szilikon-, olaj-, viasz-, zsírszennyezés a felületen vagy a levegőből | A felület alapos tisztítása, szerszámok és edények ellenőrzése; kráteres réteget csiszolni, tisztítani, újra bevonni |
| Narancsbőr | Narancshéjszerű, egyenetlen felület | Nem megfelelő viszkozitás, rossz szórótávolság, túl gyors elpárolgás, levegőbe keveredett szennyezés | A gyártói hígítás betartása, a szórópisztoly beállítása, a hőmérséklet és a páratartalom ellenőrzése |
| Fehéredés (blushing) | Fehéres, opálos fátyol a lakkban | Magas páratartalom, hideg felület, víz bejutása a rétegbe, nem megfelelő hígító | Szárítás alacsonyabb páratartalomnál, a felület fűtése, a gyártói hígító használata; enyhe esetben gyors hígítóval vagy utólagos réteggel javítható, súlyos esetben csiszolás |
| Hólyagosodás | Apró vagy nagyobb buborékok, hólyagok a réteg alatt | Levegő, oldószergőz vagy gőz csapdája; túl vastag réteg; nem megfelelő köztes száradás | Vékonyabb rétegek, hosszabb köztes száradás, a gyártói rétegszám betartása; hólyagos felületet csiszolni, majd újra bevonni |
| Rossz tapadás | A bevonat lepattogzik, lemezesen leválik | Túl csiszolt, zsíros, szilikonos, poros felület; nem megfelelő alapozó; eltérő anyagrétegek | A rétegek közötti csiszolás, az előírt alapozó és hígító használata, a gyártói rendszer betartása; leváló bevonatot csiszolni, tisztítani, új alapozást készíteni |
| Porzárvány | Szemcsék, pöttyök a száraz felületen | Poros műhely, nem megfelelő elszívás, hosszú szórási idő | Tiszta szórótér, a felület leszívatása, a szórófülke rendben tartása; megszáradva finom csiszolás és új réteg |
| Repedés | Hajszálrepedések, mikrorepedések, nagyobb repedések | Túl vastag réteg, rugalmatlan bevonat a mozgó faanyagon, hő- és nedvességmozgás | A faanyag nedvességtartalmának ellenőrzése, rugalmas bevonat kiválasztása, a rétegvastagság korlátozása; repedt felületet csiszolni, javítani, újra bevonni |
Valós eset. Egy asztalos konyhai bükk munkalapot lazúrozott. A lazúr száradása után a felület helyenként fehéres fátyolt mutatott. Az asztalos első gondolata az volt, hogy a lazúr hibás. A helyszínen kiderült, hogy a munkalapot egy hideg, párás raktárban tárolták, a felület hőmérséklete alatt volt, a relatív páratartalom pedig feletti (tájékoztató érték, ellenőrizendő: gyártói adatlap). A lazúr hígítója túl lassú volt erre a környezetre, ezért a felület hosszan nedves maradt, és a lecsapódó nedvesség fehéredést okozott. A javítás az volt, hogy a felületet beszállították egy fűtött, szellőztetett helyiségbe, finoman csiszolták, majd a gyártó által javasolt hígítóval új lazúrréteget vittek fel. A tanulság: a felületkezelés nem csak anyagválasztás, hanem hőmérséklet- és páratartalom-ellenőrzés is.
Adott: Egy szekrényajtó felülete kétoldalt . A választott lakk fajlagos felhordási mennyisége rétegenként. Rétegszám .
Keresett: A szükséges folyékony lakk tömege grammban és kilogrammban.
Megoldás:
Ellenőrzés: Ha a lakk sűrűsége körülbelül , akkor a térfogat . Ez egy ajtóra reálisnak tűnik.
Adott: Egy szórt lakk kiadóssága . A festendő felület . A rétegszám .
Keresett: A kívánt bevonathoz szükséges lakkmennyiség literben.
Megoldás:
Ellenőrzés: A kiadósság azt jelenti, hogy 1 liter lakk 12 m²-re elég egy rétegben. Két réteghez 2 liter kell 12 m²-re; itt a felület fele, tehát 1 liter a szükséges mennyiség.
Adott: Egy szórásos felhordásnál a gyártó által megadott fajlagos felhordás . A szórópisztoly miatt a veszteség (a környezetbe porlasztott anyag) a felhordott mennyiség -a. A bevonandó felület , rétegszám .
Keresett: A ténylegesen megvásárolandó folyékony lakk tömege.
Megoldás:
Először számítsuk ki az elméleti tömeget:
A veszteség miatt:
Ellenőrzés: A veszteség , a hasznos anyag , így az összes . Ez a szórási technológiánál reális.
Adott: Egy felületre nedves rétegvastagságú lakkot viszünk fel. A lakk szárazanyag-tartalma . A száradt lakkréteg sűrűsége (tájékoztató adat, ellenőrizendő). A folyékony lakk sűrűsége . A veszteséget és a zsugorodást itt elhanyagoljuk, hogy a szemléletet bemutassuk.
Keresett: A szárazrétegvastagság közelítő értéke.
Megoldás:
A folyékony réteg tömege -en:
A szárazanyag tömege:
A száraz réteg térfogata és vastagsága:
Ellenőrzés: A szárazanyag-tartalom kb. fele, és a sűrűség is kicsit nagyobb, ezért a szárazréteg-vastagság (110 µm) kisebb. Azonos sűrűségnél a szárazréteg 0,45 · 300 µm = 135 µm lenne; a száraz film sűrűbb (1,1 vs. 0,9 g/cm³), ezért 135 · 0,9/1,1 ≈ 110 µm. A nagyságrend tehát hihető.
Ezt a számítást a gyakorlatban a gyártói adatlapok rétegvastagság-tartománya és kiadósság adatai helyettesítik; a pontos számításhoz a gyártói technológiai utasítást kell követni.
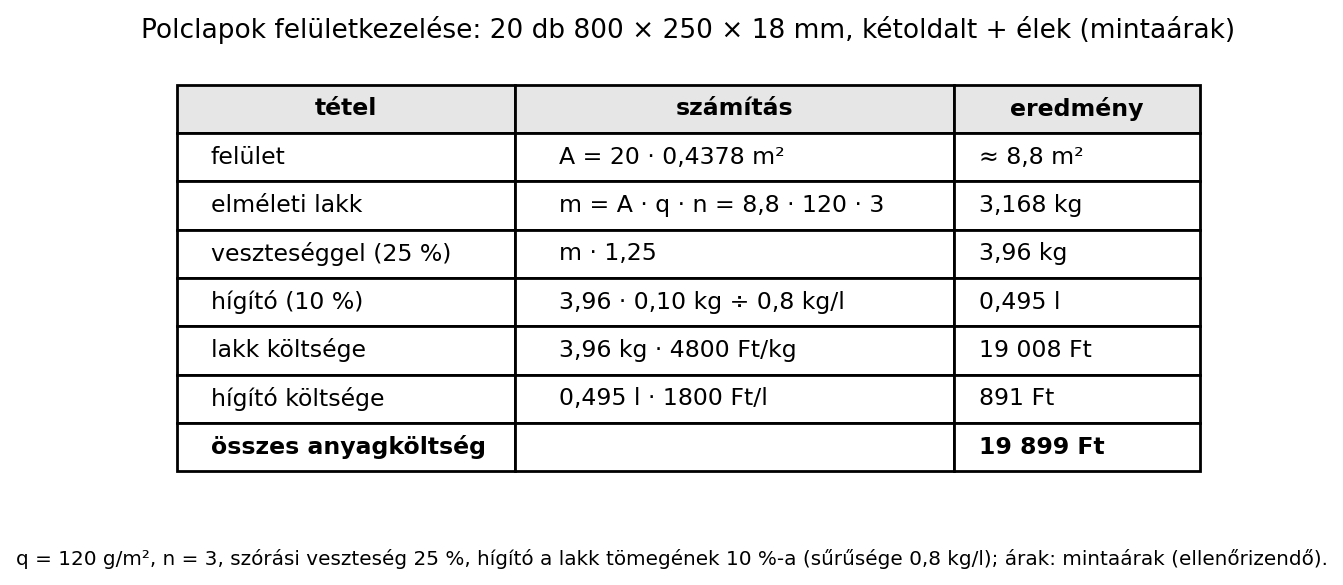
Adott: Egy asztalosüzemben 20 db fenyő polclap felületkezelését tervezik. A polcok mérete darabonként . A felületet kétoldalt és az éleket is bevonjuk. Az élzárás nélküli, lakkozandó felület darabonként:
A két nagy lapfelület:
Az élek területe (a 18 mm-es vastagságot is figyelembe véve; a hossz- és az él hosszúságok összege):
A lakk fajlagos felhordása , rétegszám . A szórási veszteség . A lakk ára mintaár: (ellenőrizendő: aktuális gyártói/kereskedői ár). A hígító szükséges mennyisége a lakk tömegének -a, ára mintaár: (ellenőrizendő). A hígító sűrűsége .
Keresett: A lakk- és hígítómennyiség, valamint a felületkezelő anyagköltség.
Megoldás:
A tiszta lakk elméleti tömege:
A szórási veszteség miatt a megvásárolandó mennyiség:
A hígító mennyisége:
A hígító térfogata:
A költségek:
| Anyag | Mennyiség | Egység | Egységár (Ft) | Érték (Ft) |
|---|---|---|---|---|
| Lakk | 3,96 | kg | 4 800 | 19 008 |
| Hígító | 0,495 | l | 1 800 | 891 |
| Összes anyagköltség | 19 899 |
Ellenőrzés: A lakk anyagköltsége kb. , ami húsz kisebb polclap lakkozásához reális mintaár. A hígító költsége kis tétel, de a számításban mindig külön kell szerepeltetni, mert a szórásnál a hígító is veszteségbe kerül.
Technológiai lap. Cél: Egy kétoldalas, 20 db fenyő polclap háromrétegű lakkozásának hibamentes előkészítése és a szükséges anyagmennyiség megrendelése.
Anyagok: Csiszolt fenyő polclapok, a gyártó által ajánlott alapozó lakk, fedőlakk, hígító, tapadófok, finom csiszolóanyag (pl. P240-es, tájékoztató érték), portalanító kendő.
Szerszámok, gépek: Szórópisztoly vagy hengerlő, szórófülke vagy jól szellőző tiszta helyiség, csiszológép vagy kézi csiszoló, keverőpálca, mérleg, mérőkancsó, viszkozitásmérő (ha a gyártó előírja), elszívás.
Gépbiztonság. A felületkezelő anyagok oldószert, gyantát, izocianátot vagy más éghető, irritáló, esetleg túlérzékenyítő komponenseket tartalmazhatnak. A tanuló csak a biztonsági adatlap és a gyártói utasítás ismerete után, oktatói felügyelet mellett dolgozhat. Védőszemüveg, oldószerálló védőkesztyű, a gyártó által előírt légzésvédő (pl. A és P osztályú szűrőbetéttel ellátott félálarc, ahol szükséges), jól szellőző munkahely és működő elszívás kötelező. Tilos oldószeres anyaggal zárt, szellőzés nélküli helyiségben dolgozni, tüzet, szikrát gyújtani, a maradékot a lefolyóba önteni.
Indítás előtti ellenőrzés: Ellenőrizd a szórófülke elszívását, a levegő hőmérsékletét (jellemzően , tájékoztató érték) és relatív páratartalmát (jellemzően , tájékoztató érték). Győződj meg róla, hogy a felület pormentes, zsírmentes és csiszolt, a lakk a gyártói adatlap szerint hígított, és a szórópisztoly tiszta.
Lépések: 1. Mérd meg a polcok méreteit, és számítsd ki a bevonandó felületet – ellenőrzés: a számított összhangban van a darabszámmal. 2. A gyártói adatlapból vedd ki a fajlagos felhordást, a rétegszámot, a hígítási arányt és a kiadósságot – ellenőrzés: a gyártói adatlapnak a termék nevével egyeznie kell. 3. Számítsd ki a szükséges lakk- és hígítómennyiséget, és rendeld meg veszteséggel együtt – ellenőrzés: a megrendelt mennyiség nagyobb, mint az elméleti. 4. A felületet finoman csiszold, portalanítsd, majd az első réteget vidd fel – ellenőrzés: a réteg vékony, egyenletes, nincs folyás. 5. A köztes száradási idő letelte után a gyártói csiszolási fokozattal enyhén csiszold a réteget, portalanítsd – ellenőrzés: a felület matt, sima, nincs lepergő por. 6. A második és harmadik réteg felhordása előtt ellenőrizd a felület hőmérsékletét és a környezetet – ellenőrzés: nincs fehéredésre utaló páratartalom. 7. Az utolsó réteg után a száradási idő letelte után ellenőrizd a felületet – ellenőrzés: nincs folyás, kráter, narancsbőr, portartalom.
A kész felületet oldalról, súrlófényben nézd meg, hogy a folyásnyomok, kráterek, hullámosság, narancsbőr és porzárványok jól láthatóak legyenek. Tapintással ellenőrizd a simaságot: a felület ne legyen ragacsos, szemcsés vagy érdes, hacsak az nem a kívánt jelleg (pl. matt, strukturált). A tapadást ragasztószalagos próbával is ellenőrizheted: erős szalagot nyomj fel, hirtelen húzd le; a túlzott leválás rossz tapadást jelez (a próba tájékoztató jellegű, ellenőrizendő a vonatkozó eljárás). A rétegvastagságot rétegvastagságmérővel mérd, ha a gyártó előírja; az eredményt hasonlítsd a gyártói tartományhoz. A színt és fényt a megadott mintával vess össze, természetes és mesterséges fényben is.
Folyás a függőleges felületen. Ok: túl sok lakk, túl lassú hígító, túl közel tartott szórópisztoly, hideg felület. Javítás: a megszáradt felületet csiszolni, majd vékonyabb, az ajánlott hígítójú réteget felhordani.
Fehéredés a lakkban. Ok: magas páratartalom, hideg felület, víz a rétegben. Javítás: a környezet ellenőrzése, a felület bemelegítése, a gyártói hígító alkalmazása; súlyos esetben csiszolás és újrarétegzés.
Narancsbőr. Ok: a viszkozitás nem megfelelő, rossz szórótávolság, nem megfelelő hígító. Javítás: a gyártói előírás szerint beállítani a hígítást, a szórópisztoly nyomását és távolságát; a felületet csiszolni, majd új réteget felvinni.
Kráterezés. Ok: szilikon- vagy olajszennyezés a felületen, a levegőben, az edényben. Javítás: a felületet gondosan tisztítani, a műhelyben szilikontartalmú szereket elkülönítve tárolni, a kész felületet csiszolni, tisztítani és újra bevonni.
Rossz tapadás, lepattogzás. Ok: túl finomra csiszolt felület, por, zsír, hibás alapozás, a rétegek nem megfelelő kötése. Javítás: a leváló réteget csiszolni, a felületet tisztítani, az ajánlott alapozót és fedőanyagot használni, a köztes csiszolást elvégezni.
1. feladat (A). Határozd meg a következő fogalmakat: folyás, kráter, narancsbőr, fehéredés.
2. feladat (A). Egy ajtólap felülete . A lakk kiadóssága . Két réteg kell. Hány liter lakkot vásároljunk elméletileg?
3. feladat (B). Egy asztallap felülete . A lakk fajlagos felhordása . Rétegszám . A szórási veszteség . A lakk sűrűsége . Mennyi a ténylegesen szükséges lakk tömege és térfogata?
4. feladat (B). Egy lakk szárazanyag-tartalma . A felhordott nedves réteg vastagsága . A folyékony lakk sűrűsége , a száradt lakkrétegé . A veszteségtől eltekintünk. Kb. hány mikrométer lesz a szárazréteg vastagsága?
5. feladat (C). Egy konyhabútor eleje , a hátlapja , az oldallapok és a polcok együttesen . A felületet vízbázisú lakkal kezelik, amelynek kiadóssága rétegenként. Az ajánlott rétegszám . A szórási veszteség . Mennyi lakkot kell vásárolni, és milyen szempontokat kell a megrendelésnél figyelembe venni?
6. feladat (D). Készíts költségkalkulációt a következő esetre: , , , szórási veszteség . A lakk ára , a hígító ára , sűrűsége , adagolása a lakk tömegének -a. Add meg a teljes anyagköltséget táblázatban.
Önellenőrzés – válaszok 1. A fajlagos felhordási mennyiség az egységnyi felületre felvitt anyag tömege (g/m²); a kiadósság az 1 liter anyaggal bevonható felület (m²/l). 2. Magas relatív páratartalom, alacsony hőmérséklet, hideg felület. 3. Szilikon-, olaj-, zsírszennyezés a felületen vagy a berendezésben. 4. . 5. A szórás során a köd egy része nem a felületre, hanem a levegőbe, a fülkébe kerül. 6. Megszáradás után csiszolni kell, majd vékonyabb réteget felhordani.
1. feladat megoldása. Lásd a hibák táblázatát.
2. feladat megoldása.
3. feladat megoldása.
A térfogat:
4. feladat megoldása.
A nedves réteg tömege 1 m²-re:
A szárazanyag:
A száraz térfogat:
A szárazrétegvastagság:
5. feladat megoldása.
Összes felület: . A veszteség miatt:
Megrendelésnél figyelembe kell venni, hogy a kiadósság a gyártói adatlapból való, a rétegszámot a kívánt védelem határozza meg, a veszteség a szórótechnológiától függ, és célszerű némi tartalékot is rendelni.
6. feladat megoldása.
Elméleti lakkmennyiség:
Szükséges mennyiség:
Hígító tömege:
Hígító térfogata:
Költségek:
| Anyag | Mennyiség | Egység | Egységár (Ft) | Érték (Ft) |
|---|---|---|---|---|
| Lakk | 4,5 | kg | 5 000 | 22 500 |
| Hígító | 0,5625 | l | 1 500 | 843,75 |
| Összes | 23 343,75 |
Kerekítve: 23 344 Ft (mintaárak, ellenőrizendő).
A felületkezelési hibák zömét megelőzés szempontjából kell tanulmányozni. A folyás, kráter, narancsbőr, fehéredés, hólyagosodás, rossz tapadás, porzárvány és repedés mind visszavezethető a felület előkészítésére, a gyártói előírások betartására, a környezeti feltételekre (hőmérséklet, páratartalom, tisztaság) és a rétegvastagságra. A hibás bevonatot általában csiszolással és új rétegezéssel lehet javítani, de a helyes technológia olcsóbb, mint a javítás.
A felületkezelési számítások alapja a fajlagos felhordási mennyiség, a kiadósság és a rétegszám. Az anyagszükségletet a
képlet adja. A szórásos felhordásnál veszteséget kell számolni, mert a porlasztott anyag egy része nem a felületre kerül. A szárazanyag-tartalom és a nedves rétegvastagság alapján a szárazrétegvastagság közelítőleg becsülhető. A költségkalkulációban az anyag mennyiségét, egységárát és a hígító tételét is külön sorban kell szerepeltetni.
Továbbvitt eredmény. A felületkezelési anyagszükséglet számítása – a képlet, a kiadósság és a szórási veszteség kezelése – közvetlenül felhasználható az Anyagszükséglet-számítás: tömörfa, lapanyag, élzáró, vasalat, ragasztó, felületkezelő, a Asztalosipari termékek hibajavítása és felújítása és a A vizsga szerkezete és elméleti mintafeladatok alfejezetekben, ahol a teljes termék költségvetését és a felület beépítését kell elkészíteni.
A fejezetben szereplő fajlagos felhordási mennyiségek, kiadósságok, hígítási arányok, hőmérséklet- és páratartalom-tartományok tájékoztató, tanulási adatok (ellenőrizendő: a felhasznált termék gyártói műszaki adatlapja és biztonsági adatlapja). A szabványi minőségbesorolások, a rétegvastagság- és tapadásvizsgálati módszerek pontos leírására az aktuális európai szabványokat kell alkalmazni (jelölve: MSZ EN sorozat – ellenőrizendő). A kalkulációban szereplő árak mintaárak, nem aktuális piaci adatok (ellenőrizendő: beszerzési árak).