Statikus változat (mint a PDF-ben)
Amikor egy szék hátsó lábát, egy asztal középső tartóoszlopát, függönykarnis-véget vagy egy korlátorsót kell készítened, a munkadarabot faesztergagépen forgatod meg, és éles vésőkkel alakítod ki a hengeres vagy profilált formát. Az esztergálás az egyik legősibb faipari művelet; a kézműves jellege miatt sok asztalos számára a legélvezetesebb gépi munka, de a gyorsan forgó munkadarab és a nyitott szerszámzóna miatt a faipari gépek között kiemelt baleseti kockázatú.
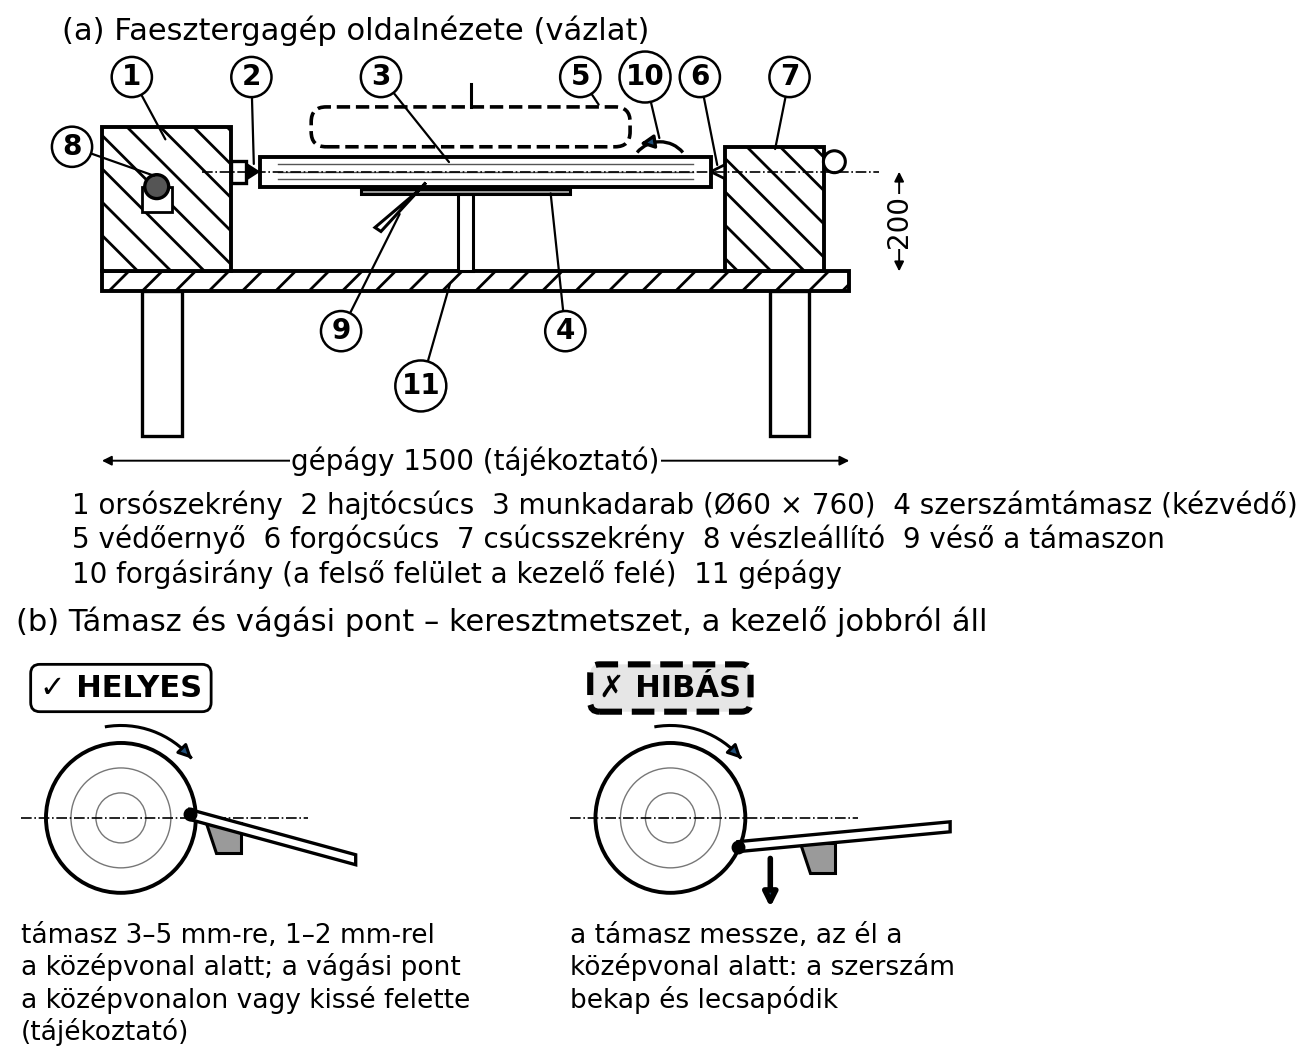
Szemléletes kép. Képzelj el egy vízszintes tengelyű gépet, amelynek bal oldalán a hajtómű (orsószekrény, régi műhelyi nevén „fejállvány”), jobb oldalán a csúcsszekrény („hátsó szekrény”) van. A kettő közé fogod be a hosszú, előgyalult darabot. A darab előtt, a kezelő felőli oldalon egy vízszintes támasztóasztal (szerszámtámasz) van, amely a szerszám alátámasztására szolgál. A gép orsója a darabot forgatja; te a támaszon vezetett esztergavésőkkel veszed le a felesleges anyagot. A forgács szalagszerűen vagy apró darabokban hullik, a fa „megnyílik” és ilyenkor szinte mindenki meglátja, mennyire szép anyaggal dolgozik.
Figyelem. A faesztergagép nyitott forgó munkaterű gép. Gépbiztonság. A művelet betanított, felügyelt tanulónak szól; védőberendezés nélkül, egyedül, fáradtan ne végezd. Védőberendezések: a munkadarab fölé hajtható átlátszó védőernyő, vészleállító, fék, zárt hajtásburkolat; a csúcsszekrény és a szerszámtámasz rögzítése. A hosszú haj, a laza ruhaujj, a nyakban lógó fülhallgató vagy a kesztyű felcsavarodhat a forgó darabra. Minden gépbeállításnál olvasd el a gépkönyvet.
Továbbvitt eredmény. Az itt készített esztergált alkatrész – hengeres vagy profilált láb, oszlop, korlátorsó, fogantyú – a későbbi Ülőbútorok gyártása: íves alkatrészek, sablonok, csapozás és az épületasztalos korlát- és oszlopelemek alapja; a méretpontosság, a szálirány és a tisztára esztergált felület ott közvetlenül befolyásolja a ragasztást, a csiszolást és a felületkezelést.
Definíció. A faesztergálás forgácsoló megmunkálás, amelynél a munkadarab forog, a szerszám pedig álló, kézzel vezetett vagy gépi előtolású. A forgás és a szerszámél közötti relatív mozgás választja le a forgácsot.
A gépeket a munkadarab befogása és a megmunkálás módja szerint csoportosítjuk.
Az ábra (a) részén a munkadarab a bal oldali hajtócsúcs és a jobb oldali forgócsúcs között forog, alatta a kezelő felőli oldalon a szerszámtámasz, fölötte a nyitható védőernyő van; a vészleállító kézközelben. A (b) rész a munkadarab bütüje felől mutatja, hogy a támasz legfeljebb 3–5 mm-re legyen, és a véső éle a középvonalon vagy kissé felette vágjon; ha a támasz messze van és az él a középvonal alá kerül, a szerszám bekap. A HTML-kiadásban a támasz helyzete csúszkával állítható, és a fordulatszám is kiszámolható.
Az esztergaszerszámok hosszú nyéllel – jellemzően 200–300 mm pengehossz és 200–400 mm nyél – készülnek, hogy a támaszon biztonságosan, két kézzel vezethetőek legyenek. A penge leggyakrabban gyorsacél (HSS) vagy szerszámacél; a hosszú nyél fa vagy műanyag. A leggyakoribb hazai műhelyi elnevezéseket is megadom.
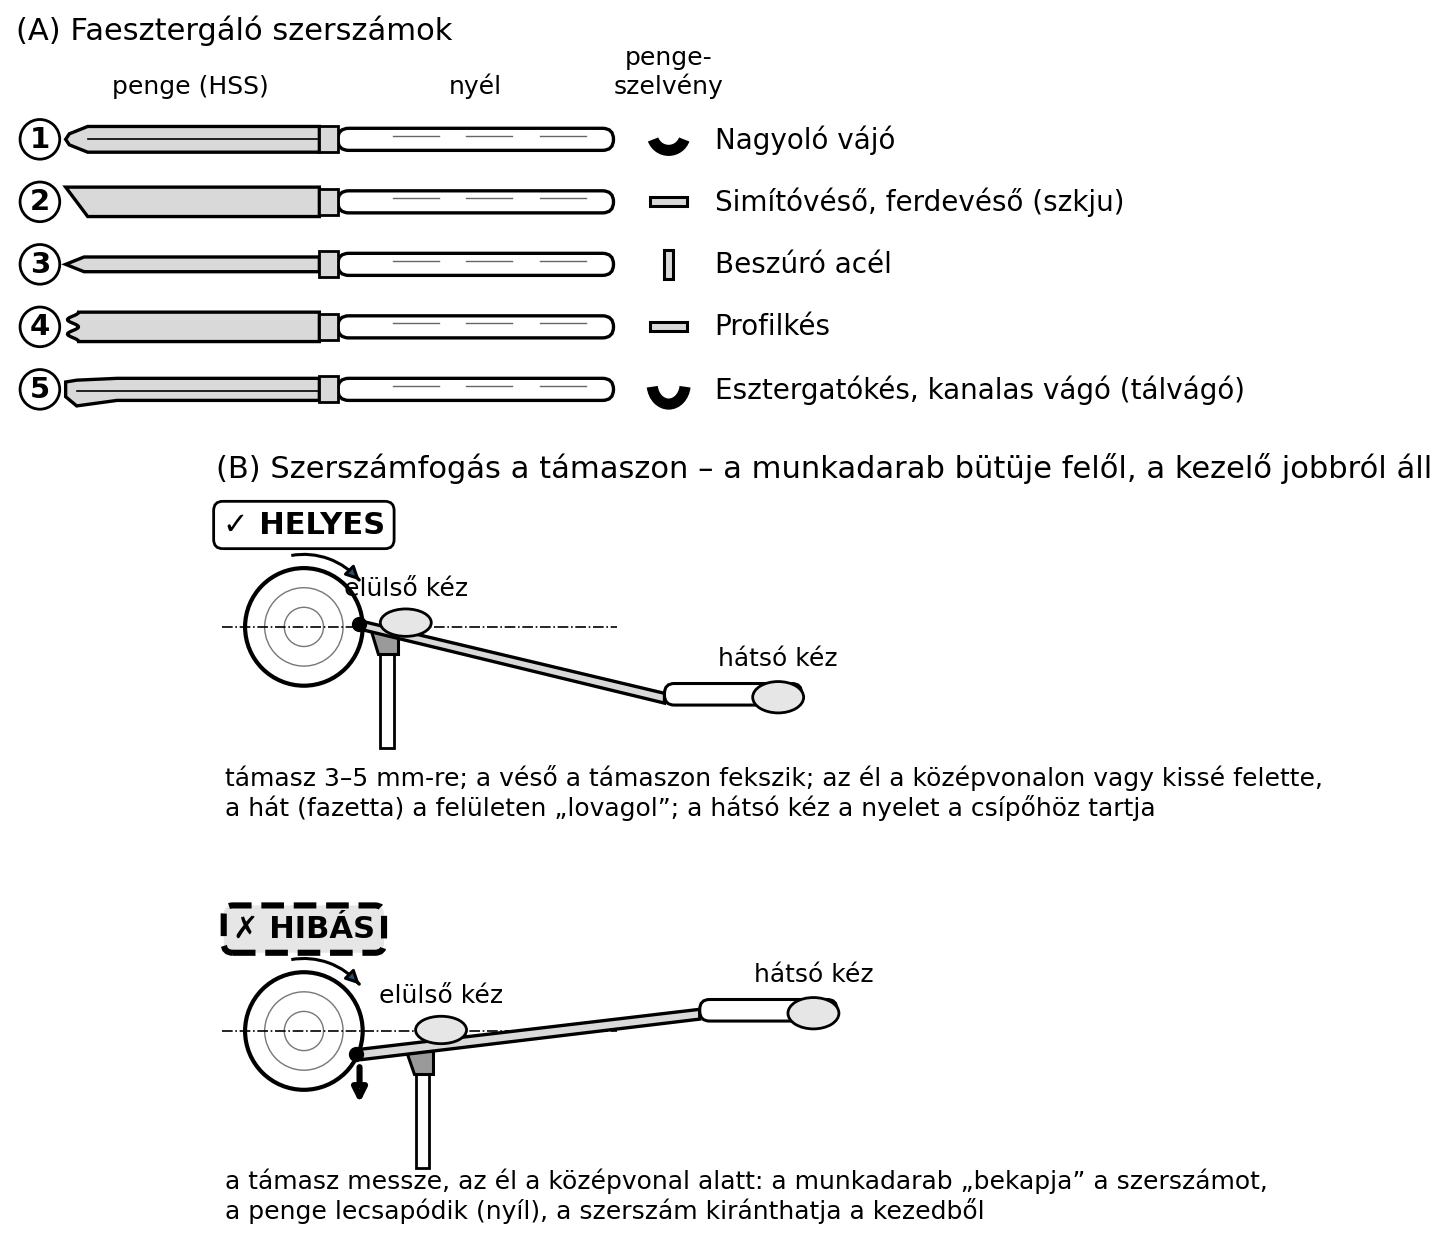
A szerszámélek kialakítása hasonlít a kézi vésőkhöz: hátszög, ékszög, homlokszög. Az esztergavéső élszöge a fa keménységétől függ, jellemzően 20–45° között van; a tölgyhöz, bükkhöz nagyobb, a lucfenyőhöz kisebb ékszög kell (tájékoztató, ellenőrizendő: gyártói ajánlás).
A faesztergálás minősége már a gép előtt eldől: csak egészséges, repedésmentes, száraz faanyagot fogj be. A repedt darab a forgás közben szétrepülhet; a laza göcs kirepülhet. A darabot úgy válaszd ki, hogy a szálirány a leendő tengellyel minél párhuzamosabb legyen, hogy a kés nem tépje fel a rostokat.
Hosszú, hengeres darab esztergálásának műhelyi szabálya: a szögletes anyagot először nyolcszögletűre gyaluljuk. A síkgyaluval vagy egyengető-vastagsági gyalugéppel kialakított nyolcszög jelentősen csökkenti a nagyoló vájó okozta ütéseket és a rezgést. A darab hosszához mindkét végén adj 20–30 mm ráhagyást a befogási behúzódások és az esetleges repedésveszély miatt (tájékoztató).
Definíció. A hajtócsúcs (villás csúcs, négyszögű meghajtó) adja át a forgást a darab bal oldali végének; a csúcsközpont a jobb oldali végén támaszt. A csúcsok közötti befogást a csúcsszekrény hátra mozgatásával, majd a kézikerékkel finoman meghúzva végezd. A darabnak forognia kell, de nem szabad a hosszirányú nyomástól kihajlania.
A fordulatszámot az átmérő és a fa keménysége határozza meg. A kerületi sebesség a kiinduló képlet:
ahol a forgácsoló sebesség (m/s), a munkadarab átmérője (mm), a fordulatszám (1/min). Ebből az -t kifejezve:
Tájékoztató célértékek: nagyoláshoz kb. 4–6 m/s, simításhoz kb. 8–12 m/s (ellenőrizendő: gépkönyv, szakkönyvi táblázat). Minél nagyobb a darab átmérője, annál kisebb fordulatszám kell.
Szabály. Indítás előtt állítsd a gépet a legkisebb fordulatszámra; szögletes vagy kiegyensúlyozatlan darabnál a fordulatszámot az átlóhoz (70 × 70 mm → kb. 99 mm) válaszd, és csak hengeresítés után növeld. A fordulatszámot biztonsági okból lefelé kerekítjük a gépen beállítható értékre.
Példa. Egy 70 × 70 mm-es szögletes nyersdarab átlója kb. 99 mm; nagyolásához 5 m/s sebességet veszünk az átlóra:
tehát kb. 900–1000 1/min-ről indulunk. Hengeresítés után, a 60 mm átmérőjű bükk lábon simításhoz 10 m/s mellett
Ha a gépen a legközelebbi választható érték 3000 1/min, azzal dolgozz (lefelé kerekítve; tájékoztató). Egy 250 mm-es tányérnál ugyanezzel a képlettel már csak kb. 760 1/min érték lenne a megfelelő, tehát a gép fordulatszámát mindig az aktuális átmérőhöz kell választani.
Hengeresítés. A nyolcszögletű anyagot nagyoló vájóval, a szerszámtámaszra támasztva, a homlokoldalt enyhén a munkadarabhoz nyomva hengeresre munkáljuk. A vájót az él közepén, kissé a darab felé döntve vezesd. A nagyoló vájóval nem vágunk, hanem erős, kontrollált forgácsot választunk le.
Simítás. A hengeresítés után a ferdevésővel a felszín fényesre, simára vágjuk. A vésőt a hossztengelyre kb. 30–45°-ban tartjuk, az él alsó harmada vág; a ferdevésőt ne a lapjával nyomd; ha a ferdevéső hosszabb csúcsa a darabhoz ér, az él beakad („beránt”) és visszarúg – ezért mindig a rövidebb csúcs felőli alsó élrésszel vágj.
Profilozás. A rajz szerinti formát – golyó, horony, ív, gyűrű – profilkésekkel vagy a ferdevésővel alakítjuk ki. A formát sablonnal, körzővel és külső átmérőmérővel ellenőrizzük. A profilok közötti átmeneteket folyamatos mozdulattal, nem kapkodva kell kötni.
Beszúrás. Ahol éles sarkok vagy vállak kellenek, a beszúró acélt a munkadarabra merőlegesen, lassan nyomjuk be. A beszúró acél keskeny, ezért kevés anyagot vág; a vágási ponton a hő elvezetésére hagyj időt.
Csiszolás a gépen. A kész esztergált felületet a gépen, kézi csiszolószalaggal finomítjuk. A gép forog, a csiszolószalagot két kézzel, enyhe nyomással mozgatjuk. Tilos kesztyűben csiszolni a forgó gépen. A szalagot ne tekerd a dolgozó ujjadra, mert a forgó darab elkaphatja. A gépi csiszolás során is viselj arcvédőt és porálarcot; a keletkező finom fapor egészségkárosító lehet.
A faesztergagépekre a faipari gépek biztonsági szabványsorozata (MSZ EN ISO 19085 sorozat) vonatkozik; a konkrét szabványszám és a hatályos verzió ellenőrizendő. A védőburkolat, a szerszámtámasz, a munkadarab-befogás és a kiszolgálóhelyek kialakítása a gépkönyv szerint kötelező; az esztergagépnél a munkatér burkolása és a könnyen kezelhető vészleállító különösen fontos.
Cél. Hengeres, profilozott asztalláb készítése bükkfából.
Anyagok. Bükk fűrészáru, tájékoztató méretben 70 × 70 × 760 mm (kész méret: 60 × 60 × 700 mm + ráhagyások), csiszolószalag (pl. P100–P180).
Gépek és szerszámok. Faesztergagép, nagyoló vájó, ferdevéső, beszúró acél, profilkések, külső átmérőmérő, derékszögelő, sablon, csavarkulcs a befogáshoz.
Gépbiztonság és egyéni védőeszközök. Arcvédő vagy védőszemüveg, porálarc (FFP2 vagy jobb, ellenőrizendő: anyagbiztonsági adatlap), jól záródó munkaruha, hajháló vagy hajgumi. Tilos kesztyűt viselni forgó gép közelében. A szerszámtámaszt a munka megkezdése előtt ellenőrizd: a támasz és a munkadarab távolsága legfeljebb 3–5 mm, a támasz magassága a darab közepe alatti 1–2 mm (tájékoztató – ellenőrizendő: gépkönyv). A szerszámot mindig a támaszon fektesd, amikor a darabhoz érinted.
Indítás előtti ellenőrzés. 1. A gép ki van kapcsolva. 2. A munkadarab repedésmentes; a szálirány a tengellyel párhuzamos. 3. A hajtócsúcs és a csúcsközpont szilárdan rögzített. 4. A darabot megforgatva nem ér a támaszhoz. 5. A gép tápellátása, a vészleállító elérhető, a forgácselszívás működik (ha van). 6. A szerszámok élesek, a nyél repedésmentes. 7. A védőernyő a helyén; a fordulatszám a legkisebb fokozaton; tányérnál a csavarok húzottak.
Lépések.
Dokumentálás. Rögzítsd a beállított fordulatszámot, az átmérőt, a felhasznált szerszámokat és a méretellenőrzés eredményét.
Esztergálás után a darabot a gépből kivéve, megfelelő fényben ellenőrizd.
| Mit ellenőrzünk? | Mivel? | Tűrés vagy szemrevételezési szempont (tájékoztató) |
|---|---|---|
| Hengeres átmérők | külső átmérőmérő, tolómérő | kész méret ± 0,5 mm |
| Profilforma | sablon, rajz | a sablon és a darab között max. 0,5–1 mm rés |
| Felületi érdesség | kéz, szem | nincs tépett, szálkás felület; gépi csiszolás után P120–P180 |
| Befogási sérülés | szemrevételezés | a csúcsoknál keletkezett behúzódás a ráhagyáson belül |
| Repedés | szemrevételezés, néha kopogtatás | repedt darab nem kerülhet beépítésre |
Eltérésnél a darabot csak akkor szabad újraesztergálni, ha a hibás rész a ráhagyáson belül van; ellenkező esetben a darabot le kell selejtezni, vagy a hibát a terv szerint javítani.
Egy asztalos tanuló korlátorsót készített. A faanyag kiosztásakor nem vette észre, hogy a lucfenyőben a csúcsfészek közelében egy hajszálrepedés fut. A darabot beforgatta, a repedés a forogva tágulni kezdett, és a darab a homlokoldalról lepattant. Szerencsére a gép melletti védőernyő felfogta a leváló darabot, és a tanuló viselt arcvédőt. A tanulság kettős: minden egyes befogás előtt szemrevételezéssel, hajlítással, kopogtatással kell keresni a repedést, és a védőernyőt soha nem szabad letolni – a faesztergagépen a védőernyő az utolsó védelmi vonal, ha a munkadarab vagy szerszám kirepül.
1. feladat (A) Nevezd meg a faesztergagép három fő részét, és magyarázd el egy-egy mondatban a feladatukat.
2. feladat (A) Írd le a hengeresítés műveletét a nagyoló vájóval, a szerszám fogását és a támasz szerepét.
3. feladat (B) Egy 60 mm-es kész átmérőjű tölgyfából készülő asztalláb nagyolásához 5 m/s, simításához 10 m/s forgácsolási sebesség ajánlott. Számítsd ki mindkét esetre a szükséges fordulatszámot (1/min). Használd a képletet.
4. feladat (B) A technológiai lap szerint a darab nyers mérete 70 × 70 × 760 mm. A kész átmérő 60 mm. Mennyi anyagot kell a forgácsolással eltávolítani? (Köbözd ki a nyers hasábot és a kész hengert, , .)
5. feladat (C) Egy tanuló esztergálás közben úgy érzi, hogy a gép „ráz”, a felület hullámos. Írj fel három lehetséges okot, és mindegyikhez legalább egy vizsgálatot vagy megoldást.
6. feladat (D) Készíts egy korlátorsót 700 mm hosszú, 50 mm kész átmérőjű, a végétől 100 mm-re egy 10 mm mély és 15 mm széles beszúrással. Írd le a műveletsort, a szerszámokat és az ellenőrzési pontokat. (A beszúrás mélységét a kész átmérőhöz képest, a beszúrás szélességét a rajz szerint.)
Önellenőrzés – válaszok
Feladatok megoldása
1. feladat (A) - Orsószekrény (fejállvány): a hajtócsúcsot forgatja, a teljesítményt és a fordulatszámot adja. - Csúcsszekrény (hátsó szekrény): a csúcsközpontot tartja, a munkadarab jobb végét támasztja, hosszirányban állítható. - Szerszámtámasz: a szerszám alátámasztására szolgál; a szerszámot soha nem szabad a levegőben, támasz nélkül tartani.
2. feladat (A) A nagyoló vájót két kézzel fogjuk, a pengét a szerszámtámaszra fektetjük. A vájó élét a homlokoldal mellé, kissé a darab felé döntve nyomjuk. A vájóval a forgó darab külső átmérőjén, hosszirányban haladva, vaskos, folyamatos forgácsot választunk le. A munka során a támasz 3–5 mm-re van a darabtól, így a szerszám nem tud becsapni.
3. feladat (B) Nagyolás: Lefelé kerekítve: 1500 1/min. Simítás: Lefelé kerekítve: 3100 1/min.
4. feladat (B) Nyers hasáb térfogata: Kész henger térfogata (60 mm átmérő, 760 mm hossz): Eltávolított anyag: Nagyságrendi ellenőrzés: a nyers anyag közel 40%-a hulladékként távozik (a gyakorlatban a forgácsolási veszteség 30–50% is lehet, tájékoztató adat).
5. feladat (C) Lehetséges okok: 1. A fordulatszám túl nagy. Vizsgálat: csökkentsd a fordulatszámot; ha a rezgés megszűnik, ez volt az ok. 2. A munkadarab nincs jól befogva, vagy a csúcsszekrény nincs rögzítve. Vizsgálat: áramtalanítás után próbáld kézzel elmozdítani a darabot; a csúcsszekrény szorítókarját húzd meg. 3. A darab nem kellően kiegyensúlyozott vagy repedt. Vizsgálat: kényszerítsd a darabot lassú forgásra (ha van ilyen mód), figyeld a dobogást; ellenőrizd a repedést.
6. feladat (D) Műveletsor korlátorsóhoz: 1. Anyagválasztás, repedés-ellenőrzés, szükség esetén nyolcszögletűre gyalulás (70 mm-es nyers oldal). 2. Befogás a hajtócsúcs és a csúcsközpont közé, a támasz beállítása. 3. Nagyoló vájóval hengeresre munkálás kb. 55 mm átmérőig. 4. Ferdevésővel simítás, közben külső átmérőmérővel 50 mm-re beállítás. 5. A végétől 100 mm-re a beszúrás helyét ceruzával jelöljük. 6. Beszúró acéllal 10 mm mély, 15 mm széles beszúrást készítünk; a vállak függőlegesek, az élük éles. 7. A felületet gépen P120–P180 csiszolószalaggal simítjuk. 8. Levesszük a darabot, levágjuk a ráhagyásokat. 9. Minőségellenőrzés: sablon, külső átmérőmérő, tolómérő. 10. Dokumentálás: a fordulatszám, a méretek és az ellenőrzés eredménye.
A faesztergálás forgácsoló megmunkálás, amelynél a munkadarab forog, a szerszámot kézzel vezetjük a szerszámtámaszra támasztva. Két fő módja a csúcsesztergálás (hosszú, hengeres darabok) és a tányéresztergálás (tálak, kerek lapok). A fő esztergaszerszámok: nagyoló vájó, simító- vagy ferdevéső, beszúró acél és profilkések. A munkadarabot csak egészséges, repedésmentes fából, nyolcszögletű előgyalulás után, a hajtócsúcs és a csúcsközpont közé fogjuk be. A fordulatszámot az átmérőhöz kell választani: , ahol mm-ben, m/s-ban. A műveleti sorrend: hengeresítés nagyoló vájóval, simítás ferdevésővel, profilozás és beszúrás, gépi csiszolás. A munka közben arcvédő, porálarc, jól záródó ruha kötelező; kesztyű tilos. A szerszámot mindig a támaszon kell vezetni, a támasz a munkadarabtól legfeljebb 3–5 mm-re lehet. A befogási és esztergálási lépéseket a technológiai lap rögzíti. Továbbvitt eredmény. Az itt készített hengeres és profilozott esztergált alkatrész a szék- és asztallábak, korlátorsók alapja; a Ülőbútorok gyártása: íves alkatrészek, sablonok, csapozás során ezt a darabot már csak ragasztással, csapozással kell a szerkezetbe illeszteni, a felületét pedig a Csiszolási technológiák felületkezelés alá és a méret-, minőség-ellenőrzés és a Felületkezelő anyagok és technológiák előírásai szerint kell tovább munkálni.
A faesztergagépek biztonsági követelményeihez a hatályos MSZ EN ISO 19085 sorozat, a gépkönyv és a gyártói adatlap a mérvadó (a pontos szabványszám és verzió ellenőrizendő). A fordulatszám- és sebességértékek tájékoztató célértékek, az adott géphez, szerszámhoz és faanyaghoz képest ellenőrizendőek. A munkavédelmi előírások, az arcvédő és porálarc típusa, valamint a porhatárérték a hatályos magyar munkavédelmi jogszabályok szerint alkalmazandók. Az esztergagép kezelését a gyártó gépkönyve és a tanműhelyi oktató által meghatározott feltételek szerint szabad csak gyakorolni.