Egy konyhaszekrény korpuszát gyártod. Az oldallapokba polctartó furatokat kell fúrnod, az ajtólapra pedig csészés pántnak kell fészket süllyeszteni. Ha a furatkép nem pontos, a polcok billegnek, a pánt nem illeszkedik, az ajtó ferde lesz. A szekrények, fiókos elemek és beépített bútorok gyártása ezért nemcsak jó fűrészelést, hanem pontos, rendszerbe foglalt fúrást is kíván. Ebben az alfejezetben a hosszlyukfúró és a sorozatfúró gépet, valamint a bútoriparban elterjedt 32-es furatrendszert tanulod meg: hogyan állíts be furatképet, hogyan számold ki a polctartó- és pántfuratok helyét, és hogyan dolgozz biztonságosan.
Képzeld el a sorozatfúró gépet: egy vízszintes gépasztalon mozgó munkadarab-szorító kocsi, fölötte egy függőleges tengelyű fúrófej-sor, amelyben több fúróorsó van egymás alatt pontosan 32 mm-enként. Az asztalos a méretre szabott oldallapot a báziséléhez ütközteti, a fúrófejeket a lap széléhez állítja, majd egy pedállal vagy karral a fúrószerszámot a lapba süllyeszti. A hosszlyukfúró ezzel szemben egy hosszúkás, késes-száras fúróval ellipszis alakú fészket vagy hosszlyukat készít – például köldökcsap vagy hosszlyukazott kötés számára. Mindkét gép pontossága a bázisél és az ütközők következetes használatán múlik.
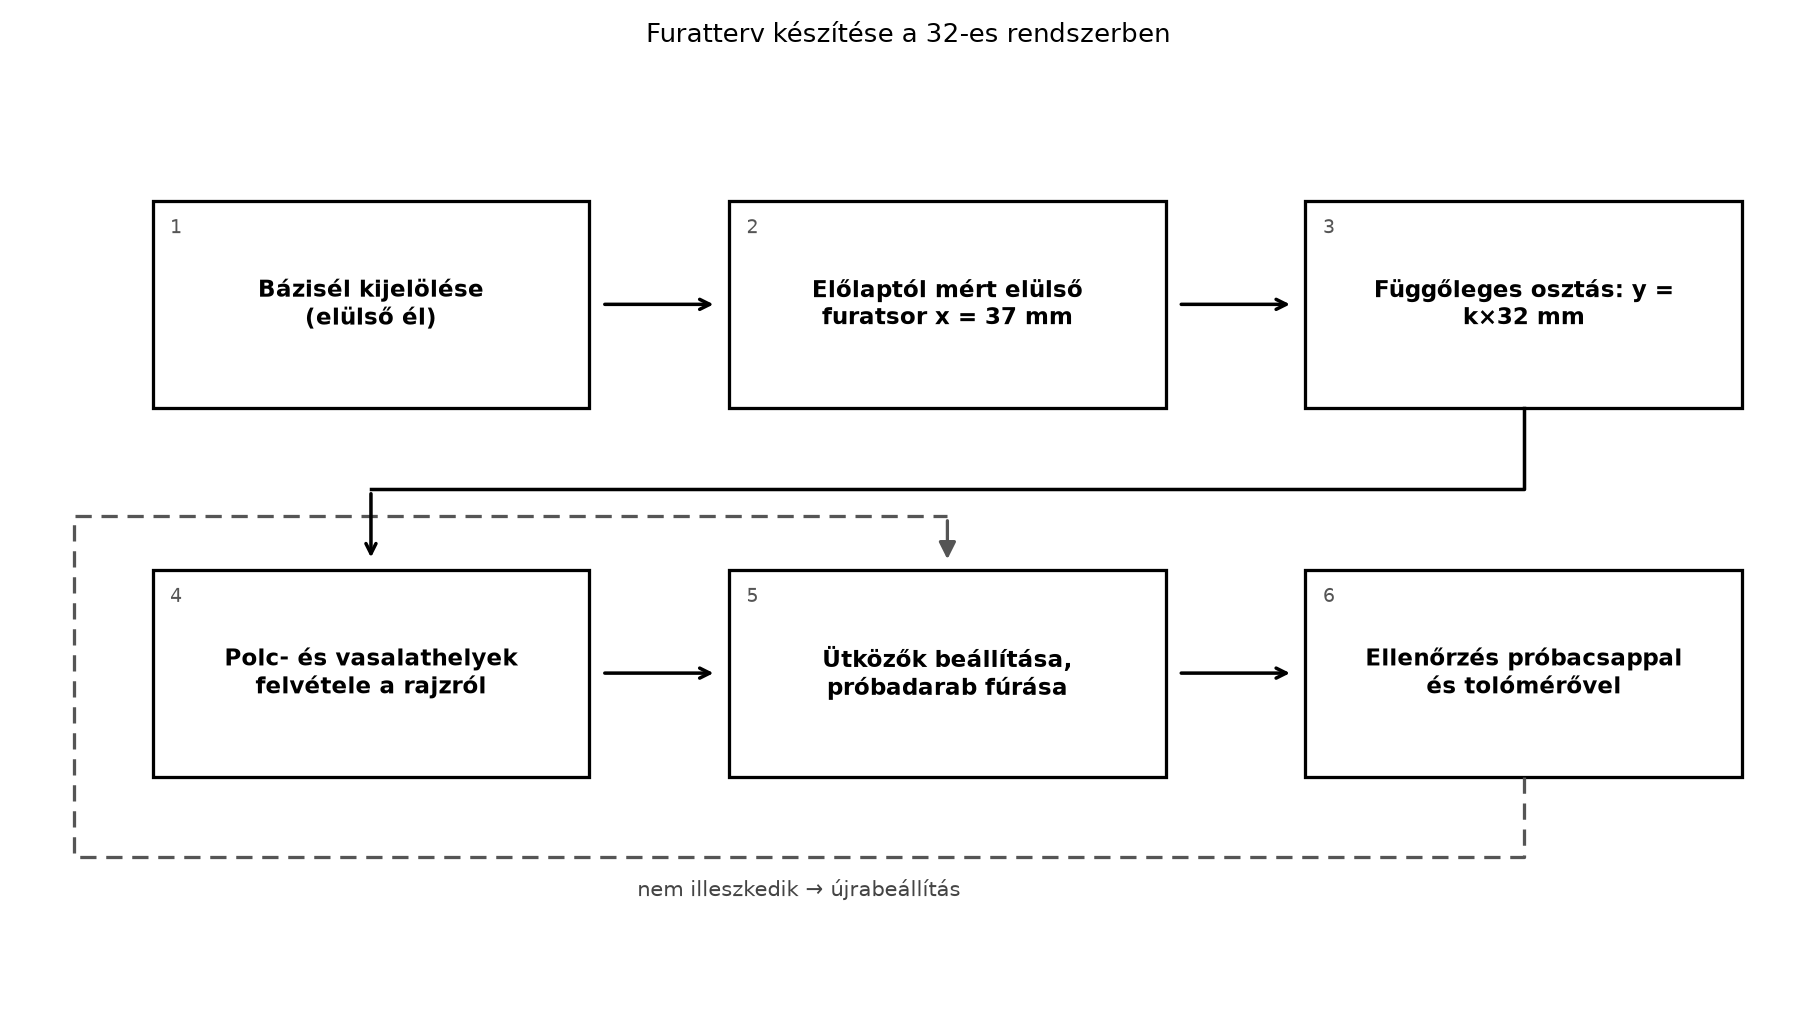
A furatterv készítésének lépéseit szemlélteti az alábbi folyamatábra:
Definíció. A hosszlyukfúró gép olyan faipari fúrógép, amely forgó, két élű hosszlyukmaró szárral és az asztal oldalirányú ingamozgásával lekerekített végű, egyenes oldalú hosszlyukat készít. A munkadarabot befogó asztal oldalirányban és előre-hátra mozog, a szerszám forgómozgást végez (ütőmozgás nincs), a hosszlyuk hosszát ütközők határolják.
Definíció. A sorozatfúró gép olyan, több fúróorsóval felszerelt fúrógép, amely egy munkadarabon egyidejűleg több, egymástól meghatározott távolságra lévő furatot készít. A furatok távolsága a fúróorsók rögzítésétől vagy a fúrófejek cseréjétől függ.
Definíció. A 32-es rendszer a bútoriparban elterjedt furatosztási rendszer: a furatok függőlegesen 32 mm-enként követik egymást, a furatsor a munkadarab bázisélétől jellemzően 37 mm-re van (ellenőrizendő: ez a gyártói rendszerektől függő, nem általános nemzetközi szabvány). A rendszer azért praktikus, mert a polc-, fiók- és vasalathelyek könnyen egymáshoz illeszthetők, a bútorlapok és vasalatok nagy része ehhez igazodik.
Definíció. A pántfészek a csészés pánt (zsanér) csészéjének süllyesztett furata. A leggyakoribb bútorpánt csészeátmérője 35 mm, a fészek mélysége a pánttól függően jellemzően 11–13 mm (ellenőrizendő: gyártói adat).
Definíció. A szerelvényhely a vasalat, polctartó, fiókvezető, csavar vagy segédanyag számára előírt furat, fészek vagy horony. A szerelvényhelyek helyét a rajz és a vasalatgyártó műszaki adatlapja adja meg.
Szabály. Fúrás előtt mindig jelöld ki a munkadarab bázislapját és bázisélét. A furatkép koordinátáit ettől a bázistól mérd. A bázisél legyen a termék elülső vagy alsó éle, amely a rajzon is rögzített; a műhelyben minden munkadarabon ugyanazt az élt használd.
Összefüggés. A 32-es rendszer függőleges furatkoordinátája az alsó bázistól:
ahol egész szám (0, 1, 2, …), a furat középpontjának távolsága az alsó éltől. Az elülső furatsor távolsága a báziséltől:
a 32-es rendszerű gyakorlat szerint (ellenőrizendő: vasalatgyártói táblázat). A pántfészek középpontjának távolsága az ajtó felső vagy alsó élétől a gyakorlatban 80–150 mm (ellenőrizendő: pánt gyártója), az ajtó éltől pedig 21–22 mm (ellenőrizendő).
A hosszlyukfúróval vésett csapozás fészkeit (lekerekített csappal vagy a csap élének lekerekítésével), idegencsapos (lapos, lekerekített) kötések fészkeit, valamint hosszú, keskeny hornyokat készíthetsz. A köldökcsap furata sorozatfúróval vagy fúrógéppel, a lamelló fészke lamellózó géppel (tárcsás horonymaróval) készül. A gép a fúrószerszámot forgatja, a munkadarabot az asztal mozgatja. A furat alakja a fúrószár kialakításától függ: a hosszlyukfúró szerszám hengeres, hosszúkás, kettős élű, amely oldalirányban is forgácsol.
A munkadarabot feszes szorítóval rögzítsd a gépasztalra. A furat helyét oldalütközővel és mélységütközővel állítsd be. A furat hosszát a gép előtolási úthossza határozza meg. A furatmélység a fúrószerszám kiemelkedéséből adódik.
A hosszlyukfúró előnye, hogy egy fészekben pontos, hengeres csapfészek kialakítását teszi lehetővé, és a fészek hossza nemcsak kör, hanem hosszúkás is lehet – ezért alkalmas idegencsapos kötésekhez és vésett csapozáshoz.
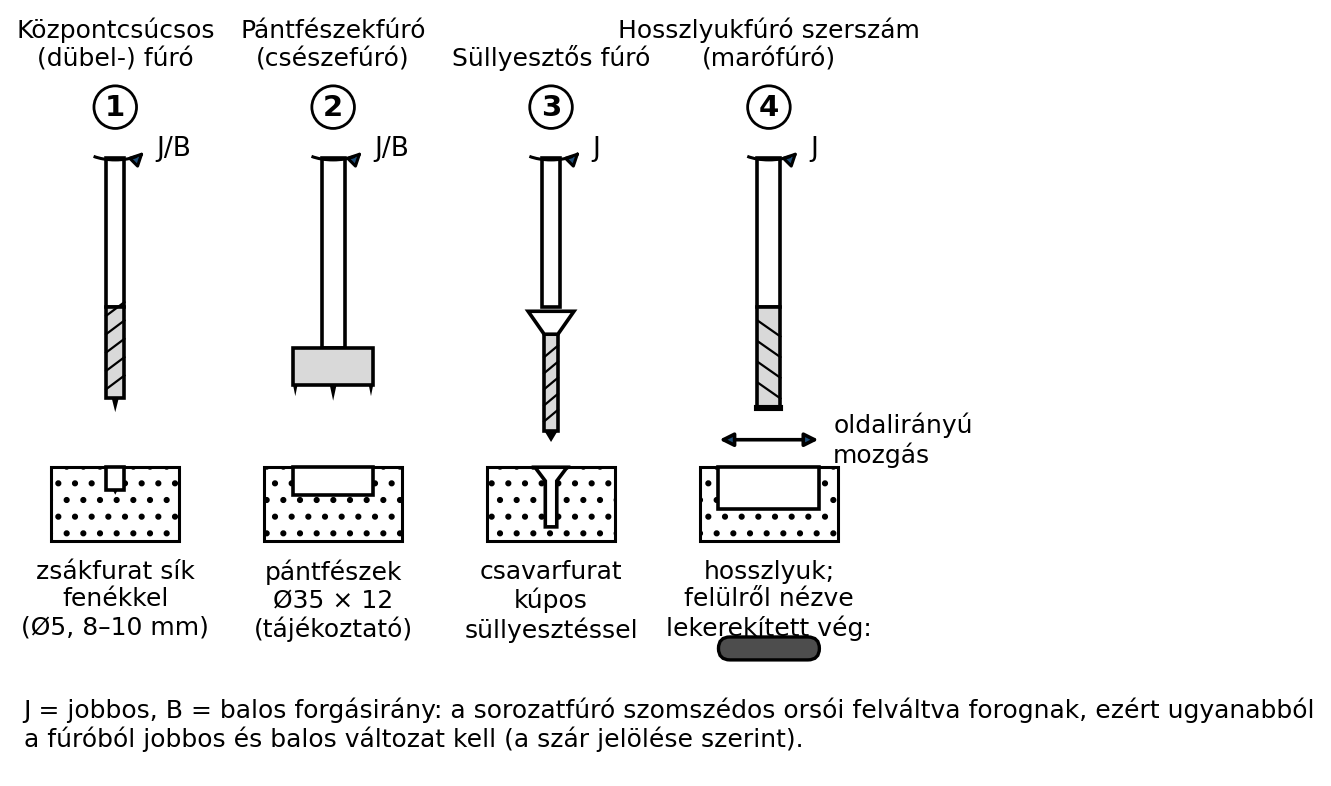
A sorozatfúró gép fúrófejekből, fúróorsókból és ütközőlécekből áll. A fúrófejek egy vagy két sorban helyezkednek el, egymástól a fúróorsók kiosztása szerint. A hagyományos 32-es rendszerű gépen a fúróorsók 32 mm-enként vannak rögzítve, de a fúrófejek elforgatásával vagy ütközők beállításával más osztás is elérhető.
A sorozatfúróval jellemzően:
A munkadarabot a gép asztalára fektetve toldd a hosszütközőig, majd oldalütközővel rögzítsd. A fúrófejek helyét a gép beállítólécei vagy gyorsbefogói szerint állítsd. A fúrás előtt próbadarabot fúrj, és ellenőrizd a furatkiosztást.
A 32-es rendszer lényege, hogy a szekrényoldalak furatai függőlegesen 32 mm-es lépésekben követik egymást. Így a polcokat bármelyik rácsvonalra helyezheted, és a polctartó, fiókvezető vagy vasalat illeszkedik. A furatsor a lap elülső élétől 37 mm-re van a hagyományos rendszerekben (ellenőrizendő). A hátsó furatsor a lap hátsó élétől szintén 37 mm-re, vagy a korpusz mélységétől függően a gyártói táblázat szerint készül.
A szerelvényhelyek fúrásánál a vasalatgyártó rajza a mérvadó: a rajz megadja a furat átmérőjét, mélységét és a bázistól mért távolságot. A furatkép a rajz–anyag–művelet hármasból következik: a rajz mondja meg a helyet, az anyag a furatátmérőt, a művelet a gépet és a beállítást.
A furatkoordináták számítása egyszerű: az alsó bázisélből indulunk, a kívánt polc vagy vasalat magasságát 32-es raszterre kerekítjük, és a fúrófejeket ennek megfelelően állítjuk. A polctartó csap a furatból kiálló fémcsap, amelyre a polc ráfekszik: a furat középpontja a polc alsó síkja alatt van a polctartó gyártói rajzán megadott távolsággal (pl. 5 mm-es csapnál kb. 2,5–4 mm; ellenőrizendő). A kívánt polcmagassághoz (a polc alsó síkja) ezért a legközelebbi, alatta lévő rácsvonalat választjuk: , ahol a rendszer kezdő eltolása (gyártói adat; az alábbi példákban ). A pántfészeknél a csésze középpontja az ajtó élétől x, az ajtó felső vagy alsó élétől y távolságra van.
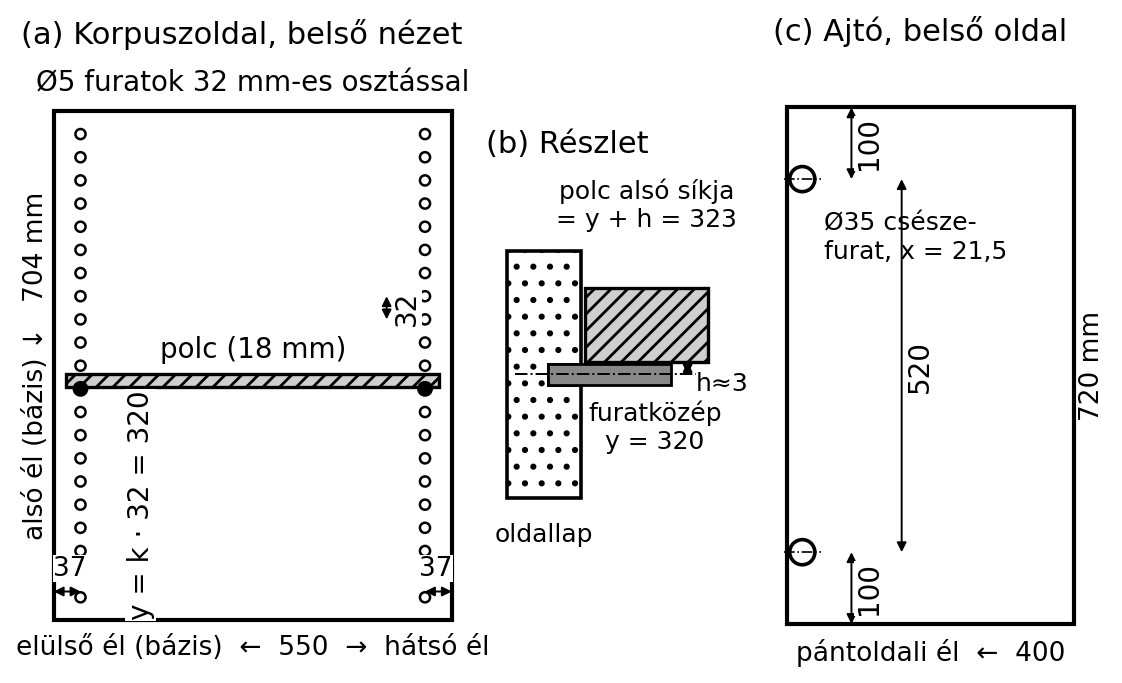
Az ábrán látszik, hogy a polc nem a furat közepén, hanem a polctartó csapon fekszik: alsó síkja a furatközép fölött van (a példában 320 mm + kb. 3 mm = 323 mm). A HTML-kiadás kalkulátorában a kívánt polcmagasságból kiolvasható a rácsvonal sorszáma (), a furat helye és a polc tényleges helyzete, az ajtómagasságból pedig a két csészefurat helye.
Adott: korpuszoldal magasság . A polc alsó síkja az alsó éltől , a polctartó csap furatközéptől mért magassága (tájékoztató, ellenőrizendő). A furatok a 32-es raszteren legyenek.
Keresett: a polctartó furat függőleges koordinátája a 32-es rendszerben, és a furat sorszáma.
Képlet: .
Behelyettesítés: a furatközép , , tehát
Ellenőrzés: , a furatközép kerek 32-es lépés. A polc alsó síkja , felső síkja a 18 mm-es polcvastagsággal számolva:
A polc a csapra fekszik, ezért a csap a polc anyagába nem kerül.
∎
Adott: ajtólap magasság , szélesség . A felső és alsó csészefurat középpontja az ajtó felső, illetve alsó élétől -re, a pántoldali függőleges éltől -re (tájékoztató, ellenőrizendő a pánt gyártójánál). A csésze átmérője , a fészek mélysége .
Keresett: a felső és alsó csészefurat középpontjának koordinátája.
Felső csésze:
Alsó csésze: az ajtó alsó élétől is 100 mm-re:
A furat középpontja a pántoldali éltől mindkét esetben (tájékoztató).
Ellenőrzés: a csésze széle az ajtó élétől -re van (furattávolság), tehát nem lóg ki. Az éltávolság () a –-es tájékoztató tartományban van. A felső és alsó furat (a két pánt) távolsága az ajtó magasságából:
A két pánt távolsága tehát . ∎
Szabvány. A faipari fúrógépek biztonsági követelményeit az MSZ EN ISO 19085 sorozat vonatkozó részei tartalmazzák (ellenőrizendő: a konkrét részek a hosszlyukfúróra és sorozatfúróra). A gép használata előtt a gyártó használati utasításában megadott biztonsági előírásokat kell alkalmazni. A fúrás porképző művelet, ezért az elszívás és a fapor-expozíció határértéke is szabályozott (ellenőrizendő: az aktuális munkahelyi levegő porra vonatkozó határérték). A bútorvasalatok műszaki követelményeit a vasalatgyártói adatlapok, a gyártmány- és minőségi követelményeket a vonatkozó termékszabványok adják meg (ellenőrizendő).
Technológiai lap. Korpuszoldal polctartó furatkép fúrása sorozatfúrógépen.
Cél: szekrényoldal polctartó furatainak fúrása a 32-es rendszerben.
Anyag: laminált forgácslap, vastag, méretre szabott oldal (pl. , vastagság ).
Gépek és szerszámok: sorozatfúrógép, -es fúrófejek, mélységállító, tolómérő, próbacsap, derékszög, vonalzó.
Gépbiztonság. A műveletet betanított, felügyelt tanuló végezheti; védőberendezés nélkül, egyedül, fáradtan ne dolgozz. A sorozatfúrón a fúrófejeket burkolat takarja, a gépet vészleállítóval és elszívással kell ellátni. Használj védőszemüveget, hallásvédőt, és zárt, testhezálló ruhát. A munkadarabot szorítóval rögzítsd, ne tartsd kézzel fúrás közben. Tilos a védőburkolat eltávolítása, a kézzel ellentartás, a laza haj vagy ékszer.
Indítás előtti ellenőrzés:
Műveleti lépések:
A furatok minőségét tolómérővel, mélységtolómérővel, derékszöggel és próbacsappal ellenőrizd. A tájékoztató tűrések: az osztás , a bázistávolság , a furatmélység (ellenőrizendő: a vasalat- és gépgyártó adata). A furat átmérője a csapnál -rel nagyobb lehet, hogy a csap könnyen, de szorosan illeszkedjen (tájékoztató). A pántfészek csészeátmérője ; a fészekmélység a pánt adatlapja szerint legyen. Eltérésnél ne erőltesd a vasalatot: újra kell fúrni vagy a furatot javítani, a hibás furatú munkadarabot jelöld meg.
Elcsúszott furatkép. A munkadarab nincs eléggé leszorítva, vagy az ütköző meglazult. A fúró a lapban elmozdul, a furat nem a rajz szerinti helyen lesz. Ok: elégtelen szorítás, kopott ütköző. Helyes gyakorlat: minden munkadarabot külön szorítóval rögzíts, az ütközőt rendszeresen ellenőrizd, és használj próbadarabot.
Rossz bázisél. A furatkép az egyik munkadarabon az elülső élből indul, a másikon a hátsó élből. A polcok és vasalatok nem illeszkednek, mert a furatok tükörképbe kerülnek. Ok: a rajzon és a műhelyben eltérő él volt bázis. Helyes gyakorlat: minden munkadarabon ugyanazt a bázis élt használd, jelöld be, és a rajzon a furatképet a bázistól megadva tüntesd fel.
Túl mély furat, átfúrt lap. A mélységütközőt rosszul állították be, a fúró áthalad a laminált lapon. Ok: a fúró hosszabb mint a lap vastagsága, vagy a mélységhatároló elmozdult. Helyes gyakorlat: a fúrás előtt ellenőrizd a fúrószár hosszát, állítsd a mélységet, és próbadarabon mérd meg.
A polctartó nem illeszkedik. A furat átmérője túl szűk vagy túl bő, a csap kiesik vagy nem megy be. Ok: rossz fúróátmérő, kopott fúró, nem a polctartóhoz illő fúró. Helyes gyakorlat: használj a polctartó gyártója által megadott fúróátmérőt; a fúrót élezd vagy cseréld, a kopott élt ne erőltesd.
Egy asztalosműhelyben gardróbszekrény-toldatot gyártottak. Az oldallapokra sorozatfúróval fúrták a polctartó furatokat. A próbadarabot az asztalos lefúrta, de csak az elülső furatsort ellenőrizte. A hátsó fúrófejet egy korábbi beállításból elfelejtette visszaállítani, így az 31 mm-re került a 32 mm helyett. A vevő a helyszínen próbálta behelyezni a polcot, de a polc a hátsó két csapon nem feküdt fel, ezért billegni kezdett. A reklamáció során derült ki, hogy a hátsó furatsor osztása hibás. A műhely a teljes oldalsort újrafúrta. Tanulság: a próbadarabon mindig az összes furatsort ellenőrizni kell, nemcsak az elsőt; a fúrófejek beállítását mérőeszközzel, nem szemmértékkel kell rögzíteni.
A válaszok a Megoldások elején találhatók.
1. feladat (A). Fogalmazd meg, mi a különbség a hosszlyukfúró és a sorozatfúró gép között.
2. feladat (A). Számold ki, melyik 32-es rácsvonalra esik a -es polcmagasság, ha a furatkoordináta .
3. feladat (B). Egy korpuszoldal magassága . A polcok alsó síkja az alsó éltől és legyen (a polctartó csap ). Add meg a polctartó furatok sorszámait és koordinátáit a 32-es rendszerben.
4. feladat (B). Egy ajtólap magassága . A felső és alsó pántfészek középpontja az ajtó élétől -re legyen. Számítsd ki a két csészefurat függőleges koordinátáját. A csésze átmérője , az x távolság (tájékoztató). Rajzold le szövegesen a furatképet.
5. feladat (C). Az egyik konyhaszekrény oldalán a polctartó furatok nem illeszkednek: a polctartó csapok csak az elülső sorban mennek be, a hátsó sorban nem. Mi lehet az ok, és hogyan előzheted meg?
6. feladat (D). Készíts technológiai lapot a fenti gardrób oldallap polctartó furatainak fúrására, és számold ki a furatok koordinátáit a 32-es rendszerben, ha az oldalmagasság , a polcok alsó síkja pedig , és (a polctartó csap ).
Önellenőrzés – válaszok
1. feladat. A hosszlyukfúró hosszúkás fészket, hosszlyukat készít, a munkadarabot az asztal mozgatja. A sorozatfúró több fúróorsóval egyidejűleg több, egymástól meghatározott távolságú furatot fúr, jellemzően 32 mm-es osztással.
2. feladat. , tehát .
3. feladat. A magasság 32-es osztása: . A polcok sorszáma:
A polctartó furatok koordinátái: elülső sor (ellenőrizendő), és .
4. feladat. Felső csésze: ; alsó csésze: . Rajzleírás: az ajtólap elülső (külső) éltől -re, a felső éltől -re fúrj egy átmérőjű, mély csészefészket; az alsó éltől -re tükrözve. A csavarozó furatok a pánt alaplemezén, a gyártói rajz szerint.
5. feladat. A hiba oka valószínűleg a hátsó fúrófej elállítása: a hátsó sor osztása nem 32 mm, vagy a fúrófej nem párhuzamos az elülső sorral. Megelőzés: a próbadarabon mindkét sort ellenőrizni kell tolómérővel, a fúrófejek befogását kulccsal ellenőrizni, és a beállítást csak ezután rögzíteni.
6. feladat. A három polc furatközépének koordinátája (alsó sík mínusz mm):
A furatképet az alsó bázistól mérve ezeken a koordinátákon, az elülső éltől -re fúrjuk (ellenőrizendő). A hátsó sor az oldal hátsó élétől -re, vagy a korpusz mélységétől függően a gyártói táblázat szerint. A technológiai lapot a fenti gyakorlati útmutató szerint kell elkészíteni: bázisél kijelölése, fúrófejek beállítása, mélység (tájékoztató), próbafúrás, ellenőrzés.
A hosszlyukfúró hosszúkás fészket, hosszlyukat készít – idegencsapos és lamellós kötésekhez használjuk. A sorozatfúró több fúróorsóval egyszerre több furatot fúr, a függőleges osztás a 32-es rendszerben jellemzően . A furatkoordináta , az elülső furatsor távolsága a bázistól (ellenőrizendő: gyártói rendszer). A polctartó furatot a polc alsó síkja alatt távolsággal, a legközelebbi rácsvonalra tesszük, a pántfészket a csésze 35 mm-es átmérőjéhez, a fészek mélysége (tájékoztató). A furatkép pontossága a bázisél, az ütközők és a próbadarab ellenőrzésén múlik. Továbbvitt eredmény: a furatkép és a 32-es rendszer a korpuszbútorok gyártásában, a vasalatok szerelésében és a CNC-fúrás programozásában is megjelenik; használjuk a CNC-technika: vezérlés, koordináta-rendszer, megmunkálóközpont, programfelépítés, a lapszerkezetű termékek teljes gyártási folyamata és a Bútorvasalatok, kötővasalatok, csavarok és kötőelemek alfejezetekben.
Forrástípusok: faipari gépkönyvek (hosszlyukfúró, sorozatfúró), a bútorvasalatok gyártóinak katalógusai és műszaki adatlapjai, az MSZ EN ISO 19085 sorozat faipari gépek biztonságára vonatkozó részei, valamint a fapor-expozícióra vonatkozó munkahelyi előírások. Ellenőrizendő: a 32-es rendszer előlaptól mért 37 mm-es furattávolsága, a polctartó furat átmérője és mélysége, a csészés pánt pontos fészekméretei, a sorozatfúrógép fúrófej-távolságának tűrése, a fúrógépek aktuális biztonsági szabványrészei. A megadott méretek tanulási célú, tájékoztató értékek; éles gyártásban a vasalatgyártói és gépgyártói adatlap az irányadó.