Statikus változat (mint a PDF-ben)
Amikor a műhelyben egy felújított hajtókar, egy hegesztett lengéscsillapító-tartó vagy egy használt alumínium keréktárcsa kerül a kezedbe, ugyanazt a kérdést kell feltenned: elbírja-e az alkatrész a rá ható terhelést, és van-e benne olyan repedés, amely később töréshez vezet? A szemrevételezés önmagában kevés. Az anyagvizsgálatok éppen arra valók, hogy a tönkremenetel kockázatát méréssel, reprodukálható módon csökkentsd. Ebben az alfejezetben a legfontosabb roncsolásos és roncsolásmentes vizsgálatokat tanulod meg, úgy, hogy a szakítódiagramot le tudd olvasni, és egy adott járműalkatrész repedésvizsgálatához ki tudd választani a helyes módszert.
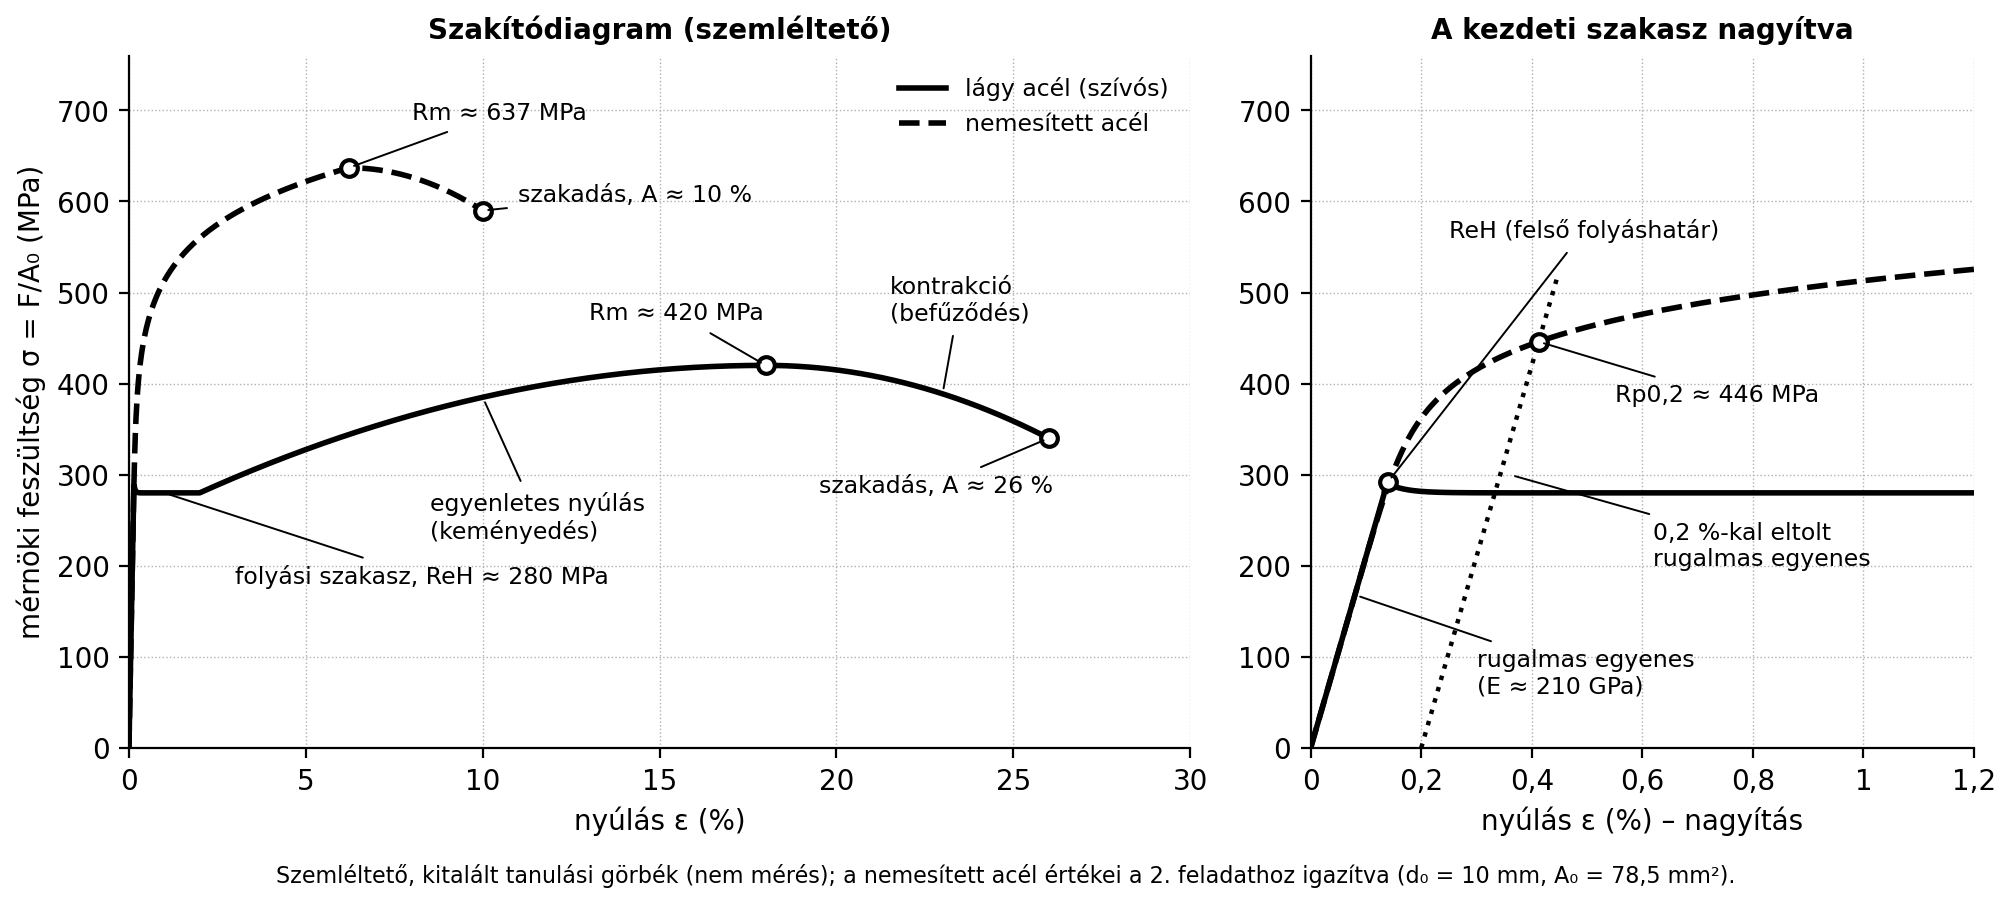
Képzelj el egy olyan mérőgépet, mint egy nagy asztali satu, amelyben egy kimunkált, szabványos próbatest van befogva. A gép hidraulikus vagy orsós hajtással egyre nagyobb húzóerőt fejt ki, és közben méri a próbatest megnyúlását. A műhelyben ilyen géppel ritkán találkozol, de az eredményét – a szakítódiagramot – szállítói tanúsítványban, anyagbizonylatban vagy javítási dokumentációban gyakran látod. A diagram vízszintes tengelyén a nyúlás, függőleges tengelyén a feszültség vagy az erő szerepel. Az alfejezetben szereplő szemléltető görbe (lásd az alábbi ábrát) egy lágy acélhoz hasonló anyag alakját mutatja: először közel egyenesen emelkedik, majd ellaposodik, végül elszakad. Ezt a képet kell „olvasnod”, amikor az anyag szilárdságáról döntesz.
A folytonos görbe (lágy acél) a rugalmas egyenes után vízszintes folyási szakaszt mutat (ReH ≈ 280 MPa), majd keményedik, Rm ≈ 420 MPa-nál tetőzik, a befűződés után kb. 26 %-os nyúlásnál szakad. A szaggatott görbe (nemesített acél) folyási szakasz nélkül hajlik el, ezért folyáshatára a 0,2 %-kal eltolt egyenessel szerkesztett Rp0,2 ≈ 446 MPa; Rm ≈ 637 MPa, a nyúlás csak kb. 10 %. A HTML-változatban a görbén kurzor futtatható, és az erő- és a feszültségtengely között lehet váltani.
A szakítóvizsgálat az egyik legalapvetőbb roncsolásos anyagvizsgálat. A vizsgálathoz szabványos méretű, jellemzően hengeres vagy lapos próbatestet használnak, amelyen egy kezdeti mérőhosszt és egy kezdeti átmérőt jelölnek meg (lapos próbatestnél a keresztmetszetet a szélességből és a vastagságból számítják). A gép egyenletesen növekvő húzóerőt ad, és regisztrálja a megnyúlást.
Definíció. A mérnöki feszültség a pillanatnyi erő és az eredeti keresztmetszet hányadosa:
A szakítószilárdság a maximális erőhöz tartozó mérnöki feszültség:
A folyáshatár az a feszültség, amelynél a maradó nyúlás -ot ér el (praktikus egyezményes folyáshatár; a pontos jelölés ellenőrizendő a szabvány szerint). A szakadási nyúlás a szakadás után mért maradó nyúlás az eredeti mérőhosszhoz képest:
ahol a szakadás utáni mérőhossz.
A szakítódiagramon ezeket a pontokat olvashatod le: a kezdeti rugalmas egyenes szakasz meredekségéből a rugalmassági modulus közelíthető, a folyásjelenség környékén a folyáshatár, a görbe csúcsánál , a görbe végén pedig a szakadási nyúlás. A diagram alakja anyagfüggő: lágy acélnál határozott folyási jelenség és nagy nyúlás látszik, edzett vagy öntött anyagnál a görbe gyakran kisebb nyúlásnál törik.
A szakítógépek ma már digitálisan rögzítenek, de a kiértékelési elv ugyanaz. A vizsgálatot szabványos körülmények között (hőmérséklet, próbatest-méret, terhelési sebesség) végzik; a tanúsítványon szereplő számértékek csak így hasonlíthatók össze.
Előírás. A szakítóvizsgálatot szabványosított próbatesteken és szabványos módon kell elvégezni; a kapott jelölések és a mérési feltételek a vonatkozó nemzetközi szabvány szerint értelmezendők (pl. ISO 6892 sorozat – ellenőrizendő: pontos, hatályos szabvány). Megjegyzés. A fenti , , jelölés a mai európai gyakorlatban elterjedt; a régi anyagvizsgálati jegyzőkönyvekben , vagy jelöléssel is találkozhatsz.
A keménységmérés azt mutatja meg, hogy az anyag felülete mekkora ellenállást fejt ki egy benyomódó testtel szemben. A módszer gyors, viszonylag kismértékben roncsol, és a szakítószilárdsággal sok anyagnál empirikus kapcsolatban van.
Brinell-keménység (HBW): keményfém golyót nyomnak meghatározott erővel a felületbe; a benyomódás átmérőjéből számolják a keménységet. Durvább, nagyobb benyomódást hagy, puha és közepes keménységű anyagokhoz, például öntöttvasakhoz, lágy acélokhoz, alumíniumöntvényekhez jól használható.
Vickers-keménység (HV): gyémánt gúla alakú benyomótestet használ; a benyomódás átlóját mérik. Vékony rétegek, hőkezelt felületek, nemesített acélok vizsgálatára alkalmas.
Rockwell-keménység (HRC, HRB): a benyomódás mélységét méri, gyors és kevésbé érzékeny a felület előkészítésére. Edzett acélokhoz gyakran a HRC változatot használják. A mérési eljáráshoz tartozó terhelés és benyomótest a Rockwell-skálától függ.
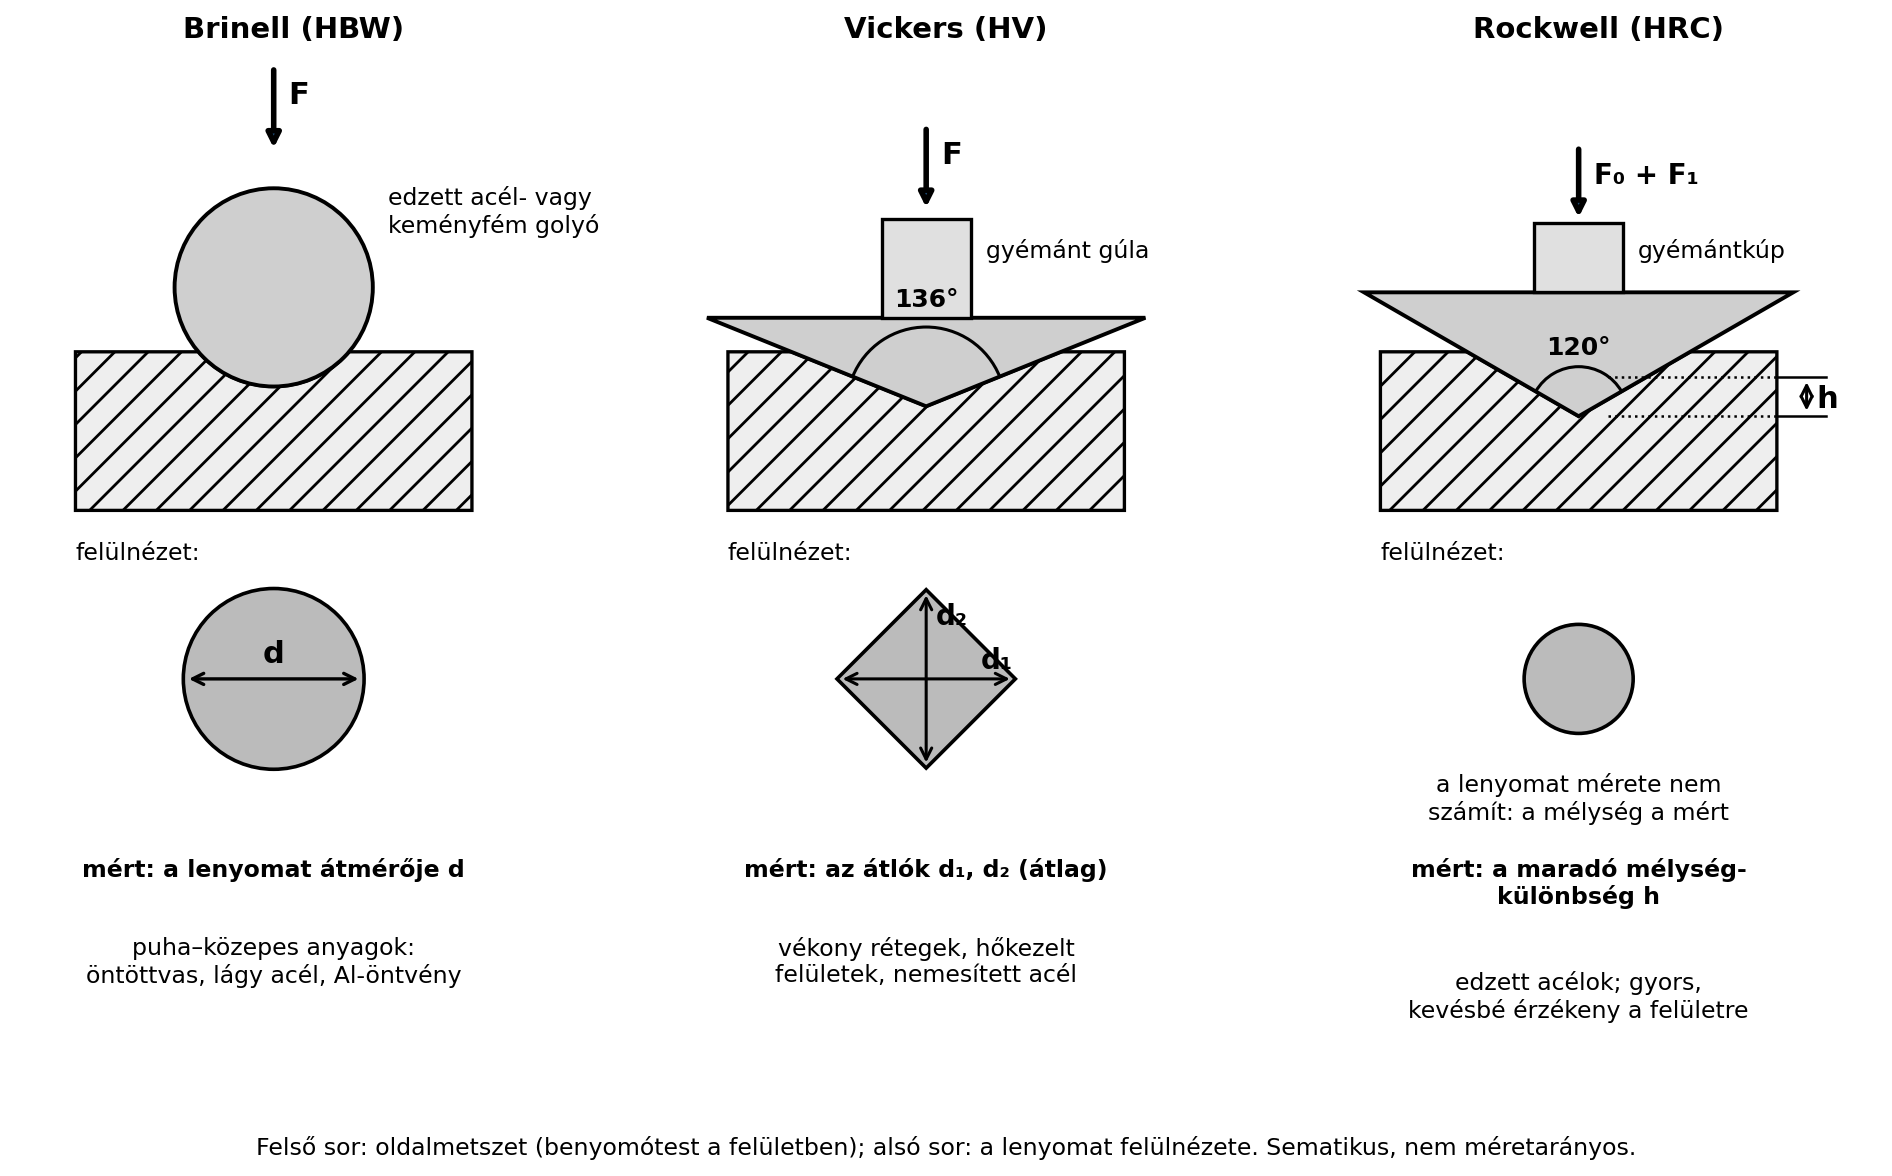
Az ábrán látszik a lényegi különbség: a Brinell-mérés a golyó kerek lenyomatának átmérőjét, a Vickers-mérés a 136°-os gúla négyzetes lenyomatának két átlóját, a Rockwell-mérés (HRC) a 120°-os gyémántkúp maradó benyomódási mélységét méri.
Dinamikus módszerek: például Leeb-keménység (HL), ahol egy ütőtest visszapattanásából becsülik a keménységet. Hordozható kivitelben sok műhelyben használják, de kalibrálás és tapasztalat nélkül az eredmény csak tájékoztató jellegű. A pontos értékeket a szabványos eljárással kell ellenőrizni.
Egy alkatrész nem csak lassú, egytengelyű húzásnak van kitéve. A járműben jellemző a dinamikus terhelés (ütés, lüktetés), a többtengelyű igénybevétel és a gyártási vagy javítási technológia okozta alakváltozás.
Ütve hajlító vizsgálat (Charpy): bemetszett próbatestet ütőkalapáccsal törnek el. Az elnyelt energia (J) a szívósságot jellemzi; hidegben, nagy sebességgel végzett vizsgálat megmutatja az anyag elridegedésre való hajlamát.
Fárasztó vizsgálat: próbatestet ciklikus, jellemzően hajlító vagy húzó-nyomó igénybevételnek vetnek alá. A Wöhler-görbe (S–N görbe) mutatja, hogy adott feszültségszintnél hány terhelési ciklust bír az anyag. A járműben ez azért kritikus, mert a menet közbeni rezgések és terhelési ciklusok fáradásos repedést indíthatnak meg.
Nyíró és nyomó vizsgálat: a húzóvizsgálathoz hasonló elven mérik a nyírószilárdságot vagy a nyomószilárdságot. A nyomóvizsgálat rideg anyagoknál (öntöttvas) jellemzőbb, míg a nyíróvizsgálatot szegecs- vagy ragasztókötés minősítésére is használják.
Technológiai próbák azt vizsgálják, hogy az anyag a tényleges megmunkálást vagy alakítást elviseli-e: hajlító próba, mélyhúzó próba, csőtágító próba, reszelési próba, szikrapróba. A reszelési próba például a felületedzettség gyors műhelyi ellenőrzésére szolgál — ha a reszelő „csúszik” a felületen, az kemény, edzett felületre utal; ha „fog”, akkor lágyabb anyagra.
A javításban a legnagyobb gyakorlati értéke a roncsolásmentes vizsgálatoknak van, mert az alkatrészt tönkretétel nélkül vizsgálhatod, és megfelelő eredmény esetén beépíthető marad. Kormány- és fékrendszeri biztonsági alkatrésznél a vizsgálat eredménye alapján a további felhasználásról csak a gyártói előírás keretében szabad dönteni.
Festékdiffúziós vizsgálat: a folyadék a nyitott, felületi repedésbe kapilláris úton behatol, majd a fehér előhívó a repedésből kiszívódó festéket kirajzolja. Alkalmas nem porózus, szilárd anyagokra (acél, alumínium, kerámia, egyes műanyagok). Gyors, egyszerű, de csak a felületre nyíló repedéseket észleli.
Mágnesporos vizsgálat: ferromágneses anyagot (acél) felmágnesezünk, és finom mágneses port viszünk fel. A repedés körüli szórt mágneses térnél a por összegyűlik, láthatóvá téve a hiba helyét. Csak ferromágneses anyagokhoz használható, és utána demagnetizálásra lehet szükség.
Ultrahangos vizsgálat: nagyfrekvenciás hanghullámot juttatnak az anyagba; a hiba, a hátsó fal és a felületek visszaverik a hullámot. Mélyebben fekvő hibák, rétegesedések, hegesztések vizsgálatára is alkalmas. Csatolóanyagot és képzett vizsgálót igényel.
Örvényáramos vizsgálat: váltakozó elektromágneses teret hoznak létre; az anyagban indukált örvényáram a hiba vagy anyageltérés miatt megváltozik. Vezető anyagok (alumínium, acél) felületi hibáira érzékeny, gyakran sorozatvizsgálatra használják.
Röntgenvizsgálat: ionizáló sugárzással áttűnő képet készítenek. Az öntvények belső üregei, folytonossági hibái, nemesacél hegesztések vizsgálhatók. Szigorú sugárvédelmi előírások vonatkoznak rá, csak képzett személyzet végezheti.
Táblázat.
| Módszer | Elv | Vizsgálható anyag | Járműjavítási példa | Előny | Korlát |
|---|---|---|---|---|---|
| Festékdiffúziós | Kapilláris behatolás | Nem porózus fém, kerámia, egyes műanyagok | Alumínium felni repedése | Olcsó, egyszerű | Csak felületi, alapos tisztítás kell |
| Mágnesporos | Mágneses szórt tér | Ferromágneses acél | Hajtókar, főtengely, rugó | Gyors, érzékeny | Csak mágneses anyag, demagnetizálás |
| Ultrahangos | Hanghullám-visszaverődés | Sok fémes és nemfémes anyag | Hegesztett tartó, tengely | Nagy behatolási mélység | Csatolóanyag, szakértelem |
| Örvényáramos | Elektromágneses indukció | Vezető anyagok | Alumínium futóműelem | Érzékeny, sorozatvizsgálatra jó | Elsősorban felületi hiba |
| Röntgen | Ionizáló sugárzás | Szinte minden anyag | Öntvény, hegesztett kerék | Belső hibák látszanak | Sugárvédelmi költség, személyi feltétel |
A táblázat módszerválasztási tájékoztató; az adott alkatrész vizsgálatához a gyártói előírást és a hatályos szabványt kell követni (ellenőrizendő).
A vizsgálat akkor ér valamit, ha az eredményt dokumentálod, és a mért
értéket a megfelelő követelményhez hasonlítod. A szakítóvizsgálatnál az
anyagtanúsítványban megadott
és
értékek mellett a nyúlást is ellenőrzöd. Keménységmérésnél a módszernek
megfelelő skálát kell feltüntetni (például HRC 32), és a
mérési bizonytalanságot is ismerni. Roncsolásmentes vizsgálatnál a
jelzés elhelyezkedését, alakját és méretét a vizsgálati utasítás szerint
értékelik.
Egy használt autó eladás előtti átvizsgálásakor az ügyfél kéri, hogy a szerelő ellenőrizze a kovácsolt alumínium keréktárcsákat, mert az egyiken tompa ütésnyom látszik. A tárcsát lemosva, zsírtalanítva festékdiffúziós vizsgálattal ellenőrzöd. A penetráló vörös festéket felviszed, a felesleget eltávolítod, majd fehér előhívót fújsz rá. Tíz perc múlva az ütésnyom közelében vékony, vörös indikáció jelenik meg. A tárcsát nem polírozzák ki, hanem selejtezik, mert a repedés a kerék ismételt hajlító igénybevétele alatt tovaterjedhet.
Egy másik esetben egy felújított hajtókart mágnesporos vizsgálatnak vetünk alá. A hajtókart hordozható járommal felmágnesezzük, fehér kontrasztalapot, majd fekete mágneses szuszpenziót viszünk fel rá, és jó megvilágításban szemléljük (fluoreszcens változatnál fluoreszkáló szuszpenziót használunk, sötétített térben UV-A lámpa alatt, ahol a repedés világító vonalként látszik). A csapágyfészek környékén a por egy vékony, éles vonal mentén gyűlik össze: repedés. A darabot visszaselejtezik.
Cél: felületre nyíló repedés kimutatása egy járműalkatrészen.
Jármű- és adatazonosítás: típus, alvázszám, alkatrészazonosító; vizsgálati utasítás.
Szerszámok, eszközök, anyagok: tisztító/zsírtalanító, festékdiffúziós penetráló, előhívó, tiszta rongy, védőkesztyű, UV-A lámpa (fluoreszcens penetráns esetén; a vörös–fehér kontrasztos rendszer látható fényben értékelhető), nagyító, munkalap.
Biztonsági korlát. A feladat tanműhelyi környezetre, oktató felügyeletére és a gyártói javítási utasítás betartására vonatkozik; a megadott értékek tanulási példák.
Munkavédelmi és környezetvédelmi lépések: munkaterület szellőztetése; vegyszerálló kesztyű; a festék, tisztító és előhívó biztonsági adatlapjának ismerete; a használt törlőrongyot és maradék vegyszert veszélyes hulladékként gyűjteni.
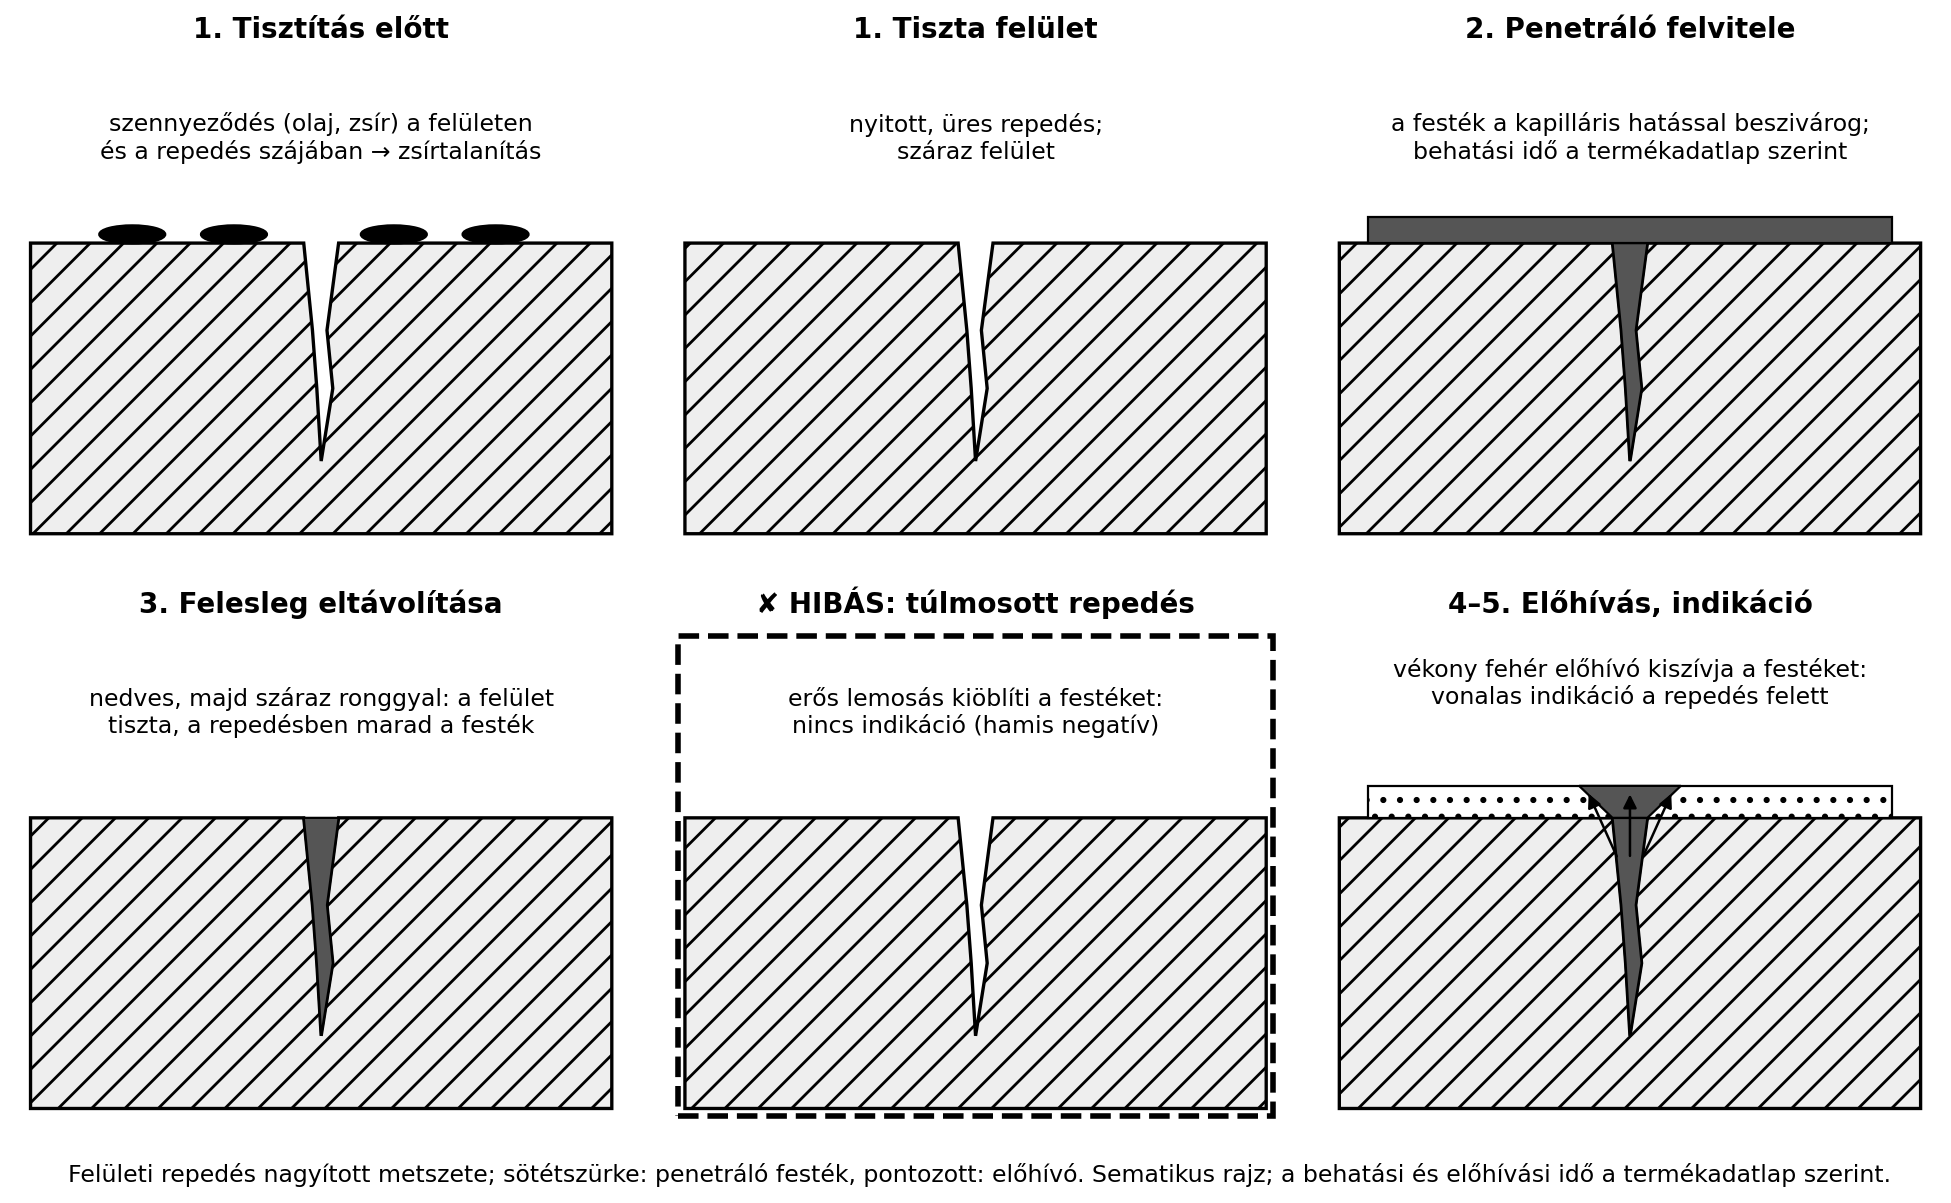
A képsor megmutatja, miért nem szabad a repedést kimosni: a 3. lépés után a felület tiszta, de a repedésben bent marad a festék, és ezt szívja ki az előhívó; túlmosott repedésnél nincs mit kiszívni, ezért indikáció sem lesz.
Számozott munkalépések: 1. Az alkatrészt zsírtalanítószerrel alaposan tisztítsd meg; hagyd megszáradni. 2. A penetráló folyadékot ecsettel vagy spray-vel vidd fel a vizsgálandó felületre; hagyd a gyártói behatási időt, jellemzően kb. 5–10 percig (ellenőrizendő: termékadatlap). 3. A felesleges penetrálót nedves ronggyal, majd szárazzal távolítsd el; ne mosd ki a repedésből a behatolt festéket. 4. Fújj fel egyenletes, vékony előhívó réteget; ne folyasd meg. 5. Várj a gyártói előhívási időt; figyeld a vörös indikációk megjelenését. 6. Jelöld az indikáció helyét, készíts fényképet, és az eredményt rögzítsd a munkalapon. 7. Az eljárás után a vizsgált darabot a műhelyi előírás szerint tisztítsd meg.
Ellenőrzési pontok: a felület tiszta-e; az indikáció hossza, alakja és iránya; a termék hőmérsékleti tartománya (pl. 10–40 °C – termék szerint); az UV-A lámpa fénye és a védőszemüveg. Tipikus hiba: a túlzott penetráló mennyiség vagy a rövid behatási idő hamis negatív eredményt adhat; a felesleg eltávolítása előtti túl erős lemosás pedig kiöblítheti a repedésből a festéket.
HBW 180, HV 210 és
HRC 45 nem csereszabatos; meg kell adni a mérési módszert
is. Helyes gyakorlat: a mérési jegyzőkönyvben a módszert és a skálát
rögzítsd.1. feladat (A). Egy 10 mm átmérőjű hengeres próbatestet szakítóvizsgálatnak vetünk alá. A maximális erő 50 000 N. Számítsd ki a szakítószilárdságot.
2. feladat (A). Ugyanannál a próbatestnél a 0,2%-os egyezményes folyáshatárhoz tartozó erő 35 000 N. Mekkora a folyáshatár ?
3. feladat (B). A próbatest kezdeti mérőhossza 50 mm, szakadás után 63 mm. Számítsd ki a szakadási nyúlást százalékban.
4. feladat (B). Egy szakítódiagramon a függőleges tengely erőben van megadva. A próbatest átmérője 8 mm. A maximális erő a diagramról 40 000 N. Hogyan számítod ki a szakítószilárdságot? Végezd el a számítást.
5. feladat (C). Két anyag szakítódiagramját hasonlítod össze: az egyik görbe rövid nyúlással, magas csúccsal törik; a másik nagy nyúlással, alacsonyabb csúccsal. Melyik a ridegebb, és melyik a szívósabb? Hol lehet ilyen különbség a járműben alkatrészválasztás szempontjából?
6. feladat (D). Egy javítás során egy használt alumínium kormányösszekötő gömbcsuklóházat akarsz repedésmentesség szempontjából ellenőrizni. Milyen roncsolásmentes módszert választanál? Indokold, és mondd el a vizsgálat fő lépéseit.
Önellenőrzés – válaszok
1. feladat megoldása.
Ellenőrzés: ez közepes széntartalmú vagy nemesíthető acélra jellemző
érték (lágy szerkezeti acélnál kb. 360–510 MPa; ellenőrizendő:
anyagszabvány), a nagyságrend reális. ∎
2. feladat megoldása.
Ellenőrzés: a folyáshatár kisebb a szakítószilárdságnál, ami szívós
acélra jellemző. ∎
3. feladat megoldása.
Ellenőrzés: a 26% nyúlás szívós szerkezeti acélra jellemző. ∎
4. feladat megoldása.
Először kiszámítjuk a keresztmetszetet:
Majd a szakítószilárdságot:
Ellenőrzés: az egységek
,
és az érték egy erősebb acélra jellemző. ∎
5. feladat megoldása.
A rövid nyúlás, magas csúcsú görbe rideg anyagra utal (pl. öntöttvas,
edzett, de nem szívós acél); a nagy nyúlás, alacsonyabb csúcsú görbe
szívós anyagra jellemző (pl. lágy acél, alumíniumötvözet). A járműben ez
a választás kulcsa: például a biztonsági öv rögzítőcsavarja szívós acélt
igényel, mert túlterheléskor inkább alakuljon képlékenyen, mint hirtelen
törjön.
6. feladat megoldása.
Alumínium alkatrésznél a mágnesporos vizsgálat nem működik, mert az
alumínium nem ferromágneses. A festékdiffúziós vizsgálat megfelelő, ha a
repedés a felületre nyílik; felszín közeli hibára örvényáramos
vizsgálat, mélyebben fekvő hibára ultrahangos vagy röntgenvizsgálat
jöhet szóba (szakszolgáltatóval). A festékdiffúziós vizsgálat lépései:
tisztítás, penetráló felvitel, behatási idő, felesleg eltávolítás,
előhívó, megjelenés, értékelés, dokumentálás.
A roncsolásos anyagvizsgálatok közül a szakítóvizsgálat adja a legfontosabb szilárdsági jellemzőket: a folyáshatár () a maradó alakváltozás kezdetét, a szakítószilárdság () a maximális erőhöz tartozó feszültséget, a szakadási nyúlás () pedig a képlékeny alakváltozó képességet mutatja. A keménységmérés Brinell-, Vickers-, Rockwell- és dinamikus módszerekkel gyors, tájékoztató értéket ad, de a mérési módszert mindig rögzíteni kell. A járműjavításban a roncsolásmentes vizsgálatok alapvetők: a festékdiffúziós eljárás alumínium és más nem ferromágneses anyagok felületi repedéseit mutatja ki, a mágnesporos vizsgálat acél alkatrészek felületi hibáit, az örvényáramos vizsgálat a felszín közeli, az ultrahangos és a röntgenvizsgálat pedig a mélyebben fekvő hibákat is jelzi. A vizsgálat csak akkor megbízható, ha a felületet előkészíted, az értékeket dokumentálod és a gyártói vagy szabványos követelményhez hasonlítod.
Továbbvitt eredmény. A szakítódiagram jellemző pontjainak leolvasása, a keménységmérés értelmezése és a roncsolásmentes repedésvizsgálati módszer kiválasztása a későbbi anyagválasztási és hibakereső döntések alapja; különösen a Írásbeli és szóbeli vizsgafelkészülés alfejezet mintafeladataiban használjuk ezeket az eljárásokat.
Forrástípusok: anyagvizsgálati szakképzési tankönyvek, nemzetközi szabványok (ISO 6892, Brinell/Vickers/Rockwell-szabványok), roncsolásmentes vizsgálati szabványok, munkavédelmi és környezetvédelmi előírások, gyártói vizsgálati utasítások. Kifejezetten ellenőrizendő állítások: a szabványok pontos, hatályos jelölése és száma; a szakítóvizsgálati jelölési konvenció; a festékdiffúziós és mágnesporos behatási, előhívási idők és hőmérséklet-tartományok (termék- vagy szabványfüggők); a roncsolásmentes vizsgálatok alkalmazhatósági határai a konkrét anyagra és alkatrészre.