Statikus változat (mint a PDF-ben)
A műhelyben a legtöbb javítás az alkatrészek cseréjéről vagy felújításáról szól, ezért jó tudni, hogyan és milyen eljárással készült az adott darab. Egy repedt hengerfej, egy kopott főtengely, egy deformált hajtórúd vagy egy beszakadt fogaskerék mind más gyártástechnológiát és más hőkezelési állapotot tükröz. Ha tudjuk, hogy a hengerfej öntvény-e vagy kovácsolt darab, ha látjuk, hogy a főtengely csapjai indukciósan edzettek-e, sokkal célzottabban tudjuk megítélni a felújíthatóságot, a hegeszthetőséget és a helyettesítő alkatrész minőségét. Ez az alfejezet azokat a melegtechnológiai eljárásokat mutatja be, amelyekkel a járműipari alkatrészek nagy része készül, és amelyeket a javításkor gyakran „anyagminőség” néven emlegetünk.
Képzeljünk el együtt három műhelyi helyzetet. Az elsőben egy öntött alumínium hengerfej fekszik a munkapadon: a felső oldalán látszik az öntési varrat, a belső víztér falain pedig a homokforma lenyomata. A másodikban egy kovácsolt hajtórúd látható: az oldalán lekerekített, tömör felület, ahol a szerszám két fele találkozott, és a szemölcsöknél levágott sorja. A harmadikban a szerelő mágneses repedésvizsgálatot végez egy főtengelyen; a csapok felületén látható elszíneződés arra utal, hogy indukciós felületi edzést kaptak. E három kép jól mutatja, hogy az alkatrész végső tulajdonságait a gyártási útvonal – öntés, képlékeny alakítás, hőkezelés – döntően meghatározza.
Definíció. Öntészetnek nevezzük azt a gyártástechnológiát, amelyben a megolvasztott fémet vagy ötvözetet egy előkészített, az alkatrész alakját képviselő üregbe öntik, ahol az megszilárdul, és az alakot felveszi.
Definíció. Képlékeny alakításnak nevezzük azokat az eljárásokat, amelyekben a szilárd anyagot külső erő hatására tartósan, törés nélkül deformáljuk. Ha az alakítást a kristályosodási hőmérsékletnél magasabb hőmérsékleten, újrakristályosodási hőmérséklet felett végezzük, melegalakításról; ha az újrakristályosodási hőmérséklet alatt (jellemzően szobahőmérsékleten), hidegalakításról beszélünk.
Definíció. Hőkezelésnek nevezzük azokat a célszerűen megválasztott felmelegítési, hőntartási és lehűlési ciklusokat, amelyekkel az anyag szilárd halmazállapotban maradva, szerkezeti átalakulások révén éri el a kívánt szilárdsági, szívóssági, keménységi vagy megmunkálhatósági tulajdonságait.
Definíció. Kérgesítésnek nevezzük azokat a felületi hőkezelő vagy termokémiai eljárásokat, amelyek a munkadarab magját szívós, a felületét viszont kopásálló, kemény réteggel alakítják ki.
A járműiparban az öntés elsősorban bonyolult, üreges, nehezen forgácsolható alkatrészek gazdaságos előállítására szolgál. A leggyakoribb öntési eljárások a forma anyaga, a kitöltés módja és a sorozatnagyság szerint különböznek.
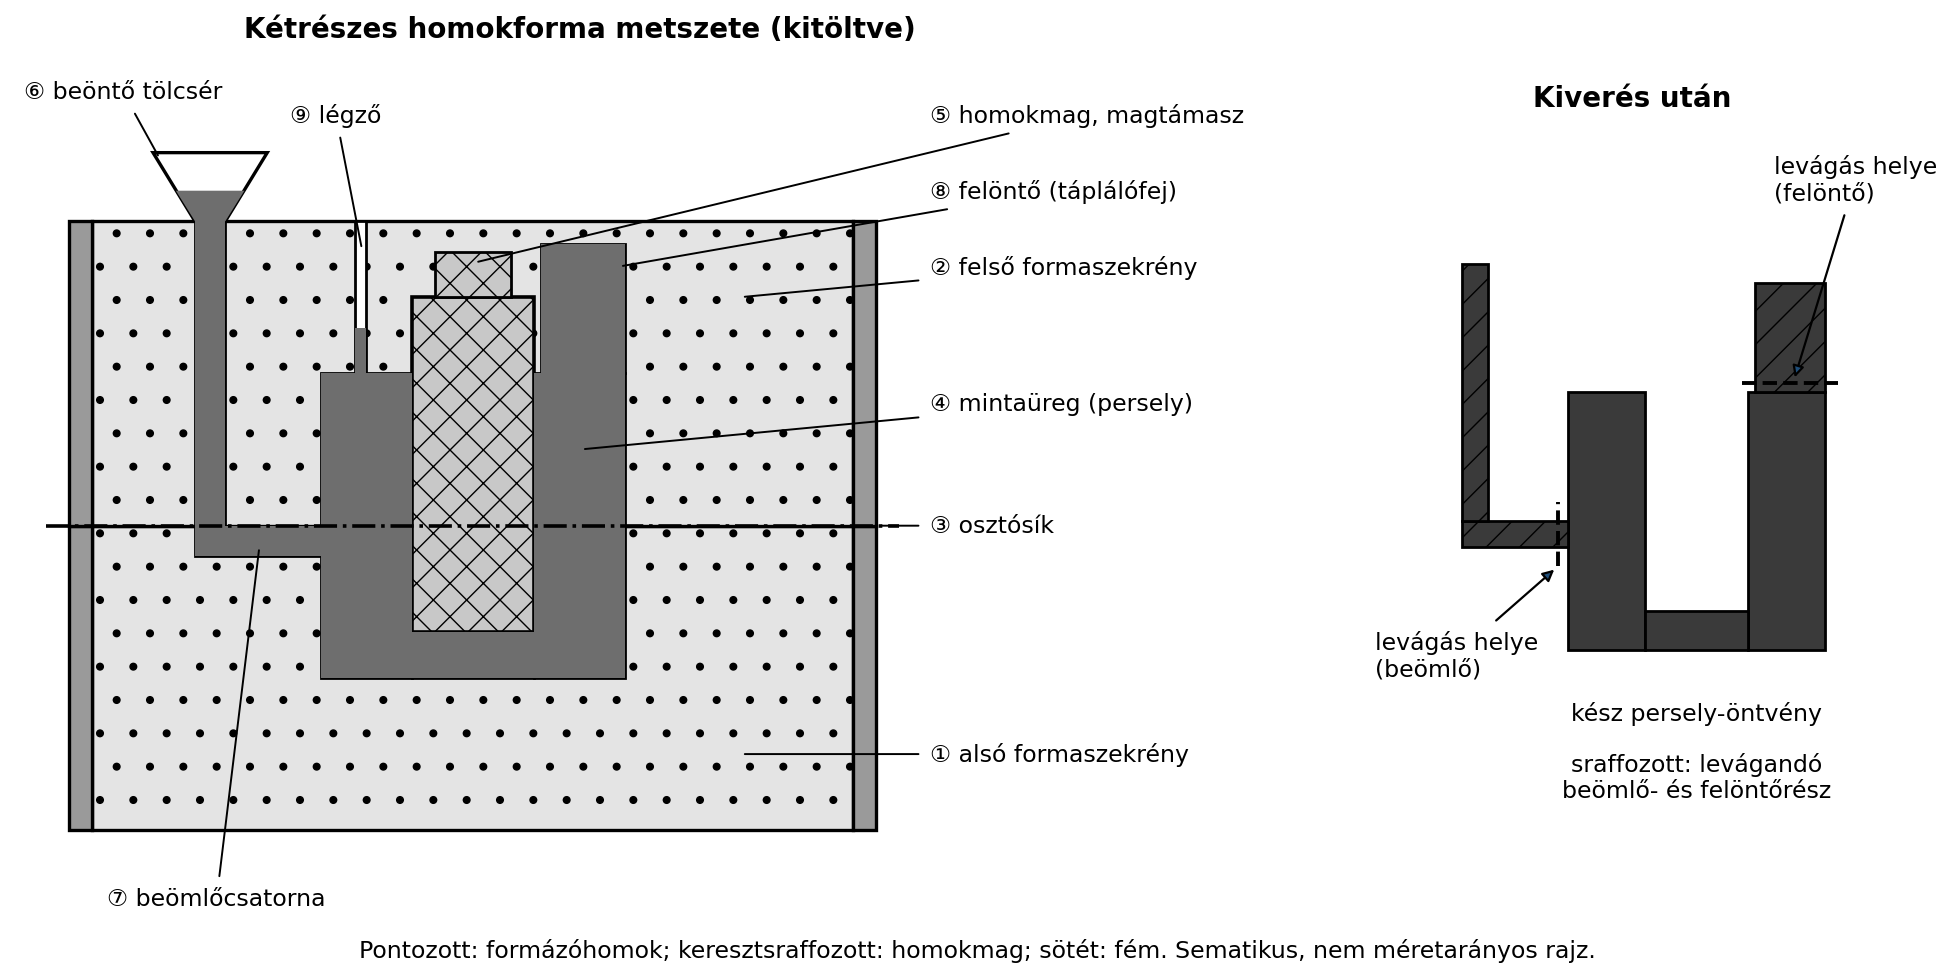
A homokforma-öntésnél a mintát homokból készült, kötőanyaggal tömörített formába ágyazzák. Az eljárás olcsó, rugalmas, de a méretpontosság és a felületi minőség korlátozott. Erre példa a lemezgrafitos öntöttvas hengerblokk vagy a nehéz tehergépjármű-differenciálház.
A forma két formaszekrényből áll, amelyeket az osztósík választ el; a mintaüreg adja az öntvény külső, a homokmag a belső alakját. Az olvadék a beöntő tölcsérből a beömlőcsatornán át tölti ki az üreget, a légző a levegőt engedi ki, a felöntő pedig a dermedési zsugorodást pótolja. A HTML-változatban a beöntés, a kitöltés, a dermedés és a kiverés lépésenként követhető.
A precíziós öntésben a munkadarab viasszal vagy műanyaggal készült mintáját kerámiahéjjal vonják be, kiégetik, majd a fém az üreget tölti ki. Az eljárás nagy pontosságú, de drága; jellemzően turbótöltő-kerék, szelepvezető, bonyolult acélöntvény készül így.
A kokillaöntésben fémformát használnak. A kokilla nagyobb hűtőhatása finomabb kristályszerkezetet és jobb szilárdságot eredményez, mint a homokforma, de a forma drága. Járműpélda: alumínium dugattyú, kerékagy, féknyereg-öntvény.
A nyomásos öntésnél a fémolvadékot nagy sebességgel és nyomással préselik a fémformába. Ez vékony falú, pontos, nagy sorozatú alkatrészeket eredményez, elsősorban alumínium- és magnéziumötvözetekből. Például váltóház, motortartó konzol, elektronikai fedél.
A centrifugálöntésnél a formát vagy a kokillát forgatják, így a fém a centrifugális erő hatására a falhoz szorul, és tömör, szennyezőanyagtól mentes csövet vagy gyűrűt ad. Járműpélda: belső égésű motor perselyei, dugattyúgyűrű-alapanyag, csőöntvények.
Az alábbi táblázat összefoglalja a jellemzőket.
| Eljárás | Forma | Jellemző anyag | Járműpélda | Méretpontosság (tájékoztató) | Sorozat |
|---|---|---|---|---|---|
| Homoköntés | homokforma | öntöttvas, acél, alumínium | hengerblokk, hengerfej | durvább | kis–nagy |
| Precíziós öntés | kerámiahéj | acél, nikkel-ötvözet | turbókerék, szelepvezető | nagyon pontos | kis–közepes |
| Kokillaöntés | fémforma | alumíniumötvözet | dugattyú, féknyereg | jó | közepes–nagy |
| Nyomásos öntés | fémforma, nyomás | alumínium, magnézium | váltóház, ECU-tartó | nagyon pontos | nagy |
| Centrifugálöntés | forgó forma | öntöttvas, acél | persely, dugattyúgyűrű | jó | közepes |
Az értékek tanulási példák (ellenőrizendő: gyártói adat / hatályos előírás).
A melegalakítás során acélt általában 1100–1250 °C körüli hőmérsékletre melegítenek (alumíniumötvözeteknél jóval alacsonyabb hőmérsékleten; ellenőrizendő), ahol az alakítási szilárdsága lecsökken, és az alakváltozás közben újrakristályosodás játszódik le. A melegalakított anyag szívós, jó dinamikus tulajdonságú, és a szálszerkezet az erőfolyamhoz igazítható.
Szabadalakító kovácsolás. A munkadarabot sík vagy egyszerű formájú szerszámok között ütögetve vagy sajtolva alakítják. Kis sorozatnál, nagy méretű daraboknál gazdaságos. A járműiparban ritkább, mert a méretpontosság és az ismételhetőség korlátozott; előkovácsolt előgyártmányt készítenek vele.
Süllyesztékes kovácsolás. A munkadarabot a kész munkadarab alakjának megfelelő, két félből álló szerszámba préselik. A melegalakított anyag a szerszámüreget tölti ki, és a fölösleges anyag a sorján távozik. Így készül a főtengely, a hajtórúd, a csapszeg, a kerékcsukló és a fogaskerék-előgyártmány. A szerszám drága, ezért nagy sorozatnál használják. A kovácsolt darab szálszerkezete az alakot követi, ezért jobban ellenáll a hajlító és csavaró igénybevételnek, mint az azonos anyagú öntött változat.
Sajtolás. A lemezalakítás elsősorban hidegen történik, de a vastag, nagy alakváltozást igénylő daraboknál melegsajtolást is alkalmaznak. A járműipari karosszériaelemek többsége hidegen sajtolt lemez, de például a nagy teherbírású tengelyhidak, melegsajtolt kerékagyak ide tartozhatnak.
Hengerlés. A fémet egymással ellentétes forgású hengerek között folyamatosan vastagságcsökkentésen alakítják. A meleg hengerlés terméke a lemez, a rúd, a profil és a cső. A járműipari lemezanyagok, hosszgerendák, rugólapok forrása a meleghengerlés. A további hideghengerlés pontos méretet és jobb felületet ad.
A vasötvözetek hőkezelésének alapja a vas–karbon ötvözetrendszer átalakulása. A szövetvizsgálatnál megismert ausztenit, ferrit, perlit, cementit és martenzit kifejezéseket itt a folyamatok leírásában használjuk.
Lágyítás. A lágyító izzítások célja a keménység csökkentése, az alakítási vagy öntési feszültségek megszüntetése, a megmunkálhatóság javítása. Az eljárás lehet:
Edzés. Az edzés célja nagy keménység és kopásállóság elérése. Az acélt ausztenitesítési hőmérsékletre melegítik (jellemzően 780–950 °C, az ötvözet összetételétől függően), ott hőntartják, majd a kritikus hűlési sebességnél gyorsabban hűtik le. A gyors hűtés martenzitet hoz létre, amely nagyon kemény, de rideg. Hűtőközeg lehet víz, olaj, polimeroldat vagy levegő; az ötvözött acéloknál gyakran olajedzés elég.
Megeresztés. Az edzett anyagot a kívánt szívósság eléréséhez 150–650 °C közötti hőmérsékletre melegítik, hőntartják, majd lehűtik. Alacsony megeresztés (150–250 °C) megőrzi a nagy keménységet, közepes (250–400 °C) a rugóacéloknál, magas (500–650 °C) a szerkezeti acéloknál jellemző. A megeresztés csökkenti az edzés utáni ridegséget és a belső feszültséget.
Nemesítés. A nemesítés edzésből és magas megeresztésből áll. Célja nagy szilárdság és jó szívósság kombinációja. Jellemzően tengelyeknél, hajtórudaknál, csavaroknál, kormány- és felfüggesztés-elemeknél alkalmazzák.
Felületi edzés. Csak a munkadarab felületét edzik le, míg a mag szívós, lágyabb marad. Lángedzésnél oxigén-acetilén lánggal melegítik fel a felületet, majd lehűtik. Indukciós edzésnél a nagyfrekvenciás áram a felületi rétegben indukál áramot, amely gyorsan felmelegíti a felületet, és azonnali lehűtés követi. Például főtengely csapjai, kerékcsapágy-futófelületek, fogaskerék-fogak.
Kérgesítés. A kérgesítés során a felületi réteg kémiai összetételét változtatják meg úgy, hogy edzés után kemény, kopásálló réteget kapjon. A betétedzés (cementálás) során a munkadarabot széntartalmú közegben 880–950 °C-on tartják, így a felületi réteg széntartalma megnő. Ezután edzik és megeresztik. Jellemző fogaskerekekre, gömbfejekre, csapszegekre. A nitridálásnál a felületi réteget nitrogénnel dúsítják 500–550 °C-on, ammónia vagy plazma segítségével. A nitridált réteg rendkívül kemény, kopásálló, korrózióálló, és utólagos edzést nem igényel. Használják például főtengely-csapoknál, vezérműtengely-bütyköknél, injektorelemeknél.
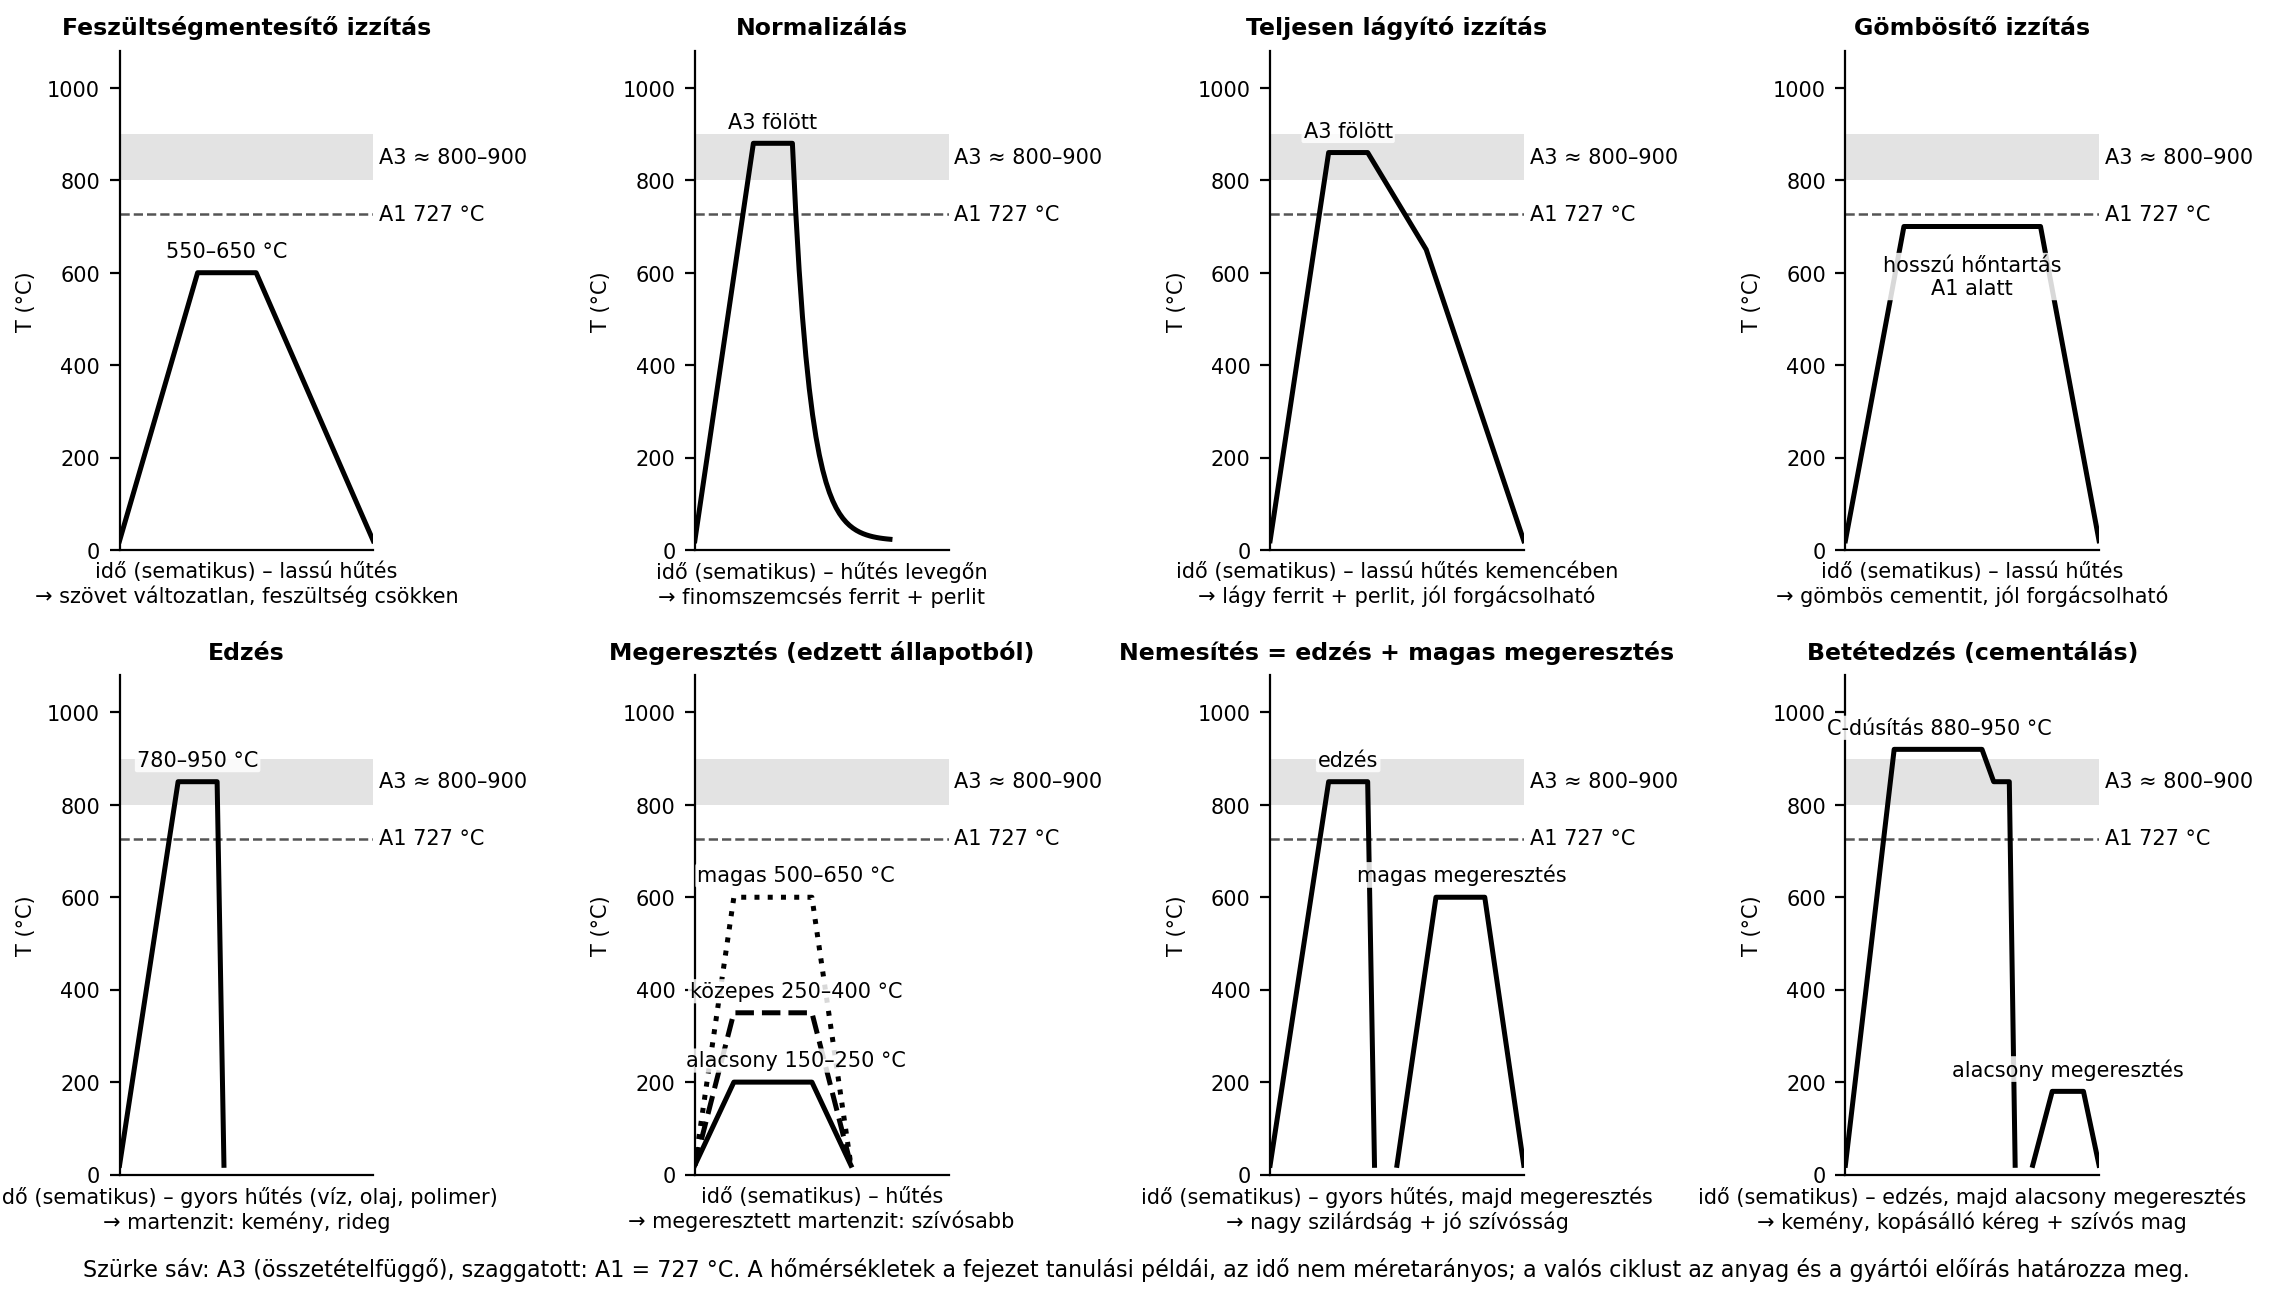
Az ábrán jól látszik a lényegi különbség: a feszültségmentesítő és a gömbösítő izzítás az A1 alatt marad, a normalizálás, a lágyítás és az edzés az A3 fölé hevít, és csak a hűtés módjában (levegő, kemence, gyors hűtés) tér el; a megeresztés és a nemesítés második lépcsője edzett anyagon, A1 alatt történik, a betétedzés pedig hosszú karburálással kezdődik. A HTML-változatban eljárásonként a keletkező szövet és a főtengely gyártási láncának hőciklusa is megjeleníthető.
Öntöttvas hőkezelése. Az öntöttvas grafitot tartalmaz, ezért a hőkezelés céljai mások, mint az acélnál. A feszültségmentesítés csökkenti az öntési feszültséget. A lágyítás csökkenti a fehér, kemény kérget, javítja a megmunkálhatóságot. A nemesítés javítja a gömbgrafitos öntöttvas szilárdságát és szívósságát. Napjainkban elterjedt az ADI (ausztenitesített és izotermikusan edzett gömbgrafitos öntöttvas), amelyet nagy szilárdságú forgattyústengelyekhez, futómű- és hajtáslánc-alkatrészekhez használnak.
Ötvözők hatása. Az ötvözők befolyásolják az edzhetőséget, a szívósságot, a szilárdságot és a kritikus hűlési sebességet. A szén (C) az acél alapvető keménységét és edzhetőségét adja. A mangán (Mn) javítja az edzhetőséget, csökkenti a kritikus hűlési sebességet. A szilícium (Si) a folyáshatárt növeli, de a ridegséget is. A króm (Cr) ellenáll a kopásnak és javítja az edzhetőséget. A nikkel (Ni) növeli a szívósságot és a melegszilárdságot. A molibdén (Mo) a melegszilárdságot és a martenzites edzhetőséget javítja, a vanádium (V) finomszemcsés szerkezetet eredményez. A tömeggyártásban az ötvözők pontos aránya az anyagszabvány (pl. MSZ EN 10025, MSZ EN 10083 – ellenőrizendő) által rögzített.
Példa 1. Főtengely gyártási lánca.
Egy benzinmotor főtengelyét általában melegen süllyesztékes
kovácsolással alakítják ki. A gyártási lánc lépései jellemzően: acél
előgyártmány levágása, melegítés 1150–1250 °C-ra, előkovácsolás, készre
kovácsolás, sorjázás, normalizálás (850–950 °C-ról levegőn hűtés) a
szemnagyság finomítása érdekében, előnagyolás forgácsolással, indukciós
felületi edzés a főcsapokon és a hajtócsapokon, köszörülés, végül
kiegyensúlyozás. A kész csapok felületi keménysége jellemzően 50–60 HRC
tartományba eshet, míg a mag szívós és lágyabb (ellenőrizendő: gyártói
adat). Ez a kombináció teszi a főtengelyt kopásállóvá a
csapágyfelületeken, miközben a mag elviseli a dinamikus terhelést.
Példa 2. Betétedzett fogaskerék.
Egy kézi váltó kapcsolókereke nagy felületi nyomást és kopást szenved a
kapcsolódó fogakon, de a kerékagyban csavarfuratokat is el kell
viselnie. Ezért az alapanyag alacsony széntartalmú, jól megmunkálható
acél. A gyártás során a fogaskereket előforgácsoljuk, majd betétedzést
végzünk: széntartalmú közegben tartjuk, így a felületi réteg
széntartalma megnő. Ezután edzés és alacsony vagy közepes megeresztés
következik. A fogfelület keménysége így elérheti a 58–62 HRC-t, a
rétegvastagság 0,3–0,8 mm is lehet, míg a mag szívós, 30–45 HRC körüli
(ellenőrizendő: gyártói adat). A fogaskerék kopásállósága így jelentősen
megnő, anélkül, hogy az egész anyag rideg lenne.
A gyártásellenőrzés a szerelő számára is fontos, mert a felújított alkatrész minőségét csak akkor tudja megítélni, ha ismeri a szükséges méréseket. A hőkezelt darabokon a keménységet Rockwell (HRC), Vickers (HV) vagy Brinell (HBW) eljárással mérik. A felületi réteg vastagságát mikroszkópos csiszolaton vagy rétegmélység-mérővel vizsgálják. A szövetszerkezetet fémmikroszkóppal, a repedéseket mágneses vagy festékdiffúziós repedésvizsgálattal ellenőrzik. Gyártásközi ellenőrzésnél a hőmérsékletet kemencemérővel, a hűtési sebességet hőelemmel követik. Szabály. A gyártói javítási adat elsőbbsége érvényes a felújított alkatrészekre is: ha a motor főtengelyét köszörültetjük, a megengedett aláméretet és a felületi keménységkövetelményt a gyártói előírás szerint kell ellenőrizni (ellenőrizendő: gyártói javítási adat).
Egy középkategóriájú autó motorjában a hengerfej tömítése rendszeresen elenged, és a hengerfej felületén hajszálrepedést találnak. A vizsgálat során kiderül, hogy a hengerfej alumíniumötvözet, amelyet kokillaöntéssel készítettek, és a repedés az öntési zárvány mentén alakult ki. Hogy a gyártó elvégezte-e az előírt hőkezelést, műhelyben nem állapítható meg; anyaghiba gyanújánál gyártói vizsgálatot kérünk. A műhely feladata a síkfelület-mérés vonalzóval és hézagmérővel, festékdiffúziós repedésvizsgálat, nyomáspróba, a túlmelegedés okának feltárása és a hengerfejcsavarok gyártói előírás szerinti cseréje (ellenőrizendő: gyártói adat). A mérési jegyzőkönyv és a gyártói anyagszabvány ellenőrzése után a döntés az alkatrész cseréje, mert hegesztéssel az öntött alumíniumjavítás ebben a zónában kockázatos. A tanulság: a gyártási eljárás és a hőkezelés ismerete nélkül nem lehet eldönteni, hogy egy hiba anyaghiba-e, vagy javítható-e, és a felújított alkatrész hőkezelési állapotát mindig dokumentálni kell.
Hiba 1. „A kovácsolt mindig jobb, az öntött mindig
rosszabb.”
Ez egyszerűsítés. A modern kokilla- vagy nyomásos öntési eljárások nagy
szilárdságú, megbízható darabokat adnak; nem minden alkatrészt
kovácsolnak, és a tömegcsökkentés miatt az öntött alumínium vagy
magnézium előnyös lehet.
Hiba 2. A betétedzés és a felületi edzés
összetévesztése.
A kérgesítés a felületi réteg kémiai összetételét is megváltoztatja
(betétedzésnél szén, nitridálásnál nitrogén diffundál be), míg a
felületi edzés csak a meglévő anyag hőciklusával edzi a felszínt, kémiai
változás nélkül.
Hiba 3. A megeresztés elhagyása edzés után.
Az edzés utáni rideg martenzit törékeny. Ha a szerelő vagy a felújító
nem megereszti az edzett alkatrészt, a darab ütésre elpattanhat. A
megeresztés elmaradása tipikus baleseti ok lehet a rugók és a hajtórudak
esetében.
1. feladat (A)
Sorold fel az öntészeti eljárásokat, és nevezz meg egy-egy járműipari
alkatrészt az egyes eljárásokhoz.
2. feladat (A)
Mi a különbség a teljesen lágyító izzítás és a feszültségmentes izzítás
között? Milyen hőmérséklet-tartományba esnek jellemzően?
3. feladat (B)
Egy főtengelyt süllyesztékes kovácsolással készítenek. Írd le a gyártási
lépéseket a kovácsolástól a kész, edzett felületű alkatrészig, a
hőkezelési lépéseket is beleértve.
4. feladat (B)
A táblázat alapján válaszd ki, melyik öntési eljárás a legalkalmasabb
nagy sorozatú, vékony falú alumínium váltóház előállítására, és
indokold.
5. feladat (C)
Egy betétedzett fogaskerék fogfelületén a keménység 61 HRC, a mag
keménysége 35 HRC. Magyarázd el, miért nem lehet az egész fogaskereket
edzéssel 61 HRC-re hozni, és miért előnyösebb a betétedzés.
6. feladat (D)
Egy használt főtengely csapjain a köszörülés során a felületi keménység
a 20 HRC értéket sem éri el. A gyártói előírás szerint a minimális
keménység 45 HRC kellene legyen. Milyen hibára következtetsz a
gyártásban, és milyen következménye lehet a motornak?
1. feladat (A)
- Homoköntés: hengerblokk, differenciálház.
- Precíziós öntés: turbófeltöltő-kerék, szelepvezető.
- Kokillaöntés: alumínium dugattyú, féknyereg.
- Nyomásos öntés: váltóház, motortartó konzol.
- Centrifugálöntés: persely, dugattyúgyűrű-alapanyag.
2. feladat (A)
A feszültségmentes izzításnál a hőmérséklet 550–650 °C körüli, az A1
átalakulási hőmérséklet alatt, célja a belső feszültségek csökkentése,
szövetszerkezeti változás nélkül. A teljesen lágyító izzításnál
ausztenitesítés (kb. 850–950 °C) után lassú kemencehűtés következik, így
a lágy, jól forgácsolható szerkezet alakul ki. Az értékek irányadók,
anyagfüggők (ellenőrizendő: anyagszabvány).
3. feladat (B)
Lépések: előgyártmány levágása → melegítés 1150–1250 °C-ra →
előkovácsolás → készre kovácsolás süllyesztékben → sorjázás →
normalizálás (ausztenitesítés levegőn hűtéssel) → előnagyolás
forgácsolással → felületi edzés (pl. indukciós) a csapokon → megeresztés
(ha az edzés után szükséges) → köszörülés → kiegyensúlyozás.
4. feladat (B)
A nyomásos öntés a legalkalmasabb, mert nagy sorozatban, vékony falú,
pontos, nagy szilárdságú alumínium vagy magnézium alkatrészt ad; a
váltóház bonyolult geometriájú, ezért a kokillaöntés vagy homoköntés
kevésbé gazdaságos.
5. feladat (C)
Ha a teljes fogaskereket edzenénk, a mag is martenzites, rideg
szerkezetű lenne, így az ütésszerű terheléskor törne. A betétedzéssel
csak a felület széntartalma nő meg, edzés után kemény réteg jön létre,
míg a mag alacsony széntartalmú marad, ezért szívós. Ez a kombináció a
fogfelületen nagy kopásállóságot, a magban pedig ütésállóságot ad.
6. feladat (D)
A mérés arra utal, hogy a csapok felületi kérge lágy. Legvalószínűbb,
hogy a köszörülés során eltávolították a csapok vékony edzett vagy
nitridált rétegét (túl nagy aláméret), vagy a köszörülés túlhevítése
megeresztette a felületet; ritkábban gyártási hiba (hiányos indukciós
edzés). A gyártói előírás szerint ilyenkor újbóli felületkezelés
(például nitridálás) szükséges, vagy a főtengelyt cserélni kell
(ellenőrizendő: gyártói javítási adat). A motorban a lágy csapok gyorsan
kopnak, a csapágyhézag megnő, ami kopogó, olajnyomáseséssel járó
üzemhez, végső soron főtengelycsapágy-tönkremenetelhez vezet.
Az öntészet, a melegalakítás és a hőkezelés a járműalkatrészek alapvető gyártási technológiái. Az öntészeti eljárások közül a homok-, precíziós, kokilla-, nyomásos és centrifugálöntés különböző alkatrészekhez illik: a homoköntés nagy, bonyolult öntvényekhez, a nyomásos öntés vékony falú alumínium darabokhoz, a centrifugálöntés perselyekhez. A melegalakítás – különösen a süllyesztékes kovácsolás – szívós, szilárd alkatrészeket ad (főtengely, hajtórúd), mert a szálszerkezet az erőfolyamot követi. A hőkezelések célja a szilárdság, a szívósság és a kopásállóság szabályozása: a lágyítás megmunkálhatóságot javít, az edzés martenzitet hoz létre, a megeresztés szívóssá tesz, a nemesítés edzés + magas megeresztés. A felületi edzés és a kérgesítés (betétedzés, nitridálás) kopásálló felületet ad szívós maggal. Továbbvitt eredmény. A hőkezelések és a kérgesítő eljárások itt tanult céljait, hőmérséklet-tartományait és hatásait használjuk a Hidegalakítás és forgácsolás alfejezetben, amikor a megmunkálhatóság és a hidegalakítás anyagállapot-függését vizsgáljuk.
Forrástípusok: Magyar Szabványügyi Testület (MSZT) által átvett EN szabványok – például acélok jelölésére MSZ EN 10027, szerkezeti acélokra MSZ EN 10025, nemesíthető acélokra MSZ EN 10083, öntvények jelölésére EN 1560 (ellenőrizendő az aktuális szabványjelölés); gyártói javítási adatok és hőkezelési előírások. A fenti hőmérséklet- és keménységtartományok általánosan jellemző értékek, tanulási példák; a konkrét anyaghoz és alkatrészhez a gyártói adat és az anyagszabvány a mérvadó (ellenőrizendő). A járműipari alkatrészpéldák tájékoztató jellegűek, az aktuális gyártói technológia eltérhet.