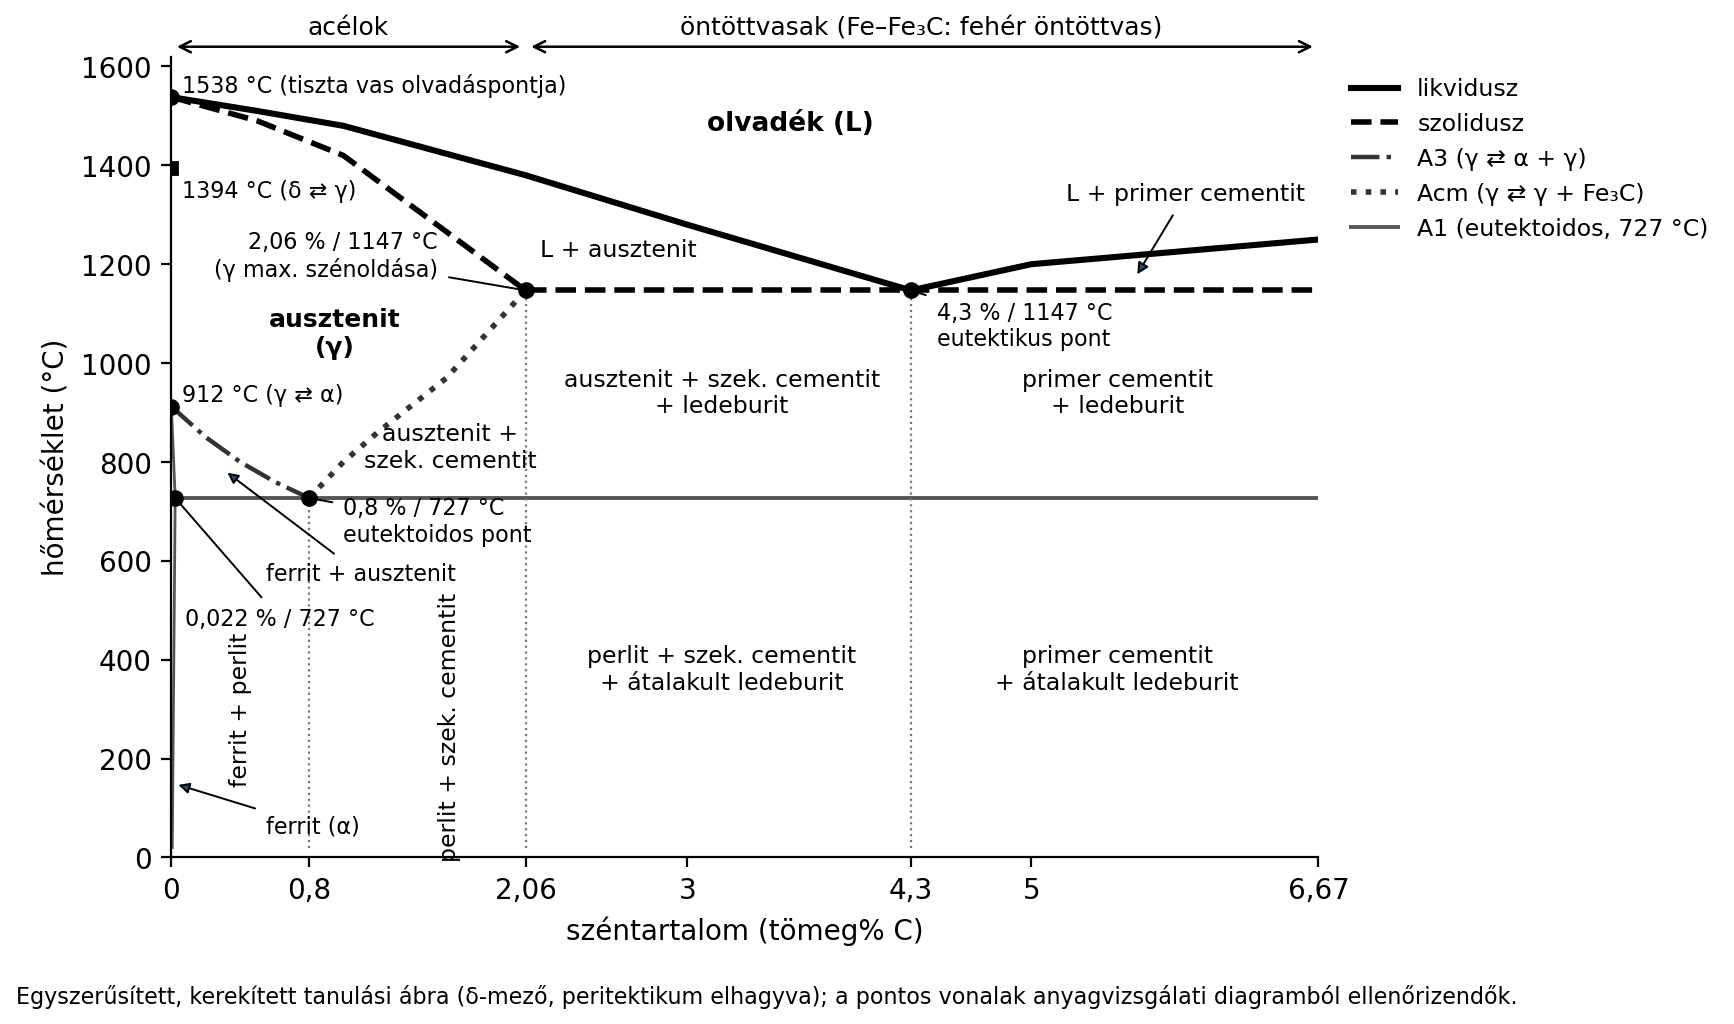
Statikus változat (mint a PDF-ben)
Amikor egy autószerelő egy megrepedt öntöttvas kipufogócsonkot, egy berágódott csapágyat vagy egy törött rugót vizsgál, azonnal fel kell tennie a kérdést: milyen anyagból készült az alkatrész, és miért viselkedett így? Az anyagismeret nem öncélú elmélet, hanem a hibakeresés és a javítási technológia alapja. Ha tudjuk, hogy a vas–szén diagram melyik tartományába esik egy öntöttvas alkatrész, megértjük, miért rideg, miért nehéz hegeszteni, és miért reped meg a gyors hűtéskor. Ha ismerjük a kristályszerkezet és a rácshibák szerepét, megértjük, miért lágy a ferrit, miért kemény a martenzit, és miért kopik másként egy felületi edzésű csap, mint egy lágyabb anyagú tengely.
A fémtan egyik legfontosabb térképe a vas–szén egyensúlyi diagram. Képzeljük el, hogy az tengelyen a széntartalom nő 0-tól 6,67 tömegszázalékig, az tengelyen pedig a hőmérsékletet ábrázoljuk körülbelül 0 °C-tól 1600 °C-ig. A diagram vonalai megmutatják, hogy adott összetételnél és hőmérsékleten milyen szövetelemek, fázisok vannak jelen lassú hűtés vagy melegítés során. A szerelő számára a diagram olyan, mint egy közlekedési térkép: nem kell minden mellékutat fejből tudni, de a fővonalakat és csomópontokat fel kell ismerni.
Az ábrán 2,06 % C fölött a szolidusz az 1147 °C-os vízszintes eutektikus vonal, a likvidusz a 4,3 %-os eutektikus pontban éri el a minimumát. A HTML-változatban a széntartalom csúszkájával kiválasztott ötvözet lehűlési útja, szobahőmérsékleti szövete és az emelőszabállyal becsült aránya is leolvasható.
A diagramon a legfontosabb vonalak: a likvidusz, amely fölött az ötvözet teljes egészében olvadék; a szolidusz, amely alatt az anyag teljesen megszilárdult; az A1 eutektoidos vonal 727 °C-on; az A3 vonal, amelyen a ferritből ausztenit lesz, illetve fordítva; és az Acm vonal, amely az ausztenit és a cementit határát jelöli az eutektoid feletti széntartalomnál. A későbbiekben ezeket a vonalakat konkrét összetételekhez rendelve olvassuk le.
A műhelyben ritkán beszélünk „anyagról” általában; mindig valamilyen meghatározott nyersanyagból, alapanyagból, előgyártmányból vagy segédanyagból dolgozunk.
Definíció. A nyersanyag a természetből kitermelt, még feldolgozatlan anyag, például vasérc, kőolaj vagy bauxit.
Definíció. Az alapanyag a nyersanyagból előállított, további feldolgozásra váró anyag, például nyersvas, acélöntecs, alumíniumbuga vagy műanyag granulátum.
Definíció. Az előgyártmány az alapanyagból készített, meghatározott alakú félkész termék, amelyből megmunkálással vagy szereléssel készül a kész alkatrész. Ilyen például a kovácsolt főtengely-nyersdarab, a hengerfejöntvény, a húzott cső vagy a hidegen hengerelt lemez.
Definíció. A segédanyag a gyártási, javítási folyamatban részt vesz, de nem épül be a késztermékbe. Például a hűtő-kenő emulzió, a csiszolóanyag, a hegesztőpor vagy a zsírtalanító oldószer.
Az anyagok tulajdonságait négy csoportba soroljuk. A fizikai tulajdonságok közé tartozik a sűrűség, az olvadáspont, a hővezető képesség, a hőtágulási együttható, az elektromos vezetőképesség és a mágneses viselkedés. A kémiai tulajdonságok a környezettel való reakciót jellemzik: korrózióállóság, savállóság, oxidációval szembeni ellenállás, éghetőség. A mechanikai tulajdonságokat a Szilárdságtan I: feszültség, Hooke-törvény, húzás, nyomás és nyírás alfejezetben megismert feszültség–alakváltozás kapcsolat alapján értelmezzük: szakítószilárdság, folyáshatár, keménység, szívósság, rugalmassági modulus, kifáradási határ. A technológiai tulajdonságok megmondják, hogy az anyag milyen gyártási, javítási eljárással munkálható meg: önthetőség, képlékeny alakíthatóság, forgácsolhatóság, hegeszthetőség, forraszthatóság, edzhetőség.
A járműiparban a tulajdonságok kiválasztása mindig a feladatból indul ki. A hengerblokk anyagával szemben követelmény a jó önthetőség, a kellő hővezetés és a kopásállóság; a karosszériaelemeknél a jó alakíthatóság és a korrózióállóság; a csavaroknál a nagy szakítószilárdság és a megfelelő szívósság; a kipufogórendszernél a hőállóság és a korrózióállóság.
A fémek szilárd állapotban kristályos szerkezetűek, vagyis atomjaik szabályos, térben ismétlődő rendben helyezkednek el. A legkisebb ismétlődő egységet elemi cellának nevezzük. A fémeknél leggyakoribb rácsok:
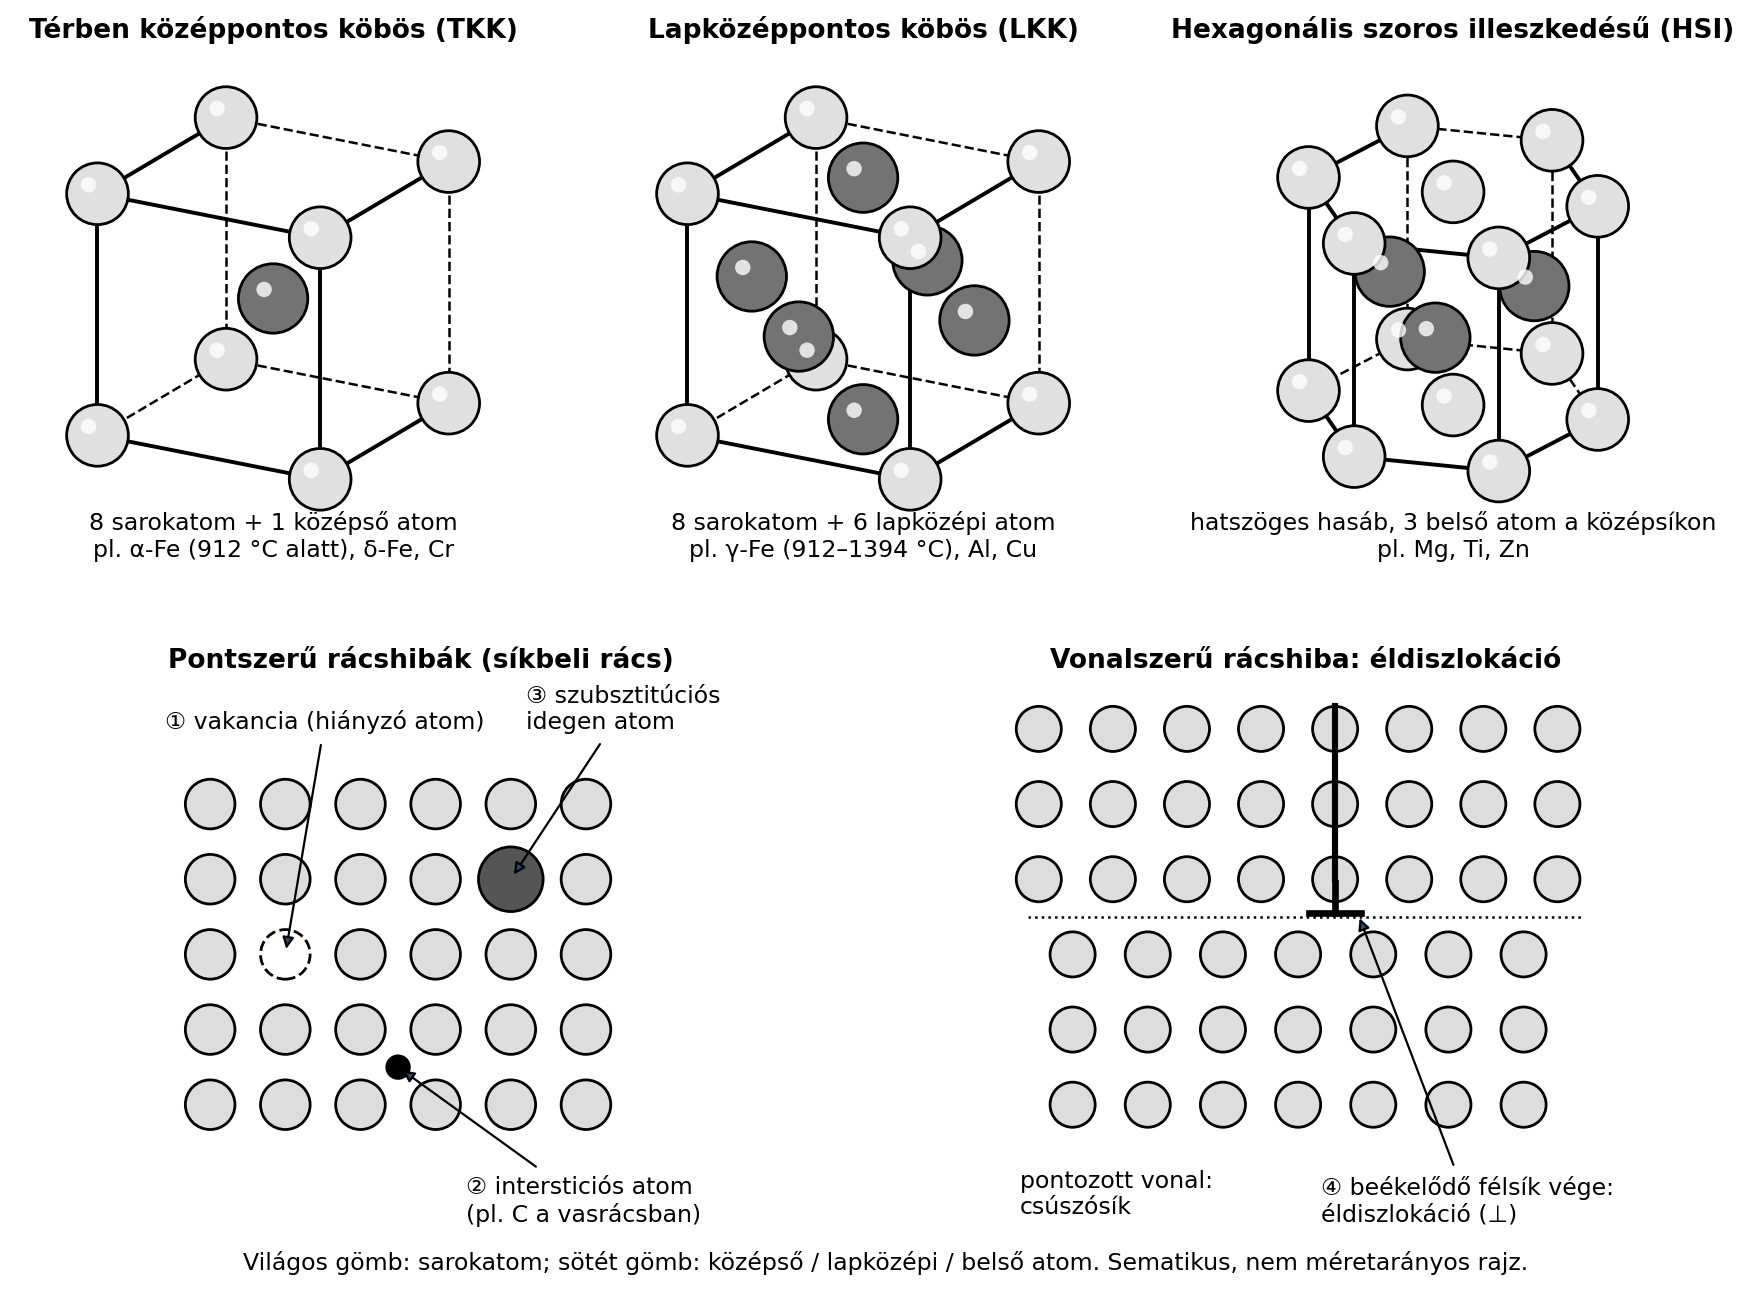
Az ábra felső sorában a sötét gömbök a TKK-cella középső, az LKK-cella lapközépi és a HSI-cella belső atomjai; az alsó sor a lent tárgyalt vakanciát, intersticiós és szubsztitúciós atomot, valamint az éldiszlokációt mutatja. A HTML-változatban a cella forgatható.
A kristályosodás az olvadékból való szilárdulás során csíraképződéssel és csíranövekedéssel megy végbe. Tiszta fém lehűlésekor a hőmérséklet az olvadásponton rövid ideig állandó marad, mert a rendszer a fázisátalakulás során leadja az olvadáshőt. Gyakran először enyhe túlhűlés következik be, majd a hőmérséklet visszaáll az olvadáspontra. Ötvözeteknél a szilárdulás rendszerint hőmérséklet-tartományban megy végbe, mert a folyadék és a szilárd fázis összetétele a folyamat közben változik.
A valós fém kristályrácsa nem tökéletes. A rácshibák fajtái:
A gyakorlatban a fémek polikristályos szerkezetűek: sok, különböző irányú krisztallitból, azaz szemcséből állnak. A szemcsehatárok akadályozzák a diszlokációk mozgását, ezért a finomszemcsés anyag általában nagyobb szilárdságú, mint a durvaszemcsés.
Definíció. Az ötvözet fém alapú anyag, amelyben szándékosan hozzáadott más elemek (ötvözők) is jelen vannak, és amely fémes jellegű tulajdonságokkal rendelkezik. Az acél például vas és szén, valamint gyakran további elemek ötvözete.
Az ötvözőatomok beépülhetnek a rácsba szilárd oldatot alkotva. A szubsztitúciós szilárd oldatban az ötvözőatom a kiinduló fém atomjainak rácshelyét foglalja el; a intersticiós szilárd oldatban a kis méretű ötvözőatom, például a szén, a vasrács rácsközi helyein foglal helyet.
A kétalkotós egyensúlyi diagram a hőmérsékletet ábrázolja az összetétel függvényében. A diagramon a folyadék és a szilárd fázis határvonala a likvidusz, a szilárd fázis és a folyadék/szilárd kétfázisú terület határvonala a szolidusz. A szolvusz vonal a szilárd oldatból való kiválást mutatja.
Különösen fontos az eutektikum fogalma. Az eutektikus összetételnél a folyadék egy meghatározott, állandó hőmérsékleten egyszerre két szilárd fázissá alakul át. Az eutektikum szövetelem, vagyis két fázis jellegzetes, finom keveréke, nem pedig önálló fázis. A vas–szén rendszerben az eutektikus átalakulás 4,3 tömeg% szénnél, 1147 °C-on megy végbe; az így keletkező szövetelem a ledeburit. Hasonlóan, az eutektoid átalakulás szilárd fázisból indul ki, és meghatározott összetételnél és hőmérsékleten két új szilárd fázist hoz létre. A vas–szén rendszerben az eutektoidos pont 0,8 tömeg% szénnél, 727 °C-on található; az itt képződő szövetelem a perlit.
A lehűlési görbe alakja jól szemlélteti a különbséget. Tiszta fémnél az olvadásponton vízszintes megállást látunk. Eutektikus összetételű ötvözetnél a likvidusz és a szolidusz az eutektikus hőmérsékleten találkozik, ezért a folyadékból állandó hőmérsékleten, vízszintes megállással történik a megszilárdulás, hasonlóan egy tiszta fémhez. A nem eutektikus összetételeknél ezzel szemben a hűlési görbén csak törés, illetve lejtő, nem teljesen vízszintes szakasz jelenik meg.
Definíció. Az allotrópia azt jelenti, hogy ugyanaz az elem többféle kristályrácsú módosulatban fordul elő különböző hőmérsékleteken.
A tiszta vasnak három allotróp módosulata van:
Emellett alatt az α-Fe ferromágneses, fölötte pedig paramágneses viselkedésű. A pontos hőmérsékletértékek a kiválasztott anyagvizsgálati diagram szerint ellenőrizendők.
A szén oldódása a vasrácsban erősen függ a rács típusától. A lapközéppontos γ-Fe jóval több szenet képes oldani, mint a térben középpontos α-Fe. A γ-Fe maximális szénoldó képessége -on, míg az α-Fe legföljebb -ot old -on. Ez a különbség teszi lehetővé az acélok hőkezelését: a magas hőmérsékleten ausztenitbe oldott szén gyors hűtéskor bennreked a rácsban, és túltelített szilárd oldatot hoz létre.
A járműszerkezeti anyagok közül a vas–szén ötvözetek a legfontosabbak. A diagram az egyensúlyi vas–cementit (Fe–Fe₃C) rendszert ábrázolja. A cementit Fe₃C vegyület, amely szenet tartalmaz. A diagram jellegzetes pontjai:
A vas–szén ötvözeteket a széntartalom szerint két nagy csoportra osztjuk:
Az acélok csoportjai:
A legfontosabb szövetelemek:
Például egy széntartalmú acél lassú hűtésekor az A3 vonal alatt (0,4% C-nál kb. –; ellenőrizendő a diagram szerint; a csak a tiszta vas átalakulási hőmérséklete) az ausztenitből ferrit kezd kiválni, közben a visszamaradó ausztenit széntartalma nő. -on a maradék, C-tartalmú ausztenit perlitté alakul. A kapott szövetszerkezet tehát ferritből és perlitből áll.
Továbbvitt eredmény. A vas–szén diagram leolvasása, a szövetelemek és a hűtési sebesség szerinti átalakulások ismerete nélkül nem érthető az acélok és öntöttvasak jelölésrendszere és tulajdonsága. Ezt használjuk a Acélok, öntöttvasak és jelölésük; könnyű- és színesfémek alfejezetben.
Ha a körüli széntartalmú acélt ausztenites állapotból lassan hűtjük le, a szénnek van ideje kiválni cementitként, és a végeredmény perlit. Ha viszont ugyanezt az acélt gyorsan, például vízben vagy olajban hűtjük le, a diffúziós folyamatok elmaradnak. A lapközéppontos köbös γ-Fe rács átalakul térben középpontos köbös ráccsá, de a szénatomok bennrekednek. Az így keletkező martenzit szénben túltelített szilárd oldat, tetragonálisan torzult ráccsal.
Definíció. A martenzit az ausztenit gyors hűtésekor, diffúzió nélkül keletkező, szénben túltelített, metastabil szövetelem, amely kemény és rideg.
A martenzit nem szerepel a vas–szén egyensúlyi diagramon, mert nem egyensúlyi képződmény. A gyakorlatban az edzés során martenzitet hozunk létre, hogy az alkatrész felülete kemény és kopásálló legyen. A ridegség csökkentésére az edzett acélt utána megeresztik, azaz mérsékelt hőmérsékleten újrahevítik. Ez a keménységet némileg csökkenti, de a szívósságot jelentősen javítja. A járműjavításban ilyen módon készülnek például a fogaskerekek, a csapágycsapok és a különféle szerszámok.
Egy széntartalmú, lassan hűtött acél szobahőmérsékleten ferritből és perlitből áll. A ferrit széntartalmát -nál elhanyagolhatjuk, a perlit széntartalmát pedig -nek vesszük. Az emelőszabály közelítő alakja:
ahol az ötvözet széntartalma tömegszázalékban.
Számítás. . A másik ferrit. ∎
Egy széntartalmú, lassan hűtött acélban perlit és szekunder cementit található. A cementit teljes széntartalma . A szekunder cementit tömegaránya az emelőszabállyal:
Számítás. . A fennmaradó perlit. ∎
A vas–szén diagram leolvasását a gyakorlatban nem elegendő pusztán elméletben ellenőrizni. Az anyag tényleges kémiai összetételét szikragerjesztésű optikai emissziós spektrometriával vagy hordozható röntgenfluoreszcens (XRF) műszerrel lehet meghatározni; műhelyben tájékoztató jellegű a szikrapróba (a köszörülés szikraképe). A szövetszerkezetet csiszolaton, megfelelő maratás után mikroszkóppal vizsgálják. A martenzites edzés sikerességét keménységméréssel (például Rockwell vagy Vickers) ellenőrzik. A szerelőnek nem kell minden anyagvizsgálatot elvégeznie, de a gyártói anyagbizonyítványban szereplő összetételt és a javítási utasításban megadott hőkezelési követelményeket ismernie kell.
Egy műhelyben egy régebbi személygépkocsi öntöttvas kipufogócsonkja repedt. A szerelő hegesztéssel próbálja javítani, de előmelegítés nélkül, majd a varratot vízzel hűti le. A gyors hűtés hatására a varratban rideg, cementites (ledeburitos, ún. fehér öntöttvas) zóna, a hőhatásövezetben martenzites zóna keletkezik, és a zsugorodási feszültség miatt a csonk rövid időn belül ismét elreped. A vas–szén diagram és a hűtési sebesség ismeretében érthető, miért: az öntöttvas magas széntartalmú, ezért a gyors hűtés során a grafit helyett cementit (ledeburit), a hőhatásövezetben martenzit képződik. A helyes megoldás a gyártói utasítás szerinti csere, vagy ha a javítás megengedett, előmelegítés, öntöttvashoz való (például nikkelbázisú) hozaganyag és lassú, szabályozott lehűlés (ellenőrizendő: gyártói javítási adat).
1. feladat (A). Definiálja röviden a következő fogalmakat: alapanyag, előgyártmány, segédanyag. Soroljon fel két fizikai és két technológiai tulajdonságot.
2. feladat (A). Egy lassan hűtött acél széntartalma . Számítsa ki az emelőszabály közelítő alakjával a perlit tömegarányát.
3. feladat (B). Olvassa le a vas–szén diagram szövetelemeit szobahőmérsékleten az alábbi széntartalmakra: , , . Állapítsa meg, hogy acélról vagy öntöttvasról van-e szó.
4. feladat (B). Írja le szövegesen, milyen lehűlési görbét kapunk tiszta vas, illetve széntartalmú, eutektikus összetételű öntöttvas esetén. Mi történik -on az utóbbiban?
5. feladat (C). Egy lassan hűtött acél széntartalma . Számítsa ki az emelőszabállyal a szekunder cementit tömegarányát, és adja meg a perlit arányát is.
6. feladat (D). Egy edzett csapágycsap felülete a beépítés után rövid idő alatt repedezik. Mi lehet az anyagszerkezeti ok, és mit kell ellenőrizni a hőkezelési előírásban? Fogalmazzon meg legalább két valószínű hibát és a javításhoz szükséges lépést.
Alapanyag: a nyersanyagból előállított, további feldolgozásra váró anyag, például acélöntecs vagy alumíniumbuga. Előgyártmány: meghatározott alakú félkész termék, például kovácsolt főtengelynyersdarab vagy húzott cső. Segédanyag: a gyártási vagy javítási folyamatban részt vesz, de nem épül be a termékbe, például hűtő-kenő emulzió.
Fizikai tulajdonság például a sűrűség és a hővezető képesség; technológiai tulajdonság például az önthetőség és a hegeszthetőség.
. A fennmaradó közelítőleg ferrit.
Mindhárom széntartalom alatt van, tehát acélról van szó.
Tiszta vas hűlési görbéje: az olvadásponton () vízszintes megállás jelenik meg, mert a folyadék szilárdulása közben a hőmérséklet állandó. Ezután a görbe tovább csökken, további allotróp átalakulásoknál törések és kisebb megállások láthatók.
Eutektikus C öntöttvas hűlési görbéje: a likvidusz és a szolidusz -on érintkezik, ezért a folyadékból ezen a hőmérsékleten, vízszintes megállás közben ausztenit és cementit keletkezik; az így létrejövő szövetelem a ledeburit. -on tehát eutektikus megszilárdulás megy végbe.
A szekunder cementit tömegaránya:
A perlit aránya:
A felületi repedések anyagszerkezeti oka valószínűleg a túl gyors hűtés során kialakult martenzit ridegsége, illetve a nem megfelelő megeresztés. A hőkezelési előírásban ellenőrizni kell az edzési hőmérsékletet, a hűtőközeg típusát és keverését, valamint a megeresztés hőmérsékletét és időtartamát. Ha az előírás szerinti megeresztés elmaradt vagy nem volt kellő, akkor a martenzit túl rideg marad. Javításhoz a gyártó hőkezelési utasítása szerint újra kell megereszteni, vagy ha a repedések mélyek, az alkatrészt selejtezni kell.
Az anyagismeret alapjai nélkül a szerelői döntések nem megalapozottak. Az alfejezetben tisztáztuk a nyersanyag, alapanyag, előgyártmány és segédanyag fogalmát, valamint az anyagok fizikai, kémiai, mechanikai és technológiai tulajdonságait. A fémek kristályos szerkezetűek, leggyakoribb rácsuk a térben középpontos köbös, a lapközéppontos köbös és a hexagonális szoros illeszkedésű. A rácshibák, különösen a diszlokációk, a képlékeny alakváltozásért felelősek. Az ötvözetek tulajdonságait a kétalkotós egyensúlyi diagramról olvashatjuk le; az eutektikum és az eutektoid szövetelem, nem fázis. A vas–szén diagram legfontosabb pontjai: C, (eutektoidos perlit), C, (eutektikus ledeburit), valamint az acél/öntöttvas határ C-nál. A gyors hűtés martenzitet hoz létre, amely kemény, de rideg; ezért szükséges a megeresztés. Továbbvitt eredmény: a vas allotróp átalakulása, a vas–szén diagram és a martenzit ismerete az Acélok, öntöttvasak és jelölésük; könnyű- és színesfémek alfejezetben az acélok, öntöttvasak és könnyűfémek jelölésének és tulajdonságainak alapja.
Forrástípusok: anyagtudományi és fémtani szakkönyvek, egyensúlyi fázisdiagramok szabványos anyagvizsgálati táblázatai, gyártói anyagbizonyítványok és hőkezelési utasítások.
Ellenőrizendő állítások: a vas–szén diagram pontos hőmérséklet- és összetételértékei (például , , C, C, C, C, allotróp átalakulási hőmérsékletek), a martenzites edzés és megeresztés pontos hőmérséklet- és időtartamadatai a kiválasztott acélra és az aktuális gyártói előírásra vonatkozóan. A szövegben közölt értékek tanulási példák.