Statikus változat (mint a PDF-ben)
Az első gyakorlati munkadarabok célja, hogy a korábban külön-külön gyakorolt műveleteket – az Idegencsapos kávakötések: köldökcsap, lamelló, sablonok alfejezetben tanult lamellózást és köldökcsapozást, valamint a Csiszolási technológiák felületkezelés alá és a méret-, minőség-ellenőrzés alfejezetben tanult felület-előkészítést – egyetlen valós asztalosipari termékben össze lehessen kötni. A műhelyben a vevő vagy a vizsga nem izolált csapozást vagy csiszolási mintadarabot kér, hanem használható bútort: egy stabil kispadot vagy egy fali szekrényt.
Itt tanulod meg azt a munkamódszert, amelyet a későbbi vizsgaremek elkészítésekor is alkalmaznod kell: a rajz–anyag–művelet hármas elvét. Ennek lényege, hogy a rajzból kiindulva anyagszükségletet számolsz, a műveleti sorrendet előre megtervezed, a munkát lépésről lépésre dokumentálva elvégzed, és a végén magad is le tudod ellenőrizni a minőséget.
Képzeld el a két munkadarabot egymás mellett a műhelyasztalon. Bal oldalon áll egy ékelt lábú kispad, amelynek négy lába felfelé enyhén szélesedő, a lábfészkekbe ragasztott lábak felső végébe ék van beütve, így a láb mereven, nyikorgás nélkül ül a lap alatt. Jobb oldalon pedig egy kávaszerkezetű kis faliszekrény függ a falon, amelynek két oldala, teteje, alja és polca keretszerűen van összeépítve, hátoldala hornyolt betétlappal. Mindkét darab tölgyfából készült, olajjal kezelt felülettel. A feladat kisebb léptékű, mint egy bonyolult szekrény, de minden lényeges szakmai lépést tartalmaz.
Ebben az alfejezetben a kispadot dolgozzuk ki részletesen, a faliszekrényre pedig egy rövidített művelettervet adunk.
Rajz–anyag–művelet hármas. Mielőtt bármilyen szerszámhoz nyúlnál, a munkafolyamat sorrendje mindig: rajz (vázlat, méretezés), anyag (szabásjegyzék, anyagkiválasztás), majd művelet (technológiai lap és végrehajtás).
Definíció. Az egyszerű munkadarab olyan gyakorlótermék, amely kis elemszámmal, jól ellenőrizhető csomópontokkal rendelkezik, de előkészíti a nagyobb, vizsgaszintű termékek szerkezeti és minőségi követelményeit.
Válasszuk az ékelt lábú kispadot. A rajza jól átlátható, a kötések teherbíróak, és a hibákat könnyű javítani rajta anélkül, hogy tönkretennéd a teljes készletet.
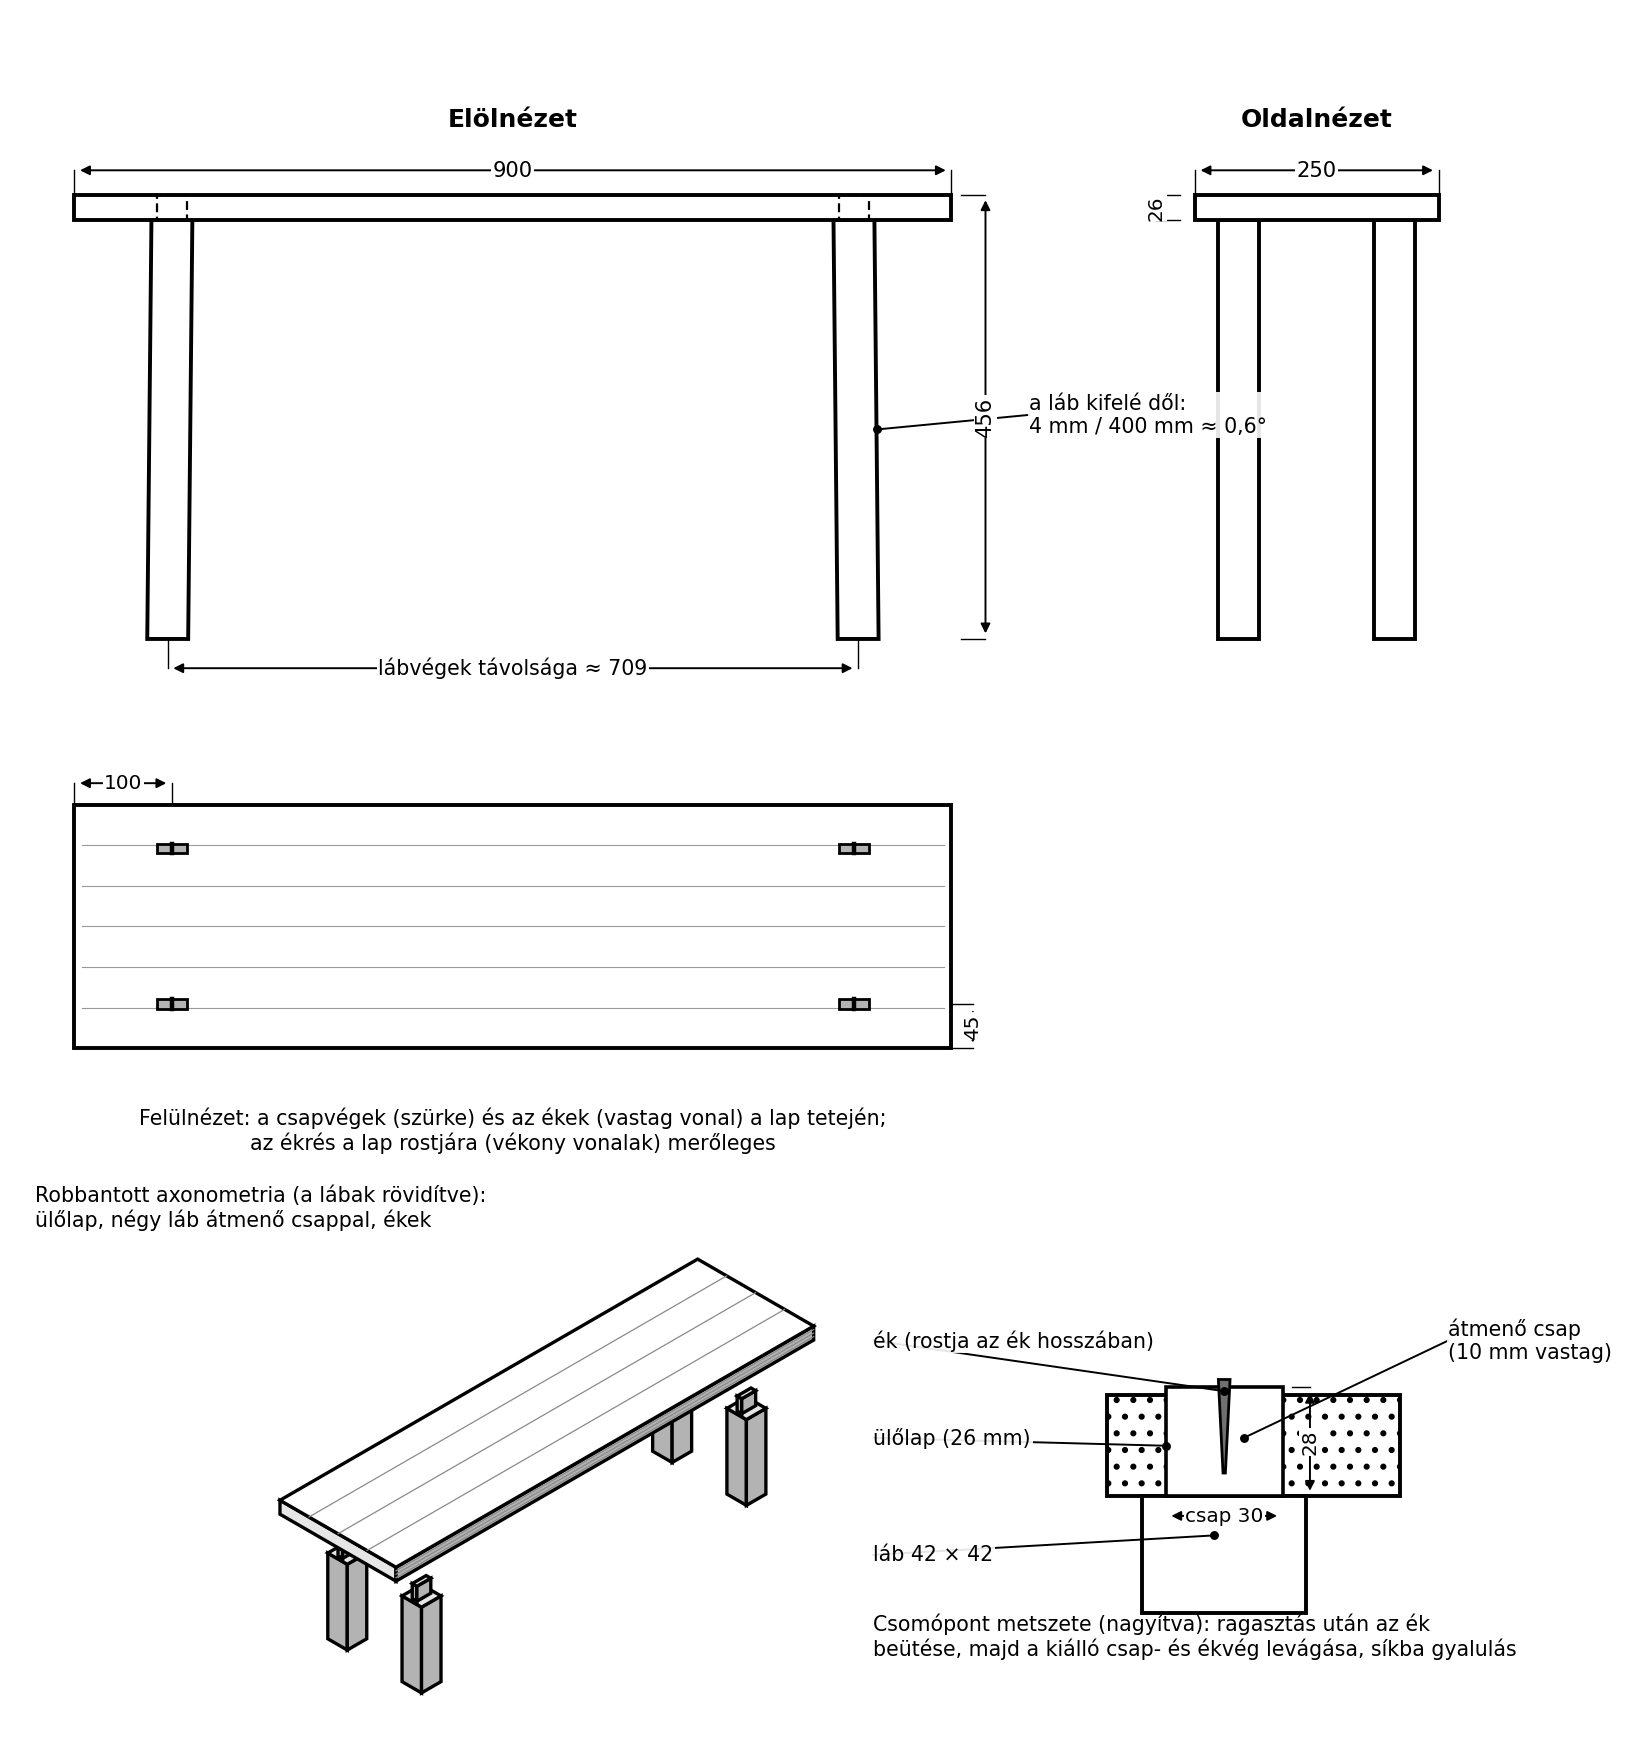
A kispad méretei (tervezési példa): a bázislap és a
bázisél elvét követve a lap mérete legyen
900 × 250 × 26 mm, a négy láb pedig
42 × 42 × 430 mm. A lábak a lap alsó síkjához viszonyítva
nem merőlegesek, hanem egy-egy irányban enyhén kifelé dőlnek (kb.
4 mm eltérés 400 mm hosszon), így a pad vizuálisan
stabilabb lesz és nem billegő. A dőlést rajzon kell megadni, hogy a
dőlésszög a fúráskor és a beszabáskor is ellenőrizhető legyen.
Rajzleírás. A láb átmenő, 30 × 10 mm-es csappal csatlakozik a laphoz; a csap 2 mm-rel túlnyúlik a lap felső síkján. A csapba fűrészelt ékrésbe ragasztás után éket ütünk; az ékrés a lap rostirányára merőleges, így az ék a lap rostja mentén feszít, és nem hasítja a lapot. Az ék rostja az ék hosszában fut. A kiálló csap- és ékvéget kötés után levágjuk és síkba gyaluljuk. A lábak kifelé dőlése 4 mm 400 mm-en (kb. 0,6°); a rajzon ezt a lábvégek távolságával és a dőlésszöggel adjuk meg. A méretek mm-ben értendők.
Tervváltozat a faliszekrényhez (vázlat). A
faliszekrény mérete 600 × 400 × 180 mm. Az oldallapok
18 mm vastag tömörfa kávákból készülnek, a sarkokon
egyenes fogazással vagy lamellóval
összeépítve. A hátlap 4 mm farostlemez, hornyolt
süllyesztéssel. A polc 18 mm vastag, aljazva. A rajzon a
fogazás beosztása egyenletes, a polc aljazásának mélysége
6 mm; a vázlat ajtó nélküli, nyitott faliszekrény.
Továbbvitt eredmény. Az itt elkészített rajz és az önértékelő lap szerkezete azonos lesz azzal, amit a Vizsgaremek és gyakorlati vizsgafeladat: tervezés, dokumentáció, értékelés alfejezetben használsz majd. A vizsgaremek dokumentációjának is tartalmaznia kell rajzot, szabásjegyzéket, technológiai leírást és költségkalkulációt.
Szabály. A faanyagot a hiba (göcs, repedés, elszíneződés) kikerülésével kell kiosztani. A laphoz sugárirányhoz közeli metszésű, széles, vetemedésmentes deszkát válassz ki; a lábakhoz egyenes szálú, nem csavarodott, lehetőleg kisebb göccsel rendelkező darabokat.
A szabásjegyzékben a kész méret az amire az
alkatrészt megmunkálod, a nyers méret pedig a
ráhagyással növelt méret. A ráhagyás a gyalulás, méretre vágás és
csiszolás veszteségét fedezi. Kis alkatrészeknél hosszban és
szélességben kb. 10–20 mm, vastagságban 2–3 mm
ráhagyást szokás adni (tájékoztató érték, az anyagminőségtől és a gépi
megmunkálástól függ).
Táblázat. A kispad szabásjegyzéke és anyagkalkulációja (mintaárakkal).
| Tétel | Megnevezés | Db | Anyag | Kész méret h × sz × v (mm) | Nyers méret h × sz × v (mm) | Szálirány / Megjegyzés |
|---|---|---|---|---|---|---|
| 1 | Ülőlap | 1 | Tölgy | 900 × 250 × 26 | 920 × 270 × 28 | hosszanti szálirány, gyalult enyhe élletörés |
| 2 | Láb | 4 | Tölgy | 42 × 42 × 458 (430 + 28 mm csap) | 55 × 55 × 480 | lábirány függőleges, dőlés szerint |
| 3 | Ék | 4 | Tölgy | 40 × 10 × 3 | a láb hulladékából hasítva | rostirány az ék hosszában (a csap tengelyével párhuzamosan) |
| 4 | Ragasztó | 1 | PVAc D3 | – | – | – |
| 5 | Felületkezelés | 1 | Keményolaj | – | – | – |
Számítás. Vizsgáld meg az anyagszükségletet és
költséget. A tölgy fűrészáru fajlagos ára legyen
mintaár: 480 000 Ft/m³ nettó. Az egyes
alkatrészek nyers térfogata:
A lábak összes nyers térfogata:
A lap nyers térfogata:
Az összes nyers anyagmennyiség (hulladék nélkül, az ékeket a lábak hulladékából hasítjuk):
Az anyagköltség:
Ellenőrzés. A kapott 0,0128 m³
nagyságrendileg helyes: ez 12,8 dm³, kb. egy kisebb vödör
faanyag. A hulladék és a ragasztó, csiszolóanyag, olaj költségét a Költségek és önköltség: anyag-, bér-, általános
költség, elő- és utókalkuláció alfejezetben majd részletesen
hozzászámolod; most a feladatban a teljes anyagköltség a kiegészítő
anyagokkal együtt kb. 7 000 Ft (lásd a táblázatot).
Költségszámítás. | Költségtétel | Mennyiség | Egység | Egységár (Ft) | Érték (Ft) | |—|—|—|—|—| | Tölgy fűrészáru | 0,01276 | m³ | 480 000 | 6 126 | | PVAc ragasztó D3 | 0,05 | kg | 3 000 | 150 | | Csiszolóanyag | 0,3 | ív | 500 | 150 | | Keményolaj | 0,1 | l | 6 000 | 600 | | Összesen | | | | 7 026 |
Technológiai lap. Ékelt lábú kispad készítése.
Példa egy tanulóműhelyi technológiai lépéssorra.
Cél: a kispad elkészítése rajz szerinti méretre, használható minőségben. Anyagok: tölgy fűrészáru, PVAc D3 ragasztó, keményolaj. Gépek és szerszámok: asztalos körfűrészgép, egyengető gyalugép, vastagsági gyalugép, négyszöglyukvéső vagy fúrógép, lamelló-maró (opcionális), kézi gyaluk, véső, fúró, derékszög, tolómérő, csiszoló.
Gépbiztonság. A gépi műveletek betanított, felügyelt tanulóra vonatkoznak; védőberendezés nélkül, egyedül, fáradtan ne dolgozz. A körfűrészen hasítóék, védőburkolat, tolófa; a gyalukon kézvédő, elszívás szükséges. Légzésvédelem a porképző műveleteknél, különösen a csiszolásnál.
Indítás előtti ellenőrzés. 1. Szerszám (körfűrészlap, kés) állapota, élezettsége, rögzítése; a fűrészlap fogai nem csorba, a kés élőéle nem tompa. 2. Védőberendezések a helyükön (hasítóék, védőburkolat, elszívó csonk). 3. A munkadarabokon nincs szeg, laza göcs, repedés. 4. A munkaterület szabad, a vészleállító elérhető, az elszívó bekapcsolt. 5. A beállítások ellenőrzése próbadarabbal.
Lépések. 1. Anyagkiosztás. A nyers
deszkákat mérd le, jelöld a hibákat, és krétával oszd ki az
alkatrészeket a szabásjegyzék méretei szerint. – Ellenőrzés:
minden alkatrészre jut-e szálirányban, hiba nélkül elegendő anyag. 2.
Darabolás durva hosszra. A körfűrészen vágd az egyes
alkatrészeket a nyers hosszra, a hibákat szúrd ki. –
Ellenőrzés: a vágások derékszögűek, a hossz legalább 10 mm-rel
nagyobb a kész méretnél. 3. Egyengetés és vastagolás a
bázislap–bázisél elv szerint. Először a lap alsó síkját
egyengesd, majd derékszögbe a bázisélt. Vastagolóval hozd a vastagságot
kész méretre, majd a szélességet szélező fűrészen vagy gyalun. –
Ellenőrzés: a derékszög eltérése 0,5 mm-en belül (tájékoztató),
a vastagság párhuzamos a rajzéval. 4. A lábak csapozásának
előkészítése. A négy láb felső végét gyaluld meg, jelöld a
dőlést. Jelöld ki a 30 × 10 mm-es csapot, és fűrészeld, vésd ki 28 mm
hosszúra (26 mm lapvastagság + 2 mm ráhagyás). Fűrészeld be az ékrést a
csapba a lap rostirányára merőlegesen. – Ellenőrzés: a csap
szélessége a fészek mérete szerint, a csap ne feszüljön, de ne is
lötyögjön. 5. A lap megmunkálása. A lap alsó síkjára
rajzold fel a lábak csapfészkét a dőlésnek megfelelően. Fúrd ki és vésd
ki az átmenő fészkeket a lap teljes 26 mm-es vastagságán át, két
oldalról dolgozva, hogy a kilépő oldal ne szakadjon ki. –
Ellenőrzés: a fészek mérete a csap mérete (30 × 10 mm), a csap
a fészekbe játék nélkül, de erőltetés nélkül ül, és 2 mm-rel túlnyúlik a
lap felső síkján. 6. Próbaszerelés. Ragasztó nélkül
állítsd össze a padot. A lábak dőlése megfeleljen a rajznak. A lap élei
párhuzamosak. – Ellenőrzés: a lábak mind a négy sarkon
felfekszenek a talajon, a lap vízszintes. 7. Ragasztás.
Ragaszd be a csapokat a fészkükbe. Üsd be az ékeket a csapok ékrésébe
felülről. A felesleges ragasztót nedves ronggyal töröld le. Szorítsd
szorítóval, amíg a ragasztó megköt, majd a kiálló csap- és ékvéget
fűrészeld le és gyaluld síkba. – Ellenőrzés: a ragasztó
préselési ideje a gyártó adatlapja szerinti (pl. 20 °C-on
30 perc, tájékoztató). 8. Tisztasági megmunkálás és
csiszolás. A kinyomódott ragasztót vésővel és csiszolóval
távolítsd el. A lap felső síkját gyaluld át, hogy sík legyen. Csiszold a
teljes felületet az Csiszolási technológiák
felületkezelés alá és a méret-, minőség-ellenőrzés alfejezetben
tanultak szerint: 120 → 180 P-grádus. –
Ellenőrzés: a felület egységes, gyalunyom, karc, égésnyom nem
látható; a sarkok enyhén letörve. 9. Felületkezelés.
Keményolajos kezelésnél vékonyan hordd fel az olajat ronggyal vagy
ecsettel, hagyd beszívódni, a felesleget töröld le. Száradás után enyhén
polírozd. – Ellenőrzés: a felület egyenletes, nedvesség
hatására a fa szálai nem szállnak fel; száradás ellenőrizhető
tapintással. (A olajozás technológiáját lásd bővebben: Lazúrok, olajok, viaszok, bio felületkezelők és a
politúrozás.)
A kispad ragasztásánál a próbadarab elvét mindig tartsd be: mielőtt élesben ragasztanál, állítsd össze a padot ragasztó nélkül, és ellenőrizd a derékszögeket, a dőlést és a síkokat. A ragasztó bekeverése és felhordása után a nyitott idő rövid; a munkadarabot gyorsan, de nyugodt mozdulatokkal kell összerakni.
Rajz–anyag–művelet hármas a faliszekrényhez. A
kávaszerkezetű faliszekrény elkészítése ugyanezt a logikát követi, de
több alkatrész és több csomópont van. Az oldallapok kávája
18 mm vastag, a sarkokat lamellóval vagy egyenes fogazással
kötöd össze. A polcokat szárazon, fészekbe aljazva tedd. A hátlapot a
káva hornyába süllyesztve tedd. Itt a műveleti sorrend a következő:
kiosztás → darabolás → gyalulás → kávák csapozásának megmarása →
hornyolás a polc és hátlap számára → próbaszerelés → ragasztás →
csiszolás → felületkezelés.
Figyelem. Az ékelt kispad lábainak dőlése miatt a csapok nem merőlegesek a láb hossztengelyére, hanem a dőlésnek megfelelő szögben állnak. Ha ezt a szöget rosszul rajzolod vagy vágod, a pad lábai szétállnak vagy összefelé billennek, és a pad nem lesz stabil.
Az elkészült munkadarabot a ragasztás utáni száradás után magad is ellenőrzöd, majd a lapot átadod a szakoktatónak. Az önértékelő lap szempontjait és tájékoztató tűréseit a táblázat adja (a tűrések az oktatási gyakorlatból származó kiinduló értékek; a vizsgán a rajz és az aktuális követelmény az irányadó – ellenőrizendő).
| Szempont | Mérőeszköz | Tájékoztató tűrés | Pont (max.) |
|---|---|---|---|
| Fő méretek (900 × 250 × 26 mm; lábhossz) | mérőszalag, tolómérő | ± 1 mm | 3 |
| Derékszög (lap sarka, lábak a laphoz) | derékszög | legfeljebb 0,5 mm / 100 mm | 3 |
| Lábak dőlése (4 mm / 400 mm, kb. 0,6°) | dőlésszögmérő vagy sablon | ± 1 mm a láb végén | 2 |
| Billegés (a pad négy lábon egy síklapon) | síklap, hézagmérő | legfeljebb 1 mm hézag | 3 |
| Csapkötés, ék | szemrevétel, tapintás | hézag legfeljebb 0,2 mm, az ék ül | 3 |
| Felület (csiszolás, olajozás) | szemrevétel, tapintás | nincs gyalunyom, karc, égésnyom | 3 |
| Élletörés, tisztaság | szemrevétel | egyenletes, enyhe | 1 |
| Munkabiztonság és rend a munka során | oktatói megfigyelés | védőeszközök, védőberendezések használata | 2 |
Szabály. Az önértékelő lapon minden szempontnál a mért értéket is feljegyzed, nem csak a pontszámot. Az értékelés a pontok összege: a 20 pont 90%-a (18 pont) fölött kiváló, 70% (14 pont) fölött megfelelő; 14 pont alatt a munkadarabot javítani kell, és a hibát elemezni. (A pontozás oktatási javaslat, a vizsgán az aktuális értékelési útmutató az irányadó – ellenőrizendő.)
Tünet: a kész kispad az egyik sarkán billeg, a lap egyik rövid széle kb. 2 mm-rel a talaj fölött áll.
Lehetséges okok: a lábak hossza eltér; a lap alsó síkja vetemedett; az egyik láb dőlése vagy csapszöge eltér; az egyik csap nem ült fenékig.
Vizsgálat: a padot fordítsd fejjel lefelé egy síklapra vagy sík asztalra, és hézagmérővel mérd meg mind a négy láb végének magasságát; ellenőrizd a lábak hosszát tolómérővel/mérőszalaggal, a dőlést sablonnal, és nézd meg, hogy a csapvégek egyformán túlnyúlnak-e a lap felső síkján.
Valódi ok: az egyik fészket kisebb szögben fúrták, ezért a láb dőlése eltért, és a láb vége a többinél kb. 2 mm-rel feljebb ért.
Javítás: a ragasztott kötés szétbontása nélkül a lábvégeket síklapon, sorra lecsiszolva közös síkba lehet hozni (legfeljebb 2–3 mm-t, hogy a láb ne rövidüljön számottevően); nagyobb eltérésnél a lábat újra kell csapozni.
Megelőzés: a dőlést mind a négy fészeknél sablonnal jelöld, próbaszereléskor síklapon ellenőrizd a billegést, és csak utána ragassz.
Egy tanulóműhelyben a kispadot négy lábbal és olajozott felülettel készítették el, majd egy ügyfélnek adták át a tornaterem öltözőjébe. Pár hét után a pad az egyik végén billegni kezdett, és a lábak mellett a lapon hajszálrepedés látszott. A vizsgálat kimutatta, hogy az egyik ékrés a lap rostirányával párhuzamosan volt fűrészelve, így az ék a lapot a rost mentén hasította, és a láb fellazult. A javítás során az érintett lábat kiszedték, a fészket kitisztították, új csapot és az ékrést a lap rostirányára merőlegesen kialakított ékkel készítették el. A tanulság: a rajz szerinti ékrés iránya nem megjegyzés, hanem szerkezeti követelmény; az önértékelő lap „csapkötés, ék” sora éppen ezt veszi észre, ha használod.
1. feladat (A) Sorold fel a kispad szabásjegyzékének tételeit, és írd mellé, melyiknek van szálirány-előírása.
2. feladat (A) Mi a „próbadarab elve”, és miért kell a ragasztás előtt száraz próbaszerelést végezni?
3. feladat (B) Számítsd ki egy láb nyers térfogatát és anyagköltségét (nyers méret 55 × 55 × 480 mm, tölgy mintaára 480 000 Ft/m³), majd négy lábra is.
4. feladat (B) A lábak dőlése 4 mm 400 mm hosszon. Számítsd ki a dőlésszöget fokban, és azt, hogy a 430 mm hosszú láb alsó vége mennyivel kerül kijjebb a felső végéhez képest.
5. feladat (C) A kész pad billeg. Sorolj fel legalább három lehetséges okot, és írj le egy vizsgálati módszert mindegyik kizárására.
6. feladat (D) Készíts önértékelő lapot a faliszekrényhez (600 × 400 × 180 mm) legalább hat szemponttal: add meg a mérőeszközt, a tájékoztató tűrést és a pontszámot.
Önellenőrzés – válaszok. 1. Rajz (vázlat, méretezés) → anyag (szabásjegyzék) → művelet (technológiai lap és végrehajtás). 2. Közös viszonyítási síkot és élt ad, amelyről minden méretet kijelölünk, így a darabok pontosan illeszkednek. 3. Hogy az ék a lapot a rost mentén feszítse, ne hasítsa szét. 4. A nyers méret a ráhagyással növelt méret; a gyalulás, a méretre vágás és a csiszolás veszteségét fedezi. 5. A lábak dőlését, a felfekvést (billegés), a derékszöget és a csap illeszkedését.
1. feladat megoldása. Ülőlap (hosszanti szálirány), láb (függőleges szálirány, dőlés szerint), ék (rostirány az ék hosszában), ragasztó, felületkezelés (keményolaj). Szálirány-előírása az ülőlapnak, a lábnak és az éknek van.
2. feladat megoldása. Ragasztó nélkül összeállítjuk a padot, ellenőrizzük a derékszöget, a dőlést és a síkokat; a ragasztás után a hiba már nem javítható, a nyitott idő pedig rövid.
3. feladat megoldása. Egy láb: ; költsége . Négy láb: , . Ellenőrzés: . ∎
4. feladat megoldása. , így . A 430 mm hosszú láb alsó vége -rel kerül kijjebb. ∎
5. feladat megoldása. Okok: eltérő lábhossz (hossz mérése), vetemedett lap (síklapon hézagmérés), eltérő dőlés (sablonnal ellenőrzés), nem fenékig ült csap (a csapvég túlnyúlása a lap felső síkján). A vizsgálatot fejjel lefelé fordított padon, síklapon végezzük.
6. feladat megoldása. Példa: fő méretek (mérőszalag, ± 1 mm, 3 pont); derékszög (derékszög, 0,5 mm / 100 mm, 3 pont); kávasarkok illesztése (szemrevétel/hézagmérő, hézag ≤ 0,2 mm, 3 pont); hátlap és polc illeszkedése (szemrevétel, nem szorul, nem lötyög, 2 pont); felület (szemrevétel, nincs karc, 3 pont); felfüggeszthetőség és biztonság (szemrevétel, rögzítési pontok a rajz szerint, 2 pont). A tűrések tájékoztató értékek.
Az egyszerű munkadarab (ékelt lábú kispad, faliszekrény) a korábbi műveleteket egyetlen termékben köti össze. A munka a rajz–anyag–művelet hármas szerint halad: rajz, szabásjegyzék és kalkuláció, majd technológiai lap. A kispad átmenő, ékelt csapokkal rögzített lábai kifelé dőlnek (4 mm / 400 mm); az ékrés a lap rostirányára merőleges, az ék rostja az ék hosszában fut. A nyers és kész méret különbsége a megmunkálási veszteséget fedezi, a mintaárakkal számolt anyagköltség kb. 6 100 Ft, kiegészítő anyagokkal együtt kb. 7 000 Ft. A minőséget az önértékelő lap szerint méred (méret, derékszög, dőlés, billegés, kötés, felület, biztonság). Továbbvitt eredmény. Az önértékelő lapot a vizsgaremek készítésekor is használni fogod; ennek használatát a Vizsgaremek és gyakorlati vizsgafeladat: tervezés, dokumentáció, értékelés alfejezetben is elvárják.
Az alfejezet a hazai asztalos szakképzési gyakorlatra, a faipari szakrajzi szabványokra (MSZ EN ISO sorozat – pontos számuk ellenőrizendő) és a gépkönyvek biztonsági előírásaira épül. A tűrések, a dőlés, az ék mérete, a pontozás és a mintaárak (480 000 Ft/m³ és a kiegészítő anyagok) tájékoztató értékek; ellenőrizendők a rajz, a gyártói adatlapok, az aktuális árlista és a vizsgakövetelmény szerint. Az önértékelő lap pontozása oktatási javaslat.