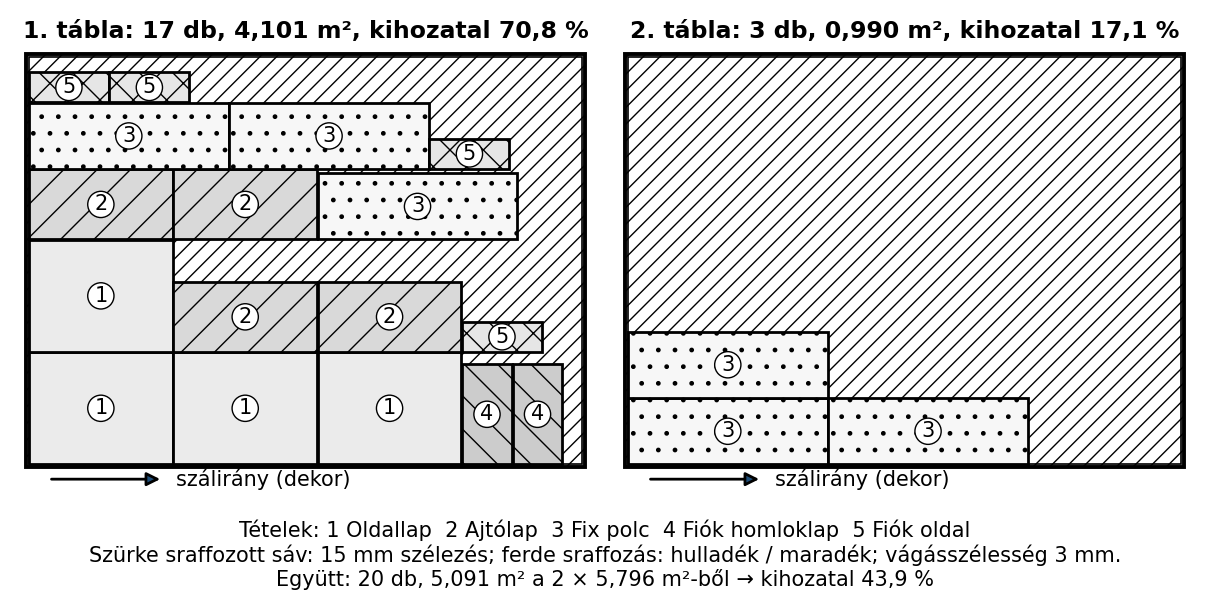
Statikus változat (mint a PDF-ben)
Képzeld el, hogy egy teljes konyhabútor-sorhoz megvetted a lapanyagot, és a műhelyben egymás után szabod le a táblákról az elemeket. Az utolsó szekrényajtóhoz már csak egy keskeny maradékcsík jut – rossz irányba fut rajta a dekor száliránya, és a vevő azonnal látná a hibát. Vagy: a szabás végén szembesülsz azzal, hogy a szükségesnél két táblával több fogyott, mert a kisebb darabokat rossz sorrendben, rossz helyen szabtad ki. Ilyenkor nem az anyagban van a hiba, hanem abban, hogy nem készült előtte szabásterv vagy szabástérkép. A most következő módszerekkel úgy tudsz lapot és fűrészárut felosztani, hogy a lehető legkevesebb anyag menjen hulladékba, a darabok száliránya helyes legyen, és a szabás a gépen is biztonságosan, jól követhetően menjen végig.
Tételezzünk fel egy 2800 mm × 2070 mm-es bútorlapot, amelyből 400 mm × 600 mm-es polcokat kell kiszabni. A 10–15 mm-es szélezés után hasznos méret kb. 2770 × 2040 mm, a vágásszélesség 3 mm. Ha a táblát 400 mm-es sávokra osztod, a 2040 mm szélességből 5 sáv fér ki (5 · 400 + 4 · 3 = 2012 mm), és egy sávban a 2770 mm hosszon 4 db 600 mm-es polc van (4 · 600 + 3 · 3 = 2409 mm): összesen 5 · 4 = 20 polc. Ha a polcokat 600 mm-es sávokban szabod, csak 3 sáv fér ki (3 · 600 + 2 · 3 = 1806 mm), egy sávban 6 db 400 mm-es polc (6 · 400 + 5 · 3 = 2415 mm): 3 · 6 = 18 polc, és a megmaradó keskeny csík kevésbé hasznosítható. A két változat között tehát kb. 10% (2 db a 20-ból) a különbség, és a 400 mm-es sávos kiosztás a jobb – ezt a különbséget a szabástervvel előre látjuk.
Definíció. A szabásterv a fűrészáru vagy lapanyag kiosztásának rajzos és táblázatos terve: megmutatja, melyik nyers táblából vagy lapból milyen sorrendben, milyen vágásokkal készülnek az alkatrészek, hol lesz hulladék, és mennyi az anyagkihozatal.
Definíció. A szabástérkép a lapanyag szabástervének rajza, amelyen a tábla mérete, a fűrészvágások helye, az alkatrészek megnevezése és a maradéklapok mérete látható. A fűrészárura inkább a szabásjegyzék és a hossz-keresztvágási sorrend a jellemző.
Definíció. Az anyagkihozatal a kész alkatrészek hasznos mennyiségének és a felhasznált nyersanyagnak az aránya, százalékban.
Összefüggés (fűrészáru, térfogatra).
ahol a kész alkatrészek nettó térfogata, pedig a szükséges nyers fűrészáru bruttó térfogata. A képletet mindig úgy értelmezzük, hogy a nettó térfogatba már nincs benne a ráhagyás, a vágási rés, a hibakiejtés és a szelvénykülönbség.
Összefüggés (lapanyag, felületre).
ahol az egy táblából kinyert kész (már szélezett, méretre vágott) lapalkatrészek felülete, pedig a teljes nyers tábla felülete. A gyakorlatban a fűrészvágás vágásszélessége és a szélezés is hulladék; ezt a veszteséget a bruttó méretekben vesszük figyelembe.
Szabály. A szabásterv készítése előtt mindig ellenőrizd a rajz–anyag–művelet hármast: a rajzból a darabjegyzék, a darabjegyzékből a szükséges alkatrészlista, az alkatrészlistából pedig a szabólista. Ha bármelyik hiányzik, előbb pótold, ne a szabógép mellett kezdj számolgatni.
Szabály. A szabásterven a darabokat a bázisél–bázislap elv szerint jelöld: az alkatrész egyik éle legyen a szabás nullpontja, és minden méret innen induljon. Így a szabásnál nem halmozódnak a mérési hibák, és a szálirány is ellenőrizhető.
Szabály. A szabásterv mindig tartalmazza a szálirányt vagy a dekor irányát. A furnér, a dekor és a farostlemez esetén is nyilat vagy vonalat rajzolunk a szálirányra, mert a dekor száliránya a kész bútoron is meghatározza a mintázatot.
Szabály. A szabási tervben hibát, göcsöt, repedést tartalmazó részt mindig jelölni kell, és a szabás sorrendjét úgy kell megválasztani, hogy a hiba a hulladékba essen, ne az alkatrészbe.
A fűrészáru (tömörfa) szabásterve akkor jó, ha a fűrészelt anyag minőségi hibái, a vetemedések és a szálirány szerint is megtervezed a kiosztást.
A lapanyag szabástérképe a lapszabászat „térképe”: a táblát felülnézetben rajzoljuk le, és rárajzoljuk az alkatrészeket a méretükkel és a jelükkel.
Számítás. Egy tábla szabástérképéből kiszámoljuk, hány százalékban hasznosul a lap.
Példa (lapanyag). Adott egy 2800 mm × 2070 mm-es bútorlap. Egy szabástérkép szerint a táblából 6 db 600 mm × 400 mm-es polc, 2 db 800 mm × 400 mm-es polc és 4 db 400 mm × 300 mm-es ajtóbetét készül. A tábla széleit 10 mm-rel szélezzük, a vágásszélesség 3 mm. A kérdés: mekkora az anyagkihozatal?
Ez alacsony; a fennmaradó 55,8% a szélezés, a vágások, a méretkülönbségek és a maradéklap. A valóságban a tábla más alkatrészeivel közösen szabva 60–75% is elérhető (ellenőrizendő: a konkrét szabástérkép szerint).
A számítógépes szabásoptimalizáló úgy készít szabástérképet, hogy a darabokból minimális hulladékú elrendezést keres. A program a következő adatokat kéri:
A program ezután kirak egy vágási tervet, és megadja az anyagkihozatalt. A tervet mindig ellenőrizd, mert a program nem tudja figyelembe venni a valódi táblahibákat, a fűrészlap pillanatnyi állapotát, sem azt, hogy a szabász a gépen balról jobbra vagy jobbról balra szeret dolgozni.
Készítsünk szabástérképet egy konyhaszekrény-sor két bútorlap-táblájára. Az alkatrészlista (csak a lapanyagból készülő elemek, méretek mm-ben, a sorrend hossz × szélesség × vastagság; a hossz a dekor irányába, a tábla 2800 mm-es oldalával párhuzamosan esik):
| Tétel | Megnevezés | Db | Kész méret h × sz × v (mm) | Szálirány | Megjegyzés |
|---|---|---|---|---|---|
| 1 | Oldallap | 4 | 720 × 560 × 18 | függőleges | dekor hosszirányban |
| 2 | Ajtólap | 4 | 720 × 350 × 18 | függőleges | dekor hosszirányban |
| 3 | Fix polc | 6 | 1000 × 330 × 18 | vízszintes | dekor hosszirányban |
| 4 | Fiók homloklap | 2 | 500 × 250 × 18 | vízszintes | dekor hosszirányban |
| 5 | Fiók oldal | 4 | 400 × 150 × 18 | vízszintes | dekor hosszirányban |
A tábla mérete 2800 × 2070 mm. Szélezés: 15 mm minden oldalon, így a hasznos méret 2770 × 2040 mm. Vágásszélesség: 3 mm. A szálirányt minden alkatrésznél a dekor hosszanti iránya adja (a tábla hossza 2800 mm).
Szabástérkép az 1. táblára (hasznos méret 2770 × 2040 mm):
A táblát a 2040 mm-es szélességben a tábla hosszával párhuzamos sávokra osztjuk; minden sávban az alkatrészek a 2770 mm-es hosszon követik egymást, köztük 3 mm vágással.
Az 1. táblán így 4 + 4 + 3 + 2 + 4 = 17 db készül. A hiányzó 3 fix polc a 2. táblára kerül (3 db 1000 × 330-as polc egymás mellett: 3 · 330 + 2 · 3 = 996 mm szélességben).
Számítási példa a kihozatalra:
A 2. tábla nagy része maradéklap, amely más munkához felhasználható; ezért a valódi anyagveszteség kisebb, mint amit a 43,9% mutat. A kihozatalt mindig a ténylegesen szükséges darabokkal számold: egy fölösleges alkatrész nem hasznos felület.
A HTML-változatban a darablista, a táblaméret, a szélezés és a vágásszélesség szerkeszthető; egy egyszerű sávos kirakó kirajzolja a kiosztást, és kiírja a darabszámot és a kihozatalt. Az előbeállítások között a szemléletes kép két változata (400-as sávokkal 20 db, 600-as sávokkal 18 db) és a 3. feladat (16 db, elforgatott maradékkal 18 db) is szerepel.
Összevető táblázat: az 1. és a 2. tábla.
| Szempont | 1. tábla | 2. tábla | Együtt |
|---|---|---|---|
| Oldallapok (db) | 4 | 0 | 4 |
| Ajtólapok (db) | 4 | 0 | 4 |
| Fix polcok (db) | 3 | 3 | 6 |
| Fiók homloklap (db) | 2 | 0 | 2 |
| Fiók oldal (db) | 4 | 0 | 4 |
| Nettó felület (m²) | 4,1008 | 0,99 | 5,0908 |
| Kihozatal | 70,8% | 17,1% | 43,9% |
| Hulladék | keskeny csíkok | nagy, újrahasznosítható maradéklap | – |
| Szálirány | mindenütt hosszanti | mindenütt hosszanti | – |
Cél: lapanyag-táblából a szabásjegyzék szerinti alkatrészek pontos, minimális hulladékkal történő kiszabása.
Anyagok: bútorlap (2800 × 2070 mm, dekor), szabásjegyzék, maradéklap-jelölő.
Gépek és szerszámok: lapszabászgép (táblafelosztó fűrész), tolólap, mérőszalag, derékszögelő, ceruza, szabástérkép-rajz.
Gépbiztonság. A művelet betanított, felügyelt tanulónak szól; védőberendezés nélkül, egyedül, fáradtan ne végezd. Használj védőszemüveget, hallásvédőt, fűrészpor ellen FFP2 légzésvédőt, szoros ruházatot, hajhálót. A lapszabászgépen mindig a fűrészlap védőburkolata, a hasítóék és a védőfedél legyen a helyén; a gépkönyv szerinti karbantartás. A táblafelosztó fűrészgépen a vágás irányát és a tolóerőt csak a gépkönyv szerint válaszd meg.
Indítás előtti ellenőrzés: fűrészlap éles, a vágásszélesség ismert, a védőburkolat a helyén, a hasítóék a fűrészlaphoz beállítva, a szerszám ép és szabályosan rögzített, a megengedett fordulatszám a gép fordulatszámánál nem kisebb, a párhuzamvezető párhuzamos a fűrészlappal (hátul inkább kissé nyíló, soha nem szűkülő; ellenőrizendő: gépkönyv), a tábla alatt nincs szeg vagy idegen anyag, a gépasztal tiszta, a légelszívás bekapcsolva, a vészleállító elérhető. Szerszámcsere, beállítás és takarítás előtt a gépet állítsd le, várd meg a szerszám megállását, és áramtalanítsd.
| Hiba | Lehetséges ok | Helyes gyakorlat |
|---|---|---|
| Rossz szálirány az elemen | A szabástérképen nem jelölték a szálirányt, vagy a darabot elforgatták | Minden darabnál rajzold be a szálirányt; a szabásjegyzékben is jelöld |
| Többlet tábla fogy | A szabástérkép nem optimalizálta a kiosztást, vagy nem számolt a vágásszélességgel | Használj szabástérképet, mindig a vágásszélességgel növelt bruttó mérettel számolj |
| Az utolsó darab nem fér ki | A szélezési ráhagyást elhagyták, vagy a tábla valós mérete kisebb | A táblát mindig mérd meg; a terven tüntesd fel a szélezést |
| A dekor széle kipattog a vágásnál | Tompa fűrészlap, túl nagy előtolás, helytelen vágásirány | Használj éles, dekorhoz való fűrészlapot; lassíts, és a gépkönyv szerinti oldalon vágj |
| Sok apró hulladék | Sok, egymástól független, kis alkatrész egy táblára kerül | Csoportosítsd az azonos szélességű darabokat, sávosan szabj |
Egy kis műhelyben a tanuló a konyhaszekrény-sor szabásánál nem készített szabástérképet. A 15 db-os laprendelésből 3 tábla teljesen hulladék lett, mert az egyes darabokat „érzésre” szabta, és a dekor iránya is többször rosszul esett. A tanuló utólag kapta a feladatot, hogy rajzolja meg a szabástérképet ugyanarra a darablistára. Kiderült, hogy a 15 táblából 12 is elég lett volna, a maradék 3 táblát más munkához lehetett volna felhasználni. A tanulság: a szabástérkép nem papírmunka, hanem a költségek és a minőség előre gyártott ellenőrzése.
A válaszokat a „Megoldások” szakasz elején találod.
1. feladat (A) Számítsd ki egy 2800 × 2070 mm-es táblából az anyagkihozatalt, ha a kinyert alkatrészek összes nettó felülete 2,8 m².
2. feladat (A) Egy szabástérképen jelöld be, mit jelent a 15 mm-es szélezés és a 3 mm-es vágásszélesség: miért kell mindkettőt levonni?
3. feladat (B) Egy 2500 × 1250 mm-es HDF-táblából 500 × 300 mm-es elemet kell kiszabni. A vágásszélesség 3 mm, a szélezés 10 mm. Hány darab fér ki legfeljebb, és mennyi a maradék? Rajzold le szövegesen a szabástérképet!
4. feladat (B) Két szabásváltozatot hasonlítasz össze: Az A változat táblánként 55% kihozatalt ad, a B változat 68%-ot. Hány táblára van szükség 10 m² nettó alkatrészfelülethez az A, illetve a B esetben, ha egy tábla felülete 5,796 m²? A táblaszámot egész számra kerekítsd fel!
5. feladat (C) Miért nem jó az a szabástérkép, amelyen a polcok elforgatva, vegyesen vannak a dekor hosszirányával? Ismertesd a hiba okát és a helyes megoldást!
6. feladat (D) Készíts egy egyszerű szabástérképet egy 2070 × 1250 mm-es bútorlapra: 2 db 800 × 400 mm-es oldallap, 4 db 400 × 300 mm-es polc és 2 db 800 × 300 mm-es ajtóbetét. Tételezd fel a 10 mm-es szélezést és a 3 mm-es vágásszélességet. Rajzold le szövegesen, és számold ki a kihozatalt!
Önellenőrzés – válaszok
1. feladat (A) - Adott: ; . - Keresett: . - Képlet: . - Behelyettesítés: . - Ellenőrzés: 2,8 m² majdnem fele az 5,796 m²-nek, tehát a 48% nagyságrendileg helyes.
2. feladat (A) A szélezés a tábla sérült szélét távolítja el; a vágásszélesség a fűrészlap által elfogyasztott anyag. Mindkettőt le kell vonni, mert az alkatrész nettó mérete nem nő, ellenben a tábla bruttó mérete csökken. A szabástérképen a szélezést (pl. 10 mm-es csík) és a vágásszélességet (pl. 3 mm) is be kell rajzolni.
3. feladat (B) - Táblaméret: 2500 × 1250 mm. Szélezés 10 mm minden oldalon → hasznos méret: 2480 × 1230 mm. - Vágásszélességek: 3 mm. A 500 × 300 mm-es elemeket sávosan szabjuk. - A 300 mm-es sávokból a 1230 mm szélességben 4 fér el: 4 · 300 + 3 · 3 = 1209 mm (21 mm marad). - Egy sávban a 2480 mm hosszon 4 db 500 mm-es elem fér el: 4 · 500 + 3 · 3 = 2009 mm. Összesen 4 · 4 = 16 db. - A megmaradó, 2480 − 2009 − 3 = 468 mm × 1230 mm-es mezőből – mivel HDF-nél nincs dekorirány, az elemek elforgathatók – még 2 db fér ki úgy, hogy az elem 300 mm-es oldala a 468 mm-es irányba, az 500 mm-es oldala a 1230 mm-es irányba esik (2 · 500 + 3 = 1003 mm). Összesen 18 db. - Maradék: kb. 165 × 1230 mm és 468 × 224 mm-es csík (a szélezés külön hulladék). - Ellenőrzés: kihozatal = 18 · 0,15 / 3,125 = 86,4% (a nettó felület a teljes 2500 × 1250 mm-es tábla 3,125 m²-éhez viszonyítva).
4. feladat (B) - A szükséges nettó felület: 10 m². - A tábla nettó kihozatala A változatnál: 55% → hasznos felület táblánként: ; táblaszám: → 4 tábla. - B változatnál: 68% → hasznos felület: ; táblaszám: → 3 tábla. - Tehát a B változattal egy táblát megtakarítunk; a táblák egészre kerekítve szükségesek.
5. feladat (C) Ha a polcokat elforgatva szabjuk, a dekor száliránya nem lesz azonos az alkatrész hossztengelyével. A kész bútoron a furnér és a dekor mintája irányt mutat; ha az asztallapokon az egyik darabon hosszanti, a másikon keresztirányú a mintázat, a felület foltos lesz, és a vevő reklamál. A helyes megoldás: a szabástérképen minden darabon jelöld a szálirányt, és a kiosztást úgy tervezd, hogy a mintázat azonos irányba fusson, a táblán pedig a fűrészvágások a dekor szálirányával párhuzamosak maradjanak.
6. feladat (D) - Tábla: 2070 × 1250 mm. Szélezés 10 mm → hasznos: 2050 × 1230 mm. Vágásszélesség 3 mm. - A táblát a 2050 mm-es hosszával párhuzamos sávokra osztjuk (a sávok a 1230 mm-es szélességben követik egymást): - 1. sáv, 400 mm széles: 2 db 800 × 400 mm-es oldallap (2 · 800 + 3 = 1603 mm ≤ 2050 mm); - 2. sáv, 300 mm széles: 4 db 400 × 300 mm-es polc (4 · 400 + 3 · 3 = 1609 mm ≤ 2050 mm); - 3. sáv, 300 mm széles: 2 db 800 × 300 mm-es ajtóbetét (2 · 800 + 3 = 1603 mm ≤ 2050 mm). - A sávok szélessége a két közbenső vágással: 400 + 300 + 300 + 2 · 3 = 1006 mm ≤ 1230 mm; a maradék sáv 224 mm × 2050 mm (maradéklap, a szélezés külön hulladék). A szálirány mindenhol a tábla hosszával párhuzamos. - Nettó felület: 2 · (0,8 · 0,4) + 4 · (0,4 · 0,3) + 2 · (0,8 · 0,3) = 0,64 + 0,48 + 0,48 = 1,60 m². - Tábla: 2,07 · 1,25 = 2,5875 m². - Kihozatal: .
A szabásterv a fűrészáru, a szabástérkép a lapanyag kiosztását rajzolja meg, és rögzíti a szálirányt, a szélezést, a vágásszélességet, a darabok jeleit és a maradéklapot. Az anyagkihozatal a felhasznált anyag és a kész alkatrész aránya: lapnál , fűrészárunál térfogatra számítva. A szabástervet a bázisél–bázislap elv szerint jelöljük, és minden hibát, vetemedést, szálirányeltérést a hulladék felé szabunk ki, ne az alkatrészbe. A fűrészáru szabásakor előbb hosszvágjuk, majd daraboljuk; a lapanyagot sávos kiosztással, hosszú, egyenes vágásokkal választjuk szét. A szabásoptimalizáló program adatot kér a tábláról, a vágásszélességről, a szélezésről, a darabokról és a szálirányról, ezért a kimenetet mindig ellenőrizni kell. A szabástérkép eredménye a lapszabászat, az anyagszükséglet-számítás és a kalkuláció alapja; ezek az eredmények továbbépülnek a Lapszabászgépek, táblafelosztók és a fűrészelési hibák, a Lapalkatrészek szabása, egalizálása és élzárás felületborítás előtt és a Anyagszükséglet-számítás: tömörfa, lapanyag, élzáró, vasalat, ragasztó, felületkezelő részekben.