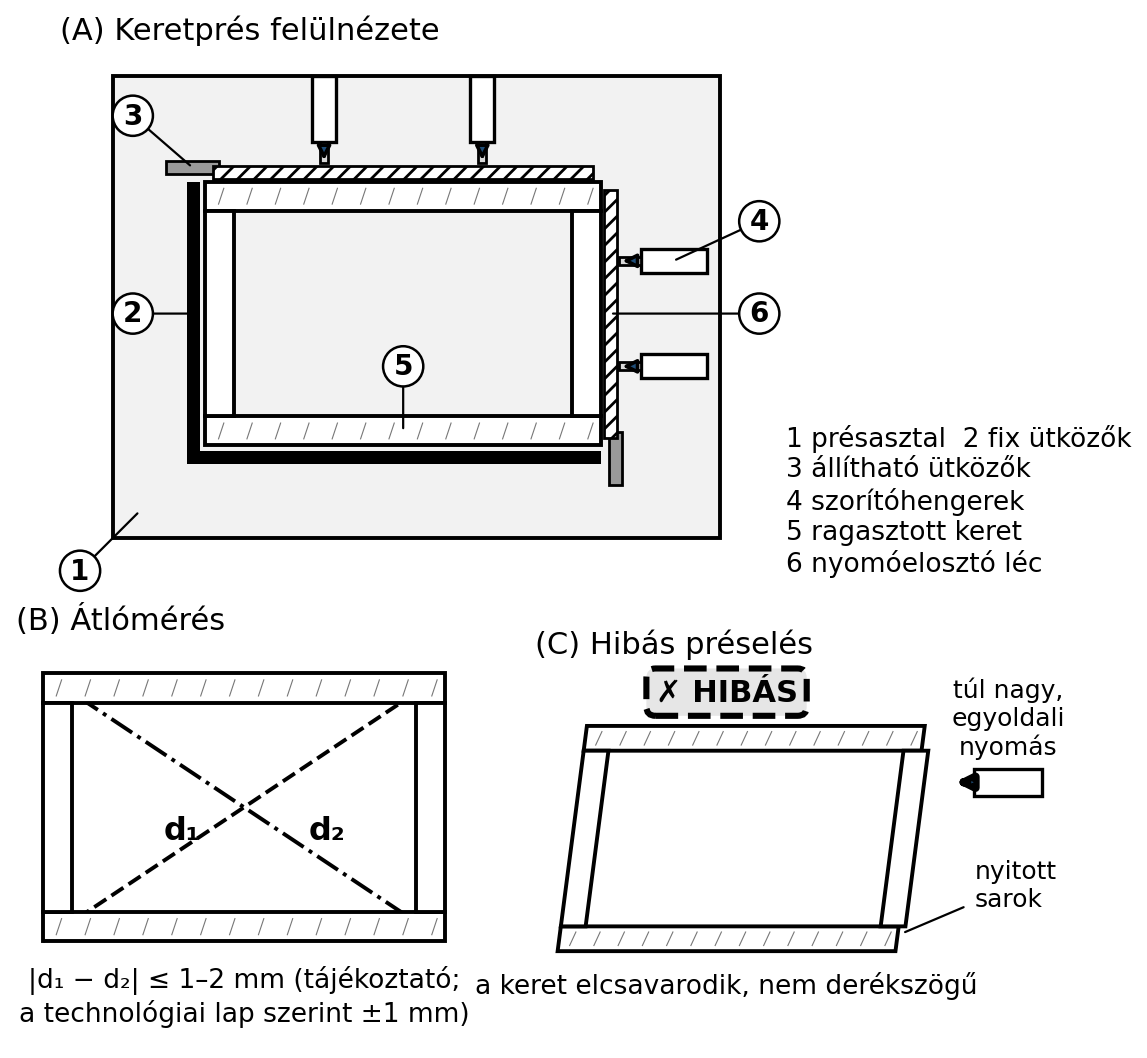
Statikus változat (mint a PDF-ben)
A ragasztás akkor lesz jó kötés, ha nemcsak a ragasztóanyagot választjuk meg, hanem betartjuk a ragasztó gyártója által megadott felhordási mennyiséget, nyitott időt, préselési nyomást, préselési időt és pihentetési időt. Ha ezek közül bármelyik elmarad vagy túlzott, a ragasztási kötés elvileg „összeáll”, de a bútor később recseg, részes lesz, vagy a csap kiesik a fészekből.
Egy asztalosműhelyben tömörfa szék keretét ragasztják. A tanuló a ragasztót mindkét csapra felviszi, a keretet összeállítja, beteszi a keretprésbe, és meghúzza a prést. Néhány óra múlva kiveszi, de a kötéseknél alig látszik ragasztómaradvány, a csapok pedig könnyen mozognak a fészekben. A hiba oka nem feltétlenül a ragasztóanyag, hanem az, hogy a ragasztó túl sokáig állt a levegőn, mielőtt összeállították, vagy a présnyomás túl kicsi volt. Ebben az alfejezetben ezt a folyamatot tanuljuk meg: hogyan kell a ragasztót felhordani, milyen gépekkel, milyen présekkel, és melyek a jellemző ragasztási hibák.
Képzeljünk el egy keretprést: egy vízszintes, merev asztal, amelyen négy, egymásra merőleges, állítható ütköző és több pneumatikus vagy csavaros szorítóhenger van. A keret elemeit a présbe fektetjük, a sarkokat az ütközőhöz szorítjuk, és átlósan megmérjük a keret két-két szemközti sarkát. Ha a két átló hossza egyenlő, a keret derékszögű. Ez a ragasztási folyamat legfontosabb ellenőrzése.
A ragasztás technológiai lépéseit a ragasztó gyártójának adatlapján megadott idő- és nyomásértékek szerint kell végrehajtani. Az értékeket mindig az adott ragasztóra és a ragasztandó anyagra vonatkoztatva kell értelmezni.
Definíció. A nyitott idő az az időtartam, amely a ragasztó felhordásától a ragasztandó felületek összeillesztéséig eltelhet úgy, hogy a ragasztó még megfelelően köt. A zárt idő az összeillesztéstől a teljes présnyomás eléréséig eltelhető idő (lásd 26.1). Ha ezeket túllépjük, a ragasztó felületén bőrréteg képződik: bőrösödött, előkötött ragasztó marad, a kötés gyenge. Ez más hiba, mint az éhes (ragasztószegény) kötés, amelynél túl kevés ragasztó marad a hézagban (kevés felhordás, túl nagy présnyomás, erősen szívó felület).
Definíció. A préselési idő az az időtartam, ameddig a ragasztott szerkezetet a présben, a megadott nyomáson tartani kell ahhoz, hogy a ragasztó elérje a kezelési szilárdságot. Ez után a présből kivehető, de a teljes terhelhetőség kialakulásához további pihentetési idő kell.
Definíció. A présnyomás a
ragasztórétegre merőlegesen kifejtett, egységnyi felületre jutó
erő:
ahol
a présnyomás
(
=
),
a préselő erő
(),
a préselt felület
().
A faipari présnyomás értéke jellemzően
–
tartományban van, a ragasztótól és a szerkezettől függően (tájékoztató,
ellenőrizendő: gyártói adatlap).
Szabály. A ragasztó felhordása lehet egyoldali vagy kétoldali. Kétoldali felhordásnál a ragasztót mindkét illesztendő felületre felviszik, ami biztonságosabb, különösen nedvszívó, érdes felületeknél. Egyoldali felhordás akkor elegendő, ha a ragasztó mennyisége és a présnyomás biztosítja a teljes felületi átnedvesítést, például sima, jól előkészített felületeknél.
Szabály. A ragasztó felhordásának egyenletesnek és megfelelő vastagságúnak kell lennie. Túl kevés ragasztó esetén éhes (ragasztószegény) kötés alakul ki; túl sok ragasztó esetén vastag ragasztóréteg marad, ami gyengíti a kötést, és a ragasztó kinyomódhat, ami foltokat okozhat.
A ragasztási folyamatot mindig azonos sorrendben hajtsuk végre. Ez a sorrend a ragasztási recept, amelyet az asztalos munkanaplóban is rögzíthetünk.
Recept. Keretragasztás hideg présben
Lap- és furnérragasztásnál, valamint nagyobb sorozatnál a ragasztót hengeres ragasztófelhordó géppel visszük fel. A gép két vagy több, egymással szemben forgó, állítható hézagú hengerpárból áll. A ragasztó az adagoló (acél) henger és a felhordóhenger közötti résben áll, a lap vagy furnér pedig a felső és az alsó felhordóhenger között halad át, és mindkét oldalán egyenletes ragasztóréteget kap.
A hengeres felhordó előnye az egyenletes, szabályozható mennyiségű ragasztó, a gyors munka és a kisebb anyagveszteség. A gép beállításánál a hengerhézaggal és a hengerfordulatszámmal szabályozzuk a felhordott ragasztó mennyiségét. A hézagot a munkadarab vastagságához és a kívánt ragasztóréteghez állítjuk. A gépet használat után azonnal tisztítani kell, mert a megszáradt ragasztó a hengereken lerakódik, és a következő munkadarabon egyenetlen felhordást okoz.
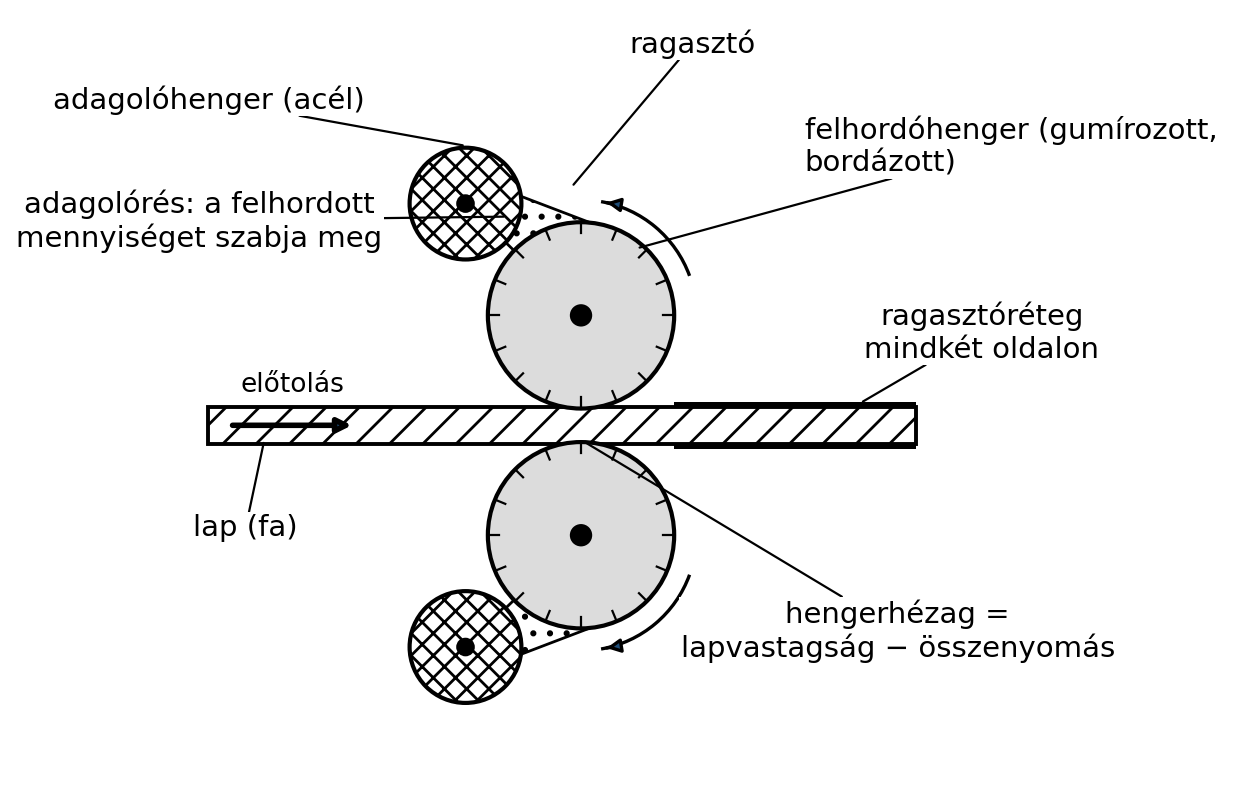
A HTML-kiadásban csúszkával állítható az adagolórés, a lapvastagság és az összenyomás; a lap kiírja a hengerhézagot (lapvastagság − összenyomás) és a felhordás szemléltető becslését.
Keretprés. A keretprés a keretszerkezetek (ajtókeret, képkeret, székváz) ragasztására való. Állítható ütközőkkel és szorítóhengerekkel rendelkezik, amelyek a keret elemeit oldalról és felülről is szorítják. A keretprésen a derékszöget a préselés közben is ellenőrizhetjük.
Lapprés (furnérprés). A lapprés sík lapok (furnérozott lap, szélesbített tömörfa lap) ragasztására való, két sík préslap között; a nyomás a teljes préselt felületre hat.
Korpuszprés. A korpuszprés nagyobb, lapjellegű elemek (korpuszoldalak, fedlapok, hátfalak) ragasztására szolgál. A préslapok vagy préshengerek nagy felületen fejtenek ki egyenletes nyomást. A korpuszprés lehet csavarorsós, pneumatikus vagy hidraulikus működtetésű.
Hidraulikus hőprés. A hőprés a hideg préssel szemben fűtött préslapokkal dolgozik, így a ragasztó kötési ideje jelentősen lerövidül. A hőprésben a hőmérsékletet, a présnyomást és a préselési időt a ragasztó és a munkadarab szerint állítjuk be. Hőprésben használt ragasztók például a karbamid-formaldehid, a melamin-formaldehid vagy a hőre keményedő PVAc (ellenőrizendő: gyártói adatlap).
A préselési paramétereket mindig a ragasztó gyártója adja meg. Tájékoztató értékek:
| Paraméter | Tájékoztató tartomány | Megjegyzés |
|---|---|---|
| Présnyomás PVAc-hoz | – | keményfánál nagyobb, puhafánál kisebb (ellenőrizendő) |
| Présnyomás PUR-hoz | – | a habosodás miatt a nyomást a teljes préselési idő alatt fenn kell tartani; érték a gyártói adatlap szerint (ellenőrizendő) |
| Préselési idő hideg PVAc-nál | – | anyagtól, hőmérséklettől függ (ellenőrizendő) |
| Préselési idő hőprésben | – | – lapoknál (ellenőrizendő) |
| Nyitott idő PVAc-nál | – | hőmérséklettől és páratartalomtól függ (ellenőrizendő) |
A táblázatban szereplő értékek tanulási példák, nem kivitelezési előírások. A pontos értékeket a ragasztó műszaki adatlapjáról kell leolvasni.
Számítás. Présnyomás és préselő erő
Egy lapprés (furnérprés) préslapjának mérete . (Keretprésnél a présnyomás a csapvállak ragasztott felületére vonatkozik: pl. és esetén .) A ragasztóhoz előírt présnyomás . Mekkora préselő erőt kell kifejteni a préslapnak?
Adott:
,
,
.
Keresett: (, ).
Képlet:
Behelyettesítés:
A présfelület:
Az erő:
Ellenőrzés: A préslap felülete , a nyomás , ami -en erőt jelent; -szoros felületre reális. ∎
Számítás. Préshenger ereje
Egy hidraulikus préshenger dugattyúátmérője , az olajnyomás . Mekkora préselő erőt fejt ki a henger?
Adott:
,
.
Keresett: ().
Képlet:
A dugattyúfelület:
Az erő:
Behelyettesítés:
Ellenőrzés: (); , ezért . Ez egy asztalos prés hidraulikus hengeréhez képest közepes érték. ∎
Szabvány. A ragasztók vízállósági osztályait az MSZ EN 204 sorozat szerint D1–D4 osztályokba sorolják. A faipari ragasztók vizsgálati módszereit az MSZ EN 205 szabvány írja le (ellenőrizendő: a hatályos szabványszám). A préselési nyomás, a nyitott idő, a fazékidő és a préselési idő értékei nem szabványban, hanem a ragasztó gyártójának műszaki adatlapján szerepelnek; azokat mindig onnan kell leolvasni.
Technológiai lap. Keretragasztás keretprésben
Cél: Tömörfa keret négy sarkának ragasztása ollós csapozással vagy vésett csapozással, derékszögű kivitelben.
Anyagok: bükk vagy tölgy keretlécek (fűrészelt, gyalult, csapozott), PVAc D3 vagy D4 ragasztó (ellenőrizendő), nedves törlőkendő.
Gépek és szerszámok: keretprés, ragasztófelhordó ecset vagy henger, derékszögelő, mérőszalag, átlómérő, kalapács, alátétfák, tisztítószerszám.
Gépbiztonság. A művelet betanított, felügyelt tanulónak szól; védőberendezés nélkül, egyedül, fáradtan ne végezd. A keretprés használata előtt ellenőrizd a préshengerek és a csatlakozó levegővezetékek állapotát, a vészleállítót, a védőburkolatokat. Ragasztó felhordásakor viselj a biztonsági adatlap szerinti vegyszerálló kesztyűt. A prés zárásakor a kezed legyen a szorítóhengerek és az ütközők zónáján kívül; a hengereket csak akkor indítsd, ha a munkadarabot már nem tartod kézzel (kétkezes vezérlés esetén mindkét kezeddel a kezelőn) (ellenőrizendő: a prés gépkönyve). Viselj munkaruhát, zárt cipőt, és ha a ragasztó gőze vagy csiszolási por keletkezik, megfelelő szellőzést vagy légzésvédőt.
Indítás előtti ellenőrzés: a prés ütközői tiszták, a szorítóhengerek működnek, a vészleállító elérhető, a munkadarabok csapjai és fészkei tiszták és illeszkednek.
Lépések:
Dokumentálás: A munkanaplóba rögzítsd a ragasztó típusát, keverési arányát, a présnyomást és a préselési időt.
A ragasztott kötést a következő szempontok szerint ellenőrizzük:
Ha eltérést találunk, a hibát meg kell keresni (lásd a következő részt), és a darabot javítani vagy selejtezni kell.
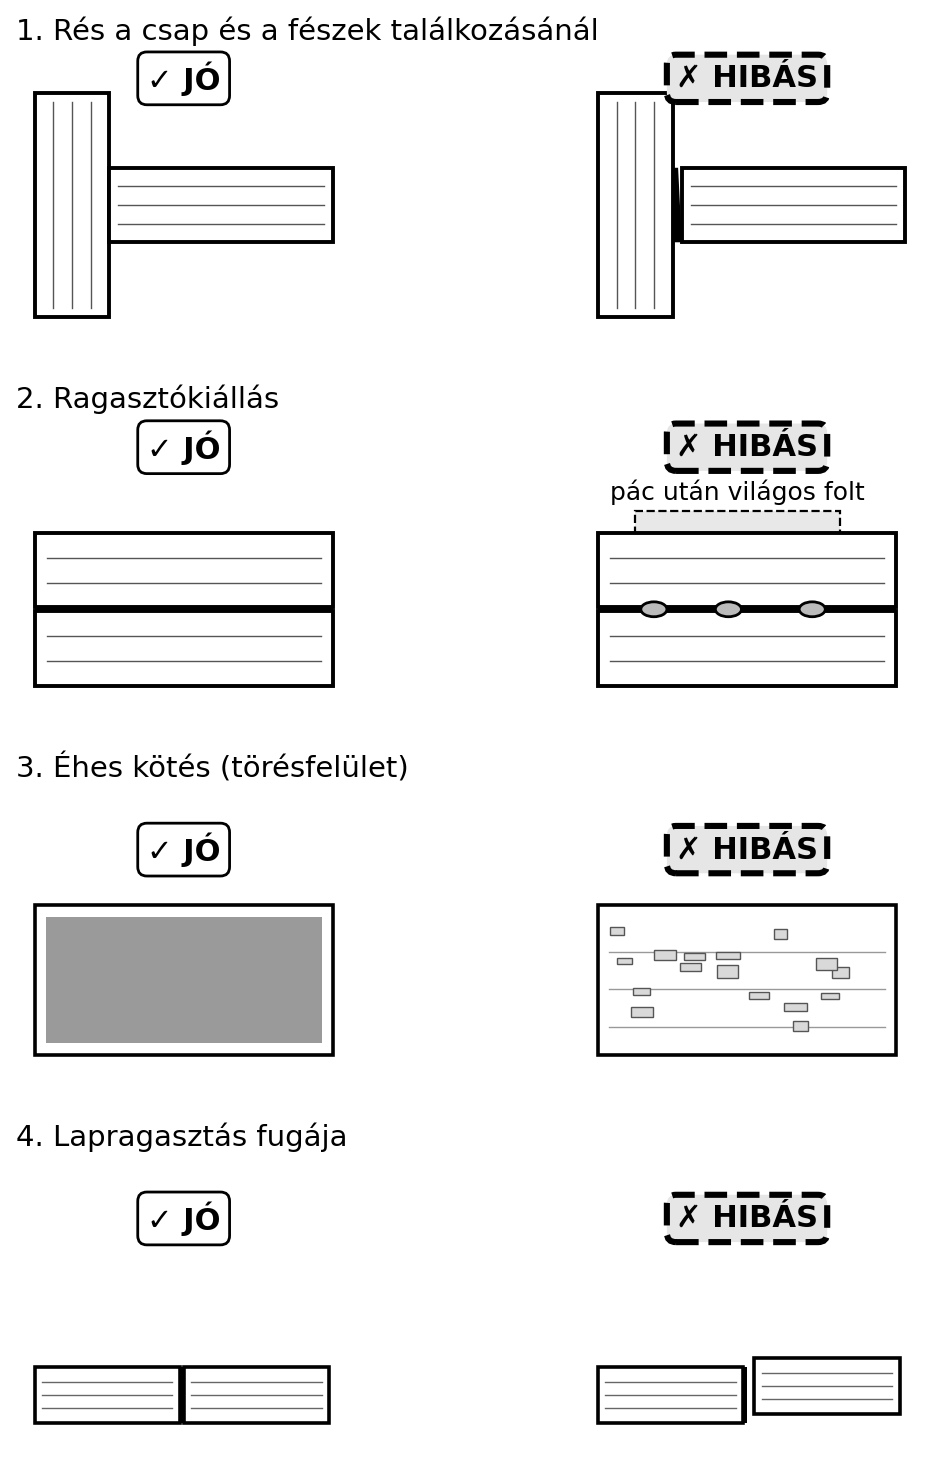
A ragasztási hibák leggyakrabban az időzítésből, a nyomásból vagy a felület-előkészítésből adódnak.
Éhes kötés. Tünet: a ragasztóréteg hiányos, a ragasztó nem nedvesítette be a felületet, a csap és a fészek közötti ragasztóréteg szakadozott. Okok: túl kevés ragasztó, erősen szívó vagy poros felület, túl nagy présnyomás, ami kinyomta a ragasztót. Megelőzés: megfelelő mennyiségű ragasztó, nyitott idő betartása, felület csiszolása és portalanítása, a présnyomás helyes beállítása.
Vastag ragasztóréteg, kinyomódott ragasztó. Tünet: a ragasztó vastagon áll ki a kötésből, a réteg párnázó hatást kelt. Okok: túl sok ragasztó, túl kicsi présnyomás, nem megfelelően illeszkedő csap-fészek. Megelőzés: a gyártó által előírt felhordási mennyiség, pontos csapozás, megfelelő présnyomás. A kinyomódott ragasztót nedvesen kell letörölni.
Átütés, foltok. Tünet: a felületkezelés után a ragasztó foltként jelenik meg, mert a ragasztó beivódott a fába vagy a furnérba. Okok: a ragasztó túl híg, a felület túl nedvszívó, a ragasztó kinyomódott és beleszáradt a pórusokba. Megelőzés: a felhordási mennyiség csökkentése, alapozás, a kinyomódott ragasztó azonnali eltávolítása.
Elcsúszás. Tünet: a préselés közben a csap elmozdul, a keret nem derékszögű, a csap és a fészek eltolódott. Okok: a prés ütközői nem voltak beállítva, a munkadarab nem feküdt síkon, túl nagy nyomás hirtelen rátétele. Megelőzés: a prés ütközőit pontosan beállítani, a nyomást fokozatosan növelni, a derékszöget préselés közben ellenőrizni.
Csavarodás. Tünet: a ragasztott keret vagy lap préselés után síkból kifordul. Okok: a préslap nem sík, a munkadarab nem volt egyenletes vastagságú, a présnyomás egyenetlen, a nedvességkülönbség a faanyagban. Megelőzés: sík présfelület, egyenletes vastagságú alkatrészek, azonos nedvességtartalmú fa, fokozatos és egyenletes nyomás.
Hibaelemzés. Kieső csap a székkeretben
Egy asztalos műhelyben konyhaajtó-betétlapokat furnéroztak lapprésben. A présből kivett darabokon a furnér alatt apró, kemény ragasztódudorok látszottak, amelyeket csak csiszolással lehetett eltüntetni, de a furnér vékony volt, és több helyen átdörzsölték. A reklamáció miatt a művezető visszakerestette a munkalapot: kiderült, hogy a hengeres ragasztófelhordó gép hengerhézagát rosszul állították be, és túl vastag ragasztóréteget vitt fel. Az anyagnorma szerinti mennyiséget nem ellenőrizték. A javítás az volt, hogy a gépet újra beállították, és a felhordott ragasztó mennyiségét próbadarabon felületi tömegméréssel ellenőrizték. A tanulság: a gépi felhordásnál is rendszeresen ellenőrizni kell a felhordott mennyiséget, nem elég a gépet „ránézésre” beállítani.
1. feladat (A) Sorolj fel három ragasztási hibát, és mindegyikhez adj egy megelőzési módot.
2. feladat (A) Számítsd ki a présnyomást, ha a préshenger által kifejtett erő , a préselt felület pedig .
3. feladat (B) Egy lapprés préslapja . A ragasztó gyártója présnyomást ír elő. Mekkora erőt kell a préslapnak kifejteni? Add meg kN-ban is.
4. feladat (B) Egy hidraulikus munkahenger dugattyúátmérője . Az olajnyomás . Mekkora a henger által kifejtett préselő erő? Hány ilyen henger kell egy felületű préslaphoz, ha a présnyomás ?
5. feladat (C) Adott egy ragasztott keret, amelynek átlói és . Elfogadható-e a derékszög, ha a tűrés ? Indokold! Mi lehet az eltérés oka?
6. feladat (D) Készíts technológiai lépéssort (receptet) egy tömörfa asztallap szélesítő toldásához hideg présben, a szükséges ellenőrzési pontokkal együtt. Jelöld, hogy melyik lépésnél mit mérsz, és mi a megengedett eltérés.
Önellenőrzés – válaszok
1. feladat (A) Például: éhes kötés – ok: kevés ragasztó, megelőzés: megfelelő mennyiség; elcsúszás – ok: prés ütközők rosszul állítva, megelőzés: pontos beállítás és derékszögmérés; csavarodás – ok: egyenetlen présnyomás, megelőzés: sík préslap és egyenletes nyomás. Más hibák is elfogadhatók.
2. feladat (A) Először átváltjuk:
.
3. feladat (B)
4. feladat (B) A henger dugattyúfelülete:
Hengererő:
A préslap felülete:
Szükséges összerő:
Hengerszám:
Tehát legalább
darab ilyen hengerre van szükség, felfelé kerekítve.
5. feladat (C) A két átló különbsége , ami meghaladja a tűrést, ezért nem elfogadható. Az ok lehet elcsúszás, rosszul beállított présütköző, vagy a keret nem volt derékszögű az összeállításkor. A derékszöget mindig a préselés előtt és közben ellenőrizni kell.
6. feladat (D) Például:
1. Deszkák széleinek gyalulása, derékszög és egyenesség ellenőrzése –
mérés: derékszögelő, vonalzó.
2. Próbaillesztés: a deszkák élei fényrés nélkül záródnak – ellenőrzés:
szemrevételezés.
3. Ragasztófelhordás mindkét élre ecsettel – ellenőrzés: egyenletes
vékony réteg.
4. Összeállítás és présbe helyezés – ellenőrzés: a lap síkja
megfelelő.
5. Présnyomás beállítása a gyártói értékre, derékszög és síkellenőrzés –
mérés: présnyomásmérő, derékszögelő.
6. Préselési idő letelte, kivétel, ragasztó letörlése – ellenőrzés: a
ragasztó nem keményedett meg a felületen.
7. Pihentetés sík felületen – ellenőrzés: pihentetési idő letelt.
A ragasztás technológiája a felhordásból, a nyitott idő betartásából, az összeállításból, a préselésből és a pihentetésből áll. A ragasztót egy- vagy kétoldali módon, egyenletesen visszük fel; a nyitott idő túllépése bőrösödött, gyenge kötéshez, a kevés ragasztó éhes kötéshez vezet. A préselési nyomás képlettel számítható, ahol a préselő erőt a présfelület és a gyártói nyomásérték határozza meg. A faiparban keretprést, korpuszprést és hidraulikus hőprést használunk. A préselési idő, a hőmérséklet és a nyomás értékeit mindig a ragasztó gyártójának adatlapjáról kell leolvasni. A leggyakoribb hibák az éhes kötés, a kinyomódott ragasztó, az átütés, az elcsúszás és a csavarodás; mindegyik megelőzhető pontos felület-előkészítéssel, időzítéssel és présbeállítással. A préselés és a ragasztási hibák ismeretét a későbbi fejezetekben a furnérozásnál, a szerelésnél és a lapszerkezetű termékek gyártásánál használjuk fel.