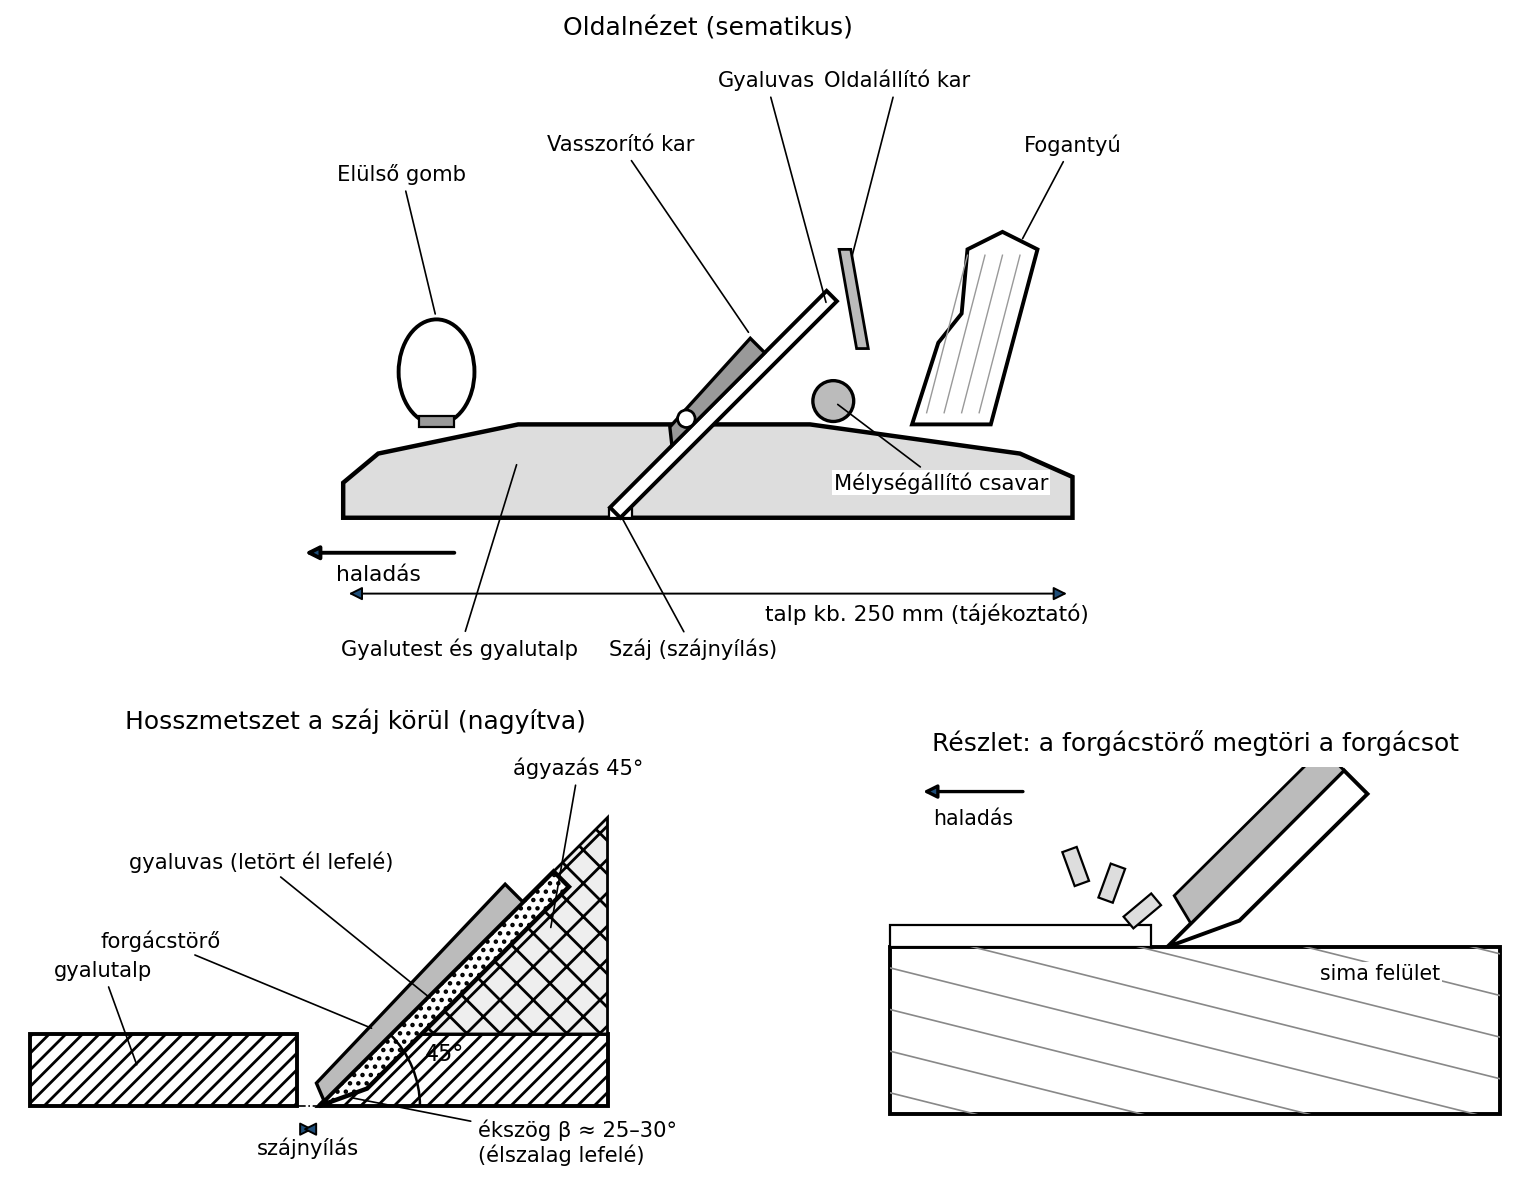
Statikus változat (mint a PDF-ben)
Képzeld el, hogy a műhelyben kapsz egy durván felvágott, enyhén csavarodott fenyőlécet. A feladat az, hogy egy fiók oldalát készítsd el belőle, amelynek pontosan 15 mm vastagnak, 80 mm szélesnek és 480 mm hosszúnak kell lennie, és minden lapjának síknak, az éleinek derékszögűnek kell lennie. Egy ilyen munkadarabon sem a fűrész, sem a gépi gyalu nem segít azonnal: először kézbe kell venni a gyalut, és meg kell tanulni, hogyan lehet egy nyers, görbe felületből pontos, sík, derékszögű felületet készíteni.
A kézi gyalulás az asztalos ipar egyik legalapvetőbb készsége. A gépi megmunkálás előtt és sokszor után is kézi gyalut használunk: a bázislap kialakításához, a rosszul sikerült gépi felület javításához, vagy olyan alkatrészeknél, amelyeket nem lehet gépen megfogni. Ha a gyalut nem tudod beállítani, élezni és vezetni, a munkadarabod hullámos, csavarodott vagy karcos lesz, és a ragasztásnál, összeállításnál megbosszulja magát.
Ebben az alfejezetben megismered a gyalufajtákat, a gyaluvas és a forgácstörő szerepét, a gyalu beállítását, a kézi élezés alapjait, valamint a sík, derékszögű, pontos méretű felületek kialakításának lépéseit.
Képzeld el, hogy a gyalutalpat hosszirányban nézed, mint egy keskeny ablakot. A talp alatt egy nagyon vékony, fénylő sáv látszik, ahol a gyaluvas kiemelkedik. Amikor a gyalut előretolod, a vas belevág a fa felületébe, és egy vékony, folyamatos forgácsot emel ki, mint egy hajszálvékony papírcsík. A talp síkja közben vezeti a vasat, így a fa felülete egyre közelebb kerül a talp síkjához, azaz egyre egyenesebb lesz. A gyalulás nem csiszolás: itt vágóél hasítja le a fát, nem pedig apró szemcsék koptatják.
Kis számpélda a szemléltetéshez: ha a gyalutalp 250 mm hosszú, és a fa felületén két, 1 mm magas púp van egymástól 100 mm-re, a gyalutalp a púpokra fekszik, áthidalja a köztük lévő mélyedést, és a vas csak a púpok csúcsát vágja le. Először a két púp tűnik el, majd a teljes felület egy síkba kerül. Ezért a hosszú talpú gyalu egyenletesebb felületet ad, mint a rövid.
Definíció. A gyalu olyan kéziszerszám, amelyben egy éles acéllap (gyaluvas) a gyalutalp síkjából meghatározott, kis mértékben kiemelkedve, toló mozgással vékony, szabályozott vastagságú forgácsot választ le a fa felületéről.
A faipari kézi gyalukat a talp hossza, a talp anyaga, a felhasználás módja és a kész felület minősége szerint csoportosítjuk. A leggyakoribb típusok:
Fém- és fatestű gyaluk. A hagyományos európai gyaluk fatestűek, például bükk- vagy gyertyántalphoz erősített acél vassal. A fatestű gyalut könnyebb, de a talpa érzékenyebb a nedvességre és a kopásra. A fémtestű gyaluk (például a Stanley-típusú, ellenőrizendő: gyártói típusjelölés) merevek, a beállításaik precíziós csavarokkal állíthatók, a talp kopásállóbb. Az iskolai gyakorlatban a fémtestű simító- és eresztőgyaluk elterjedtek, mert beállításuk jól szemléltethető és megismételhető.
Az ábra felső része a simítógyalu fő részeit mutatja: gyalutest és talp (kb. 250 mm), elülső gomb, fogantyú, vasszorító kar, mélységállító csavar és oldalállító kar. Az alsó hosszmetszeten a vas 45°-os ágyazáson fekszik, letört élszalagja lefelé néz (ékszöge kb. 25–30°), a forgácstörő a vas felső lapján, közvetlenül az él mögött áll, előtte a szájnyílás. A jobb alsó részlet szerint a közeli forgácstörő a forgácsot azonnal megtöri. A méretek tájékoztatók. A HTML-változatban a rajz egy részére mutatva megjelenik a neve és a szerepe.
A gyaluvas (más néven gyalukés) egy acéllap, amelynek elülső éle vág. A vas alulról, a talp enyhén hátrahúzott, ferdén rögzített üléséből emelkedik ki. A vas felső lapján, a vágóél közelében általában egy forgácstörő található.
Szabály. A forgácstörő egy második, a gyaluvasra rögzített acéllap, amely a vas élétől kb. 0,5–1 mm-re (finom simításhoz, kemény vagy ellenszálas fához közelebb, kb. 0,2–0,5 mm-re; nagyoláshoz távolabb, 1–2 mm-re; tájékoztató, ellenőrizendő: gyártói adat) visszahúzva, a leváló forgácsot azonnal megtöri. Ezáltal megakadályozza, hogy a forgács a fa rostjai mentén hosszan beszakadjon.
A forgácstörő nélküli gyalu gyakran „tép”, vagyis a forgács a vas élénél hosszan leszakítja a farostokat, gödrös, karcos felületet hagyva. A forgácstörő szerepe különösen fontos hullámos erezetű, görcsös, ellenszálú fánál. Továbbvitt eredmény. A forgácstörő elvének (a forgács azonnali megtörése a vágóél közelében) hasonló szerepe van a gépi gyalukéseknél, marókéseknél és marószerszámoknál is, amit a Faipari gépek biztonságtechnikája: veszélyek és védőberendezések alfejezetben használunk.
Megjegyzés. A vas és a forgácstörő közötti távolságot mindig a gyártói adatlap és a fa anyaga szerint állítsd. A túl közel álló forgácstörő eltömíti a szájat, a túl távoli nem töri a forgácsot. (ellenőrizendő: gyártói adatlap, gyalutípus)
A gyalutalp alatt a vas kiemelkedése határozza meg a vágásmélységet, vagyis hogy egy húzásra hány mm vastag forgácsot választ le a gyalu. Nagyoláskor kb. 0,3–0,5 mm, simításkor 0,05–0,1 mm a jellemző érték (tájékoztató, a fa fajtájától és a vas élességétől függ). A pontos, sík felület eléréséhez a gyalutalpnak a vas kiemelkedése mellett a szájnyílás nagyságát is befolyásolja.
Definíció. A szájnyílás a gyalutalpon lévő nyílás, amelyen keresztül a gyaluvas kiemelkedik. A szájnyílás és a vas közötti hézag mérete határozza meg, hogy a forgács megtöréséhez mennyi hely marad. Finom felülethez kisebb, nagyoláshoz nagyobb hézag szükséges.
A beállítás lépései:
Szabály. A gyalutalp hosszú, merev síkjának mindig párhuzamosnak kell lennie a vas élével. Ha a vas ferdén áll, a gyalu az egyik oldalon vastagabb, a másikon vékonyabb forgácsot vág, és a felület oldalirányban lépcsős lesz.
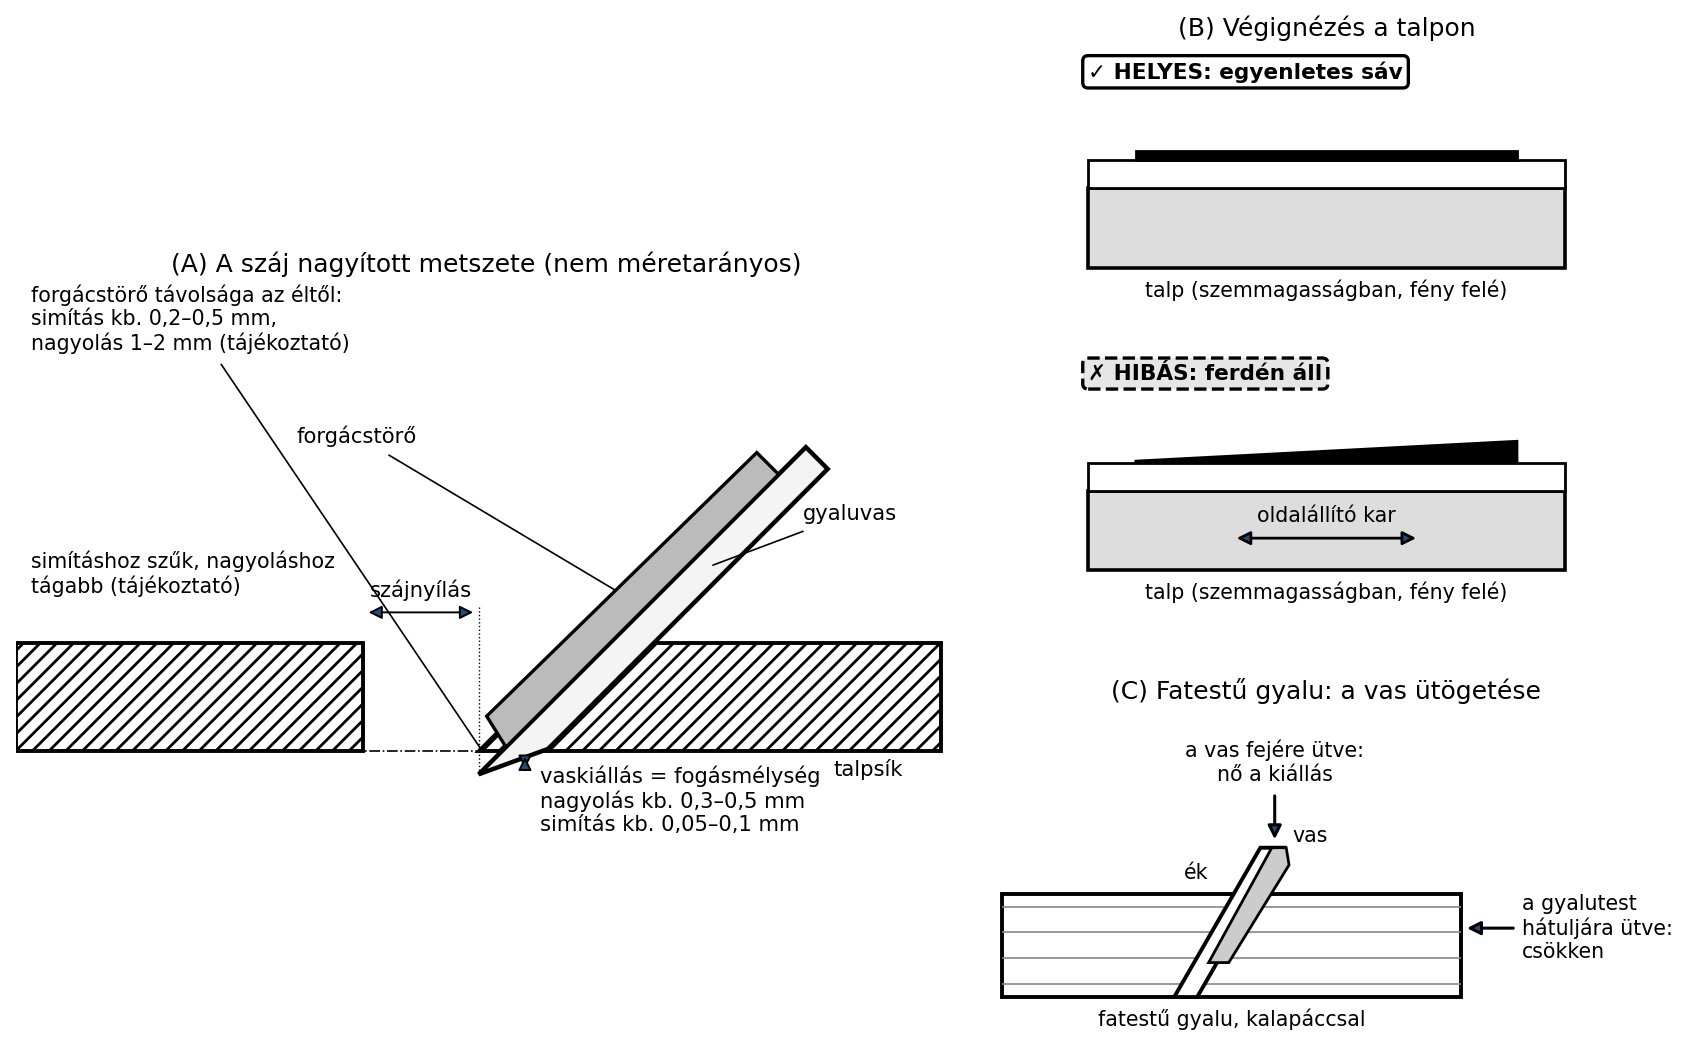
Az ábra (A) része a szájnyílás nagyított metszete: a vas kiállása a fogásmélység (nagyoláshoz kb. 0,3–0,5 mm, simításhoz kb. 0,05–0,1 mm), előtte a szájnyílás, a vas felső lapján a forgácstörő. A (B) rész a végignézést mutatja: a gyalut fejjel lefelé, szemmagasságban, fény felé tartva a vas éle egyenletes, vékony sávként látszik; ha az egyik oldalon vastagabb, a vas ferdén áll, és az oldalállító karral kell igazítani. A (C) rész a fatestű gyalut mutatja: a vas fejére ütve nő, a gyalutest hátuljára ütve csökken a kiállás. A HTML-változatban a kiállás, a szájnyílás és a forgácstörő távolsága csúszkával állítható, és a program jelzi a beszorulás és a kiszakadás veszélyét.
A gyaluvas éle a munka során tompul, kicsorbul, vagy oxidálódik. Csak éles vassal lehet tiszta, szakadásmentes felületet gyalulni. Az élezés két fő lépésből áll: a köszörülés (durva alakra hozás, szögbeállítás) és a fenés (finom polírozás az élen).
Technológiai lap. A gyaluvas élezése kézzel, nedves köszörűkővel és fenőkővel.
Gépbiztonság. Köszörűgépen csak betanítva és felügyelettel dolgozz: védőszemüveg, ép kőburkolat, a támasztó asztal 2–3 mm-re a kőtől, repedésmentes kő, a megengedett legnagyobb fordulatszám betartása; indítás előtt ellenőrizd a követ és a burkolatot (ellenőrizendő: gépkönyv).
Figyelem. A köszörűgépen a vas túlhevülhet, és az acél elveszti a keménységét. A vasat gyakran mártsd vízbe.
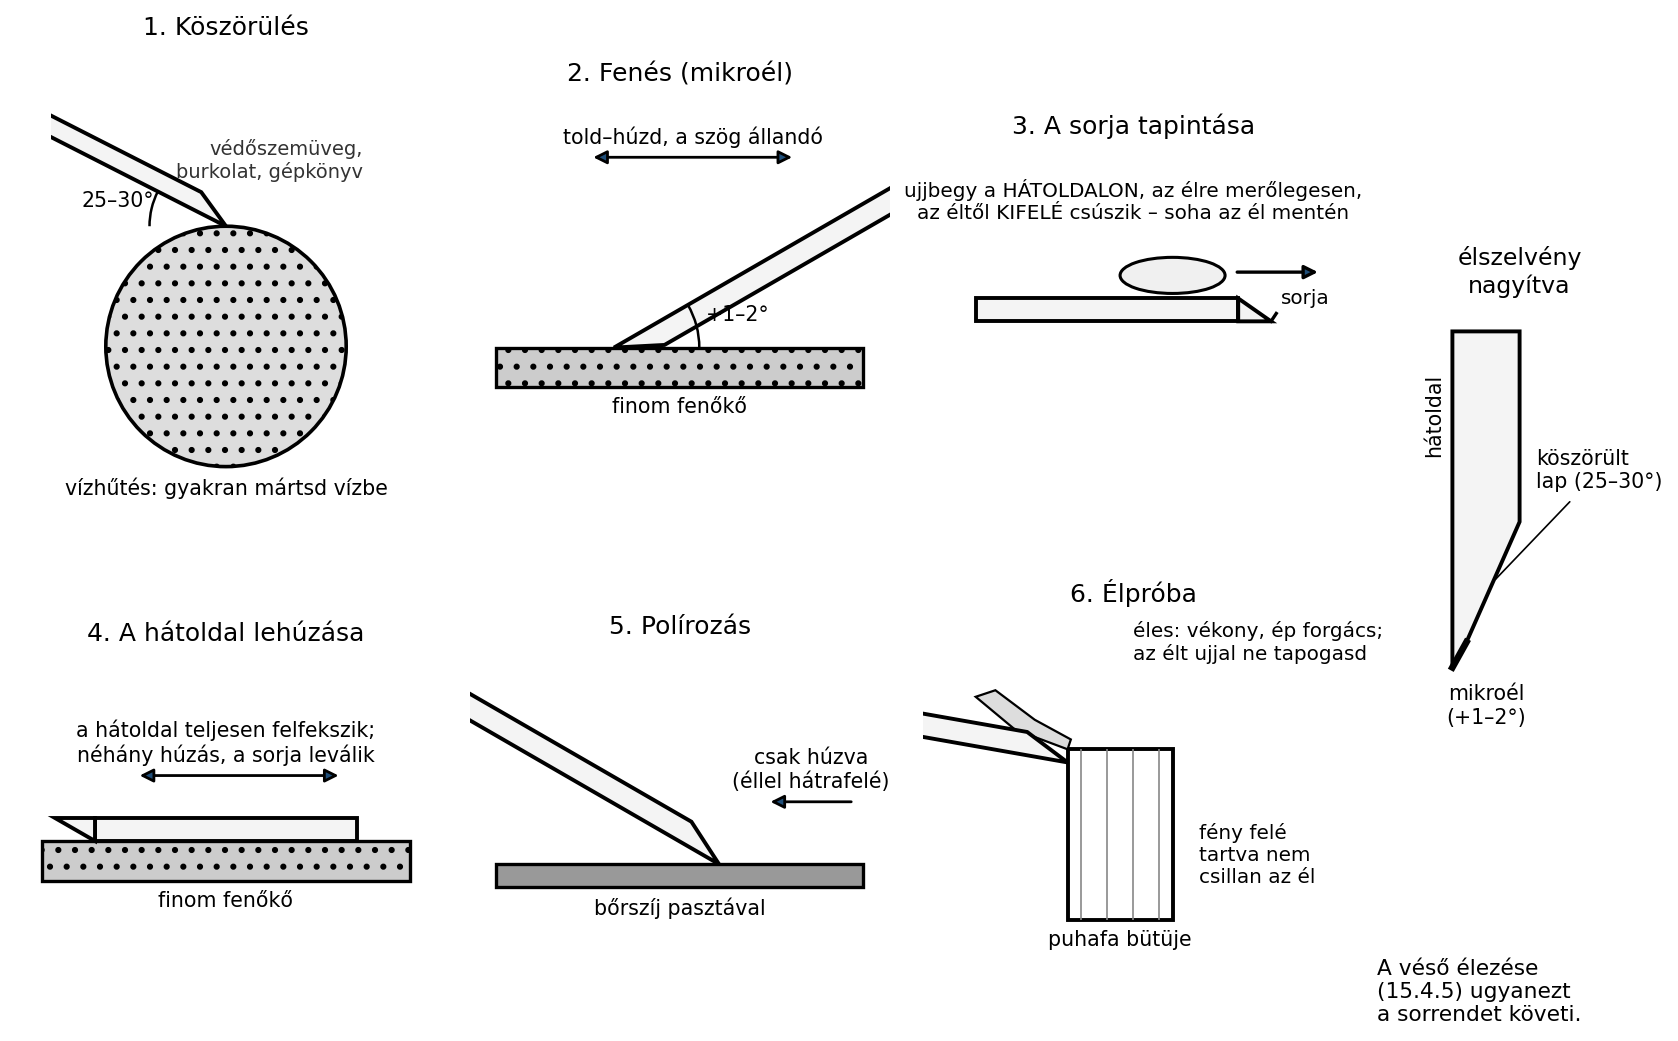
Az ábra az élezés mozdulatait mutatja: köszörülés a 25–30°-os köszörülési szögben, fenés 1–2°-kal meredekebben (mikroél), a sorja tapintása a hátoldalon az éltől kifelé húzott ujjbeggyel, a hátoldal síkra lehúzása, polírozás bőrszíjon, végül élpróba puhafa bütüjén. A jobb oldali nagyítás az élszelvényt mutatja a köszörült lappal és a mikroéllel. A véső élezése ugyanezt a sorrendet követi. A HTML-változat lépésenként játssza le a képsort.
A gyakorlat célja, hogy a tanuló megtanulja a gyalu vezetését, a testhelyzetet és a fogást, és megérezze, hogyan válik le a forgács.
Gyakorlati alapfogás. Állj a gyalulandó léc mellé; a munkadarabot a gyalupadon fogd be. A bal kezed (jobbkezeseknél) a gyalu elülső fogógombján, a jobb a fogantyún legyen. Induláskor elöl nyomj (bal kéz), középen egyenletesen, a munkadarab végén hátul (jobb kéz), hogy a gyalu orra ne bukjon le. A tolás lendületes, egész testből, nem csak karból legyen. A gyalu talpa a fa felületén marad, nem billen hátra.
Lépések:
Tipikus hiba: A tanuló a gyalu hátulját emeli meg a mozdulat végén, ezért a munkadarab vége lekerekedik, elvékonyodik. Helyes gyakorlat: a gyalutalpat a munka végéig a fán tartani, és a tolás végén a nyomást a hátsó fogantyúra áthelyezni.
Az eresztőgyalu a hosszú alkatrészek síkba hozásának alapeszköze. Használata megegyezik a simítógyaluéval, de a hosszú talp miatt a mozdulat nyugodtabb, a vezetés pontosabb kell, hogy legyen.
Lépések egy csavarodott, hosszú léc kiegyengetésére:
A gyalunyom szerepe. (Nem tévesztendő össze a 15.1-ben tanult kézjeggyel, amely az alkatrész azonosító jele.) A gyalulás során a bal kéz ugyanazt a helyet fogja a gyalutalpon, és a tolás iránya mindig a fa rostirányához igazodik. A gyalunyom (késnyom) a gyaluvas által a felületen hagyott finom, egyenletes sáv. Egyenletes, szakadásmentes gyalunyom éles vasra, állandó fogásmélységre utal. A jó gyalunyom azt mutatja, hogy a gyalu éle egyenletes, a tolás párhuzamos, és a vágásmélység állandó. A lépcsős, szakadozott gyalunyom hibára, tompa vasra vagy görbe talpú gyalura utal.
A gyalulásnál a végső cél az alkatrész pontos méretre való elkészítése, ahol a szemközti lapok párhuzamosak, az élek derékszögűek a lapokhoz. Ehhez be kell tartani a gyalulási sorrendet.
Szabály. A méretre gyalulás sorrendje: (1) bázislap, (2) bázisél, (3) vastagság, (4) szélesség. Először a nagyobb felületet (lap) munkáljuk síkra, ez a bázislap. Utána a lapra merőleges, hosszabb oldalt, ez lesz a bázisél. A bázisél pontosan derékszögben álljon a bázislaphoz. Ezután a vastagságot a bázislapról mérjük, a szélességet pedig a bázisélről.
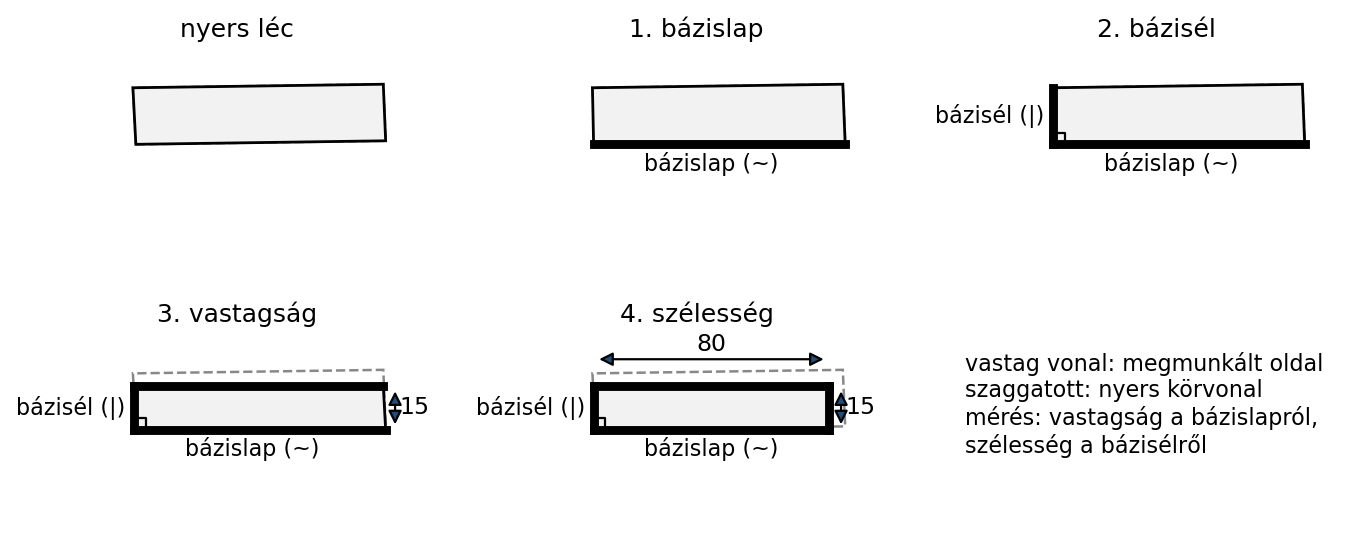
Az ábra a Technológiai lap lécének keresztmetszetét követi: a nyers, kissé szabálytalan lécből először a bázislap, majd a rá merőleges bázisél készül; a 15 mm-es vastagságot a bázislapról, a 80 mm-es szélességet a bázisélről mérjük. A vastag vonal a már megmunkált oldalt jelöli. A HTML-változatban a lépések egyenként, az ellenőrzés leírásával követhetők.
A sorrend betartása azért kötelező, mert minden további méret ettől a két bázisfelülettől függ. Ha a bázisél ferdén áll, a szélességi méret rossz lesz, és az alkatrész torzul. Továbbvitt eredmény. Ezt a sorrendet használjuk a gépi egyengető és vastagsági gyalugépeknél is (lásd Egyengető gyalugép: késtengely, késcsere, beállítás, biztonság alfejezetben), valamint a lapalkatrészek méretre szabásánál is.
Technológiai lap. Derékszögű, méretre gyalult léc készítése kézi gyalukkal.
Cél: 480 mm hosszú, 80 mm széles, 15 mm vastag fenyőléc elkészítése nyers fűrészáruból.
Anyagok, szerszámok, gépek: fenyő nyers léc, simítógyalu, eresztőgyalu, finomító gyalu, derékszög, acélvonalzó, vastagsági tolómérő, jelölőtű, gyalupad.
Gépbiztonság. Ez a művelet kézi szerszámos. Balesetveszélyes, ha a munkadarab nincs rögzítve, ha a gyalut ferdén tartod, vagy ha a vas tompa. A gyaluvas és a derékszög élét becsukható szerszámkofferban, védőtokban tárold.
Indítás előtti ellenőrzés. Győződj meg róla, hogy a gyaluvas éles, a forgácstörő csavarja rögzült, a talp sík, a gyalupad stabil.
Lépések:
A gyakorlatban sokszor görbe, csavarodott vagy vetemedett alkatrészt kell kiegyengetni. A módszer mindig ugyanaz: először a púpokat jelöld meg, majd az eresztőgyaluval fokozatosan vágd le a púpokat, amíg a felület sík nem lesz.
Lépések görbe fa egyengetésére:
Csavarodott (kitekeredett) lap egyengetése. Fektess a lap két végére egy-egy egyenes, párhuzamos élű ellenőrzőlécet, és nézz végig rajtuk: ha nem párhuzamosak, a lap csavarodott (a négy sarka nem egy síkban van). Jelöld a két átellenes magas sarkot, és ezeket gyaluld átlós irányban, amíg a két léc párhuzamos nem lesz; utána egyengesd a teljes felületet. Ha emellett a rostok is csavarodnak (csavart növés, ez fahiba, nem vetemedés), kis fogással, élesre állított vassal, közel állított forgácstörővel gyalulj.
Szabály. Ha a gyalu folyamatosan szakít, a felület pedig hullámos, először ellenőrizd a rostirányt, majd a vas élességét, a forgácstörő távolságát, végül a vágásmélységet. Legtöbbször az élesség és a forgácstörő helyzete a hiba.
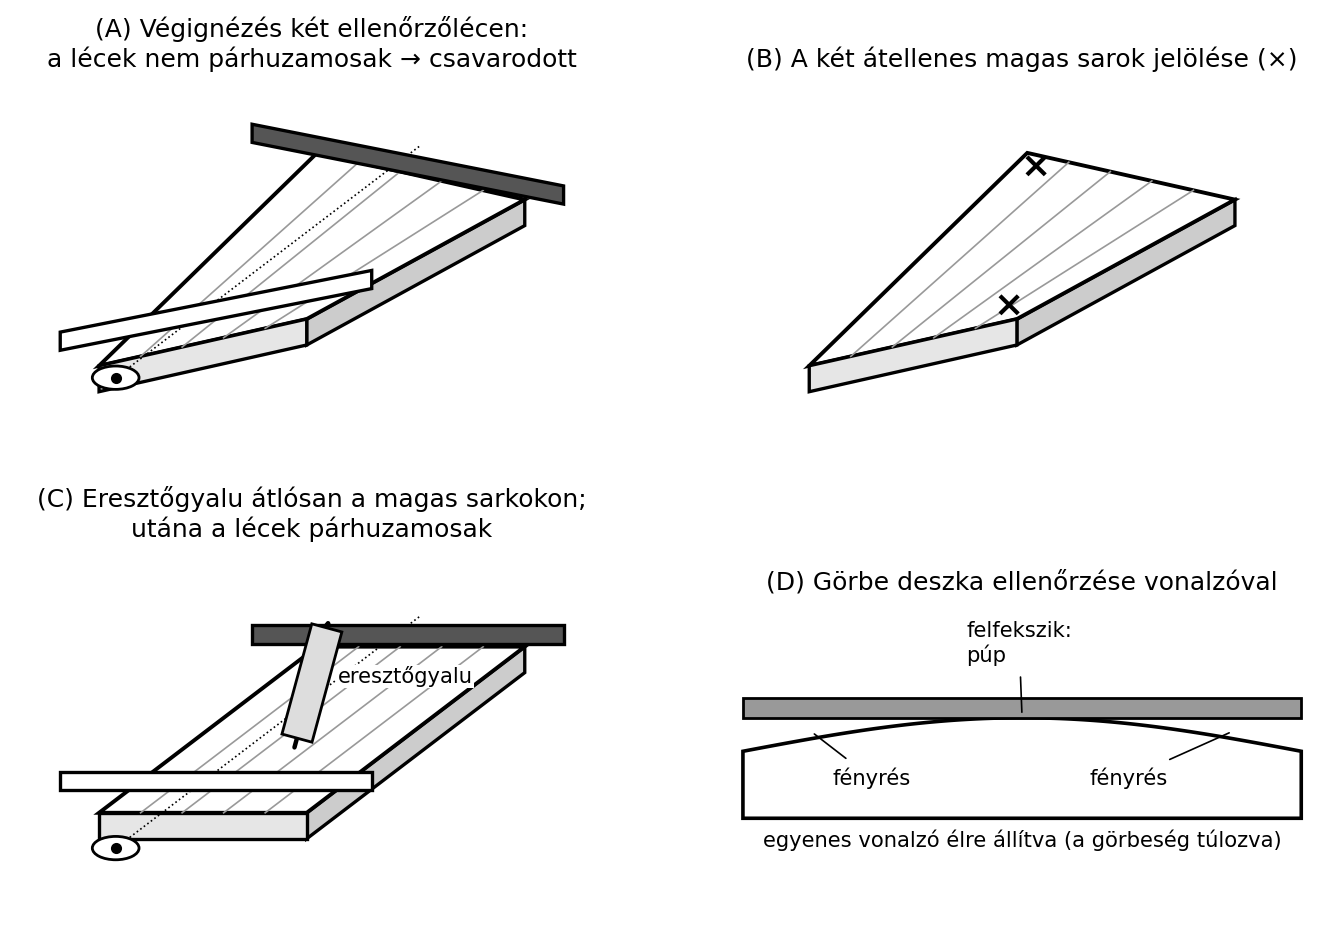
Az ábra (A) részén a csavarodott deszka két végére egy-egy egyenes ellenőrzőlécet fektettünk; végignézve a lécek felső éle nem párhuzamos (a rajzon túlozva). A (B) részen a két átellenes magas sarok jelölése látható, a (C) részen az eresztőgyalu átlósan halad a magas sarkok között, amíg a lécek párhuzamosak nem lesznek. A (D) részen a görbe deszkára élre állított vonalzó: ahol felfekszik, ott púp, ahol alatta fény látszik, ott mélyedés. A HTML-változatban a csavarodás mértéke állítható; a hosszabb ellenőrzőléc felnagyítja az eltérést.
A gyalulás minőségét mindig a felület síkossága, az élek derékszöge és a méretek pontossága adja.
Mit ellenőrzünk?
Eltérésnél mi a teendő? Ha a felület nem sík, a púpokat újra megjelöljük és gyaluljuk. Ha az él nem derékszögű, akkor a bázislapot újra ellenőrizzük, mert a hiba oka legtöbbször a bázislap nem pontosan sík volta.
Hiba: a munkadarab vége elvékonyodik,
lekerekedik.
Ok: a gyalu a vágás végén megbillen, a talp hátsó része
leemelkedik.
Helyes gyakorlat: a gyalutalpat a munkadarab végéig a fán
tartod, a tolás végén a nyomást a hátsó fogantyúra helyezed át.
Hiba: a felület hullámos, hosszirányban.
Ok: tompa vas, túl nagy vágásmélység, vagy a gyalu vas ferdén
áll.
Helyes gyakorlat: élezd a vasat, csökkentsd a vágásmélységet,
állítsd be a vasat a talppal párhuzamosan.
Hiba: a gyalu tép, szakadozik a forgács.
Ok: a forgácstörő túl messze van a vas élétől, vagy a gyalu
ellenszálas, görcsös fán dolgozik.
Helyes gyakorlat: állítsd a forgácstörőt kb. 0,2–0,5 mm-re a
vas élétől (kemény, ellenszálas fánál közelebb); ha szükséges, fordítsd
meg a munkadarabot, és a rostirányból dolgozz.
Hiba: a munkadarab oldalán a gyalu „lelép”, az él
lekopik.
Ok: a gyalu talpa nincs párhuzamos a fa felületével, vagy a
tanuló a gyalu oldalára támaszkodik.
Helyes gyakorlat: a gyalutalpat mindig a fa teljes felületére
fektesd, a tolás iránya párhuzamos a fa élével.
Egy asztalostanuló a műhelyben egy konyhai szekrényajtó keretét készítette. A keretléceket gépi gyalugépen gyalulta, de az egyik léc enyhén csavarodott maradt. A ragasztás után az ajtó vetemedett, az egyik sarka nem zárt rendesen. A tanuló visszavitte a munkát a gyalupadhoz, és kézi eresztőgyaluval, a fent leírt módszerrel kiegyengette a hibás léc bázislapját és bázisélét. A keret újraragasztása után az ajtó síkban maradt. A tanulság: a gépi munka nem helyettesíti a kézi ellenőrzést és a pontos bázisfelületek kialakítását. A kézi gyalulás a gépi hibák javításának is kulcsa.
1. feladat (A) Sorold fel a gyalufajtákat és röviden jellemezd őket!
2. feladat (A) Válaszd ki, melyik gyalutalpra igaz: a simítógyalu hosszabb, mint az eresztőgyalu? Indokold a válaszod!
3. feladat (B) Egy fenyőlécet 20 mm vastagságból kell lefaragni 15 mm-re. A bázislapod már kész. Számítsd ki, hány mm vastagságot kell eltávolítani a léc másik oldaláról, ha a vastagsági tűrés ±0,2 mm!
4. feladat (B) Leírjuk egy 600 mm hosszú, nyers fenyőléc egyik lapjának gyalulását. Sorold fel a műveleti lépéseket helyes sorrendben az eresztőgyaluval való kiegyengetésig!
5. feladat (C) A munkadarabod felülete a gyalu után hullámos, és a vas ferdén áll a talphoz képest. Mit teszel, és miért?
6. feladat (D) Készíts egy 500 mm hosszú, 60 mm széles, 12 mm vastag, egyenes lapú és élű lécet. Használj derékszöget, vonalzót, gyalukat! Rögzítsd a lépéseket és az ellenőrzési adatokat a műhelynaplódban!
Önellenőrzés – válaszok
1. feladat (A)
Simítógyalu: rövid, sokoldalú, nagyolásra és kisebb felületekre.
Eresztőgyalu: hosszú talpú, egyengetésre. Finomító: finom felületre.
Sarokgyalu: belső sarkok tisztítására. Horonygyalu: hornyok vágására.
Profilgyalu: díszítő profilok készítésére.
2. feladat (A)
Nem, a simítógyalu rövid (kb. 180–250 mm), az eresztőgyalu hosszú (kb.
500–700 mm). A hosszú talp az egyengetést szolgálja.
3. feladat (B)
Adott: kiinduló vastagság 20 mm, célvastagság 15 mm. A bázislap kész,
tehát a másik oldalt gyaluljuk. Eltávolítandó anyag:
mm. A tűrés ±0,2 mm, tehát a célvastagság 14,8–15,2 mm közé eshet. Az 5
mm-t a bázislappal szemközti oldalról kell lefaragni.
4. feladat (B)
Helyes sorrend:
1. Szemrevételezés, fényrés-vizsgálat a púpok azonosítására.
2. Púpok jelölése.
3. A munkadarab rögzítése gyalupadban.
4. Eresztőgyaluval a púpok lefaragása nagyoló, kis
vágásmélységgel.
5. Teljes felület gyalulása, amíg egyenletes, vékony forgács nem
jön.
6. Ellenőrzés fényréssel és derékszöggel.
5. feladat (C)
Először meglazítjuk a vas rögzítőcsavarját, és a vasat a talppal
párhuzamosra állítjuk. Ellenőrizzük a vas élét: ha ferde, élezéssel
helyreállítjuk. Ezután beállítjuk a vágásmélységet kicsire (0,1 mm). A
hullámos felület oka a ferde vas és/vagy a túl nagy fogásmélység,
illetve a tompa él. A javítás után a felület simára gyalulható.
6. feladat (D)
Ez egy gyakorlati feladat, a műhelynapló kitöltésére. Fontos a sorrend
betartása: bázislap, bázisél, vastagság, szélesség. Rögzítsd a használt
gyalufajtákat, a beállításokat, a mért adatokat (pl. vastagság 12,05 mm,
szélesség 60,02 mm), és a derékszög ellenőrzésének eredményét.
A kézi gyalulás a fa megmunkálásának alapművelete. A gyalufajták közül a rövid talpú simítógyalu általános célra, a hosszú eresztőgyalu egyengetésre szolgál, a finomító, sarok-, horony- és profilgyalu speciális feladatokra. A gyaluvas vágja a fát, a forgácstörő a vágás után közvetlenül megtöri a forgácsot, megakadályozva a tépést. A gyalu beállításánál a vágásmélység (nagyoláshoz kb. 0,3 mm, simításhoz 0,1 mm) és a szájnyílás hézaga határozza meg a felület minőségét. Az élezés köszörülésből és fenésből áll; az ékszög puhafához kb. 25°, keményfához kb. 30°. A méretre gyalulás kötelező sorrendje: bázislap → bázisél → vastagság → szélesség. Ez a sorrend az összes további megmunkálás alapja; a gépi gyalulásnál ugyanezt az elvet követjük. A felület ellenőrzése fényréssel, derékszöggel és a kézjegy szemrevételezésével történik. A tompa vas, a ferde vasállás, a helytelen forgácstörő-távolság és a gyalu megbillentése a leggyakoribb hibák forrása.