Statikus változat (mint a PDF-ben)
A vevő egy lapraszerelt konyhaszekrényt rendel. A bútor nem fér át a lakásajtón összeszerelve, ezért a szekrény oldalait, tetejét, alját és polcait külön csomagolják. A helyszínen csavarok, excenterek és sarokvasak segítségével kell összeszerelni a korpuszt. Ha a furatok, fészkek és nútok előkészítése pontatlan, az oldallap megfeszül, a polc berogy, az ajtó nem záródik, vagy a bútor lötyög. A tanulónak tehát olyan szerkezeti vasalással kialakított, bontható kötést kell készíteni, amelyet a helyszínen is gyorsan, megbízhatóan lehet összeállítani és szükség esetén szétszerelni.
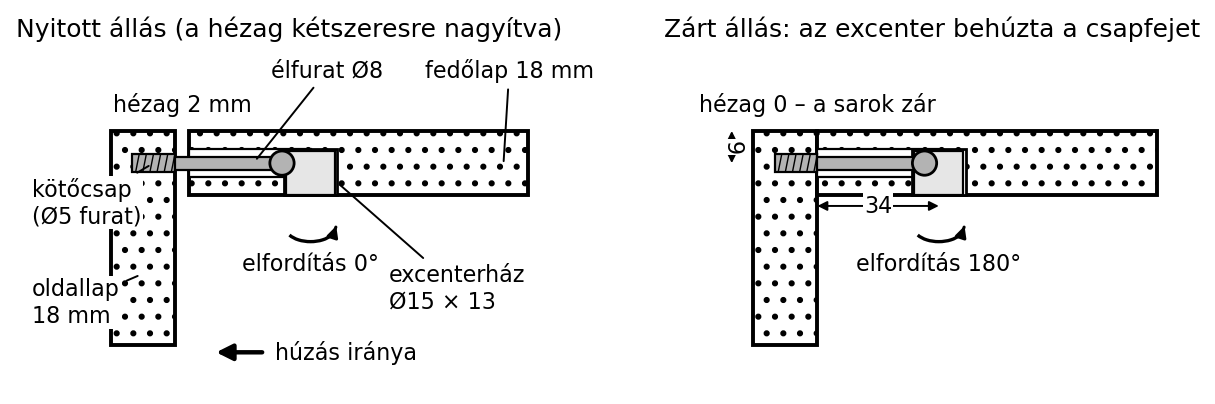
Képzelj el egy 18 mm vastag laminált forgácslapból készített szekrény oldallapját. A belső oldalon, a hátsó élhez közel egy 4 mm széles, 6 mm mély hátfalnút fut függőlegesen. Ebbe csúsztatják be a 3 mm vastag hátfalat. Az oldallap belső síkjába a felső éltől 9 mm-re kötőcsapot csavarnak. A vízszintes fedőlap síkjába, a homlokéle közelébe egy Ø15 mm-es, 13 mm mély vasalatfészek (excenterház) kerül, a fedőlap élébe pedig egy Ø8 mm-es furat vezet a fészekig. Amikor a kötőcsap feje az élfuratban a fészekig ér, az excentert elfordítjuk, és a csap fejét behúzza: az oldallap a fedőlaphoz szorul, ragasztó nélkül.
Definíció. A bontható mechanikus kötés olyan kötés, amelyben a faalapú alkatrészeket nem ragasztják össze, hanem vasalatokkal – csavarokkal, excenterekkel, menetes elemekkel, sarokvasakkal – kapcsolják. A kötés később roncsolás nélkül szétszerelhető, ha a vasalat elérhető helyen van.
Definíció. A szerkezeti vasalat olyan fémből vagy műanyagból készült készelem, amely két vagy több faalkatrész rögzítését, csatlakozását vagy elmozdulását teszi lehetővé. A szerkezeti vasalatok közé tartozik az excenteres kötő, a csavaros kötő, a sarokvas, a kampós összekötő és a feszítőpánt.
Definíció. Az excenteres kötővasalat három fő részből áll: az excenterházból (a fészekbe süllyesztett excenter-tárcsa), a kötőcsapból (csavarból) és az élfuratból, amely a házhoz vezet. A kötőcsapot az egyik alkatrész, például az oldallap síkjába csavarozzuk (közvetlenül vagy terpesztő hüvelybe). Az excenterházat a másik alkatrész, például a fedőlap síkjába fúrt Ø15 mm-es fészekbe helyezzük, a fedőlap élébe pedig Ø8 mm-es furat vezet a fészekig. Amikor az excentert elfordítjuk, a csap fejét behúzza, és az oldallapot a fedőlaphoz szorítja.
Megjegyzés. Az excenteres kötés ugyanúgy működik, mint a bútorszerelvényeknél ismert “villámgyors” korpuszkötés. Az elfordítás általában 180–270 fok; a szögállást a vasalatgyártó adatlapja adja meg (ellenőrizendő: gyártói adatlap).
Az ábra függőleges metszet a kötőcsap tengelyén át. A kötőcsap az oldallapba csavarva áll (a felső éltől 9 mm-re, a fedőlap vastagságának közepén); a szára a fedőlap Ø8 mm-es élfuratán át a Ø15 × 13 mm-es excenterházba ér, amely a fedőlap homlokélétől 34 mm-re van. Az excenter elfordításakor a csapfej a ház felé húzódik, és az 1–2 mm-es hézag megszűnik. A méretek tájékoztatók (ellenőrizendő: vasalatgyártói katalógus); a HTML-kiadásban az excenter csúszkával forgatható.
Az előző alfejezetben (például az Idegencsapos és ragasztott szerkezetek szerelése; szorítóeszközök és prések) megtanultad, hogyan készítünk ragasztott idegencsapos kötést. A bontható vasalat szintén előre megmunkált, pontos fészkeket és furatokat igényel, de ragasztó nélkül.
Szabály. A vasalatfészek mélysége határozza meg, hogy a vasalat mennyire ül be az anyagba. Egyetlen szabály: a fészekmélység = a gyártói érték (excenterháznál pl. 13 mm; hüvelyes csapnál a hüvely hossza + 0,5 mm; ellenőrizendő: vasalatgyártói katalógus). Ha túl mély, a csap feje nem ér a ház mélyéig, és a kötés lötyög vagy egyáltalán nem húz össze. Ha túl sekély, a vasalat kiáll, és az excenter nem tudja elfordulni, vagy a lap fölött megfeszül. A méretet mindig mélységütközős fúrószárral vagy mélységhatárolóval készítsd el, ne „ránézésre”.
Definíció. A vasalatfészek a faalapú lap anyagába kialakított zsákfurat, amelybe a vasalat egy részét – például az excenterházat vagy a hüvelyt – teljesen vagy részben süllyesztjük. A hátfalnút az oldallap belső felületén, a hátsó él mentén húzódó, egyenletes mélységű árok, amelybe a hátfat betolják vagy beillesztik.
Szabály. A fészek és a nút méreteit úgy kell megválasztani, hogy a vasalat vagy a hátfal pontosan illeszkedjen, de ne szoruljon, és ne is legyen túl laza. Tájékoztató hézag: a nút szélessége 0,5–1 mm-rel nagyobb a hátfal vastagságánál; a vasalatfészek átmérője 0,1–0,2 mm-rel nagyobb a hüvely külső átmérőjénél (ellenőrizendő: gyártói adatlap).
A furatok középpontjának kijelölésekor használj sablont vagy furatjelölő idomszert. A sablon biztosítja, hogy minden oldallapon ugyanoda kerüljön a fészek, így a hüvelyek és a csavarok egy vonalba esnek.
Ezt a lépéssort egy 18 mm vastag laminált forgácslapból készülő szekrény oldal és tetőlap összekötéséhez mutatom. A méretek tájékoztatók, a gyártói adatlapot mindig ellenőrizd.
Helykijelölés. Jelöld ki az oldallap belső síkján a kötőcsap helyét: a felső éltől 9 mm-re (a lapvastagság fele), a 32-es rendszer szerinti osztásban; a fedőlapon az excenterház középpontját a homlokéltől pl. 34 mm-re. Jelölőtűvel ejtsd a furatközéppontokat. – ellenőrzés: a két jelölés egy vonalban van (tájékoztató méretek; ellenőrizendő: vasalatgyártói katalógus).
Kötőcsap furata az oldallapba. Az oldallap belső síkjába fúrj Ø5 mm-es furatot (hüvelyes csapnál Ø8–10 mm-et) a gyártó szerinti mélységig. – ellenőrzés: a furat merőleges a lap síkjára, nem átfúrt.
Excenterház fészke a fedőlap síkjába. Mélységütközős forstner- vagy fészekfúróval fúrj Ø15 mm-es, 13 mm mély fészket a fedőlap síkjába, a homlokéltől 34 mm-re. – ellenőrzés: a fészek alja sík, a mélység a gyártói érték ± 0,5 mm.
Élfurat a fedőlap élébe. A fedőlap homlokélébe, a lapvastagság közepén fúrj Ø8 mm-es furatot a fészekig. – ellenőrzés: a furat az excenterház fészkének közepébe fut, merőleges az élre.
Csap becsavarása, excenter behelyezése. Csavard be a kötőcsapot az oldallapba, majd a fedőlapba tedd az excentert nyitott állásban. – ellenőrzés: az excenter szabadon forog, a csap feje az élfurat tengelyében áll.
Összeillesztés és összehúzás. Told a fedőlapot az oldallapra úgy, hogy a csap feje bemenjen az élfuratba, majd fordítsd el az excentert a megadott szögben (jellemzően 180 fok). – ellenőrzés: a két lap rés nélkül illeszkedik, az alkatrészek nem mozdulnak el.
Derékszög és síkellenőrzés. Derékszögelővel és egyenes léccel ellenőrizd a sarok derékszögét és a lapok síkját. Ha szükséges, az excentert egy fokkal engedd vissza, vagy húzd utána. – ellenőrzés: eltérés legfeljebb 0,5 mm 300 mm-en (tájékoztató).
Továbbvitt eredmény. A bontható kötés pontos szerelése és a vasalatfészkek, nútok előkészítése a későbbi, a Termék összeállítása, vasalatok szerelése és beállítása, kiegészítők alfejezetben alapfeltétel, mert ott a teljes korpuszt ezekkel a kötésekkel állítjuk össze.
Az excenteres kötő mellett gyakran használunk egyszerűbb, olcsóbb csavaros kötőket és sarokvasakat. Ezeket főleg olyan sarokkapcsolatoknál alkalmazzuk, ahol a húzóerő kisebb, vagy ahol a vasalatot látni lehet.
Definíció. A csavaros kötő (más néven csavaros sarokkötő) két félből áll: egy műanyag vagy fém testből, amelybe a csavart becsavarozzuk, és egy menetes ellendarabból (vagy anyából), amelyet a másik lapba süllyesztünk. A csavar meghúzásakor a két lap összezárul.
Definíció. A sarokvas (szögvas, könyökvas) egy L alakú, furatokkal ellátott fémvasalat. Csavarokkal rögzítjük az egyik, illetve a másik lap éléhez vagy síkjához. A sarokvas a kötésben rés nélküli, merev, de roncsolás nélkül bontható kapcsolatot ad.
Technológiai megjegyzés. A sarokvasat mindig a belső oldalon helyezzük el, hogy a csavarfejek és a vasalat ne látszódjanak. A csavar hossza úgy legyen megválasztva, hogy ne fúrja át a lapon a túloldali felületet. Tájékoztató szabály: a csavar hossza legalább a vasalatvastagság plusz a lap vastagságának 50–70 %-a legyen, de ne érje el a szemközti felületet (ellenőrizendő: csavargyártói adatlap).
A csavaros kötőknél is elengedhetetlen az előfúrás. Forgácslapnál a csavar magja élesen kiszakíthatja az élet vagy a felületet, ha nem fúrunk elő. Az előfúrás átmérője fafajtól függ: keményfában kb. a csavar magátmérője, puhafában és forgácslapban a magátmérő 70–90 %-a (ellenőrizendő: csavargyártói táblázat); pl. 4 mm-es csavarnál (magátmérő kb. 2,5 mm) forgácslapban 1,8–2,3 mm; mélysége megegyezik a csavar menethosszával.
A helyes furat- és nútgeometria azon múlik, hogy milyen szerszámot használunk.
Hátfalnút készítése. A hátfalnútot leggyakrabban élmarógéppel vagy asztalos marógéppel (alsómaróval) készítjük egyenes horonymaróval. A marógépet egyenes vonalú, hátsó él mentén vezessük. A nút mélységét mélységhatárolóval állítsuk. Tájékoztató méret 18 mm vastag oldallapnál: nút szélesség 4 mm, mélység 6 mm; a nút a hátsó éltől 6 mm-re kezdődik. A nút alja legyen egyenletes, a sarkai élesek, mert a hátfal ebbe csúszik be.
Vasalatfészek készítése. A vasalatfészket leggyakrabban oszlopos fúrógéppel vagy kézi fúrógéppel, illetve forstner- vagy fészekfúróval készítjük. Az excenterházhoz általában Ø15 mm-es fészek kell 13 mm mélyen, a hüvelyes csaphoz Ø8–10 mm-es furat, de ez a vasalattól függ (ellenőrizendő: vasalatgyártói katalógus). A fúrófordulatot a fúrószár gyártója adja; általában 1500–3000 min⁻¹ forgácslapnál (ellenőrizendő).
A vasalatfészek középpontja kritikus: ha a hüvely és a csavar középpontja nem esik egy vonalba, az excenter nem tudja a csavart megfogni. Használj furatjelölőt vagy furatsablont. A jelölésnél a rajz szerinti méreteket mm-ben, a szélektől mérve kell felvinni.
A pneumatikus kisgépek – tűzőgépek, szegelőgépek, kapocsgépek – sűrített levegővel működnek. A szerelésben elsősorban ragasztott kötések ideiglenes kiegészítésére használjuk őket, például a hátfal rögzítésére kapcsokkal, vagy furnér és vastag élzáró léc leszorítására, amíg a ragasztó köt.
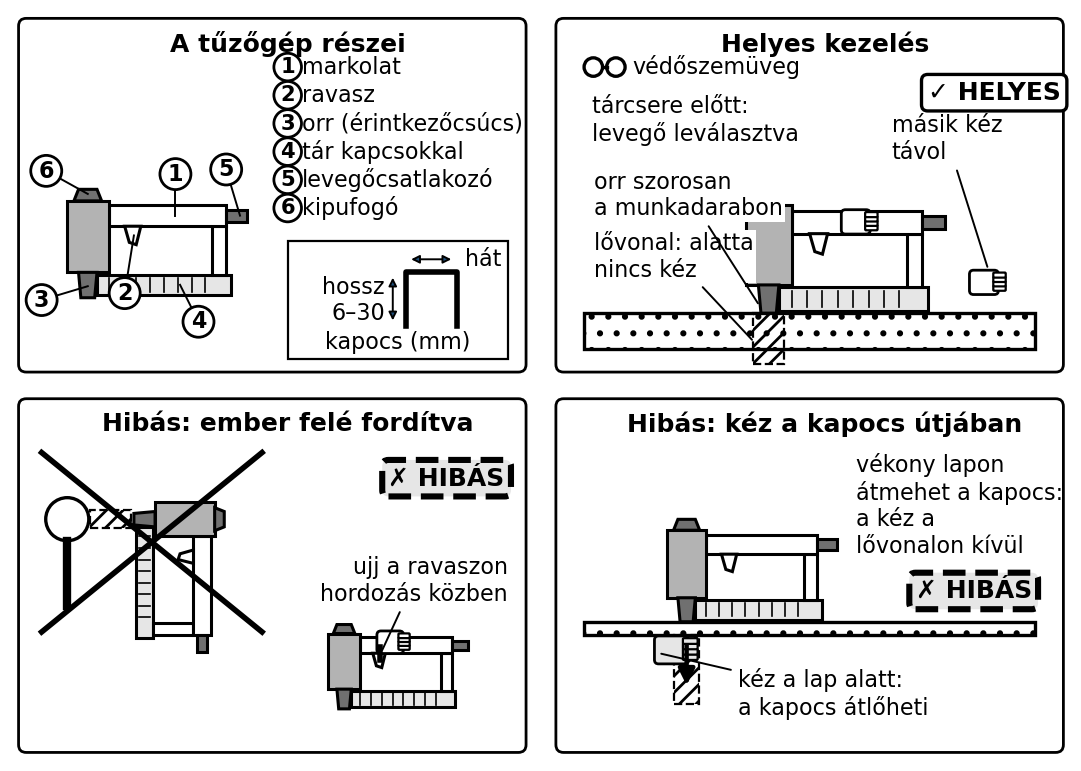
Definíció. A pneumatikus tűzőgép (kapocsgép) olyan kézi kisgép, amely sűrített levegővel egy acélkapcsot vagy tűzőszeget gyorsan a munkadarabba lő. A kapocs hossza jellemzően 6–30 mm, a fajtája a gép típusától függ (ellenőrizendő: gépkönyv).
Gépbiztonság. A pneumatikus tűzőgépet csak azután használd, ha megtanultad a gépkönyv szerinti kezelését. A gépet soha ne irányítsd ember felé; az orrát mindig a munkadarab szorosan érintse; tilos a kikapcsolt biztosítóval, leszerelt védővel működtetni. Viselj védőszemüveget, mert a kapocs elpattanhat vissza. A levegőcsatlakoztatás előtt győződj meg arról, hogy a tár betöltése után a gép nem sül el véletlenül. A gép a ravasz elengedésével nem azonnal áll le, ezért a kezedet tartsd a lővonalon kívül.
Alkalmazási példa. A hátfalnút előkészítése után a hátfalat nem ragasztjuk, csak csavarozzuk vagy szegeljük. Mivel a hátfalbetét 3 mm vastag, vékony, nem szabad erős kapcsot belőni. A nútba csúsztatott hátfalat nem tűzzük (az él nem tűzhető). A ráütött (falcolt) hátfalat 8–10 mm-es keskeny kapoccsal, 100–150 mm-enként a korpusz hátsó élére tűzzük. Ha a kapocs a hátfalon kívülre kerül, meglátszik, és a hátfal nem zárul.
A szerkezeti vasalatok a bútoron belül rögzítenek, de sokszor az asztalosnak falra, padlóra vagy mennyezetre is kell szerelni – például felsőszekrényt, polcot, fogast. Ennek alapjait később a Rögzítéstechnika: falba, padlóba, mennyezetre alfejezet tárgyalja részletesen. Itt annyit említsünk: a rögzítéshez az alapanyag típusa, a teher nagysága és a csavar becsavarási mélysége dönt. Gipszkartonba, tömör téglába, betonba más-más tiplit (dübelt) kell használni. A csavart mindig legalább 30–50 mm-re kell a falba engedni, de a pontos érték a gyártói adattól és a tehertől függ (ellenőrizendő: rögzítéstechnikai gyártói katalógus).
Technológiai lap. Termék: lapraszerelt szekrény oldallapjának hátfalnútja és excenteres vasalatfészke; alkatrész: 18 mm vastag laminált forgácslap, 500 × 720 mm-es oldallap.
Cél: a hátfal és a tetőlap csatlakozásához szükséges nút és fészek elkészítése, a vasalat behelyezése.
Anyagok: 18 mm forgácslap, excenteres kötővasalat (Ø15 mm-es excenterház, kötőcsap; minta), 3 mm-es hátfal 4 × 6 mm-es nútban, szükség esetén kapcsok.
Gépek, szerszámok: élmarógép 4 mm-es egyenes horonymaróval, oszlopos fúrógép Ø15 mm-es forstner- vagy fészekfúróval, mélységütközővel, kézi csavarozó, kalapács, derékszög, tolómérő, pneumatikus tűzőgép.
Gépbiztonság. A marógép és a fúrógép forgó szerszámát csak leállított, áramtalanított állapotban szabad beállítani. Védőburkolat nélkül ne marj, ne fúrj. A munkadarabot mindig fogd le vagy rögzítsd szorítóval. A kapocsgépet a fenti Gépbiztonság szabályai szerint használd.
A művelet lépései:
Dokumentálás: a gyártási naplóban jelöld a felhasznált vasalat típusát, a furatmélységeket és a tűzést.
A bontható kötésnél az alábbiakat ellenőrizd; a tűrések tájékoztatók.
Ha eltérést találsz, a javítás módja a hibaelemzésnél szerepel.
Kiszakadt furat. Oka: túl nagy fúrószár, túl magas fordulatszám, vagy a fúrószár nem éles; a forgácslap rétege széttöredezik. Helyes gyakorlat: éles, a hüvely méretéhez illeszkedő fúrószár; mérsékelt fordulatszám; a munka alatt a lapot merev alapra fektessük.
Túlhúzott csavar. Oka: a csavarfejet vagy az excentert túlzott erővel húzzuk meg, így a menet kiszakad, a csavar törötten vagy a lap élén túl áll. Helyes gyakorlat: csak addig húzza, amíg a hézag megszűnik; ezután ne erőltessük.
A hüvely nem a megfelelő mélységben ül. Oka: a fészek túl mély vagy túl sekély. Tünet: az excenter nem éri el a csavart, vagy a lap fölött megfeszül. Helyes gyakorlat: mélységütközős fúrás, mélységmérés után beütés.
Az excenter nem zár. Oka: a csavar középpontja nincs egy vonalban a hüvely középpontjával; az excenter nem az elfordulási tartományban áll. Helyes gyakorlat: furatsablon használata; az excentert a hüvellyel szembefordítva állítsuk.
Hátfalnút szakadozott. Oka: életlen maró, túl gyors előtolás, a marógép rezeg. Helyes gyakorlat: éles, kétélű horonymaró, egyenletes előtolás, a lap rögzítése.
Tünet. Egy konyhaszekrény összeszerelésekor a tetőlap az oldallaphoz képest 2 mm-rel kijjebb áll, és a sarokrésben rés látszik. A vevő szerint a szekrény „ferde”.
Lehetséges okok. (1) Az excenterház fészke túl mély, ezért az excenter nem éri el a csap fejét. (2) Az élfurat a fedőlapban nem merőleges. (3) Az excenter nincs a csap feje mögé helyezve, csak ferdén áll.
Vizsgálat. Szétszerelés után a fészek mélységét mérjük: az excenterház előírt fészekmélysége 13 mm, a mért mélység 15 mm. A ház tehát 2 mm-rel mélyebbre süllyedt, mint kellene. A fedőlap élfurata merőleges, rendben. A fészek alját benyomott fapor és sérült forgácslapréteg borítja.
Valódi ok. A fúrásnál a mélységütköző lecsúszott, ezért a fészek alja 2 mm-rel mélyebbre került. A csap feje nem érte el az excenter fogóját, az excenter csak „üresen” fordult, nem húzta össze a lapokat.
Javítás. A fészek alját tisztítsuk ki, majd egy vékony, 2 mm-es keményfából vagy műanyagból készült alátétet ragasszunk a ház alá. A házat újra beültetve az excenter már eléri a csap fejét, és a kötés összehúzódik. Ha a fészek túl sekély, akkor óvatosan mélyítsük kézi süllyesztő fúróval, de ne lépjük túl a mélységet.
Megelőzés. A fúrógép mélységütközőjét minden munka előtt ellenőrizd; az első fúrás után mérd meg a fészket; a hüvely próbaillesztését a fészek aljára való beütés előtt végezd el.
1. feladat (A) Írd le, mi a különbség az excenteres kötő és a hagyományos sarokvas között; miben bontható mindkettő?
2. feladat (A) Egy 18 mm vastag laminált lap élébe 4 mm névleges átmérőjű csavart csavaroznak. Mekkora legyen az előfúrás átmérője (forgácslapban a magátmérő 70–90 %-a; a 4 mm-es csavar magátmérője kb. 2,5 mm) és mélysége, ha a csavar menethossza 20 mm? (Tájékoztató adat az előfúrási szabályhoz.)
3. feladat (B) Adatok: az oldallap 18 mm vastag, a hátfalvastagság 3 mm. A nút szélessége 4 mm, mélysége 6 mm. Számold ki, mekkora marad az oldallap anyaga a nút alatt, ha a nút a 18 mm-es lap vastagságában fut? Rajzold le metszetben (szöveges rajzleírás) a nút helyzetét a lap élétől való távolsággal.
4. feladat (B) Egy 8 mm átmérőjű, 2 élű horonymaróval nútot marsz felsőmarón, amelynek legnagyobb fordulatszáma 24 000 min⁻¹. Az ajánlott forgácsolási sebesség m/s (tájékoztató), a fogankénti előtolás mm. Számítsd ki a fordulatszámot ( m/s-ban, mm-ben, min⁻¹-ben), majd a gép korlátja miatt a tényleges forgácsolási sebességet és az előtolási sebességet (). Ellenőrizd a nagyságrendet.
5. feladat (C) Mi a hiba egy olyan furatkiosztásban, ahol az excenterház fészkének középpontja a fedőlap homlokélétől 34 mm-re van, az oldallapon a kötőcsap tengelye viszont az élfurat tengelyétől 2 mm-rel oldalra esik? Magyarázd el, miért nem zár az excenter! Mit lehetne tenni a furatkiosztás javítására?
6. feladat (D) Gyakorlati feladat: egy 18 mm vastag forgácslap oldallapot készítesz. Rajzold le a hátfalnút és az excenteres vasalatfészket metszetben (szöveges rajzleírás), add meg a méreteket, a nút mélységét, a fészek átmérőjét és mélységét. Készíts egy rövid technológiai lépéssort a fúráshoz és maráshoz, beleértve a fészek mélységének ellenőrzését is.
Önellenőrzés – válaszok
1. feladat megoldása. Az excenteres kötő három részből áll, és a csavar + hüvely + excenter húzza össze a két lapot; a sarokvas egy L alakú lemez, amelyet csavarokkal rögzítünk a két laphoz. Mindkettő bontható, mert csavarozással rögzít, ragasztó nélkül eltávolítható.
2. feladat megoldása. Előfúrás átmérője a magátmérő 70–90 %-a: 2,5 mm × 0,7–0,9 ≈ 1,8–2,3 mm; tehát 2 mm-es fúró (jellemzően). Mélység a menethosszal megegyező: 20 mm. Fontos: előfúrni a csavar magja mentén, mélységütközővel.
3. feladat megoldása. A nút a 18 mm-es lap vastagságában fut, de az oldallap hátulsó belső felületén, nem a vastagságban teljesen át. A nút vágási mélysége 6 mm, ezért a nút alatt maradó anyag vastagsága: 18 mm – 6 mm = 12 mm. A nút a lap hátsó éle felé, attól 6 mm távolságra, 4 mm széles, 6 mm mély. (Metszetrajz: vastag vonal a lap, balra a hátsó él, jobb oldalon a belső felület; a nút téglalapja 4 × 6 mm, a hátsó éltől 6 mm-re beljebb.)
4. feladat megoldása. mm, m/s, mm, . Elméleti fordulatszám: min⁻¹. A felsőmaró legfeljebb 24 000 min⁻¹-t tud, ezért min⁻¹. A tényleges forgácsolási sebesség m/s. Az előtolási sebesség mm/min m/min. Ellenőrzés: a 10 m/s kisebb az ajánlottnál, ezért óvatosabb előtolás vagy többlépcsős marás javasolt (ellenőrizendő: marószár gyártói adatlapja és gépkönyv).
5. feladat megoldása. A hiba az, hogy az élfurat/excenterház és a kötőcsap tengelye nem esik egy vonalba. A 2 mm-es eltérés miatt a csap feje nem az élfurat közepén megy be a házba, az excenter elfordításakor nem tudja megfogni, ezért a kötés nem zár, vagy a lapok elferdülnek. Javítás: furatsablonnal új, egyező helyre kell fúrni a csapfuratot; kis eltérésnél a csap helyzete a gyártó szerint állítható, vagy hüvelyes csappal korrigálható.
6. feladat megoldása. Rajzleírás metszetben: a 18 mm vastag oldallap belső felülete függőleges; a hátfalnút téglalapja 4 × 6 mm, a hátsó éltől 6 mm-re. A vasalatfészek (excenterház) a fedőlap síkjában: Ø15 mm, 13 mm mély, a fedőlap homlokélétől 34 mm-re; az élfurat Ø8 mm a fészekig. A kötőcsap az oldallap belső síkjába csavarodik, a felső éltől 9 mm-re. A fészek alja merőleges, alatta 5 mm anyag marad (18 mm – 13 mm). Technológiai lépéssor: jelölés, a nút marása élmarógéppel, a fészek fúrása mélységütközős Ø15 mm-es fúróval, az élfurat fúrása, a kötőcsap becsavarása az oldallapba, összeszerelés excenterrel, derékszög-ellenőrzés.
A vasalatos és bontható mechanikus kötések a bútoripar mindennapjai: lapraszerelt szekrények, asztalok, polcok összeállítását teszik lehetővé ragasztó nélkül. Az excenteres kötővasalat – excenterház, excenter és kötőcsap – az egyik leggyakoribb megoldás: az excenterházat a fedőlap síkjába fúrt fészekbe, a kötőcsapot az oldallap síkjába csavarozzuk, majd az excenter elfordításával a két lapot összehúzzuk (a csap feje az élfuraton át a házba ér). A csavaros kötők és sarokvasak egyszerűbb kapcsolatot adnak, de előfúrást és megfelelő csavarhosszt igényelnek. A hátfalnút és a vasalatfészek méretei kritikusak; a mélység és a középpont egy vonalba esése dönti el a kötés szilárdságát. A pneumatikus tűzőgépet csak betanítottan, védőszemüvegben, a gépkönyv szerint használjuk. A tipikus hibák – kiszakadt furat, túlhúzott csavar, rossz mélység – előfúrással, mélységütközővel, sablonnal és éles szerszámokkal megelőzhetők. Továbbvitt eredmény. A bontható kötés pontos furat- és nútgeometriája alapfeltétele a termék teljes összeállításának, vasalatok későbbi szerelésének és beállításának a Termék összeállítása, vasalatok szerelése és beállítása, kiegészítők alfejezetben.