Statikus változat (mint a PDF-ben)
Hétfő reggel van a műhelyben. A megrendelő konyhaszekrényét pénteken kell beszerelni. Az asztalon ott sorakoznak az alkatrészek, de az egyik ajtólap sarkán a pác foltos, a fiókoldalon három furatról hiányzik a sorjamentesítés, az egyik korpuszoldal pedig 1 mm-rel rövidebb a rajzon megadott méretnél.
Ha ezt csak a helyszínen, szerelés közben vesszük észre, az anyag-, idő- és hírnévveszteség. Ha viszont még a műhelyben, szerelés előtt átvizsgáljuk a készletet, a hibák javíthatók vagy az alkatrész újragyártható, mielőtt a termék elhagyja a műhelyt.
Ebben az alfejezetben megtanulod, hogyan kell a szerelésre váró alkatrészeket méret, derékszög, furatkép, felület és élzárás szempontjából ellenőrizni, és hogyan kell az eltéréseket egyértelműen dokumentálni.
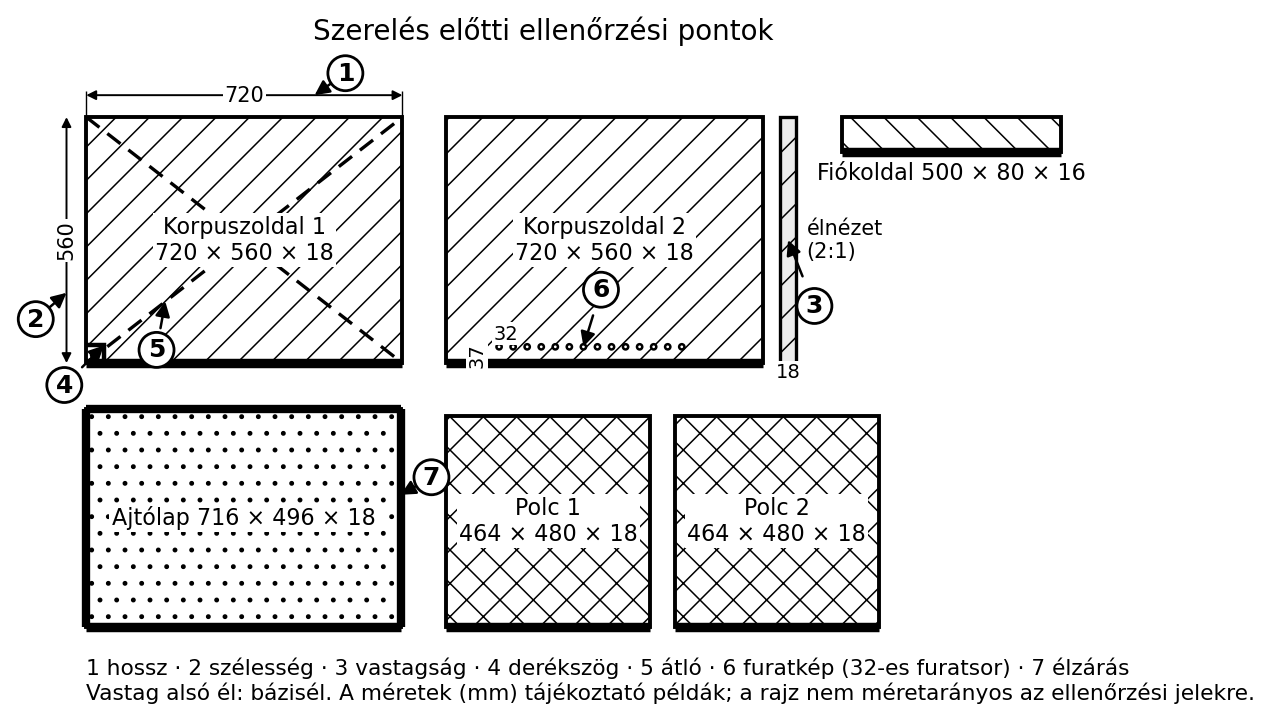
A rajzon két korpuszoldal (720 × 560 × 18 mm), egy ajtólap (716 × 496 × 18 mm), két polc (464 × 480 × 18 mm, az ajtóhoz tartozó kb. 500 mm széles korpuszból) és egy fiókoldal (500 × 80 × 16 mm) látszik; a vastagított alsó él a bázisél. A méretek tájékoztató példák. Az interaktív változatban a számokra kattintva megjelenik a mérőeszköz és a tájékoztató tűrés.
Definíció. A szerelés előtti alkatrész-ellenőrzés az a bejövő vagy gyártásközi ellenőrzési művelet, amelyben a szerelésre váró alkatrészkészlet minden darabját összevetjük a rajz, a szabásjegyzék és a műszaki leírás adataival, és döntünk arról, hogy az alkatrész szerelhető, javítható vagy selejt.
Szabály. Az ellenőrzés szempontjai mindig a rajz–anyag–művelet hármasból indulnak ki: a rajz adja a méreteket és tűréseket, az anyag adja a megmunkálási tulajdonságokat, a művelet adja a megmunkálás nyomait és hibalehetőségeit.
Szabály. Méretet mindig báziséltől vagy bázislaptól mérünk, nem a szomszédos éltől sorozatban. Ha minden furatot az előzőtől mérnénk, a hibák összeadódnak. A bázisélt a rajzon általában vastagított vonallal vagy jelöléssel adják meg; ha nincs jelölve, a legpontosabban megmunkált, derékszögű él a bázisél.
Definíció. A tűrés a megengedett eltérés a névleges (rajzon megadott) mérettől. A faipari alkatrészeknél a tűrést a gyártási dokumentáció vagy a vevői szerződés adja meg. Tájékoztató gyakorlati értékek: a nem illesztett méreteknél tömörfánál gyakran ±0,5 mm, illesztett méreteknél (pl. csap, fészek, furatátmérő) ±0,2 mm (ellenőrizendő: a konkrét termékre előírt tűrés). A tűrés nélküli „pontosan” követelés hibás, mert minden megmunkálásnak van eltérése.
Szabály. Az ellenőrzés eredményét mindig dokumentálni kell. A dokumentálatlan ellenőrzés olyan, mintha meg sem történt volna: a hibák utólag nem követhetők, a javítás elmaradhat, a reklamációban nincs bizonyíték.
A szerelés előtti ellenőrzéshez a műhely alapvető mérőeszközei szükségesek:
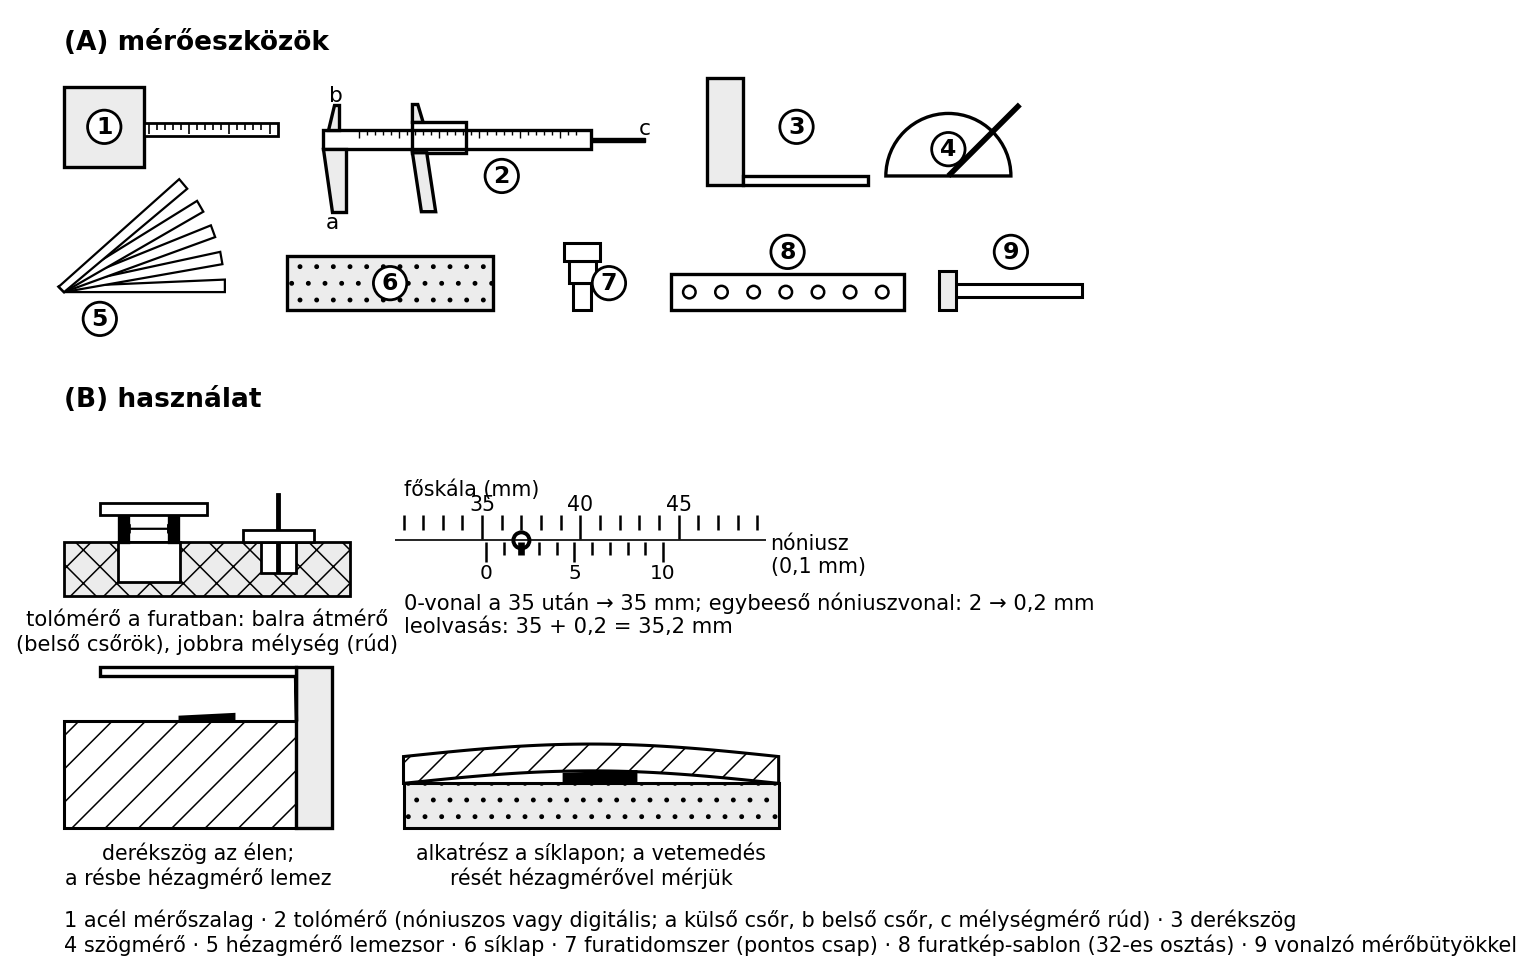
A nóniusz leolvasása: az egész millimétert a nóniusz 0-vonala előtti főskálavonalról, a tizedet arról a nóniuszvonalról olvassuk le, amely egybeesik egy főskálavonallal (a példában 35 mm + 0,2 mm = 35,2 mm).
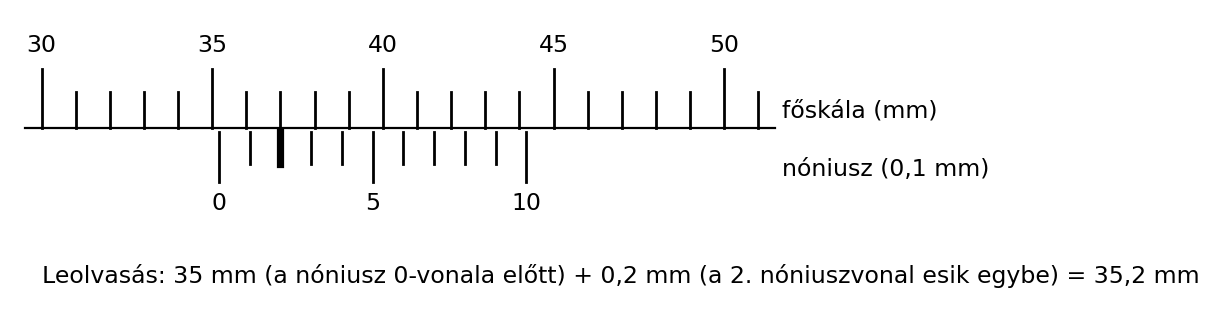
Az interaktív nóniusz-gyakorlóban több feladat közül választhatsz; előbb olvasd le a méretet, majd kapcsold be a „leolvasás mutatása” jelölőt.
Megjegyzés. A mérőeszközöket rendszeresen kalibrálni vagy hitelesíttetni kell (ellenőrzendő a gyakoriság, jellemzően évente, illetve ütés vagy sérülés után). A sérült, görbe derékszöggel vagy kopott mérőszalaggal mért érték hamis.
Eljárás.
Kidolgozott példa. Egy fiókoldal rajza szerint a kész méret: hossz 500 × szélesség 80 × vastagság 16 mm. A megadott tűrés: hosszra ±0,5 mm, szélességre ±0,3 mm, vastagságra ±0,2 mm (tájékoztató értékek). A tolómérős ellenőrzés (0,1 mm leolvasás). A mérőeszköz leolvasási pontossága legyen legalább a tűrés tizede–ötöde: ±0,3 mm-es tűréshez tolómérő kell, mérőszalag nem.
| Méret | Névleges (mm) | Mért (mm) | Eltérés (mm) | Tűrés (mm) | Értékelés |
|---|---|---|---|---|---|
| Hossz | 500,0 | 500,3 | +0,3 | ±0,5 | szerelhető |
| Szélesség | 80,0 | 80,4 | +0,4 | ±0,3 | javítandó |
| Vastagság | 16,0 | 15,9 | –0,1 | ±0,2 | szerelhető |
A szélesség 0,1 mm-rel a tűréshatáron túl van. A javítás: csiszolással valószínűleg nem érdemes, mert a fiók futófelületének párhuzamossága sérülhet; helyesebb új alkatrészt vágni, vagy ha a szerkezet engedi, a fészekméretet igazítani (ellenőrizendő: a gyártási utasítás szerint).
Eljárás.
Megjegyzés. A derékszög belső élét ne használjuk, ha az élek letörtek vagy sorjásak; ilyenkor a szögmérőt kissé beljebb helyezzük, és a felületre fektetjük.
Szabály. Egy négyszögletes alkatrész akkor derékszögű, ha a két szemközti csúcsot összekötő átlók hossza egyenlő. Kereteknél, ajtólapoknál, fiókoknál, korpuszoknál az átlómérés a derékszögűség legérzékenyebb gyors vizsgálata.
Számítás. Egy 800 × 1000 mm-es szekrényajtó esetén az átló névleges hossza:
Ha a mért két átló és , az eltérés . Ha a tűrés például az átlók különbségére legfeljebb (tájékoztató érték), akkor az ajtó nem szerelhető, mert a keret paralelogrammává torzult. Ilyenkor meg kell keresni, melyik él nem derékszögű, és a csapozást vagy a keretbetétet igazítani, vagy új alkatrészt készíteni.
Definíció. A furatkép az alkatrészen lévő furatok összessége: átmérő, mélység, pozíció a báziséltől, egymástól mért távolság.
Eljárás.
Megjegyzés. A furatkép hibája a vasalat beépítésekor okoz gondot: a zsanér ferdén áll, a fióksín nem párhuzamos, a kötővasalat nem húz. A furatkép ezért gyakran kritikus jellemző, vagyis szigorúbb tűréssel ellenőrzendő.
Eljárás.
Figyelem. A felületi hibák összeszerelt állapotban már nehezen javíthatók. A szerelés előtti ellenőrzés célja, hogy minden alkatrész „lakkozásra kész” vagy „szerelésre kész” állapotban legyen.
Definíció. Az ellenőrzőlap egy olyan dokumentum, amely rögzíti az alkatrész azonosítóját, a vizsgált jellemzőket, a mért értékeket, a tűrést és az ellenőrzés eredményét. A hibajegyzék az eltéréseket listázó dokumentum, amely az intézkedést is tartalmazza. A fotó a hiba vizuális bizonyítéka.
Szabály. A dokumentáció legyen visszakövethető: az ellenőrző személy, a dátum, a rajz- és tételszám szerepeljen rajta. A javítási javaslat konkrét legyen: „csiszolással 0,3 mm-t eltávolítani a báziséltől” ne „javítandó”.
Példa ellenőrzőlap-kivonat.
| Tétel | Megnevezés | Rajz-szám | Vizsgált jellemző | Névleges (mm) | Mért (mm) | Eltérés (mm) | Tűrés (mm) | Döntés | Javaslat |
|---|---|---|---|---|---|---|---|---|---|
| 3 | Fiókoldal bal | SZK-03 | hossz | 500,0 | 500,3 | +0,3 | ±0,5 | szerelhető | – |
| 3 | Fiókoldal bal | SZK-03 | szélesség | 80,0 | 80,4 | +0,4 | ±0,3 | javítandó | csiszolás vagy újra vágás |
| 5 | Ajtólap | AJT-05 | átlókülönbség | 0,0 | 2,2 | 2,2 | 1,0 | selejt | új ajtólap |
A táblázat tájékoztató értékeket mutat; az oszlopok értelemszerűen bővíthetők.
Szabály. A fényképet oda kell tenni a mérőeszköz mellé, hogy a hiba nagysága látható legyen (pl. hézagmérő a résben, tolómérő a méretnél). A fotófájl neve utaljon a tételszámra és a dátumra.
Technológiai lap.
Lépések:
Minőségellenőrzés. A szerelés előtti ellenőrzés során a mérőeszközök mellett a bázisél–bázislap elv betartása a legfontosabb. A mért jellemzők átvételi tűrése a gyártási dokumentációból származzon. Jellemző ellenőrzési gyakorlat:
Ha eltérést találsz, a hibajegyzékbe kerül, és a szerelés csak a javítás utáni újbóli ellenőrzés után folytatódhat.
Hiba. A szerelő csak szúrópróbaszerűen mér, és a
hibát nem veszi észre.
Ok: időhiányra hivatkozás, nem megfelelő ellenőrzési
sorrend.
Helyes gyakorlat: a teljes készletet mérni kell; a
szúrópróba csak előzetes gyors vizsgálatra való.
Hiba. A furatképet a rossz éltől mérik, ezért a
vasalat ferdén áll.
Ok: a bázisélt nem jelölték meg, vagy a sorozatmérésben
az előző furattól indultak.
Helyes gyakorlat: a rajzon rögzített báziséltől
mérjünk; sablonnal ellenőrizzünk.
Hiba. A hibás alkatrészt nem dokumentálják, hanem
„menet közben” megpróbálják javítani, így a hiba elveszik, és a szerelés
később kudarcot vall.
Ok: hiányos ellenőrzőlap, nincs hibajegyzék.
Helyes gyakorlat: minden eltérést írásban rögzíteni,
fényképezni.
Hiba. A derékszöget csak szemre ellenőrzik, és az
átlót nem mérik.
Ok: a derékszög használata körülményes, a mérőszalag
lecsúszik.
Helyes gyakorlat: az átlómérés gyors, egyetlen számmal
jellemzi a derékszög-hibát.
Valós eset. Egy beépített gardróbszekrényt gyártó kis műhely a helyszíni szerelés előtt nem ellenőrizte a korpuszoldalak hosszát. A szerelés során kiderült, hogy az egyik oldal 2 mm-rel rövidebb, ezért a felső párkány nem illeszkedett szorosan a falhoz, és a bútor billegős lett. A helyszínen a szerelő csak ideiglenes alátéttel tudta megoldani, ami a megrendelő reklamációjához vezetett. A tanulság: ha a műhelyben a szerelés előtt ellenőrizték volna a darabot átlóméréssel és hosszméréssel, a hiba kiderült volna. A valódi hiba nem a hiányzó 2 mm volt, hanem a hiányzó ellenőrzés és dokumentálás.
A válaszokat a Megoldások szakasz elején találod.
1. feladat (A). Sorold fel a szerelés előtti alkatrész-ellenőrzés legalább öt mérési/ellenőrzési szempontját, és mindegyikhez nevezz meg egy mérőeszközt.
2. feladat (A). Egy polc rajza szerint a kész méret 800 × 300 × 18 mm, a tűrés hosszra ±0,5 mm, szélességre ±0,4 mm, vastagságra ±0,3 mm. Mért adatok: 800,6 mm; 300,3 mm; 18,2 mm. Mely jellemzők szerelhetők, melyek javítandók vagy selejtek? Indokold a döntésed.
3. feladat (B). Készíts ellenőrzőlap-táblázatot egy ajtólapra (névleges méret 720 × 496 × 18 mm, tűrések: hossz ±0,4, szélesség ±0,4, átlókülönbség 1,0 mm, élzárás folyamatos). Töltsd ki a fejlécet, és adj meg három mintasort: egy megfelelő, egy határon lévő és egy hibás jellemzőt.
4. feladat (B). Rajz alapján ellenőrizned kell egy fiókoldal furatképét: a fióksín-furat átmérője 5 mm, mélysége 15 mm, a báziséltől a furat középpontja 9 mm, a második furat távolsága 32 mm. Írd le lépésenként, mit mérsz, mivel, és mit tekintesz megfelelőnek.
5. feladat (C). Adott a mért értékek táblázata egy alkatrészről. Dönts minden sorról: szerelhető, javítható vagy selejt, ha a tűrés az adott sorban: hossz ±0,5 mm; szélesség ±0,3 mm; átlókülönbség 1,2 mm. Indokold.
| Sor | Jellemző | Névleges | Mért |
|---|---|---|---|
| 1 | hossz | 1000,0 mm | 1000,7 mm |
| 2 | szélesség | 600,0 mm | 600,4 mm |
| 3 | átlókülönbség | 0,0 mm | 1,8 mm |
6. feladat (D). Válassz egy ténylegesen elérhető, egyszerű alkatrészt a műhelyből (pl. egy 18 mm vastag forgácslapdarab, egy keret, egy fiókoldal). Készítsd el az ellenőrzését a Technológiai lap lépései alapján. Tölts ki egy ellenőrzőlapot, készíts egy fényképet a mért jellemzővel, és írj rövid hibajegyzéket, ha eltérés van. A megoldásban a kitöltött táblázat szöveges leírását add meg.
Önellenőrzés – válaszok
1. feladat megoldása. Például: hossz – mérőszalag/tolómérő; szélesség – tolómérő; vastagság – tolómérő; derékszög – derékszög; átló – mérőszalag; furatátmérő – furatidomszer; furatmélység – tolómérő mélységmérő; felület – szemrevételezés ferde fényben, tapintás; élzárás – szemrevételezés, körömpróba.
2. feladat megoldása. Hossz: 800,6 mm, eltérés +0,6 mm, tűrés ±0,5, tehát javítandó. Szélesség: 300,3 mm, eltérés +0,3 mm, tűrés ±0,4, szerelhető. Vastagság: 18,2 mm, eltérés +0,2 mm, tűrés ±0,3, szerelhető. A hossz javítását csiszolással vagy újra vágással lehet elvégezni, ha a méret még megengedett; ha nem, selejt.
3. feladat megoldása. Példa táblázat:
| Tétel | Megnevezés | Jellemző | Névleges | Mért | Tűrés | Döntés |
|---|---|---|---|---|---|---|
| 1 | Ajtólap | hossz | 720,0 mm | 720,2 mm | ±0,4 mm | szerelhető |
| 1 | Ajtólap | szélesség | 496,0 mm | 496,5 mm | ±0,4 mm | javítandó |
| 1 | Ajtólap | átlókülönbség | 0,0 mm | 1,8 mm | 1,0 mm | selejt |
(Adatok tájékoztató jellegűek.)
4. feladat megoldása. Lépések: (1) Rajz előkészítése, bázisél megjelölése; (2) Furatátmérő ellenőrzése: 5 mm-es furatidomszerrel vagy tolómérővel; elfogadható, ha az idomszer simán, de hézag nélkül behelyezhető; (3) Furatmélység: tolómérő mélységmérő szárával mérve; elfogadható, ha 15 ±0,5 mm (tájékoztató); (4) Pozíció a báziséltől: mérj a furat közelebbi szélétől, majd add hozzá a furat sugarát (2,5 mm), azaz a szél 6,5 mm-re legyen a báziséltől, hogy a közép 9 mm-re essen; (5) Második furat távolság: mérj a két furat középpontja között, értéke 32 mm legyen; (6) Sorjamentesség ellenőrzése.
5. feladat megoldása.
1. sor: hossz eltérés +0,7 mm, tűrés ±0,5, javítandó.
2. sor: szélesség eltérés +0,4 mm, tűrés ±0,3, javítandó.
3. sor: átlókülönbség 1,8 mm, tűrés 1,2 mm, selejt.
A hossz és szélesség csiszolással talán javítható, de az átló eltérés
nagyobb szerkezeti hiba lehet, ezért az alkatrészt inkább újra kell
készíteni.
6. feladat megoldása. A válasz egy minta: például egy 300 × 200 × 18 mm-es lap ellenőrzése. Ellenőrzőlap: hossz 300,0 mm, mért 300,2 mm, tűrés ±0,5, szerelhető; szélesség 200,0, mért 200,5, tűrés ±0,4, javítandó; átlók: névleges mm, mért különbség 1,5 mm, tűrés 1,0, javítandó. Hibajegyzék: a szélesség 0,1 mm-rel túl a tűrésen, csiszolással korrigálható; az átlókülönbség a derékszög hibájára utal, ellenőrizni kell a derékszöget, és ha a bázisél újra vágása lehetséges, akkor javítani.
A szerelés előtti alkatrész-ellenőrzés célja, hogy csak a rajznak és a szabásjegyzéknek megfelelő alkatrész kerüljön szerelésre. Az ellenőrzés során mindig a rajzról leolvasott névleges mérethez, tűréshez és a bázisélhez viszonyítunk. A méretellenőrzésnél hosszúságot, szélességet és vastagságot mérünk; a derékszög vizsgálatának legérzékenyebb eszköze az átlómérés, ahol a két átló különbségének a megadott tűrésen belül kell lennie. A furatkép ellenőrzésekor a furat átmérőjét, mélységét és pozícióját vizsgáljuk sablonnal vagy mérőeszközzel. A felület és az élzárás ellenőrzése ferde fényben, tapintással és hézagméréssel történik. Minden eltérést dokumentálni kell ellenőrzőlapon, hibajegyzéken, szükség esetén fényképpel; a dokumentáció megadja a döntést: szerelhető, javítható vagy selejt, és a javítási javaslatot. Továbbvitt eredmény. A dokumentált alkatrész-ellenőrzés eredménye alapján lehet a szereléshez szükséges további megmunkálásokat elvégezni és a javításokat pozicionálni a Szereléshez szükséges megmunkálások pozicionálása, jelölése, beállítása alfejezetben.